Окрашивание оборудования после сборки и гидравлических испытаний - это не просто финальный штрих, а ответственный этап, от которого зависит долговечность защиты от коррозии. Главный парадокс: чем позже вы начинаете красить (после всех испытаний и переборок), тем выше риск вторичной коррозии на уже очищенной поверхности. Пескоструйная обработка металла как способ подготовки - это мощный инструмент, но только если соблюдены сроки, технология и условия окружающей среды.
Эта статья объясняет, почему оборудование нельзя красить до гидроиспытаний, как правильно удалить следы испытаний, какие интервалы соблюдать между пескоструйной очисткой и окраской, и как избежать браков из-за влаги, окалины и загрязнений. Материал полезен инженерам, закупщикам и техническим специалистам, которые отвечают за подготовку оборудования к поставке и сборке.
Почему гидравлические испытания проводят после сборки, а не до окрашивания
Последовательность операций при подготовке оборудования под давлением жестко регламентирована нормативами.
Гидравлические испытания выполняют после окончательной сборки всех узлов, сварочных работ и монтажа арматуры. Это принципиально важно: если испытывать оборудование до сборки отдельными элементами, можно пропустить дефекты в сварных швах, соединениях и местах стыков, которые появятся только при общей нагрузке.
Еще более важный момент для окраски: сосуды и оборудование с защитным покрытием (лакокрасочным или консервационным) испытывают до нанесения этого покрытия. Это означает, что вся логика производства строится так: сборка и испытание - потом окраска. Если покрасить до испытаний, то во время гидроиспытания вода и давление могут повредить свежее покрытие, появятся вздутия и отслоения, а краска будет испорчена.
После выявления дефектов во время испытания их устраняют (например, переваривают швы или заменяют узлы), и затем выполняют повторные испытания. Только после того, как оборудование прошло испытание без замечаний и вода полностью удалена, начинается подготовка поверхности к окраске.
Удаление воды и высушивание после гидроиспытаний
Вода, оставшаяся после гидравлических испытаний, - главный враг качественного покрытия.
Нормативы требуют полного удаления жидкости из системы после завершения испытаний. На практике это означает слив из всех точек (нижние сливные пробки, заглушки, воздушные клапаны), продувку сжатым воздухом и выстойку оборудования в условиях вентилируемого помещения.
Если часть воды останется внутри полостей, впадин или стыков, при нанесении покрытия она окажется запечатана под краской. Там начнется электрохимический процесс: кислород из остатков воды вступает в реакцию с металлом, образуется подпленочная коррозия. Краска вздувается и отслаивается, обнажая ржавчину. В системах с полостями (например, в каналах и направляющих) вода может способствовать микробиологическому загрязнению и появлению локальной коррозии.
Для крупногабаритного оборудования сушку проводят на открытом воздухе или в помещении с естественной циркуляцией, иногда используют обогрев. Время выстойки зависит от конструкции и конкретных рекомендаций производителя, но как правило составляет от нескольких часов до суток. Важно, чтобы оборудование было ориентировано так, чтобы вода беспрепятственно стекала из всех углублений.
Пескоструйная обработка и очистка поверхности от окалины и загрязнений
Пескоструйная обработка металла в контексте подготовки перед окраской - это механическое удаление окалины, окислов, ржавчины, сварочного напыления, флюса и других загрязнений.
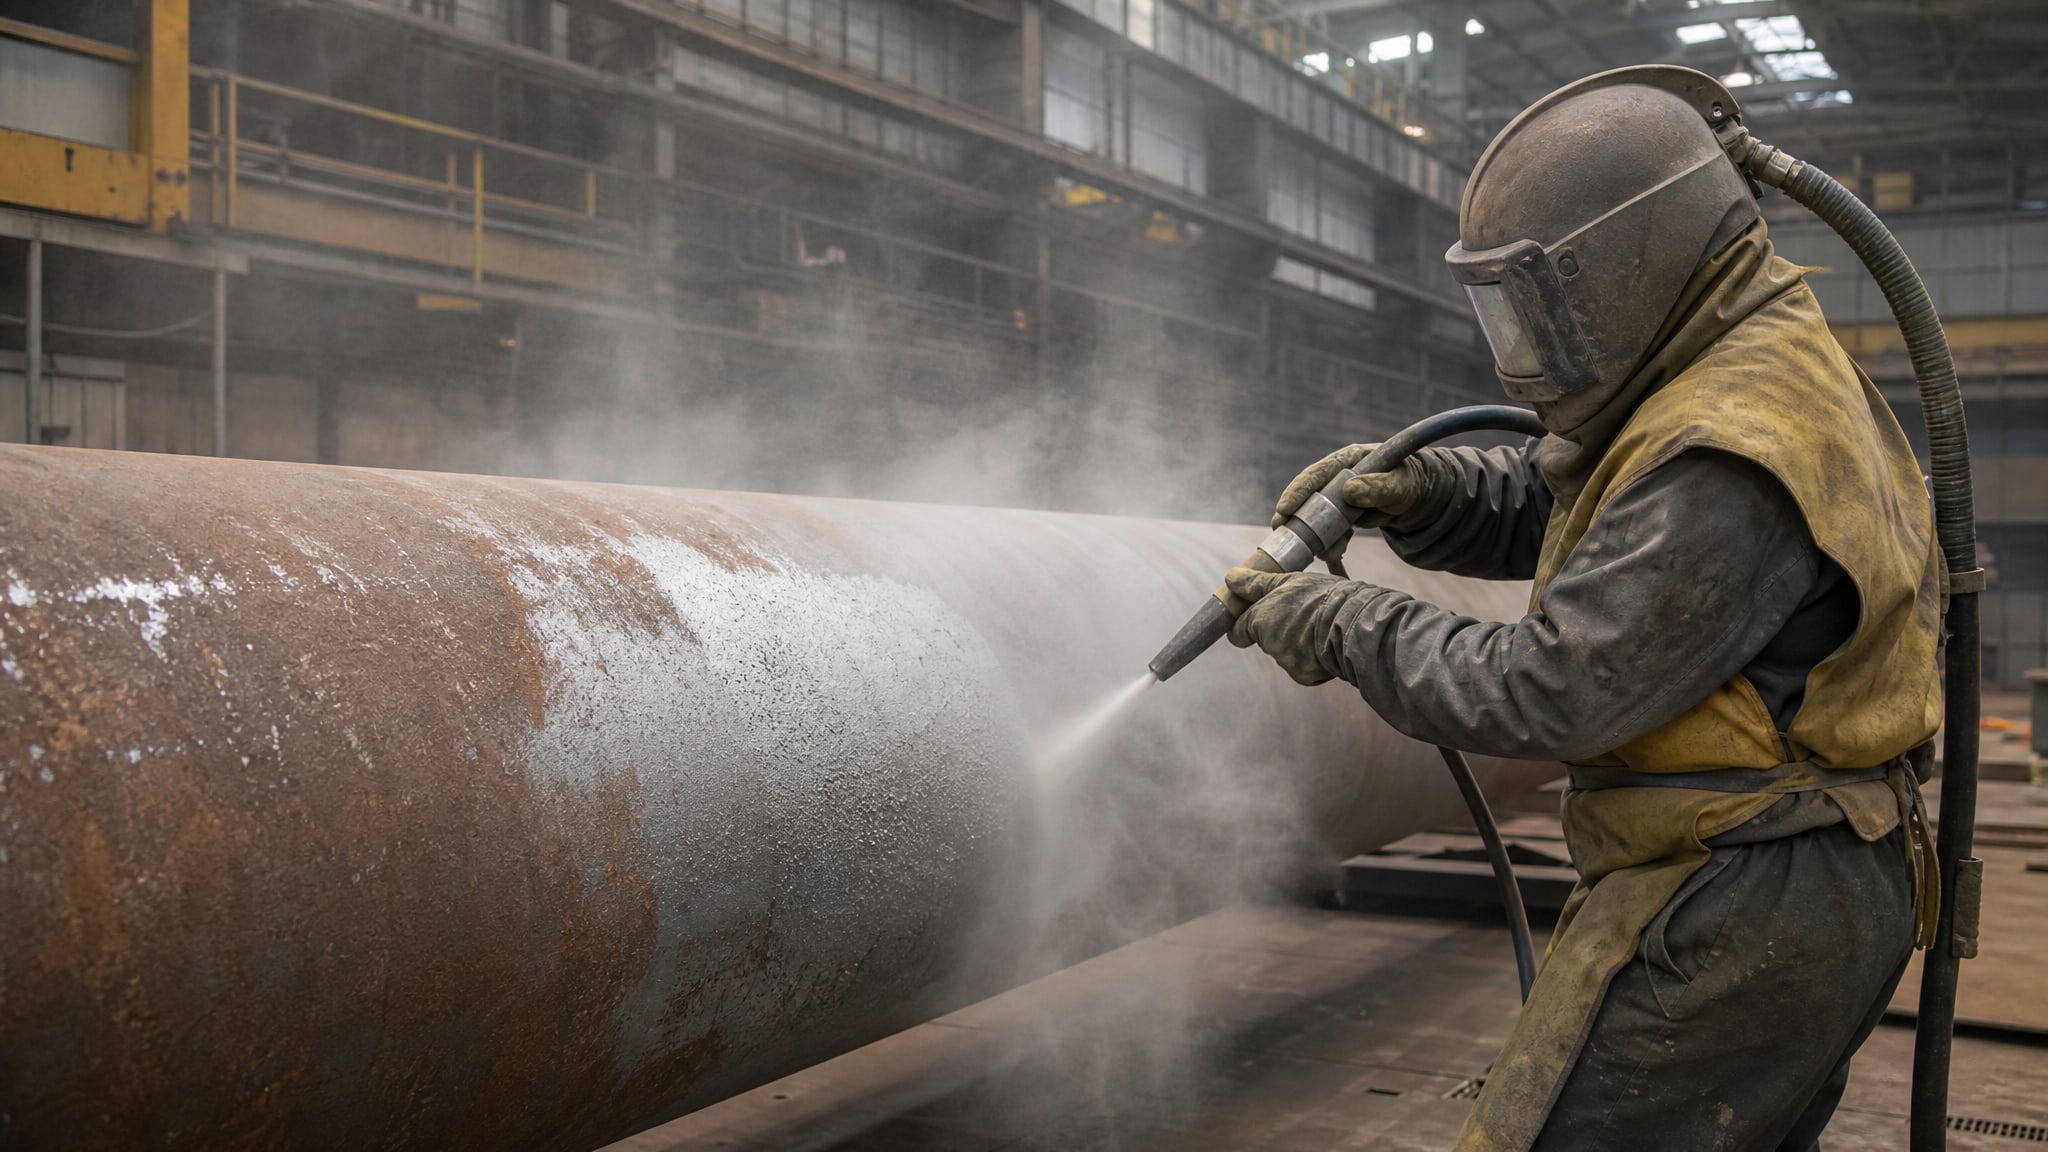
Процесс использует поток абразивного материала (как правило, песка или других абразивов) под давлением, который соскребает слой грязи и создает шероховатую поверхность, улучшающую адгезию (сцепление) краски с металлом.
После пескоструйной обработки поверхность должна быть свободна от окалины, окислов, поврежденных предыдущих слоев краски, маркировочных надписей, органических масел и жиров, заусенцев, острых кромок, брызг флюса и сварочного напыления. Это не визуальная чистота, а техническое требование, проверяемое контрольными процедурами.
Однако само по себе пескоструйное зерно, если его не удалить, становится конкурентом краске: зерна остаются на поверхности, под ними задерживается влага, и коррозия развивается точно под пленкой покрытия. Поэтому после пескоструя обязательна обработка сжатым воздухом для сдува всего абразива и пыли. Многие стандарты также рекомендуют дополнительно пройти промышленным пылесосом для гарантированного удаления мельчайших частиц.
После этого начинается отсчет критического временного окна. Подготовленная поверхность - это не стабильное состояние. Она немедленно начинает реагировать с кислородом воздуха, особенно во влажных условиях, и через несколько часов появляется тонкий слой вторичной коррозии (флаш-ржавчины). Для обычного металла в помещении это окно составляет не более 24 часов; на открытом воздухе - максимум 6 часов.
Интервалы между подготовкой и окраской: сроки и условия окружающей среды
Норматив ГОСТ 9.402-80 четко определяет допустимые временные интервалы между завершением подготовки поверхности и началом окрашивания.
Для изделий из металла, обработанных пескоструйной очисткой в производственном помещении, интервал не должен превышать 24 часов. Контроль подготовленной поверхности проводят не позднее чем через 6 часов после подготовки и затем повторяют непосредственно перед окраской, если промежуток оказался больше допустимого.
Если на поверхности применено фосфатирование (химическое неметаллическое покрытие, создающее тонкий защитный слой), допустимый интервал в помещении увеличивается до 72 часов. Фосфат защищает металл от быстрого окисления и замедляет образование флаш-ржавчины, но такая обработка требует дополнительных операций и контроля качества.
Для крупногабаритных изделий на открытом воздухе ситуация иная. Воздействие влаги, перепадов температуры и ветра ускоряет коррозию. Интервал между подготовкой и окраской сокращается до 6 часов. Если предусмотрено фосфатирование, окно расширяется до 18 часов, но это все еще требует синхронизации работ.
В производственных помещениях следует соблюдать и микроклиматические условия: температура воздуха должна быть в диапазоне от 15 до 30 градусов Цельсия, относительная влажность не выше 80 процентов. При нарушении этих условий - например, в холодных или влажных цехах - осушите воздух или перенесите работы в более благоприятные условия. Краска наносится хуже, сцепление снижается, и брак становится почти неизбежным.
Фосфатирование как промежуточный слой перед окраской
Фосфатирование - это химическая обработка стальной поверхности раствором фосфорной кислоты и солей, при которой образуется тонкое кристаллическое покрытие из фосфата металла.
Слой толщиной всего несколько микрометров существенно улучшает условия хранения и окрашивания.
Практическая ценность фосфатирования для нашей темы состоит в нескольких факторах. Во-первых, оно замедляет развитие коррозии после подготовки поверхности, что увеличивает допустимый интервал между подготовкой и окраской с 24 до 72 часов в помещении. Это дает гибкость в производственном графике, когда оборудование, подготовленное в один день, можно красить несколько дней спустя без риска вторичной ржавчины.
Во-вторых, фосфатное покрытие улучшает адгезию краски: лакокрасочный материал лучше сцепляется с шероховатой фосфатной пленкой, чем с гладким окисленным металлом. Это снижает риск отслоения и вздутия покрытия. В-третьих, фосфат служит ингибитором коррозии и частично защищает от влаги, попавшей под краску.
Однако фосфатирование - это дополнительный процесс, требующий отдельного оборудования, контроля pH раствора, температуры и времени обработки. Не все производства готовы его внедрить, и на малых объемах это может быть экономически неоправданно. Выбор остается за инженером и закупщиком: если график позволяет уложиться в 24 часа, фосфатирование не критично; если требуется запас времени, это решение оправданно.
Обезжиривание и финальная подготовка перед нанесением краски
После того как пескоструйная обработка удалила окалину и ржавчину, поверхность, казалось бы, готова.
Однако она впитала абразивную пыль, может содержать отпечатки пальцев, следы масел и других органических загрязнений, которые помешают адгезии краски.
Обезжиривание выполняют специальными составами или органическими растворителями, которые растворяют и удаляют все органические пленки. Процесс может быть грубым (механическое протирание тряпкой) или тонким (погружение в ванну с растворителем). Для мелких деталей часто используют салфетки, пропитанные очистителем; для крупногабаритного оборудования применяют распыление или протирку щеткой.
Обеспыливание, о котором говорилось выше, - это отдельная операция, выполняемая сжатым воздухом или пылесосом после пескоструя. Она удаляет частицы абразива и пыль, которые иначе загрязнят краску. Если пропустить этап, на покрытии останутся вкрапления, оно будет шероховатым и непривлекательным.
За 6 часов до окраски нужно провести финальный контроль поверхности: проверить на предмет вторичной коррозии, остатков пыли, масляных пятен. Если появилась тончайшая ржавчина, нужно легко пройти мягкой щеткой или повторить обезжиривание. Если прошло 6 часов и предстоит еще заметный перерыв, перед окраской очистку повторяют в полном объеме.
Выбор системы покрытия в зависимости от условий эксплуатации
Система покрытия (краска, грунт, лак) выбирается не по доступности или марке производителя, а строго по условиям, в которых будет работать оборудование.
Климатические факторы, рабочая температура, наличие агрессивных сред (кислот, щелочей, солей, горячей воды) - все это определяет требуемую толщину пленки, степень защиты и стоимость.
Для оборудования, которое находится в помещении при умеренной температуре и относительной влажности, достаточна простая система: грунт общего назначения плюс эмаль. Это классический вариант, экономичный и давно проверенный.
Для наружного оборудования, подвергаемого влиянию ультрафиолета, перепадов температур и влаги, требуется специальная система с антикоррозионным грунтом (например, на основе красного железооксида) и верхним слоем полиуретановой или виниловой эмали. Такие краски держат удар атмосферы годами.
Для оборудования, работающего при повышенных температурах, нужны термостойкие краски и лаки, которые не размягчаются и не теряют адгезию при нагреве.
Для систем, контактирующих с едкими средами, применяют двух- или трехслойные системы с повышенной толщиной сухого слоя, иногда с добавлением защитных барьеров.
На производстве выбор покрытия делают инженеры на основе спецификации и нормативов, которые отражают те же требования, что и сам прибор. Документация оборудования часто указывает требуемое покрытие, его допуски, методы проверки адгезии и толщины. Халатное отклонение от спецификации в сторону «более дешевого варианта» часто приводит к гарантийным претензиям и отказам от поставки.
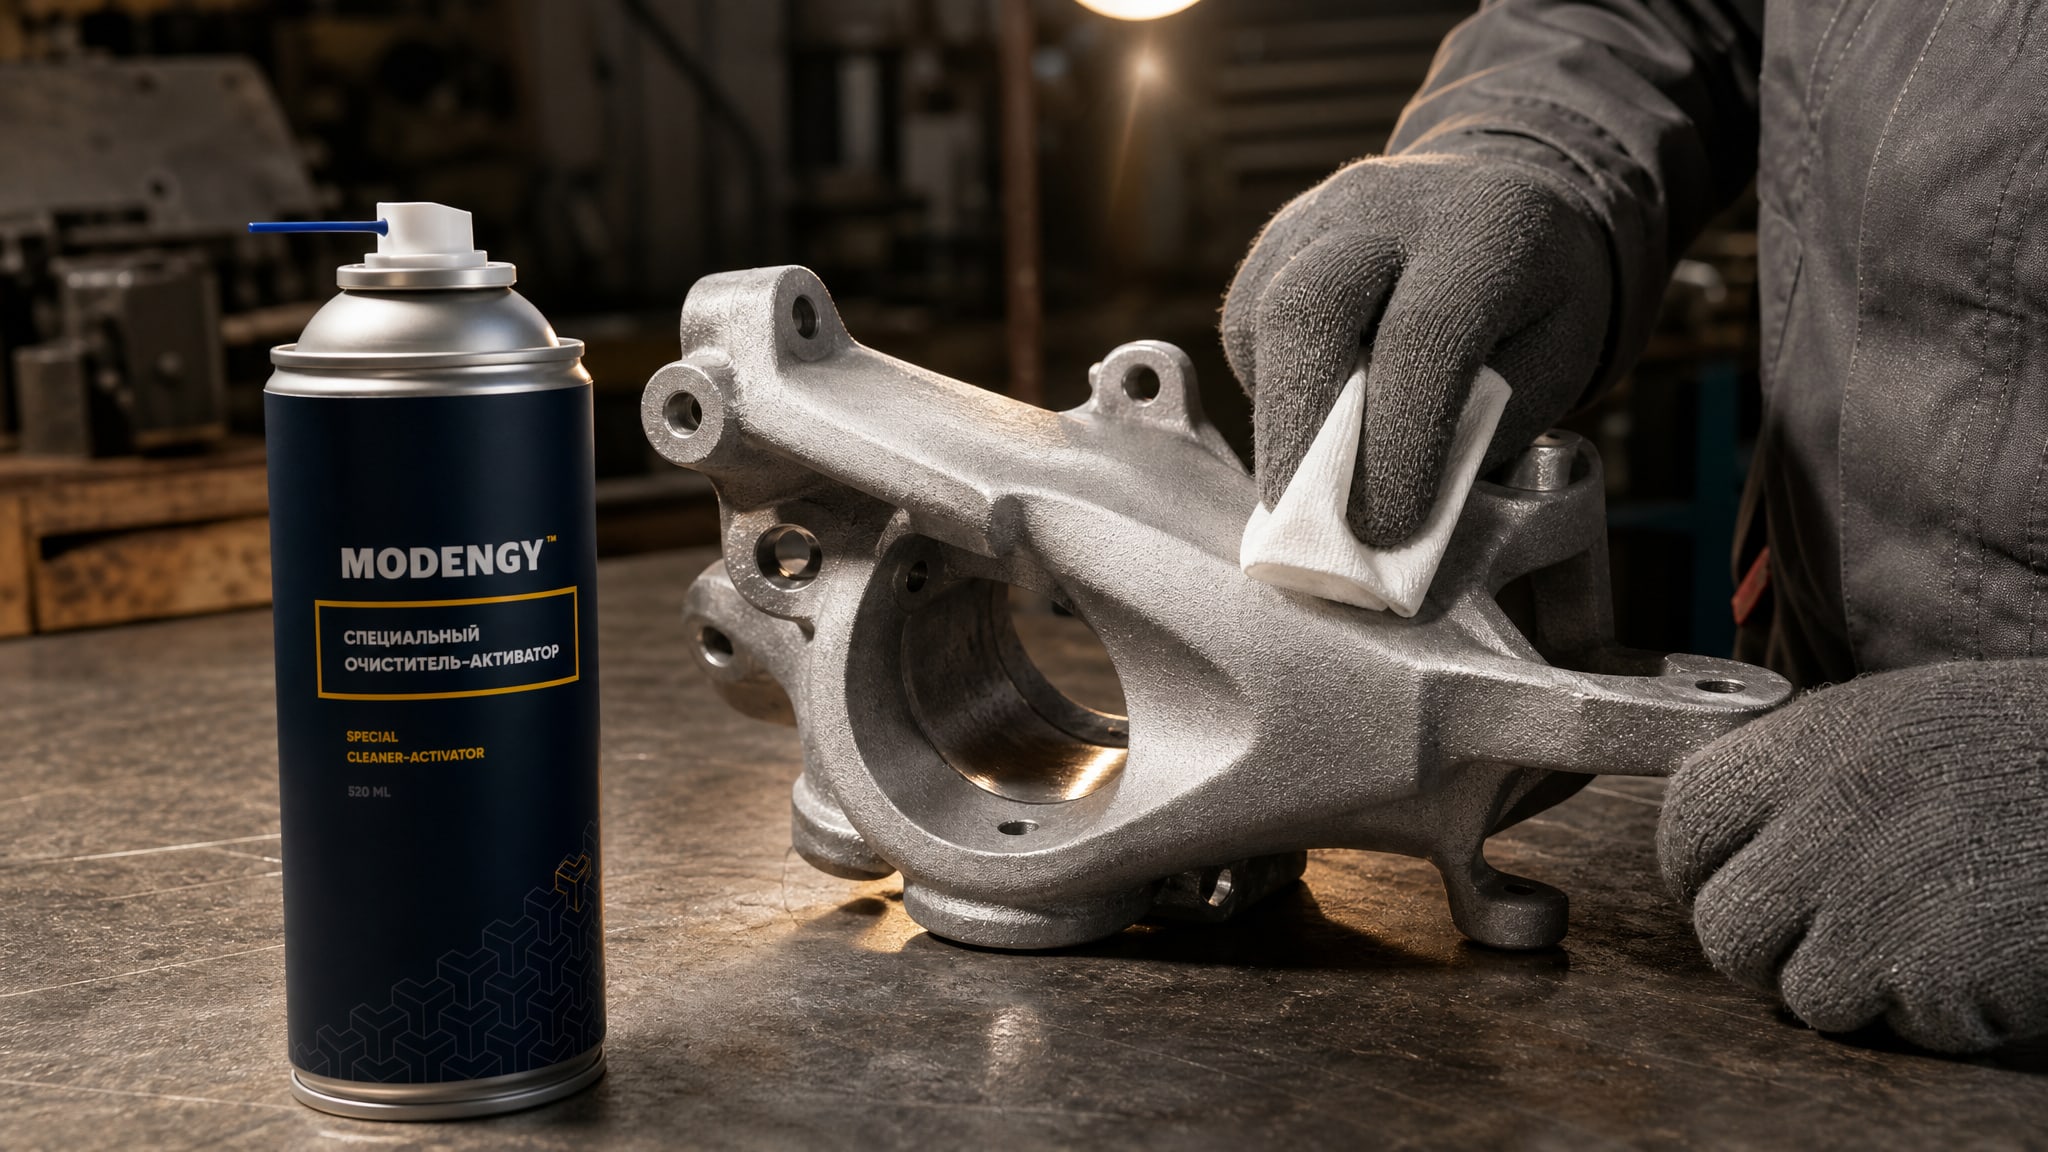
Для обеспечения качественной адгезии лакокрасочного покрытия после пескоструйной обработки и фосфатирования специалисты в цехах используют активаторы поверхности. Такие составы, как MODENGY Очиститель-активатор, подготавливают подсушенный металл непосредственно перед краской: удаляют остатки фосфатной пленки, влаги и микрозагрязнений, создавая идеальные условия для сцепления. Это особенно важно при коротких временных окнах (менее 6 часов на воздухе), когда нет времени на переподготовку.
Часто задаваемые вопросы
Можно ли красить оборудование до проведения гидравлических испытаний?
Нет. Нормативы требуют проведения гидравлических испытаний после окончательной сборки и перед нанесением защитного покрытия. Если красить до испытания, вода и давление повредят свежую краску, появятся вздутия и отслоения. После испытания оборудование нужно просушить, подготовить поверхность и только потом красить.
Какой интервал между пескоструйной обработкой и окраской считается безопасным?
В производственном помещении при температуре 15–30 градусов и влажности до 80 процентов интервал составляет максимум 24 часа. На открытом воздухе это время сокращается до 6 часов из-за влаги и коррозии. Если применено фосфатирование, окна увеличиваются до 72 часов в помещении и 18 часов на воздухе.
Зачем нужно обезжиривание после пескоструйной очистки, если поверхность уже очищена?
Пескоструйка удаляет окалину и ржавчину, но не органические загрязнения: масла, жиры, отпечатки пальцев. Эти вещества образуют пленку, под которой краска не сцепляется с металлом. Обезжиривание растворителем удаляет эту пленку и обеспечивает хорошую адгезию.
Что такое фосфатирование и зачем оно нужно перед окраской?
Фосфатирование - это химическая обработка, при которой на поверхности образуется тонкий кристаллический слой фосфата. Это увеличивает допустимый интервал до окраски, замедляет развитие коррозии и улучшает сцепление краски. Однако это дополнительная операция и подходит не для всех объемов.
Почему вода под краской опасна для оборудования?
Вода, оставшаяся под покрытием после гидроиспытаний, запускает электрохимическую коррозию. Кислород из воды вступает в реакцию с металлом, образуется ржавчина, краска вздувается и отслаивается. Внутри полостей вода способствует микробиологическому загрязнению и локальной коррозии.
Металл после пескоструйной обработки: сколько времени он может храниться без окраски?
Это зависит от условий хранения. В сухом помещении при влажности менее 50 процентов обработанный металл можно хранить 24 часа. На воздухе под открытым небом - максимум 6 часов. При фосфатировании эти сроки увеличиваются. В любом случае перед окраской нужен контроль поверхности: если есть вторичная ржавчина, переподготовка обязательна.
Заключение
Окрашивание оборудования после сборки и гидравлических испытаний - это не формальность, а ответственная операция с четкой последовательностью: испытание, сушка, пескоструйная обработка, обезжиривание, окраска. Каждый этап имеет свои сроки, условия и требования к качеству. Главное правило: между подготовкой поверхности и нанесением краски нельзя превышать допустимые интервалы (24 часа в помещении, 6 часов на воздухе), иначе вторичная коррозия испортит результат.
Для практической реализации рекомендуется составить жесткий график производства: когда проводятся испытания, когда начинается подготовка, какие условия окружающей среды требуются, как организовать контроль поверхности через 6 часов и перед окраской. Спецификация по системе покрытия должна учитывать реальные условия эксплуатации оборудования, а не только цену. Проверка адгезии по стандартам и измерение толщины пленки помогут гарантировать долговечность защиты и избежать гарантийных претензий.