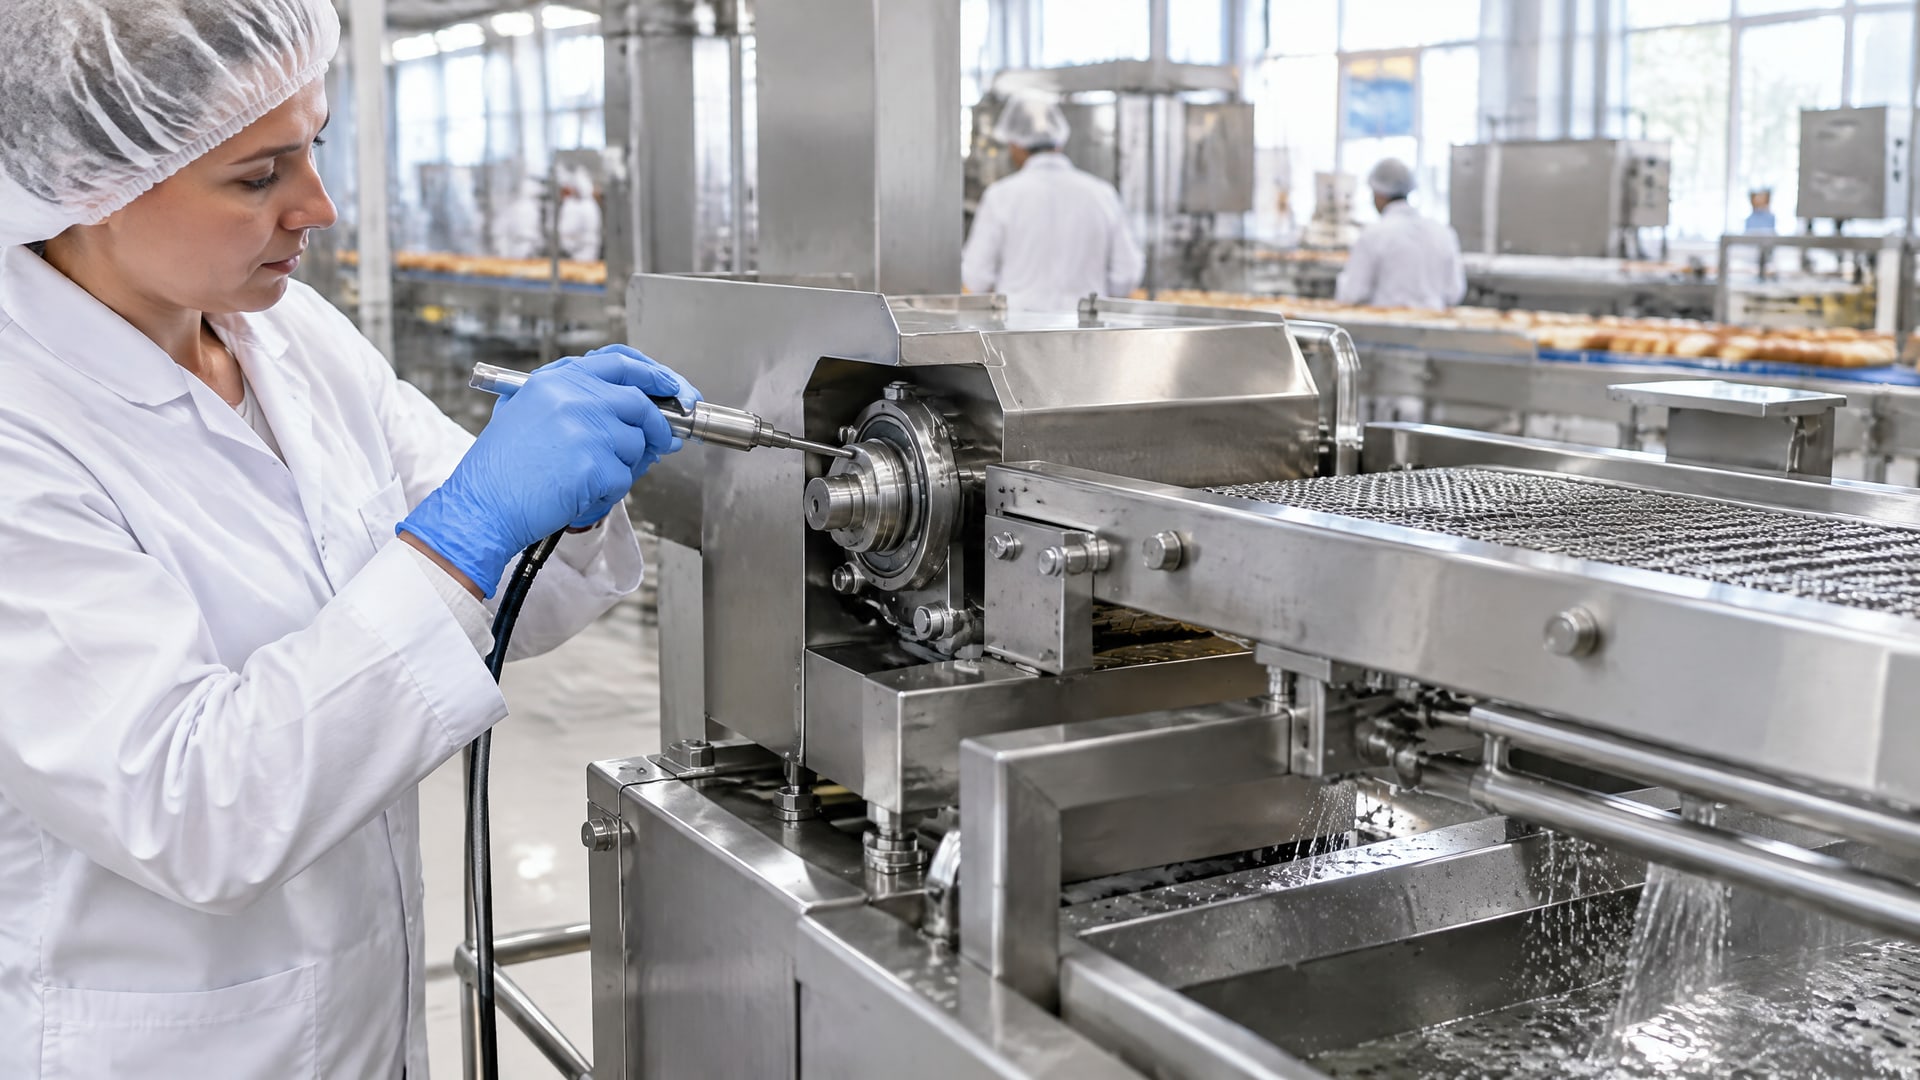
Пищевые смазки категории H1 - не просто маркетинговый ярлык, а регламентированный допуск для оборудования, где возможен случайный, технически неизбежный контакт со съедобным продуктом. На производствах с частой мойкой, CIP-системами и высокой влажностью выбор между H1-составами становится критичным: смазка должна одновременно соответствовать FDA 21 CFR 178.3570, выдерживать вымывание водой и химией, защищать узлы от коррозии и сохранять консистенцию при перепадах температур. Эта статья разбирает, как отличить действительно подходящую пищевую смазку от продуктов, которые заявляют о пищевом статусе, но не держат нагрузки мойки.
Закупщики и технические специалисты часто сбиваются с толку: какой допуск выбрать, как оценить водостойкость и нужен ли вообще H1, если контакт с пищей маловероятен. В этом материале мы разберем основные параметры, стандарты и ошибки, которые приводят к преждевременному износу оборудования и нарушениям гигиены.
H1 как регламентированная категория: что это значит для мойки
Термин «Food Grade» корректно применяется только к H1-смазкам, поскольку именно эта категория допускает случайный контакт с пищей.
Международный стандарт ISO 21469 расширяет требования, нормируя гигиену самого производства и обращения с продуктом - но H1 остается ключевым показателем соответствия FDA 21 CFR 178.3570. Допустимый уровень случайного контакта установлен на уровне 10 ppm для минеральных и синтетических базовых масел и до 1 ppm для силиконовых составов.
На практике это означает: если смазка вытекла из зазора между валком и корпусом и попала на поверхность продукта, H1-допуск гарантирует, что остаток, прошедший через оборудование и технологический процесс, будет ниже порога безопасности. Однако намеренное добавление смазки в пищу - это нарушение, независимо от H1-статуса.
Для оборудования с частой мойкой H1 выбирают не потому что смазка становится безопаснее, а потому что регламент предприятия требует исключить риск прямого попадания. В зонах, где контакт с пищей невозможен (например, в приводах выше уровня оборудования, защищенных кожухами), могут применяться другие классы смазок - но это должно быть задокументировано и согласовано с собственником процесса.
Отличие H1 от других категорий
H2-смазки предназначены для узлов, где контакт с пищей исключен конструкцией. 3H используются для прямого контакта (например, разделительные агенты). H1 и H2 - это не градация «более строгая», а разные области применения. На конвейере и цепи в зоне мойки, где вода может попасть везде, выбирают именно H1 - не из-за превосходной защиты, а из-за регулятивной необходимости и лучшей документированности для аудита.
Водостойкость и устойчивость к вымыванию: параметры, которые решают
Для пищевых линий с частой мойкой главный врагов смазки - не сама вода, а ее постоянное вытеснение из зазора.
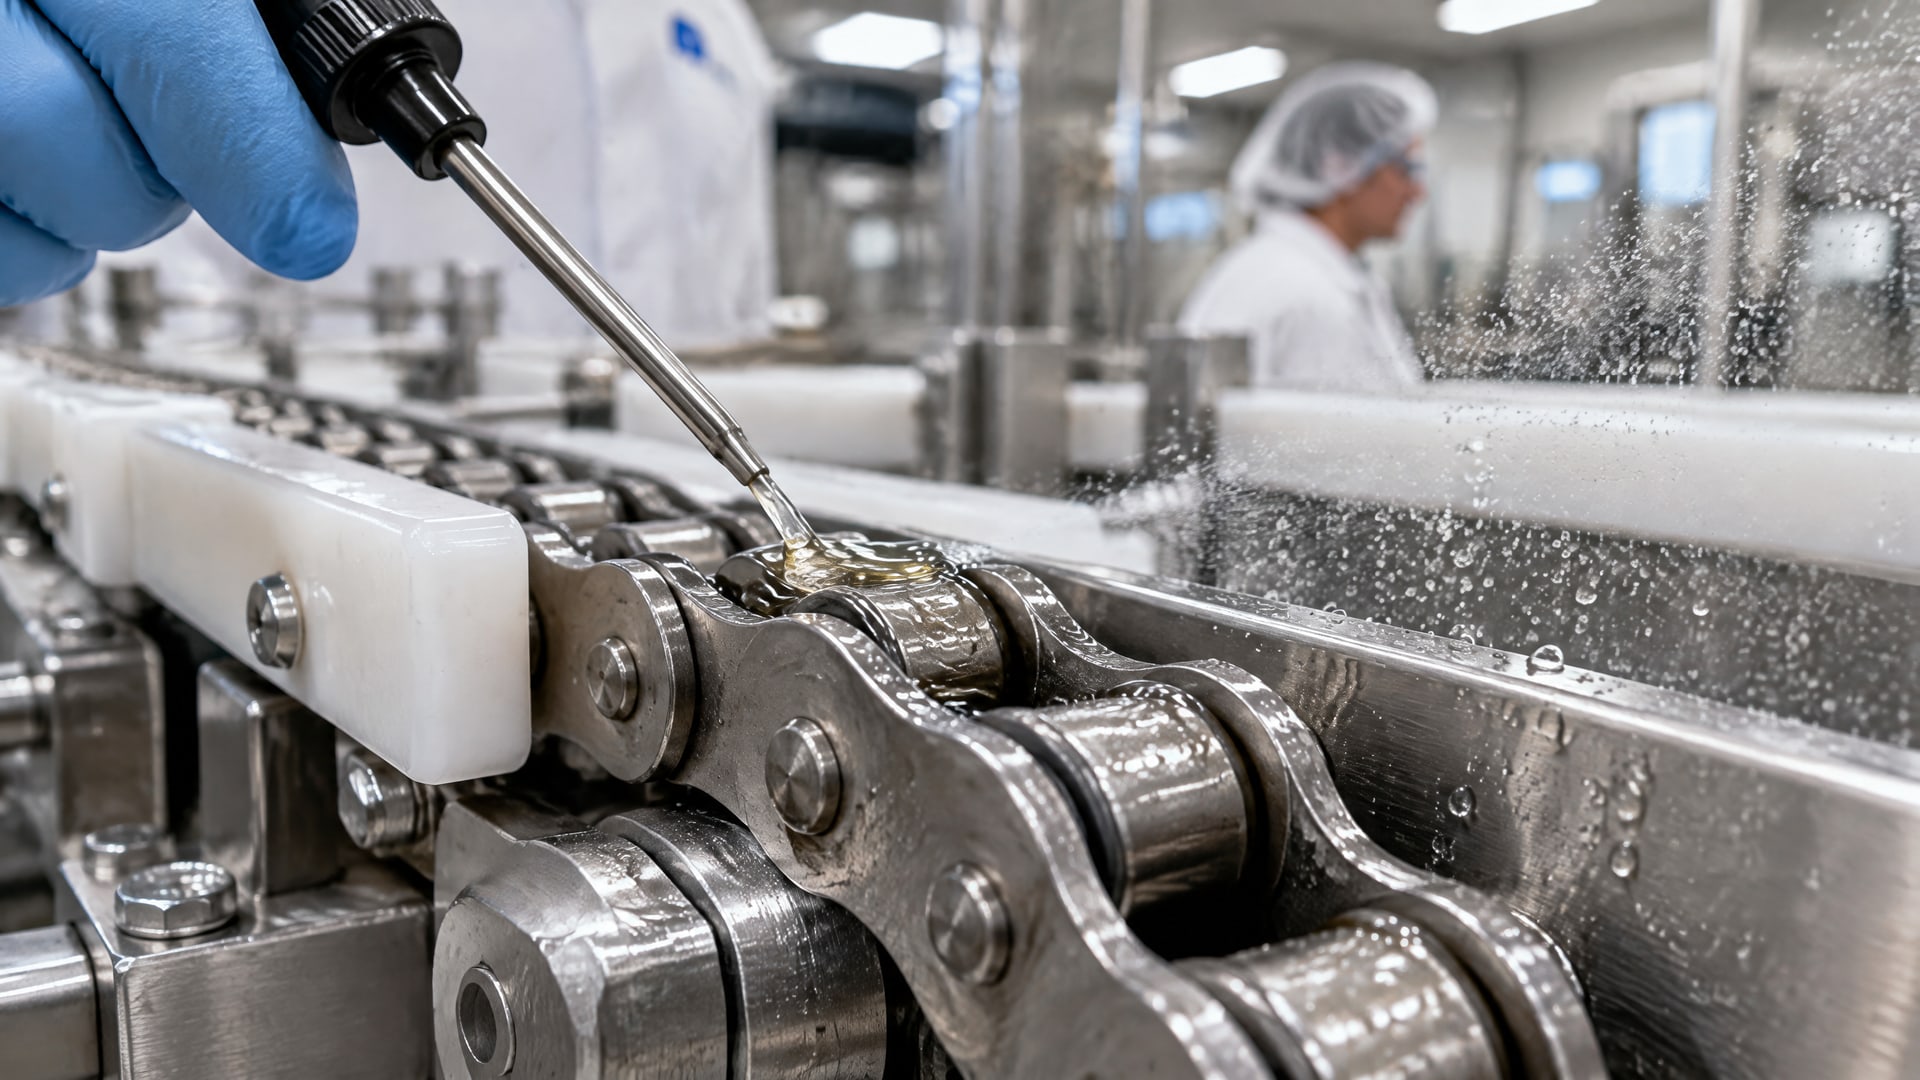
На конвейерах, цепях и роликах смазка подвергается одновременно гидродинамическому давлению (напор мойки), температурному шоку (горячая вода, затем холод) и воздействию щелочных и кислотных растворов. Параметр water washout, измеряемый по ASTM D1264 или аналогичным методам при 38°C и 79°C, показывает, какой процент смазки вымывается за испытательный цикл.
На пищевых производствах закупщики и инженеры ориентируются на значения water washout менее 5%. В практических материалах встречаются примеры пищевых смазок с показателями 2,2%, 3,3% - это означает, что даже после интенсивной мойки горячей водой смазка сохраняет большую часть консистенции и защитных свойств. Смазки с washout выше 10% на такие участки не рекомендуют, так как требуют повторного нанесения после каждой мойки, что неприемлемо по экономике и гигиене.
Адгезия - это способность смазки держаться на поверхности узла, несмотря на воду и механическое воздействие. Для пищевых конвейеров и цепей адгезия критична: если смазка легко смывается, ее нужно наносить чаще, и расходы растут. Базовые масла типа white mineral oil или PAO в сочетании с кальциевыми сульфонатными загустителями обеспечивают хорошую адгезию на металле и выдерживают washdown-режимы лучше, чем обычные литиевые смазки.
Химическая стойкость и совместимость с режимами CIP
На современных пищевых производствах мойка - это не просто напор воды, а комплексная система.
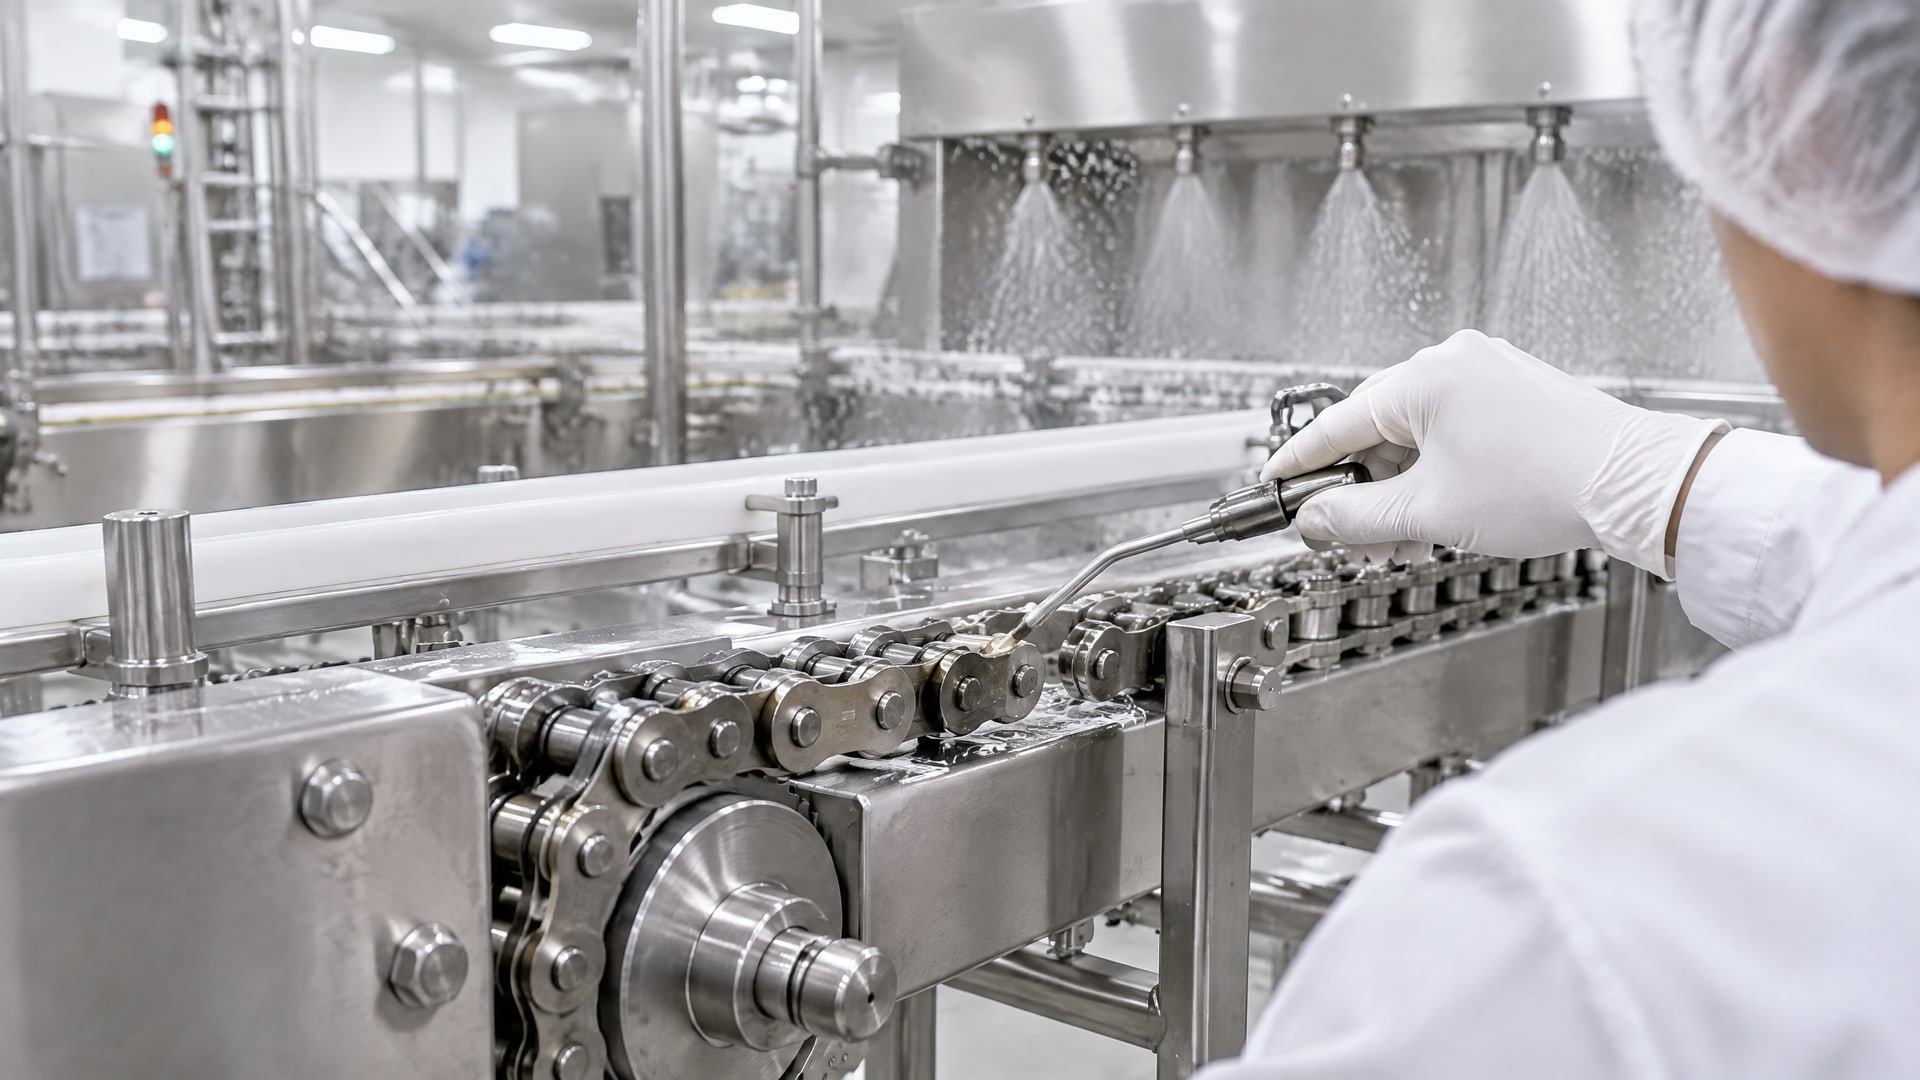
CIP (Clean In Place) использует щелочные растворы (pH 10-13) для удаления органики, затем кислотные растворы (pH 2-3) для удаления минеральных осадков, горячую воду (60-80°C) и иногда пар. Смазка должна пережить весь этот цикл без разрушения консистенции и без образования коррозионных осадков.
В пищевых смазках с NSF H1 регистрацией часто используются:
Загустители: кальциевый сульфонат, алюминиевый комплекс, полиуреа
Базовые масла: white mineral oil, полиальфаолефины (PAO), растительные основы
Антиокислители и ингибиторы коррозии, совместимые с пищевыми регламентами
Литиевые смазки в пищевом сегменте применяются реже, так как менее устойчивы к горячей воде и кислотам; они чаще встречаются в категории H2.
Когда смазка контактирует с щелочью, ее структура может размягчиться или частично растворяться. При кислотном воздействии возможна окисленность базового масла. При резком охлаждении после горячей воды пластичная смазка может потерять консистенцию и вытечь из узла. Правильный выбор загустителя и типа масла защищает от этих проблем. На конвейерах и цепях в зонах с высокими washdown-нагрузками инженеры предпочитают составы, прошедшие испытания именно в условиях CIP-мойки.
Выбор смазки для разных типов узлов в пищевом производстве
Конвейеры и цепи
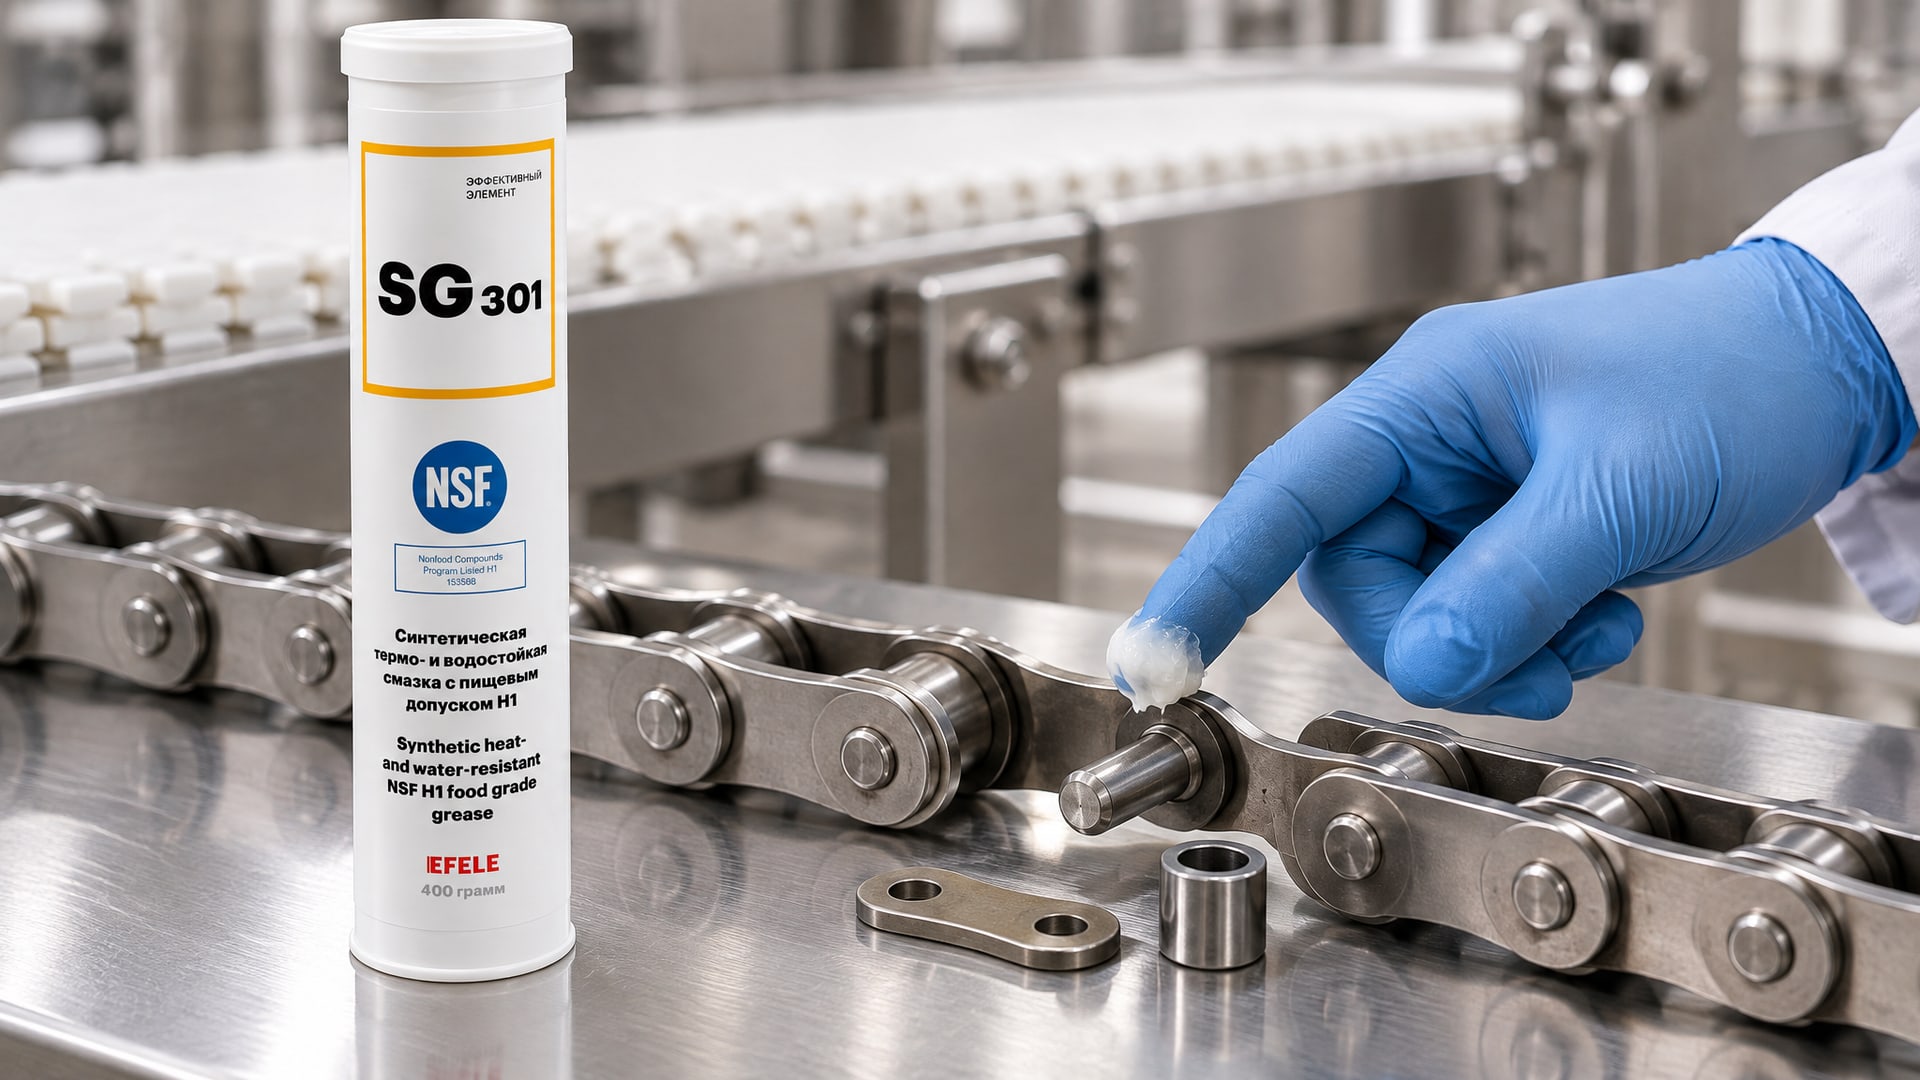
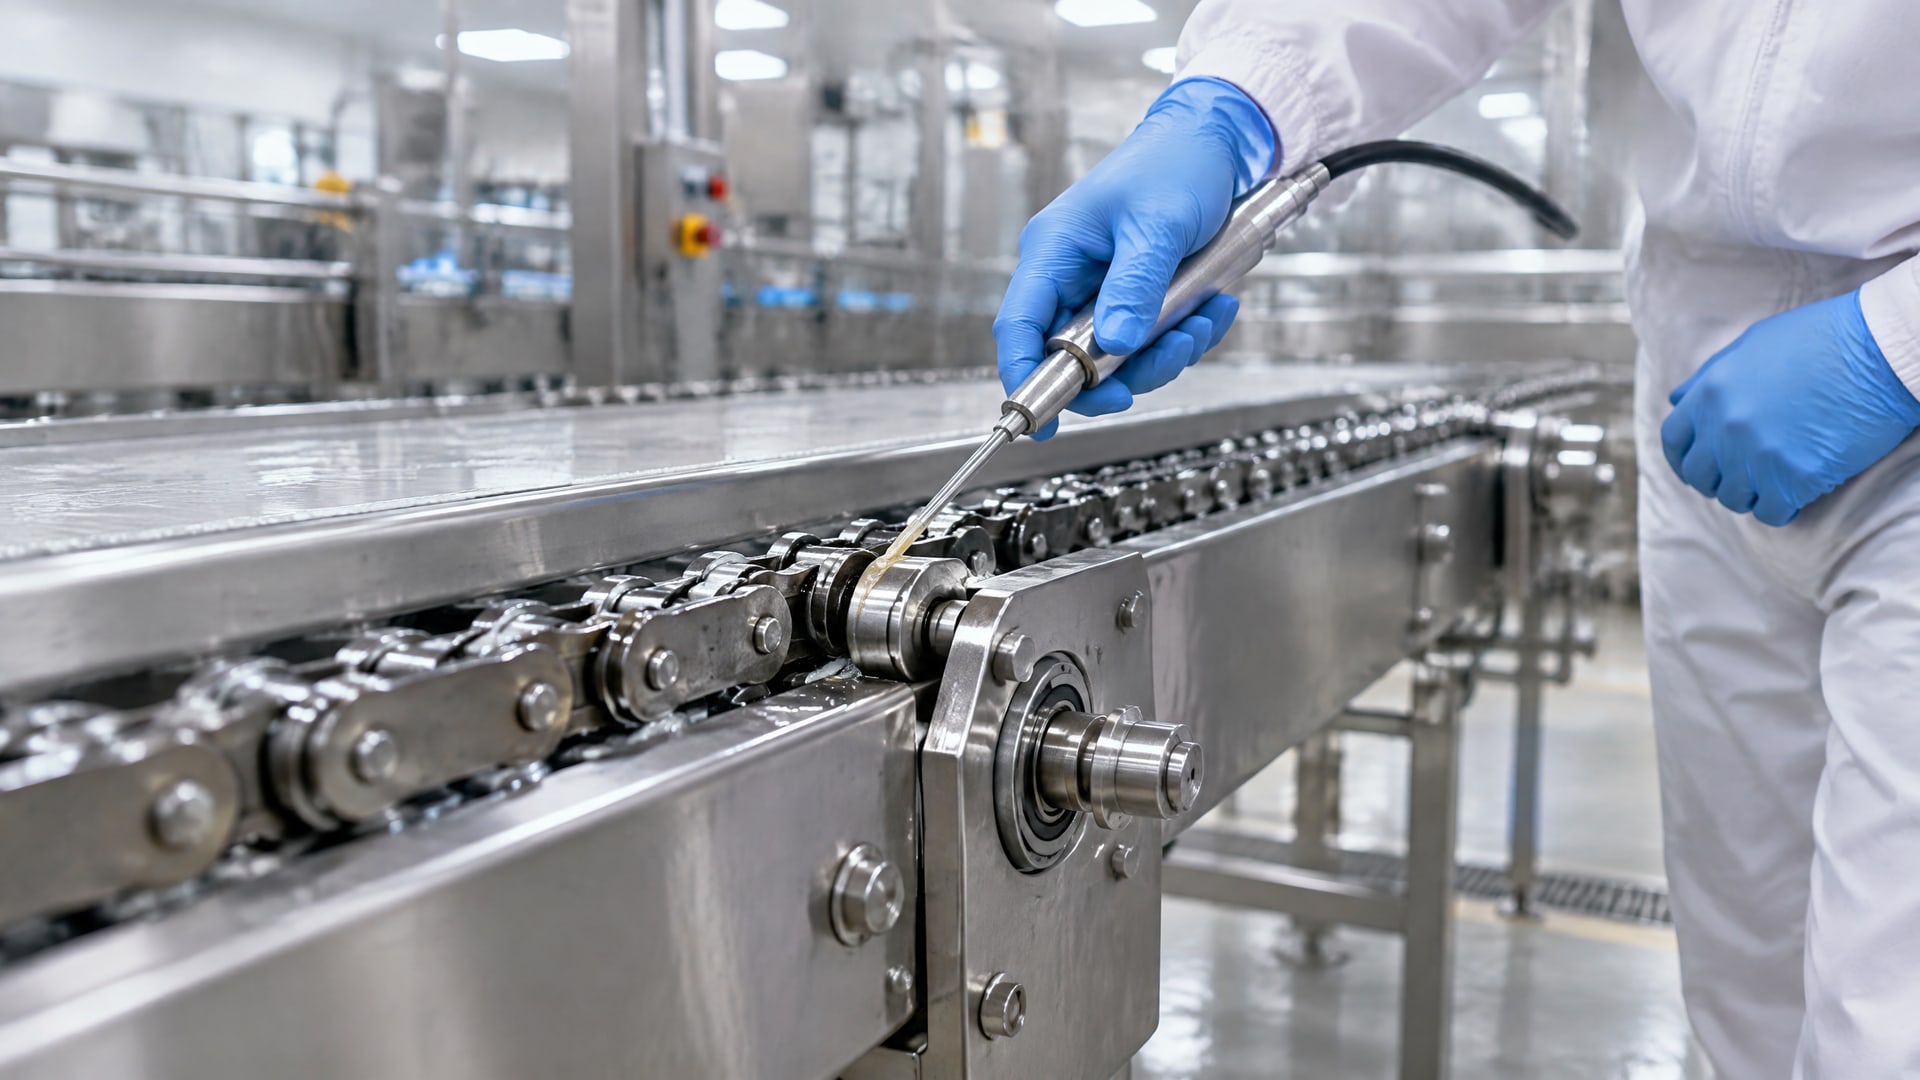
Для конвейеров и цепей в зонах частой мойки требуются NSF H1-registered chain and conveyor lubricants. Сюда входят как пластичные смазки (NLGI 1-2), так и жидкие составы. Главный критерий - адгезия и стойкость к вымыванию. Смазка должна держаться на цепи, несмотря на высокий давления напора мойки, и не требовать переподсмазки после каждого цикла. На практике инженеры выбирают составы с водоудержанием (retention) не менее 95% или washout менее 5%.
EFELE SG-301 - пример термо- и водостойкой смазки, которая держит консистенцию в диапазоне -20…+120°C и демонстрирует выраженную стойкость к вымыванию в условиях интенсивной мойки. Такие составы прижились на линиях фасовки и сортировки, где мойка идет несколько раз в смену.
Роликовые подшипники и направляющие
Для роликовых подшипников и направляющих выбирают смазки NLGI 1-2 с хорошей текучестью, чтобы она проникала в зазоры. Водостойкость остается приоритетом, но здесь допускаются смазки с немного менее жесткими требованиями по адгезии, так как узлы часто защищены кожухами. Антиокислительные свойства важны, так как подшипники работают под нагрузкой и выделяют тепло.
Открытые узлы и редукторы
Если редуктор стоит в открытой части производства и находится под мойкой (напор давит прямо на корпус), нужна смазка, которая не вытекает из зазоров. Здесь приходится идти на компромисс: выбирать более жесткую консистенцию (NLGI 2) и полагаться на адгезию, чтобы минимизировать потери при washdown.
Миф и реальность: типовые ошибки при выборе пищевых смазок
Ошибка 1: путаница между H1-допуском и водостойкостью
Многие закупщики полагают, что если смазка имеет H1-регистрацию NSF, она автоматически выдерживает частую мойку. На самом деле NSF H1 гарантирует только состав и гигиену производства. Водостойкость - это отдельный параметр, который нужно проверять отдельно, смотря на техлист (datasheet) и, если возможно, на результаты испытаний washout. Смазка может быть H1-сертифицирована, но при этом вымываться на 15%, что на конвейере означает полную потерю защиты за две мойки.
Ошибка 2: выбор только по NLGI-классу
Консистенция (NLGI) - это не показатель водостойкости или адгезии. Смазка NLGI 1 может быть более водоустойчивой, чем NLGI 2, если в ее составе используется другой загуститель. На пищевых производствах важнее не класс, а именно тип загустителя и база масла. Кальциевые сульфонаты и полиуреи держат воду лучше, чем литий.
Ошибка 3: применение обычной пищевой смазки для мойки
Есть H1-смазки, рассчитанные на общепромышленное применение в пищевых зонах (например, для подшипников выше уровня мойки или для редких контактов с влагой). Они не выдерживают режимы washdown и CIP. На конвейерах и цепях такие смазки заканчиваются за 1-2 цикла мойки. Нужно специально смотреть на характеристику water washout и испытания в условиях, близких к реальному использованию.
Ошибка 4: избыток смазки
H1-смазки предназначены для применения в минимальном объеме. Толстый слой смазки на цепи или валке увеличивает риск загрязнения продукта, привлекает грязь и микробов, усложняет мойку и ведет к перерасходу. Правильное нанесение - тонкий слой, достаточный для гидродинамической пленки, но не видимый на глаз после сборки. Это требует опыта и обучения оперативного персонала.
Ошибка 5: игнорирование совместимости с мойкой
Если на производстве используются специфические щелочные или кислотные растворы (например, с энзимами или хлором), смазка должна быть совместима именно с ними. Некоторые H1-смазки могут быть стойки к «стандартной» щелочной мойке, но разрушиться при контакте с окислителем. Это стоит уточнить у производителя смазки и согласовать с регламентом CIP.
Сравнительная таблица параметров пищевых смазок для мойки
| Параметр | Минимальное требование | Рекомендуемое значение | Метод оценки |
|---|
| NSF H1 допуск | Да | Да | Сертификат NSF |
| Water washout, % | < 10 | < 5 | ASTM D1264, 38°C/79°C |
| NLGI класс | 0-2 | 1-2 | ASTM D217 |
| Рабочий диапазон, °C | -5…+80 | -10…+100 | Техлист производителя |
| Адгезия к металлу | Видимая пленка | Стойкая к напору воды | Испытание washdown или выслужива... |
| Окисляемость, кислотное число | < 2 мг KOH/г | < 1,5 мг KOH/г | ASTM D664 |
| Совместимость с щелочью pH 12 | Нет разрушения | Консистенция не снижается | Испытание в растворе, 24ч |
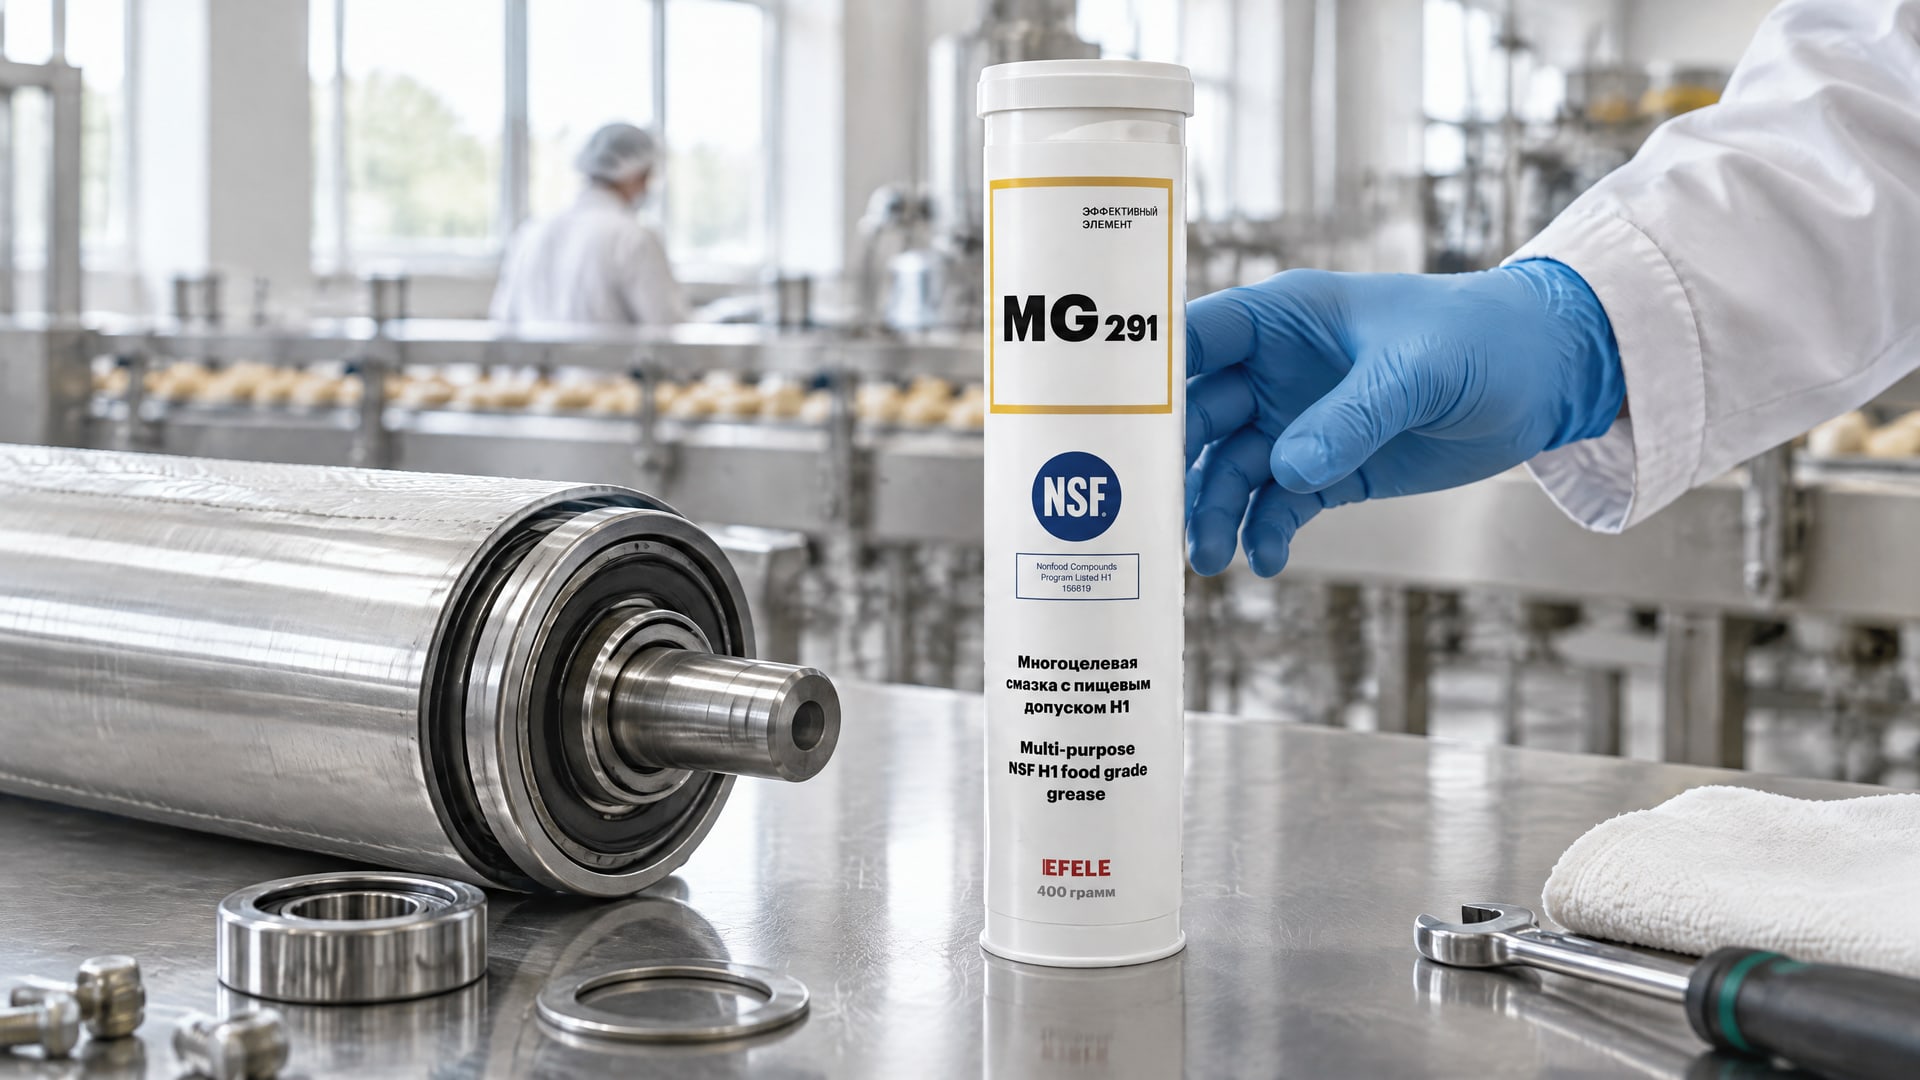
Конкретные смазки отличаются по базовому маслу и загустителю. EFELE MG-291 - универсальный выбор с NSF H1, который покрывает большинство типовых узлов, но без экстремальной ставки на водостойкость; его берут, когда требуется компромисс между ценой, доступностью и функциональностью для мойки средней интенсивности.
Практические рекомендации по внедрению и контролю
Подготовка к применению
Перед внедрением новой пищевой смазки нужно согласовать ее с QA-отделом производства и убедиться, что она числится в локальном реестре допущенных материалов. Техлист должен содержать сертификат NSF H1, данные по water washout и совместимость с используемыми мойками. Персонал должен пройти обучение по минимальному расходу: нанесение наоборот тонкого слоя, а не «щедро».
Документирование и аудит
На пищевом производстве любой выбор смазки должен быть задокументирован: артикул, партия, дата внедрения, результаты испытаний. При аудитах проверяют именно документацию и соответствие регламенту, а не маркетинговые обещания на упаковке. Если изменяется поставщик или состав смазки, нужно заново проверить совместимость с оборудованием и режимами мойки.
Контроль расхода
Смазка должна поддерживать консистенцию и защиту между циклами мойки, но не вытекать из узла избытком. Закупщикам рекомендуют отслеживать расход: если смазка заканчивается чаще, чем ожидалось, возможны неправильное нанесение, вымывание из-за неподходящей консистенции или температурный шок. Если расход аномально низкий, нужно проверить, не забивается ли смазка грязью.
Часто задаваемые вопросы
Можно ли применять H1-смазку в зоне без контакта с пищей?
Да, но это экономически нерационально. H1-смазки дороже аналогов без пищевого допуска, так как требуют более строгого контроля производства. Если конструкция исключает контакт с пищей, лучше использовать H2 или общепромышленную смазку и задокументировать это решение. Риск попадания смазки в продукт через утечку все же нужно оценить - если есть хотя бы малая вероятность, лучше подстраховаться H1.
Какой water washout считается приемлемым для конвейера?
Менее 5% - это золотой стандарт для пищевых конвейеров с частой мойкой. До 10% допустимо, если мойка не ежедневная или если узел защищен кожухом. Выше 10% - высокий риск потери защиты и вынужденной переподсмазки. Смотри техлист поставщика; если washout не указан, попроси тестовый отчет или совместимости с реальными условиями вашего производства.
Отличается ли пищевая смазка для конвейера от смазки для подшипников в одной категории H1?
Да, отличается составом и испытаниями. Для конвейеров приоритет - адгезия и washout, для подшипников - проникаемость и антизадирные свойства. Обе могут быть H1, но использовать конвейерную смазку в редукторе или наоборот неправильно. Производитель обычно указывает рекомендуемые области применения в техлисте.
Нужна ли пищевая смазка, если мойка происходит без горячей воды?
Зависит от давления напора и типа моющих средств. Если давление слабое (бытовой уровень) и используются только нейтральные вода, может хватить обычной смазки с хорошей водостойкостью. Но на промышленных линиях, даже без горячей воды, часто используют щелочные растворы и высокое давление - здесь H1 и washout менее 5% остаются требованием.
Сколько часто нужно переподсмазывать конвейер на пищевой линии?
Это зависит от washout смазки и интенсивности мойки. При washout < 5% и один-два раза в день мойка, смазка держится до 2 недель. При washout 10-15% может потребоваться переподсмазка после каждой мойки. Оптимальное решение - выбрать смазку с низким washout и установить регулярный контроль состояния узла, чтобы вовремя заметить потерю консистенции или появление коррозии.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто поиск продукта с логотипом NSF H1 на упаковке. H1 обозначает соответствие составом и производственной гигиене, но не гарантирует водостойкость, адгезию и совместимость с режимами CIP. Реальный подбор требует проверки параметра water washout (целевой показатель менее 5%), оценки типа загустителя и базового масла, совместимости с химией мойки и регулярного контроля после внедрения.
Начните с техлистов поставщиков и просите данные по washout и испытаниям в условиях washdown. Согласуйте выбор с QA-отделом производства и задокументируйте решение. На конвейерах, цепях и редукторах в зонах высокой влажности и частой мойки приоритет - кальциевые сульфонаты и полиуреа в составе, которые держат пленку лучше, чем традиционные литиевые смазки.