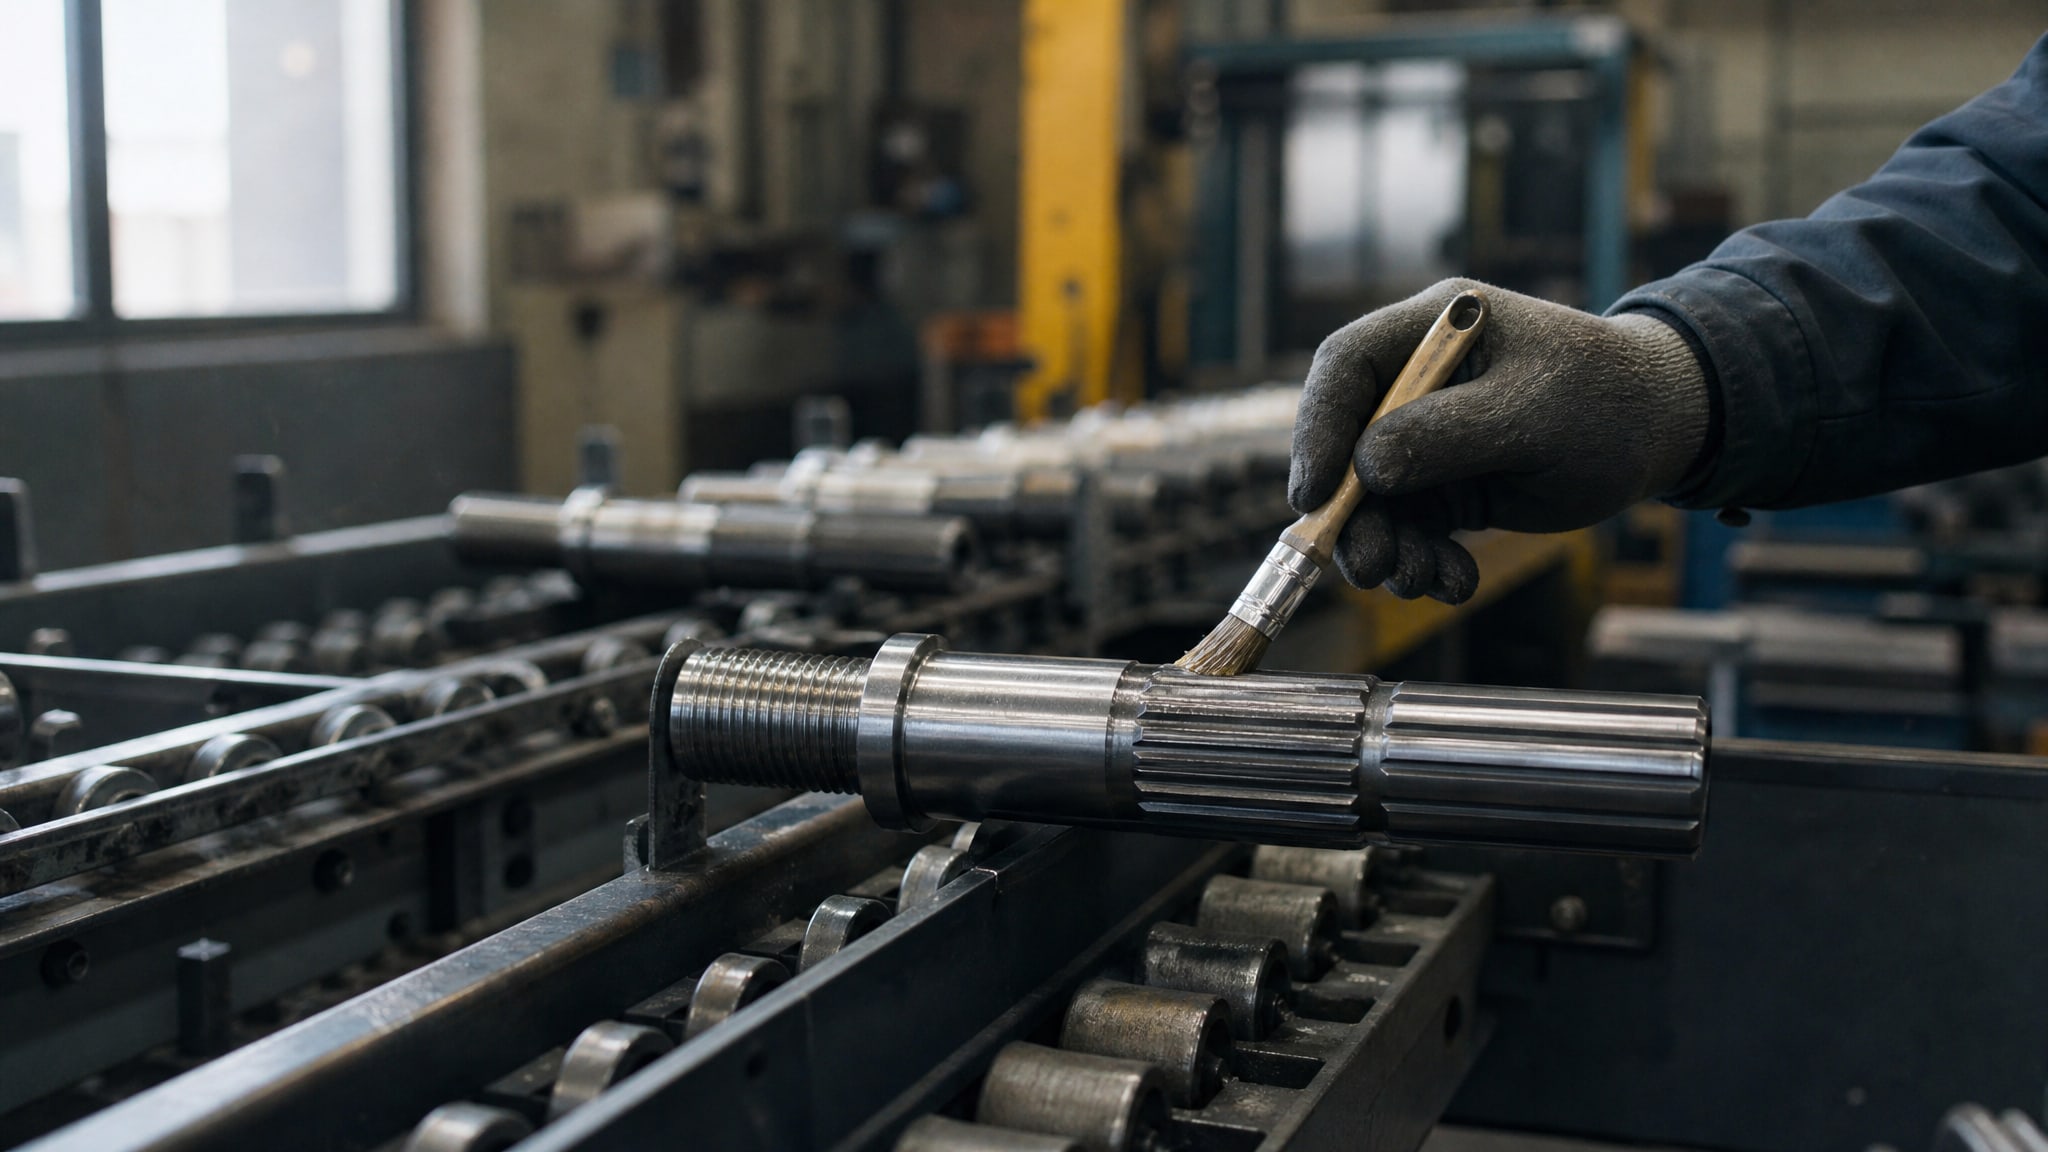
Выбор антифрикционного покрытия для резьбовых и шлицевых соединений - это не просто подбор названия по аналогии с импортными решениями, а подбор функционального набора параметров под конкретную задачу. На российском рынке давно существуют материалы, которые по техническим характеристикам решают те же проблемы, что и известные зарубежные системы, но при этом не требуют зарубежного происхождения и учитывают локальную специфику применения. Статья поможет техническим специалистам, инженерам и закупщикам разобраться в критериях выбора, развеять типовые заблуждения о составе и параметрах покрытий, а также правильно сверить техническую документацию при поиске отечественной альтернативы.
Если вы ищете покрытие резьбовых соединений или элементов с пазами и шпонками, вам важно понимать, что состав - это не главное. Главное - набор функций: управление трением, защита от коррозии, рабочий диапазон температур, несущая способность и совместимость с основным материалом узла.
Что такое антифрикционные покрытия и какую проблему они решают
Антифрикционные твердосмазочные покрытия - это тонкие функциональные слои, наносимые на поверхность металла для снижения трения, предотвращения задира и защиты от коррозии в условиях, когда жидкая смазка недопустима, невозможна или быстро вымывается.
Толщина такого покрытия обычно составляет 5-50 микрометров - достаточно, чтобы работать как разделитель между соприкасающимися поверхностями, но недостаточно, чтобы исказить геометрию или размеры узла.
Для резьбовых соединений эта задача становится критичной при холодных пусках, когда коэффициент статического трения скачет вверх, при работе в условиях вибрации и фреттинга, в средах с водяным паром или агрессивными газами, а также при монтаже-демонтаже крепежа в условиях полевых работ. Для шлицевых и шпоночных соединений покрытие предотвращает прижимание (задир) металла о металл при передаче крутящего момента или осевой нагрузки.
Типовые задачи, которые решают такие покрытия:
Снижение коэффициента трения при холодном пуске и в начальный момент включения механизма.
Защита от коррозии в присутствии морской воды, солей и кислот.
Упрощение монтажа и демонтажа резьбового соединения благодаря предсказуемому моменту затяжки.
Предотвращение микросмещения (фреттинга) в шлицевых сопряжениях под вибрацией.
Работа в экстремальных температурах, где минеральные смазки окисляются или разлагаются.
Состав и типы отечественных антифрикционных покрытий
На российском рынке представлены три основных вида антифрикционных покрытий, каждый со своим назначением и диапазоном применения.
Покрытия на основе дисульфида молибдена
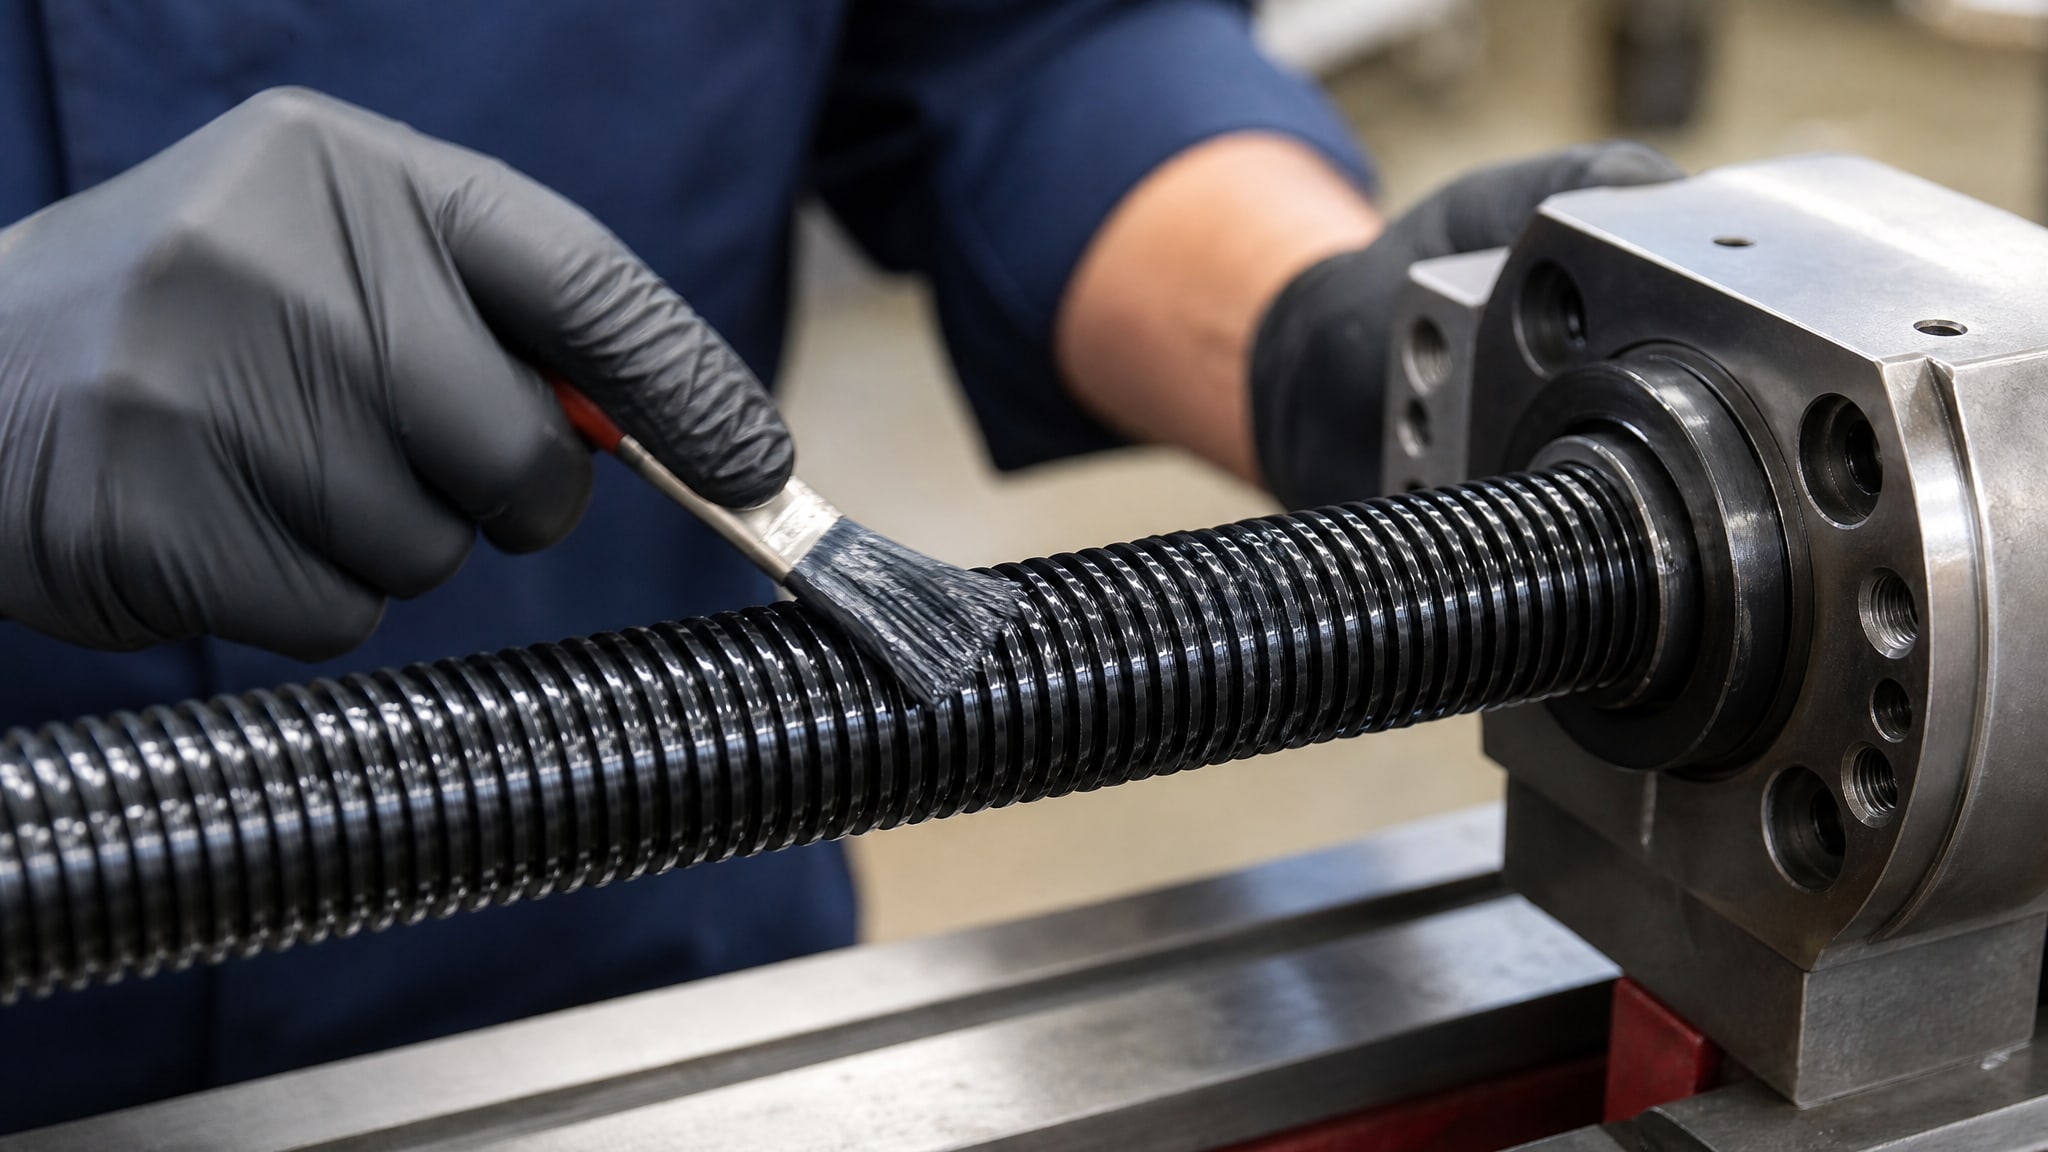
Дисульфид молибдена (MoS₂) - минеральный кристаллический соединение слоистой структуры, в котором молекулы скользят друг по другу, обеспечивая низкий коэффициент трения. MODENGY 1002 на основе MoS₂ работает в диапазоне температур от -210 до +320 °C и выдерживает несущую способность до 10 000 Н. Коррозионная стойкость по ISO 9227 составляет 160 часов в нейтральном соляном тумане. Этот тип покрытия подходит для резьбы обсадных труб, колесных болтов и деталей двигателя, где нужна максимальная температурная широта и стойкость к химическому воздействию.
MODENGY 1001 сочетает MoS₂ с графитом; такая комбинация улучшает смазывающие свойства в условиях сухого трения и расширяет рабочий диапазон за счет иных механизмов адгезии. Этот вариант применяется в нефтегазовой промышленности для деталей из нержавеющей стали, где риск задира выше, чем на углеродистой стали.
Покрытия на основе ПТФЭ (политетрафторэтилена)
ПТФЭ создает пленку низкой энергии поверхности, на которую практически не прилипают загрязнители и которая не вступает в химическую реакцию с большинством веществ. Чистое ПТФЭ-покрытие работает в диапазоне от -70 до +250 °C с несущей способностью до 1250 МПа. Коррозионная стойкость достигает 500 часов по DIN EN ISO 9227. Время сушки при +180 °C составляет 60 минут. Такие покрытия используют для резьбового крепежа в химической, пищевой промышленности и там, где нужна максимальная универсальность по совместимости материалов.
Комбинированные покрытия ПТФЭ + молибден
Гибридные системы, в которых ПТФЭ действует как связующее вещество и защита от влаги, а молибден обеспечивает низкий коэффициент трения, дают лучший результат для резьбовых соединений с жесткими требованиями. Параметры: рабочий диапазон от -75 до +255 °C, несущая способность до 2700 МПа, коррозионная стойкость 672 часа по DIN EN ISO 9227, время полимеризации +200 °C / 40 минут. Эти покрытия - стандартный выбор для резьбы автомобильной промышленности, авиации и энергетики.
Подготовка поверхности: почему обезжиривание - это не формальность
Перед нанесением любого антифрикционного покрытия поверхность должна быть очищена от органических загрязнений, оксидного слоя и абразивных частиц.
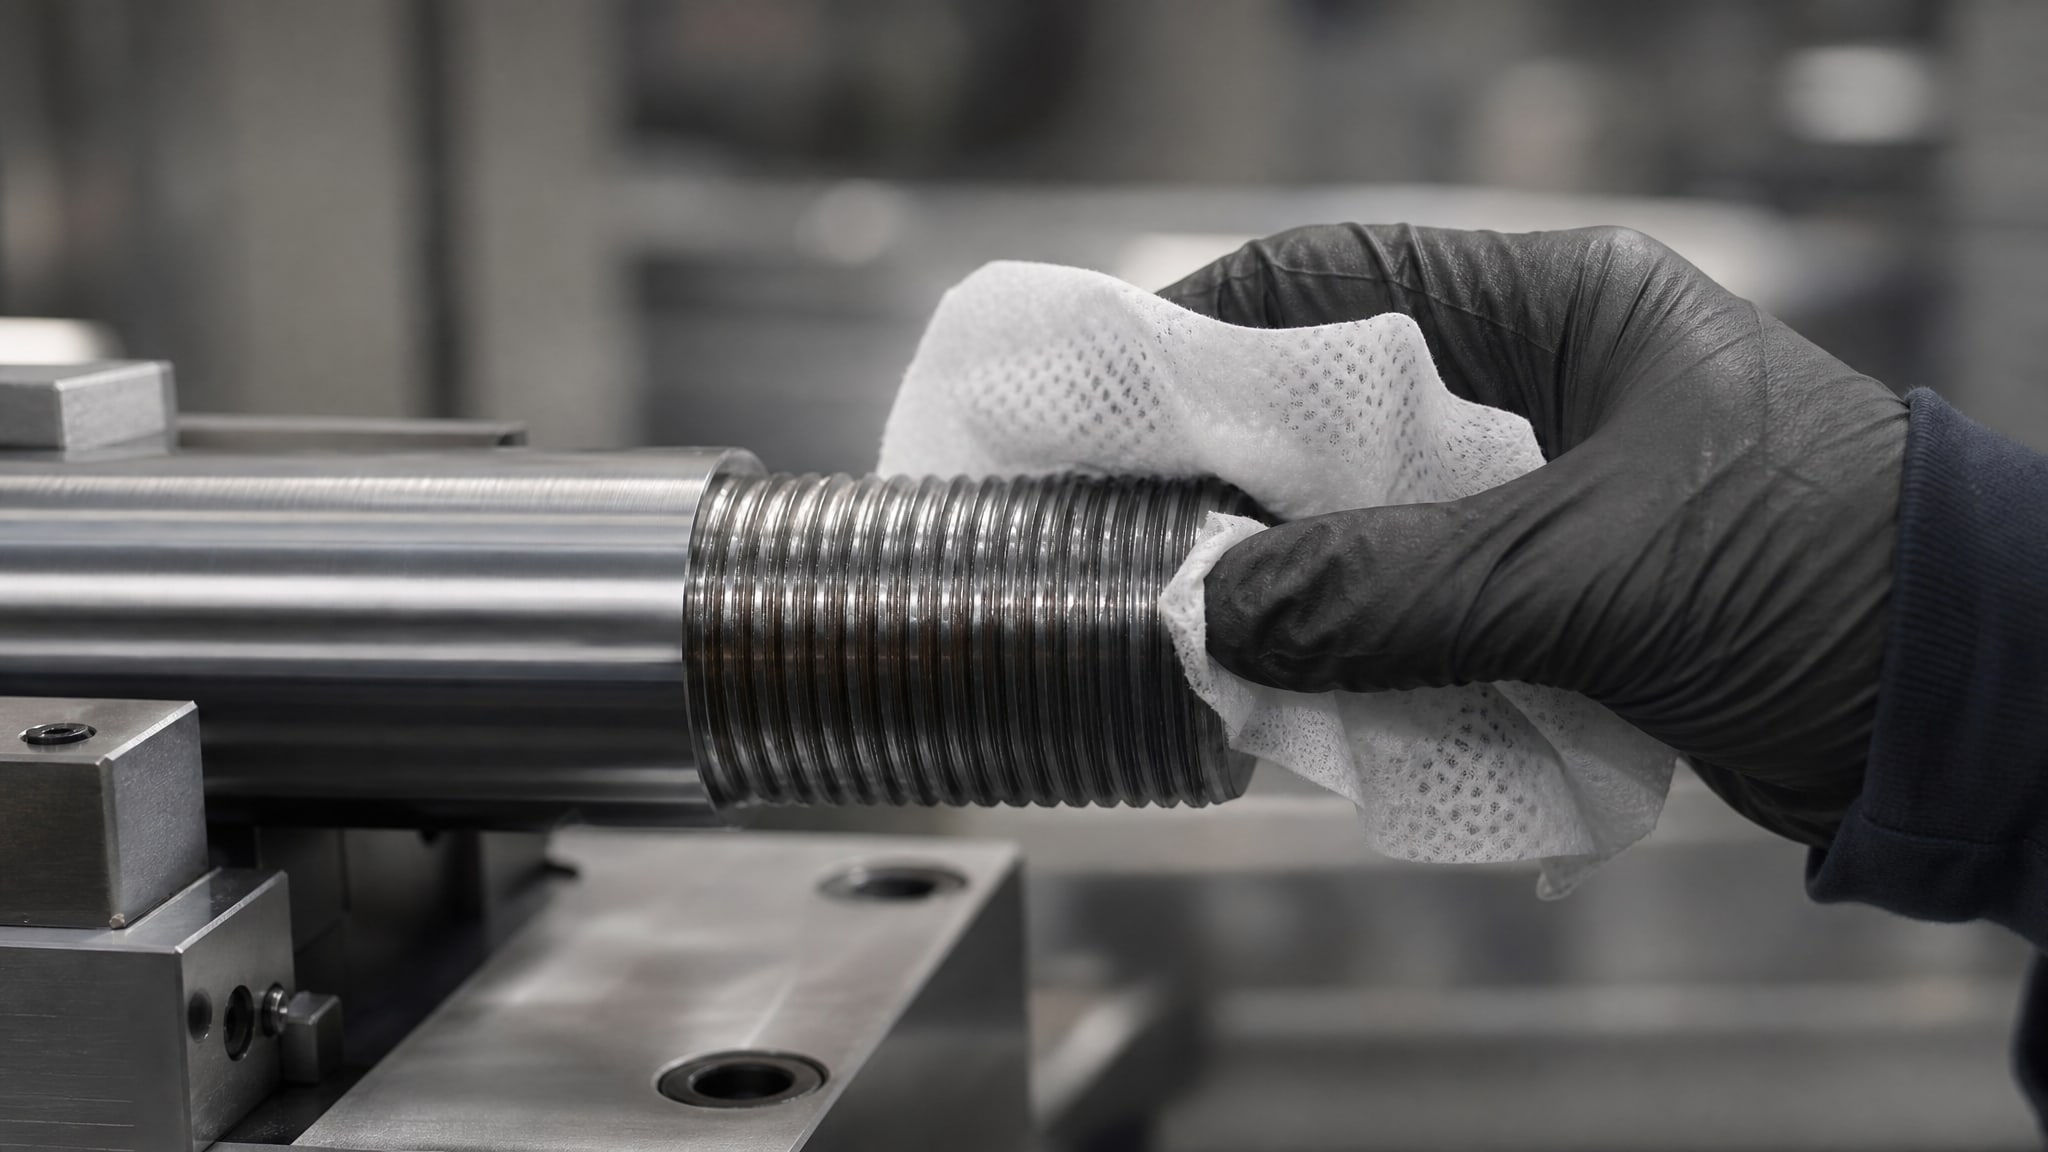
Это не церемониальный этап, а технологически определяющий фактор адгезии и долговечности.
Типовая последовательность подготовки включает три шага:
Удаление оксидного слоя - абразивная обработка, травление или пассивация в зависимости от материала основы (сталь, нержавеющая сталь, титан).
Если при обезжиривании поверхности перед нанесением оставить даже тонкий слой окисла или остатки технического масла, покрытие будет скалываться, отслаиваться или создавать очаги коррозии под собой. Для нержавеющих сталей требуется более мягкая подготовка, чтобы не нарушить пассивный слой, но полное удаление органики остается обязательным.
Выбор между молибденовым и тефлоновым покрытием для резьбы
Выбор между молибденом и ПТФЭ зависит от конкретной задачи, а не от предпочтения одного материала другому.
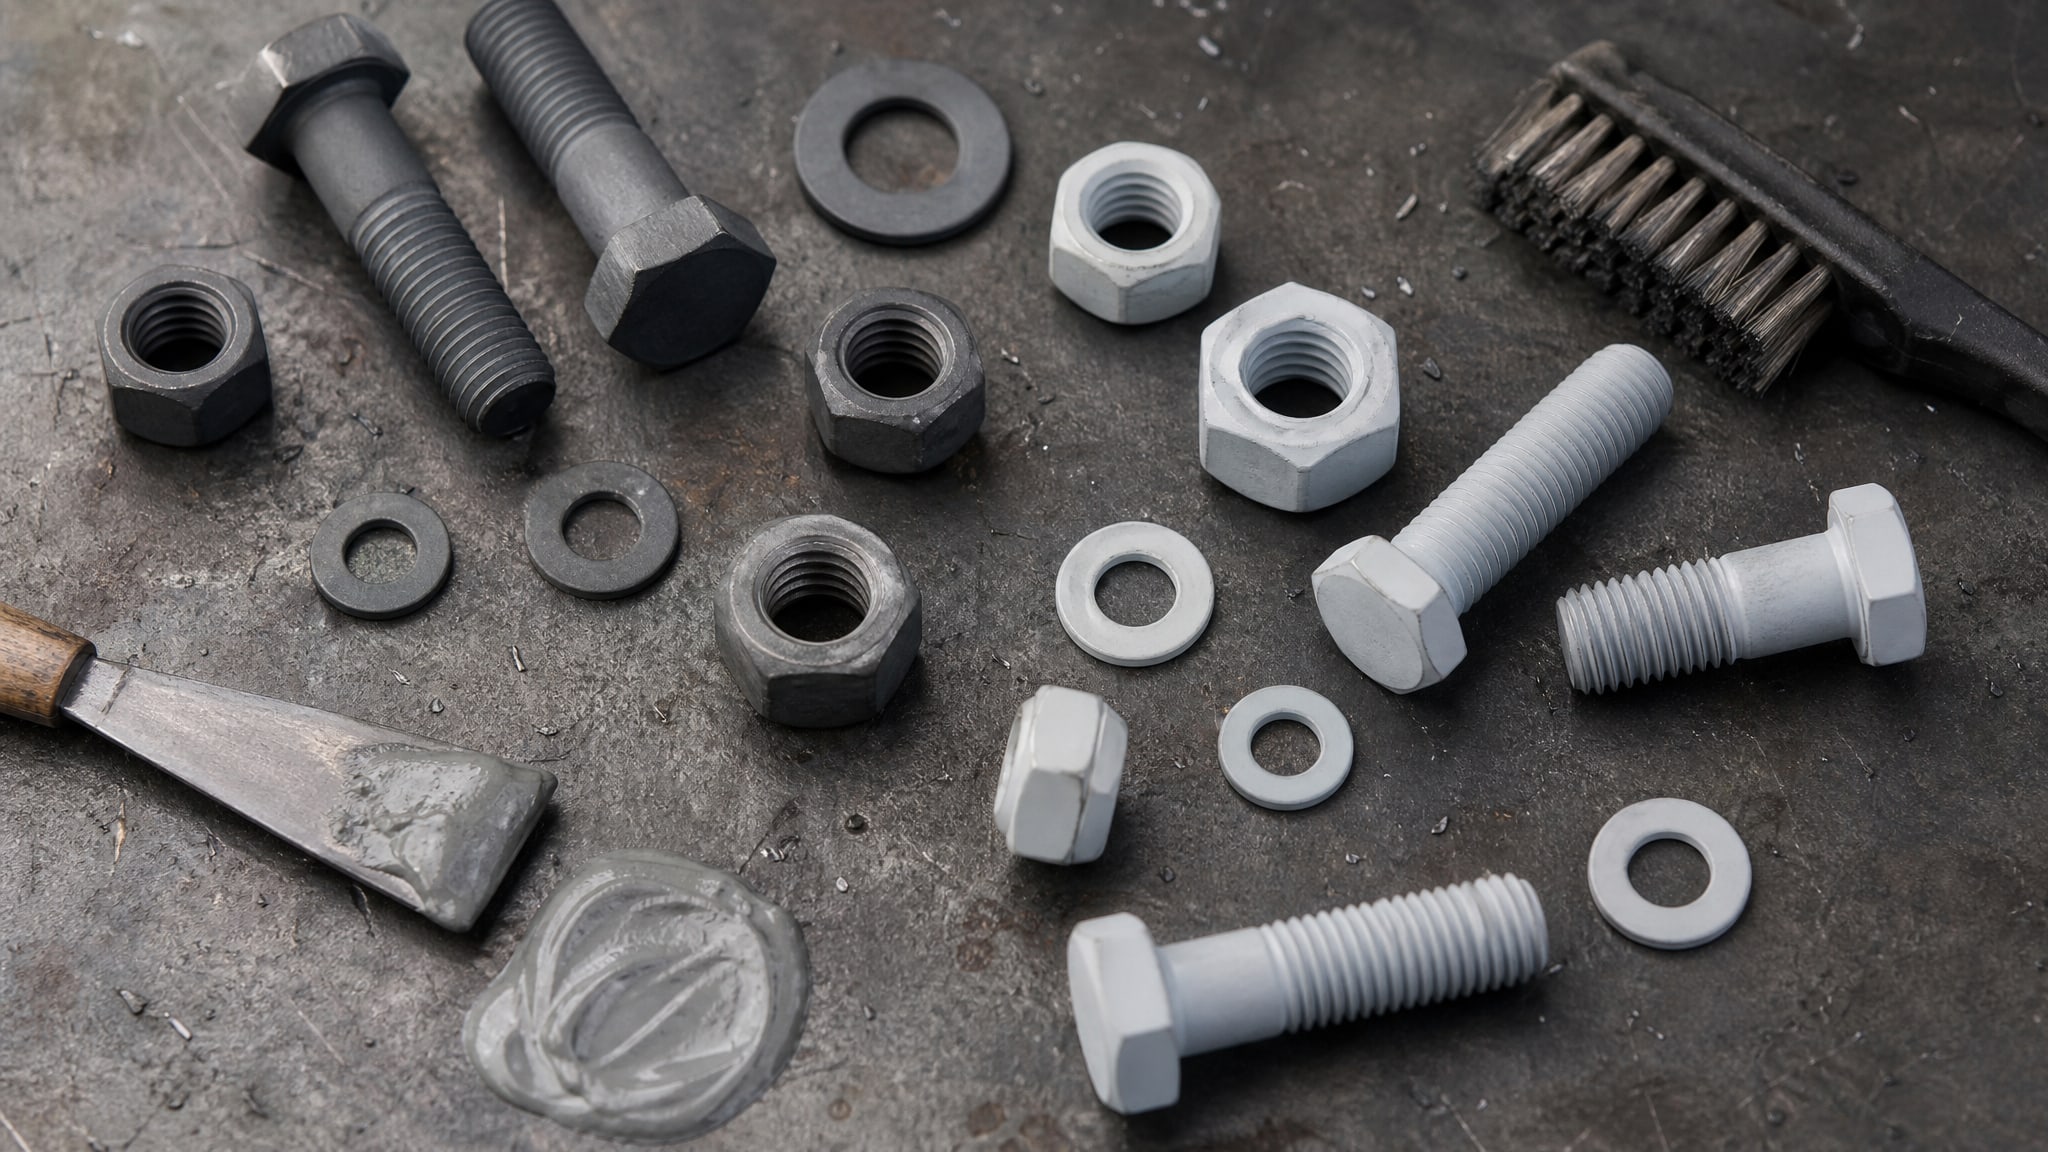
Молибденовые покрытия выбирают, когда:
Резьба работает в широком диапазоне температур (например, выхлопная система с -20 до +300 °C);
Требуется максимальная адгезия между резьбой и гайкой для предсказуемого момента затяжки;
Нужна работа в абразивной среде или с частой сборкой-разборкой;
Материал основы - углеродистая сталь или хромированная сталь.
Тефлоновые покрытия выбирают, когда:
Резьба контактирует с агрессивными химическими веществами (кислоты, щелочи, органические растворители);
Нужно минимизировать коэффициент трения при однократной сборке;
Материал основы - нержавеющая сталь, титан или алюминий;
Требуется максимальная инертность к окружающей среде.
Для резьбового крепежа в нефтегазовой промышленности часто применяют комбинированные системы: молибденовый слой под основной материал обеспечивает адгезию и механическую стойкость, ПТФЭ сверху - дополнительную коррозионную защиту.
Покрытия для шлицевых и шпоночных соединений
Шлицевые соединения передают крутящий момент через несколько зубьев-пазов, которые находятся под постоянной контактной нагрузкой.
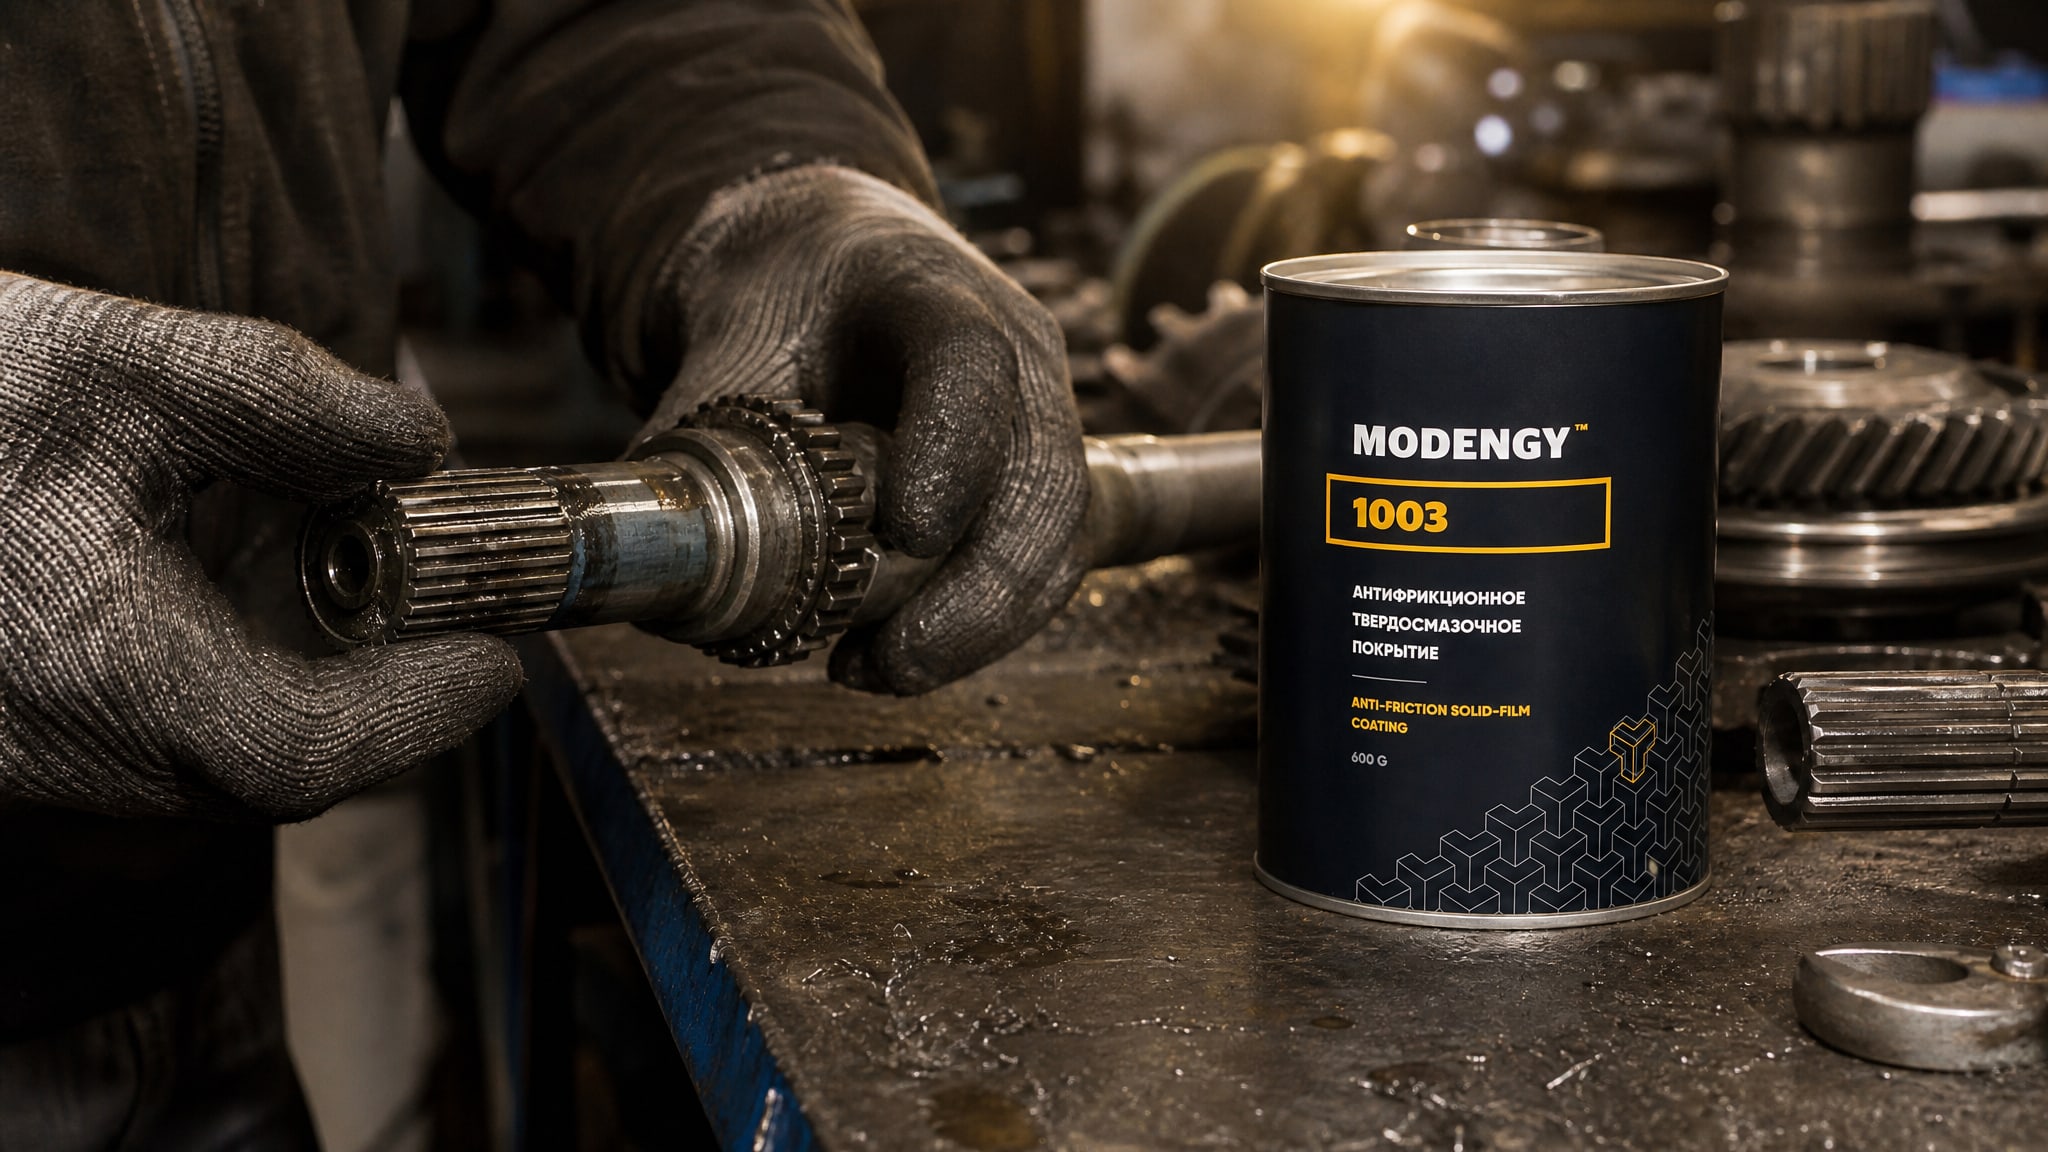
При вибрации возникает фреттинг - микросмещение с одновременным окислением поверхности, что приводит к истиранию и ускоренному износу.
Для шлицевых соединений в каталожных материалах указаны покрытия на основе дисульфида молибдена с добавкой графита. Рабочий диапазон таких систем составляет от -70 до +255 °C, а несущая способность позволяет работать с передачей крутящего момента в тяжелых условиях. Графит в составе дополнительно улучшает антифреттинговые свойства благодаря более мягкой структуре, которая амортизирует микросмещения.
Отдельный вариант - покрытие на основе MoS₂ с графитом для работы в режиме сухого трения с диапазоном от -70 до +210 °C. Такое покрытие более мягко взаимодействует с соседней поверхностью и подходит для шлицев в узлах, чувствительных к вибрации и фреттингу.
В качестве отечественного аналога антифрикционного покрытия для шлицевых соединений, требующего запекания, можно рассмотреть MODENGY 1003, который полимеризуется при +170 °C за 20 минут и обеспечивает надежную защиту от фреттинга и задира при передаче крутящего момента.
Где искать информацию при подборе аналога: ключевые параметры и стандарты
При поиске отечественного аналога импортного покрытия не опирайтесь на маркетинговые названия вроде «молибденовое» или «тефлоновое».
Сверяйте вместо этого:
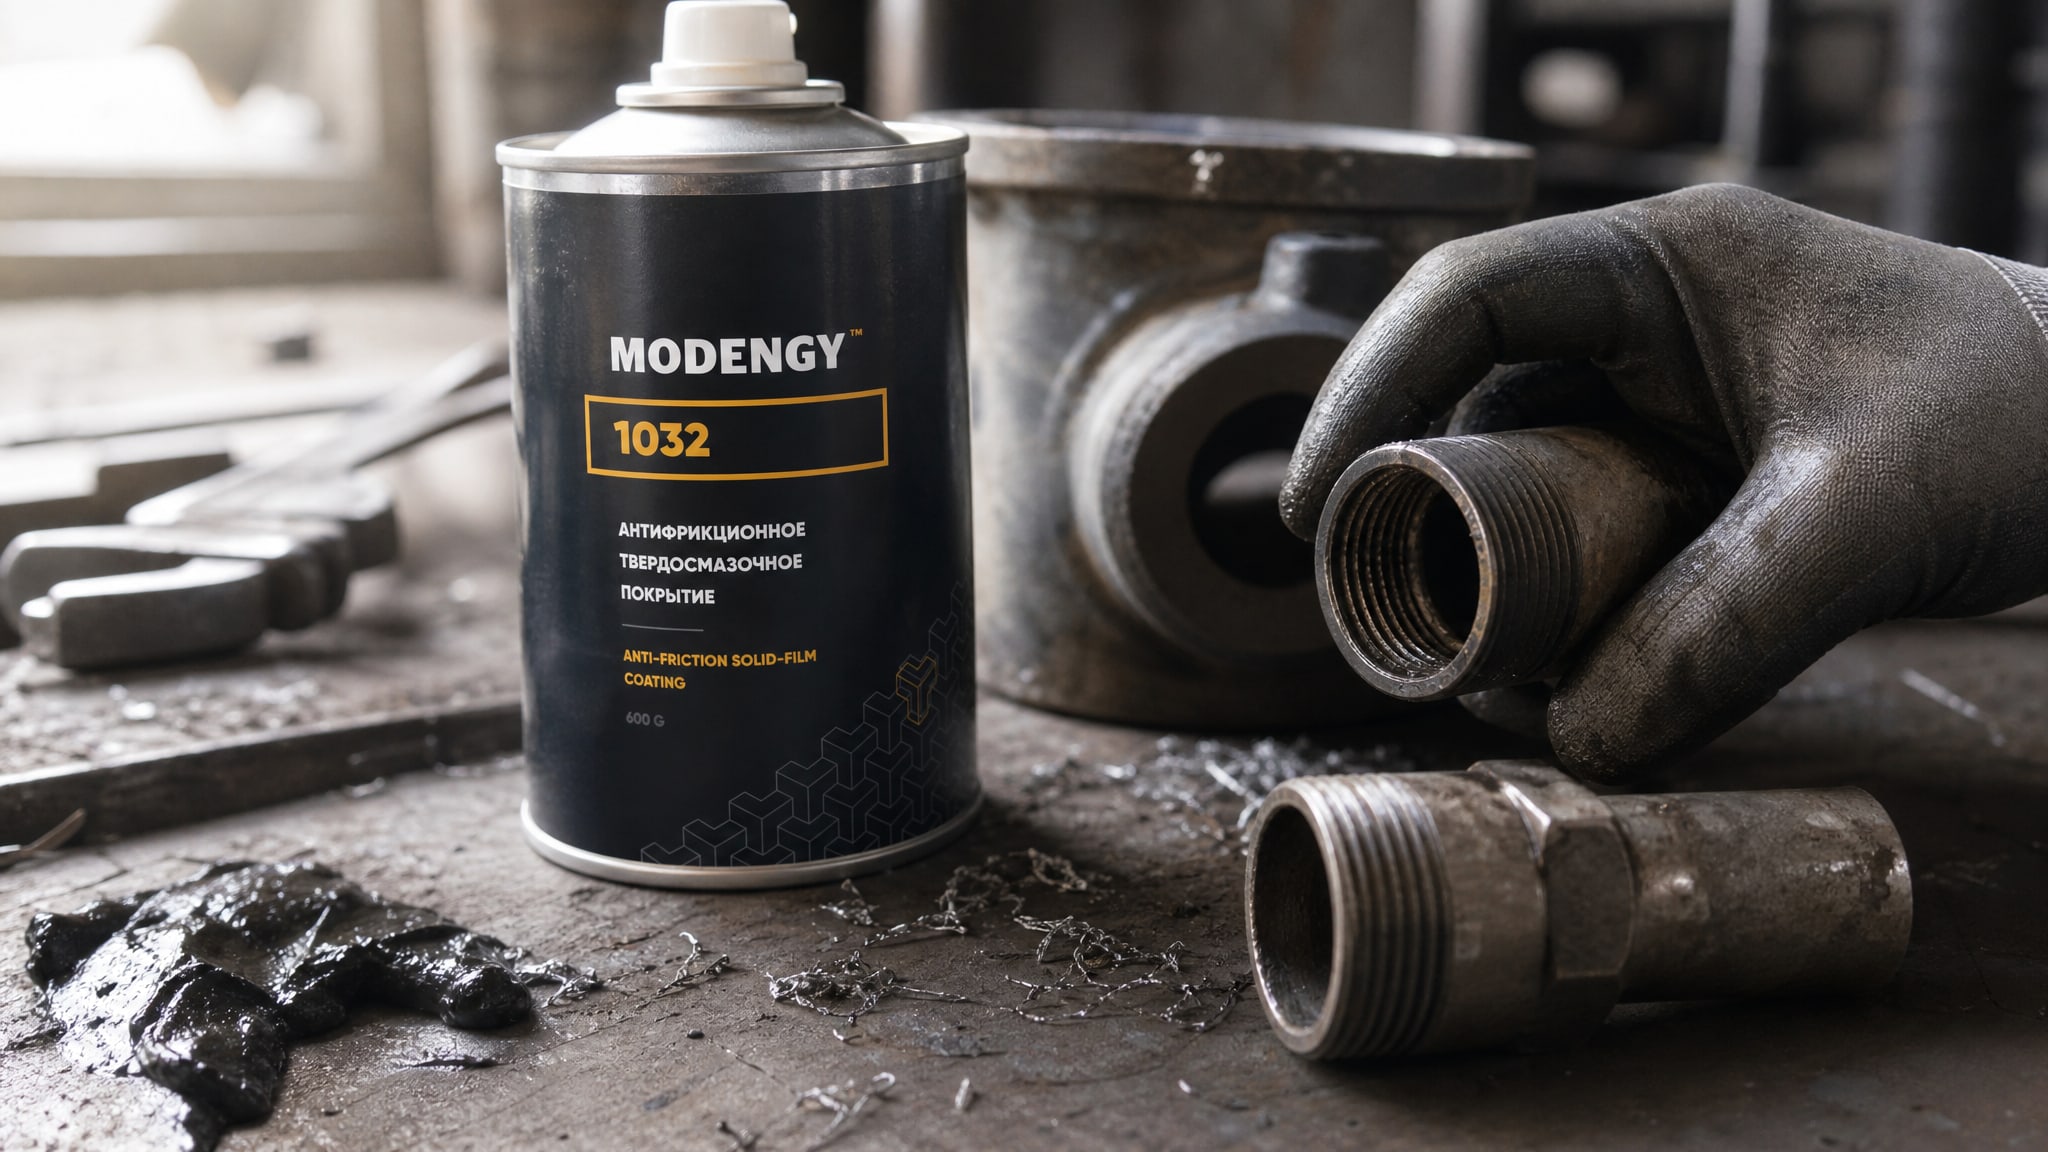
Для резьбового крепежа, особенно тех, что требуют дополнительной защиты от коррозии и снижения коэффициента трения, подойдет MODENGY 1032, наносимый поверх цинк-ламельного покрытия, что усиливает комплексную защиту узла в агрессивных средах.
При сравнении российских материалов с импортными убедитесь, что испытания проводились по одним и тем же стандартам. Коррозионная стойкость, измеренная в разных условиях, может различаться в разы, и это будет именно различие методики, а не качества материала.
Часто задаваемые вопросы
Чем отличается тефлоновое покрытие для резьбовых соединений от молибденового?
ПТФЭ создает скользкую инертную поверхность с коэффициентом трения 0.1-0.25 и лучше работает при контакте с химически агрессивными средами. Молибден дает коэффициент трения 0.05-0.15 и лучше передает момент затяжки. ПТФЭ подходит для однократной сборки с минимальными усилиями, молибден - для повторяющихся разборок-сборок. Выбор зависит от конкретного узла.
Можно ли использовать один и тот же аналог для резьбы и шлицев?
Не совсем. Резьба требует плотного контакта с предсказуемым моментом затяжки, шлицы работают под крутящим моментом и вибрацией. Для шлицев нужны покрытия с лучшей антифреттинговой стойкостью, часто с графитом в составе. Резьба может быть более мягкой по этому параметру.
Обезжиривание поверхности перед покрытием - это обязательно?
Да, это критично. Остатки масла или окисла под покрытием вызовут отслаивание, коррозию или снижение адгезии. Качество подготовки определяет 50-70% долговечности покрытия. Процесс не дорог, но обязателен.
Как проверить коррозионную стойкость покрытия без лаборатории?
Запросите у поставщика протокол испытания в соляном тумане по ISO 9227 (обычно 500-672 часа для нормативов крепежа). Покрытие должно пройти 5-ю ступень без красной ржавчины. Не полагайтесь на устные обещания.
Почему отечественный аналог может быть дешевле импортного, если показатели одинаковые?
Локальное производство, меньше логистических затрат, отсутствие брендовой надбавки, прямая работа с производителем. Это не значит худшее качество - это значит другую цепочку поставок. Проверяйте стандартные параметры, а не цену.
Заключение
Подбор покрытия резьбовых соединений или шлицевых узлов - это подбор функционального набора параметров, а не поиск аналога по названию компонента. Отечественные материалы на основе дисульфида молибдена, ПТФЭ и их комбинаций полностью соответствуют российским и международным стандартам, работают в диапазоне температур от -210 до +320 °C и обеспечивают коррозионную стойкость до 672 часов в соляном тумане.
Следующий шаг: соберите техническое задание (рабочая температура, материал основы, тип нагрузки, наличие вибрации, требования к коррозионной стойкости), запросите у поставщика протоколы испытания по ISO 9227 и DIN EN ISO 9227, проверьте совместимость с вашей технологией нанесения и только после этого принимайте решение о закупке. Обезжиривание поверхности при нанесении - не опциональный шаг, а критическая часть процесса.