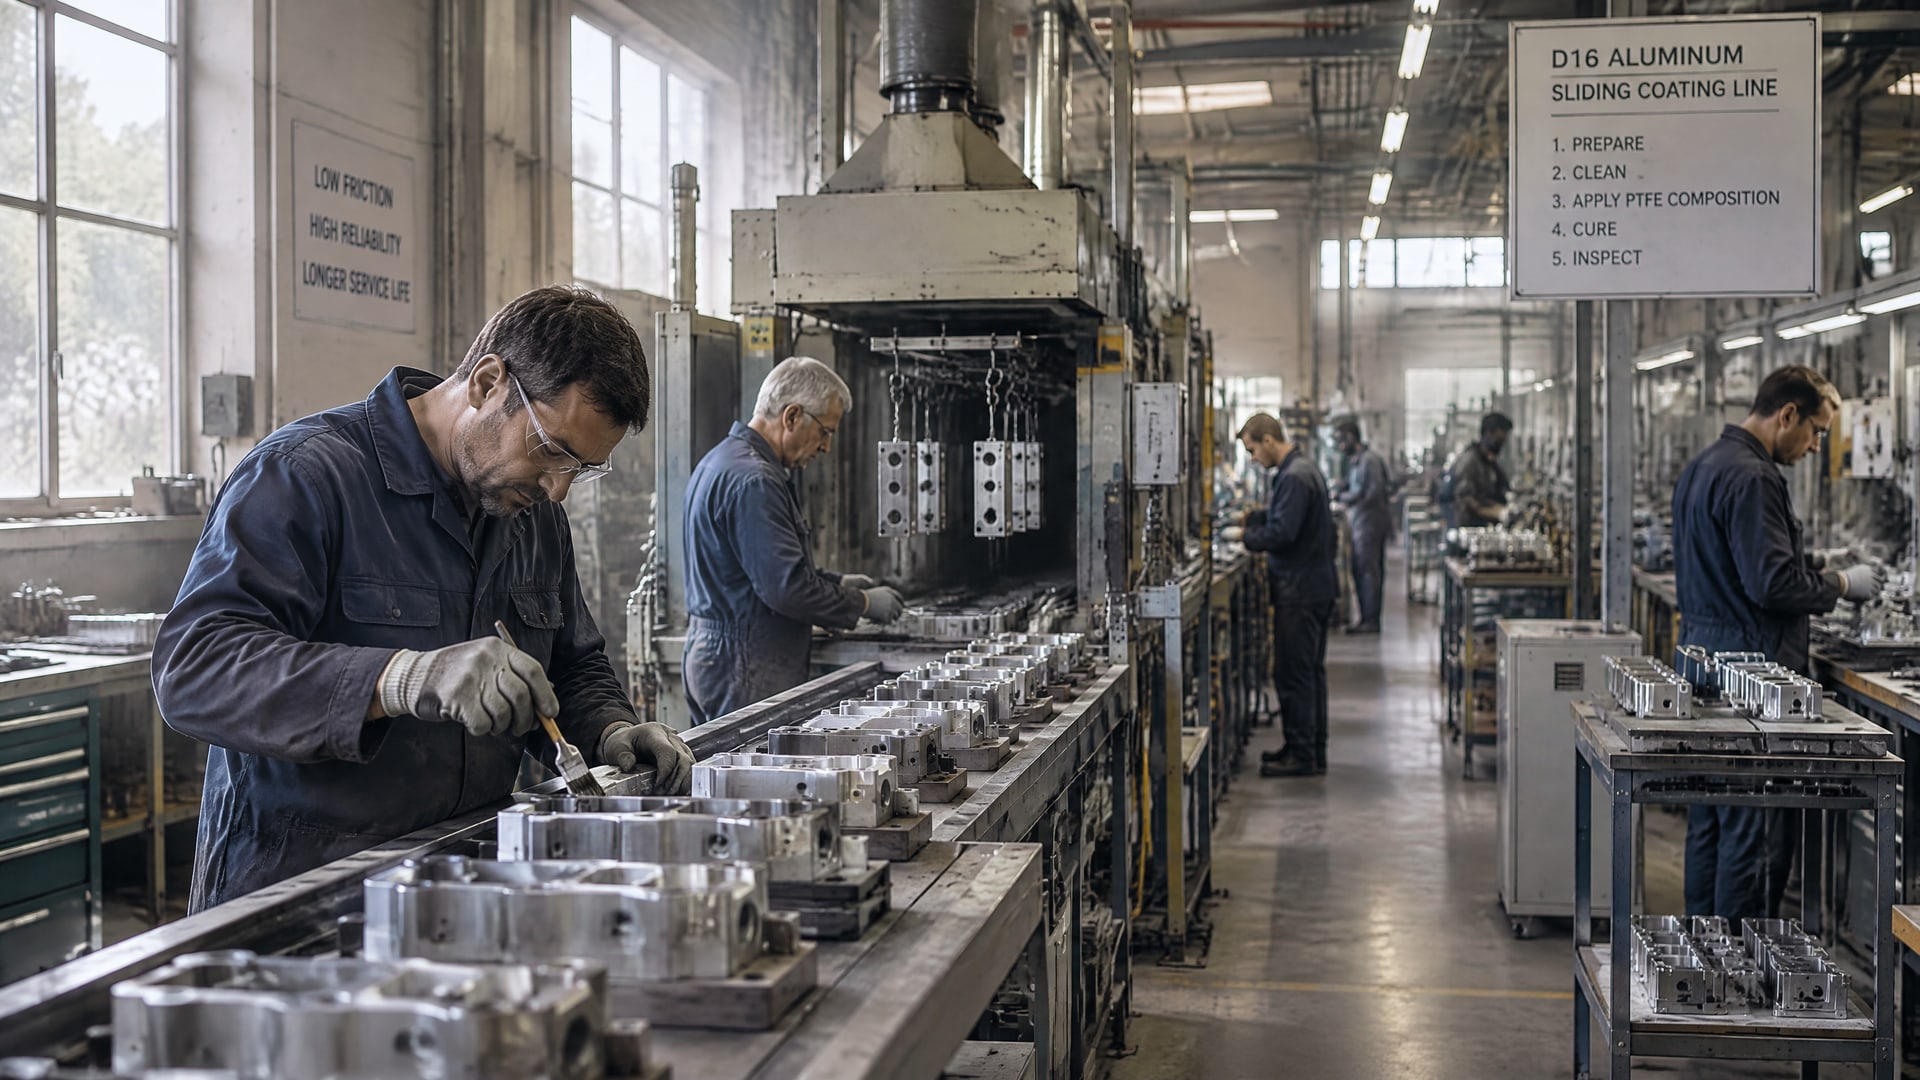
Для деталей из алюминия Д16 покрытие для скольжения обычно выбирают не как отдельный слой, который можно просто нанести на металл. Рабочую систему строят с учетом подготовки поверхности: применяют анодирование с последующей пропиткой ПТФЭ или совместное осаждение, а для других схем используют связующий слой и термообработку. Такая последовательность помогает обеспечить сцепление покрытия с алюминием и получить скользящую поверхность.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию для алюминиевых деталей и планируют нанесение покрытия. Разберем, как подготавливают Д16, почему важно сократить паузу между подготовкой и нанесением, как контролируют термообработку и толщину системы. Отдельно рассмотрим влияние покрытия на размеры детали и ограничения при выборе.
Как устроено покрытие для скольжения на алюминии Д16
Покрытие для скольжения на алюминиевой детали обычно представляет собой систему из нескольких технологических этапов.
Сначала подготавливают поверхность, затем формируют анодный слой или используют праймер, после чего наносят ПТФЭ-состав и проводят термообработку. Поэтому оценивать результат только по материалу верхнего слоя недостаточно: важны также состояние подложки, последовательность операций и совместимость компонентов.
Для анодированных алюминиевых сплавов применяют схемы, в которых ПТФЭ пропитывает поры оксидного слоя или совместно осаждается с ним. Анодирование создает оксидный слой, а ПТФЭ обеспечивает скользящие свойства. Это не одно и то же покрытие, а сочетание слоев с разными функциями. В качестве отраслевого ориентира для твердых анодных покрытий алюминиевых сплавов с пропиткой или совместным осаждением ПТФЭ используют SAE AMS 2482.
Для системы по SAE AMS 2482 типовое значение толщины составляет 0,0020 ± 0,0005 дюйма. В документации также указывается задаваемый диапазон от 0,0011 до 0,003 дюйма. Эти значения нельзя автоматически переносить на любую деталь из Д16: требуемая толщина зависит от конкретной технологии и должна быть задана в документации на покрытие.
В некоторых описаниях процесса приводится толщина анодного слоя порядка 20-80 мкм, а слой ПТФЭ характеризуется как слой толщиной до нескольких микрометров. Эти значения показывают, что речь идет о тонкой скользящей системе, а не о толстом наплавленном покрытии. Однако даже небольшой прирост размера может повлиять на посадку, зазоры и сопряжение деталей.
Поэтому до передачи детали в покрытие необходимо определить, какие поверхности должны скользить, какие размеры являются посадочными и где допустимо изменение геометрии. Если чертеж задает точные размеры, решение по покрытию и его толщине согласуют с требованиями к детали, а не только с желаемым снижением трения.
Подготовка поверхности перед нанесением ПТФЭ-покрытия
Адгезия покрытия зависит от того, насколько тщательно удалены масло, загрязнения и оксиды.
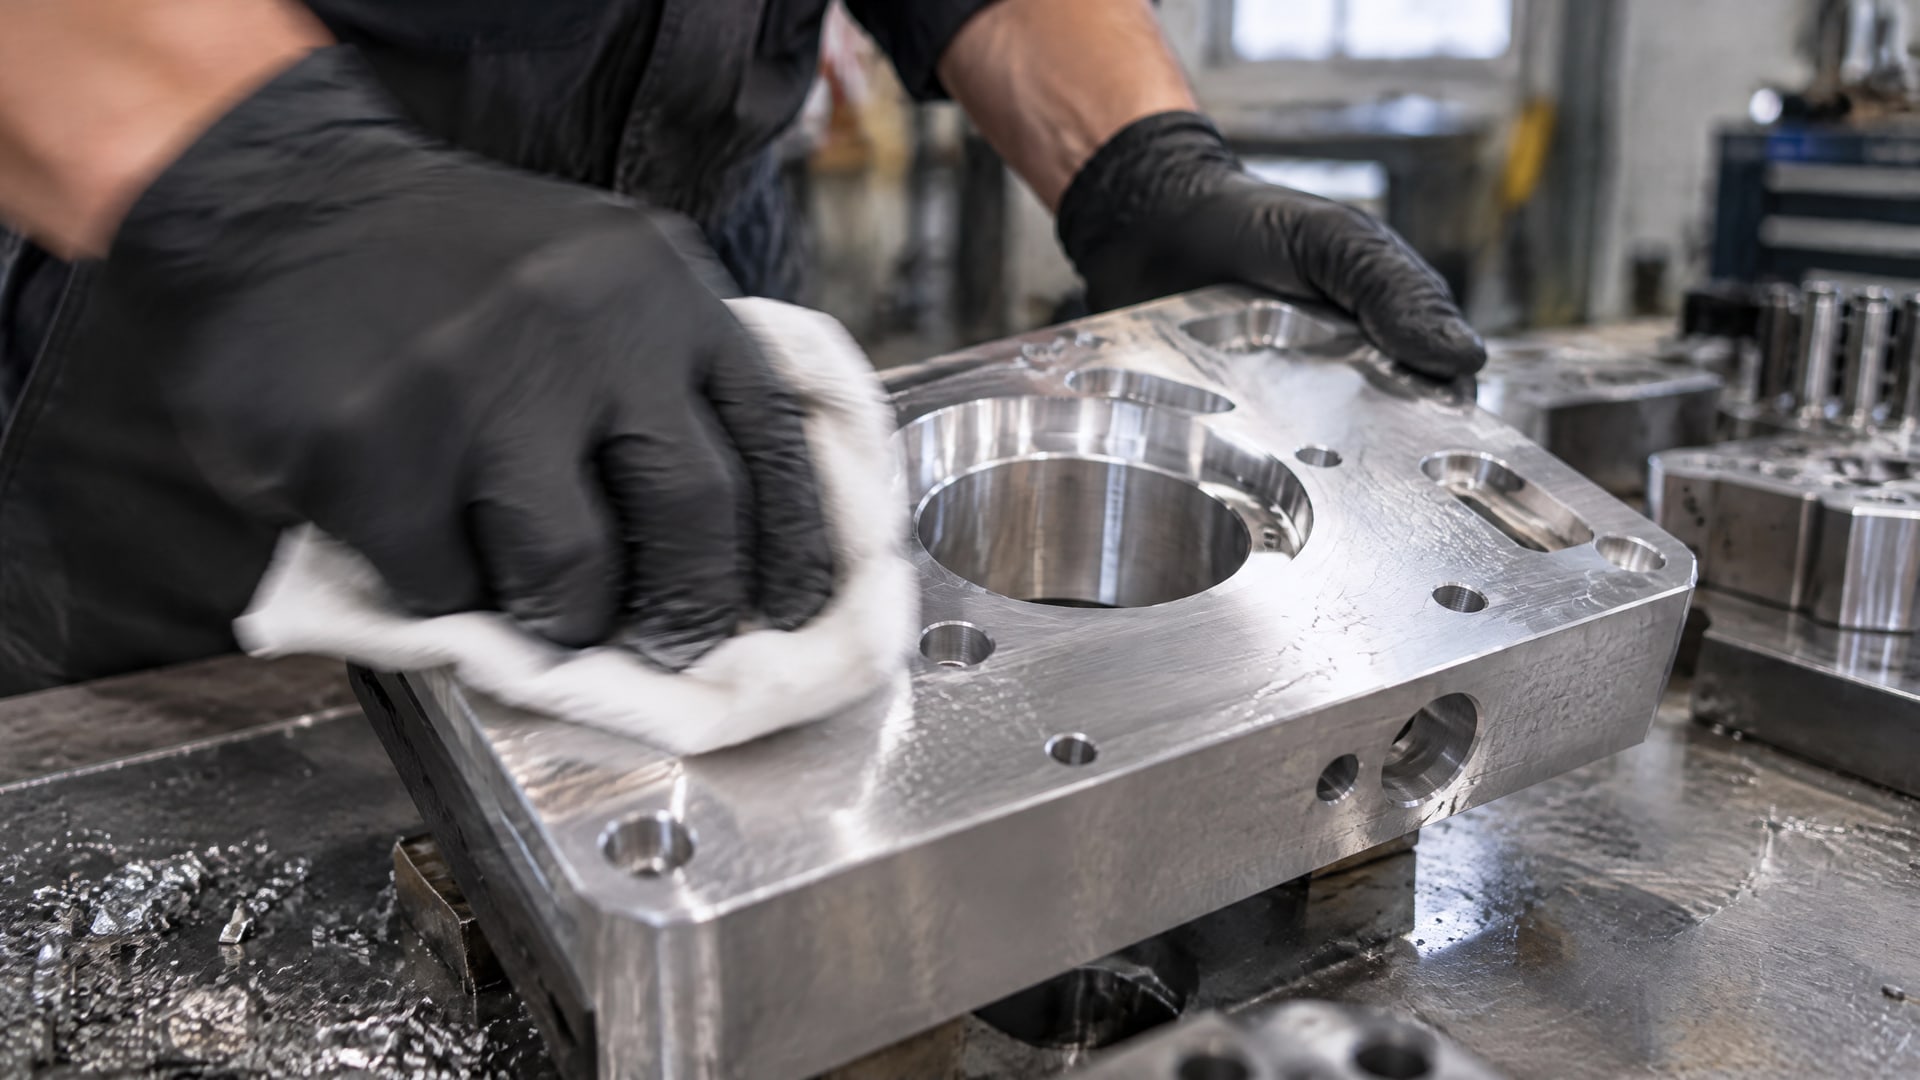
Для алюминиевых деталей в описаниях процесса указывают механическую и химическую подготовку: абразивную обработку или дробеструй, химическое травление и обезжиривание. Конкретный набор операций зависит от выбранной системы. Подготовка должна быть совместима с последующими этапами анодирования, нанесения связующего слоя или ПТФЭ.
Особое внимание уделяют времени между подготовкой и нанесением. Оксидная пленка на алюминии быстро восстанавливается, поэтому длительное ожидание после очистки может ухудшить сцепление. Для Д16 это означает, что на производстве нужно согласовать последовательность операций и передачу детали между участками: поверхность подготавливают непосредственно перед дальнейшей обработкой, не оставляя ее надолго без защиты.
Праймер применяют в тех схемах, где он предусмотрен технологией. ПТФЭ сам по себе плохо удерживается на неподготовленной поверхности, поэтому его наносят поверх совместимого связующего слоя или в составе системы с анодированием. Праймер должен выдерживать предусмотренный цикл нагрева и сочетаться с конкретным составом ПТФЭ. Подмена одного компонента другим без проверки совместимости может привести к дефектам сцепления.
Перед запуском партии полезно сверить со спецификацией несколько параметров:
Какой способ подготовки поверхности предусмотрен: механический, химический или их сочетание.
Какие загрязнения требуется удалить до нанесения.
Какой допустимый интервал установлен между подготовкой и следующим этапом.
Предусмотрены ли анодирование и праймер для выбранной системы.
Какие поверхности детали должны остаться без покрытия.
На детали сложной формы также проверяют, доступна ли равномерная обработка рабочих поверхностей. Загрязнение в труднодоступных местах, неоднородная подготовка или нарушение последовательности операций могут привести к отличию покрытия на разных участках. Если деталь работает в паре с эластомерной прокладкой, требования к скользящей поверхности и ее геометрии задают заранее, чтобы покрытие не мешало сборке.
Термообработка: как контролировать режим
После нанесения покрытия проводят термообработку, которая помогает сформировать непрерывную пленку и спечь слой.
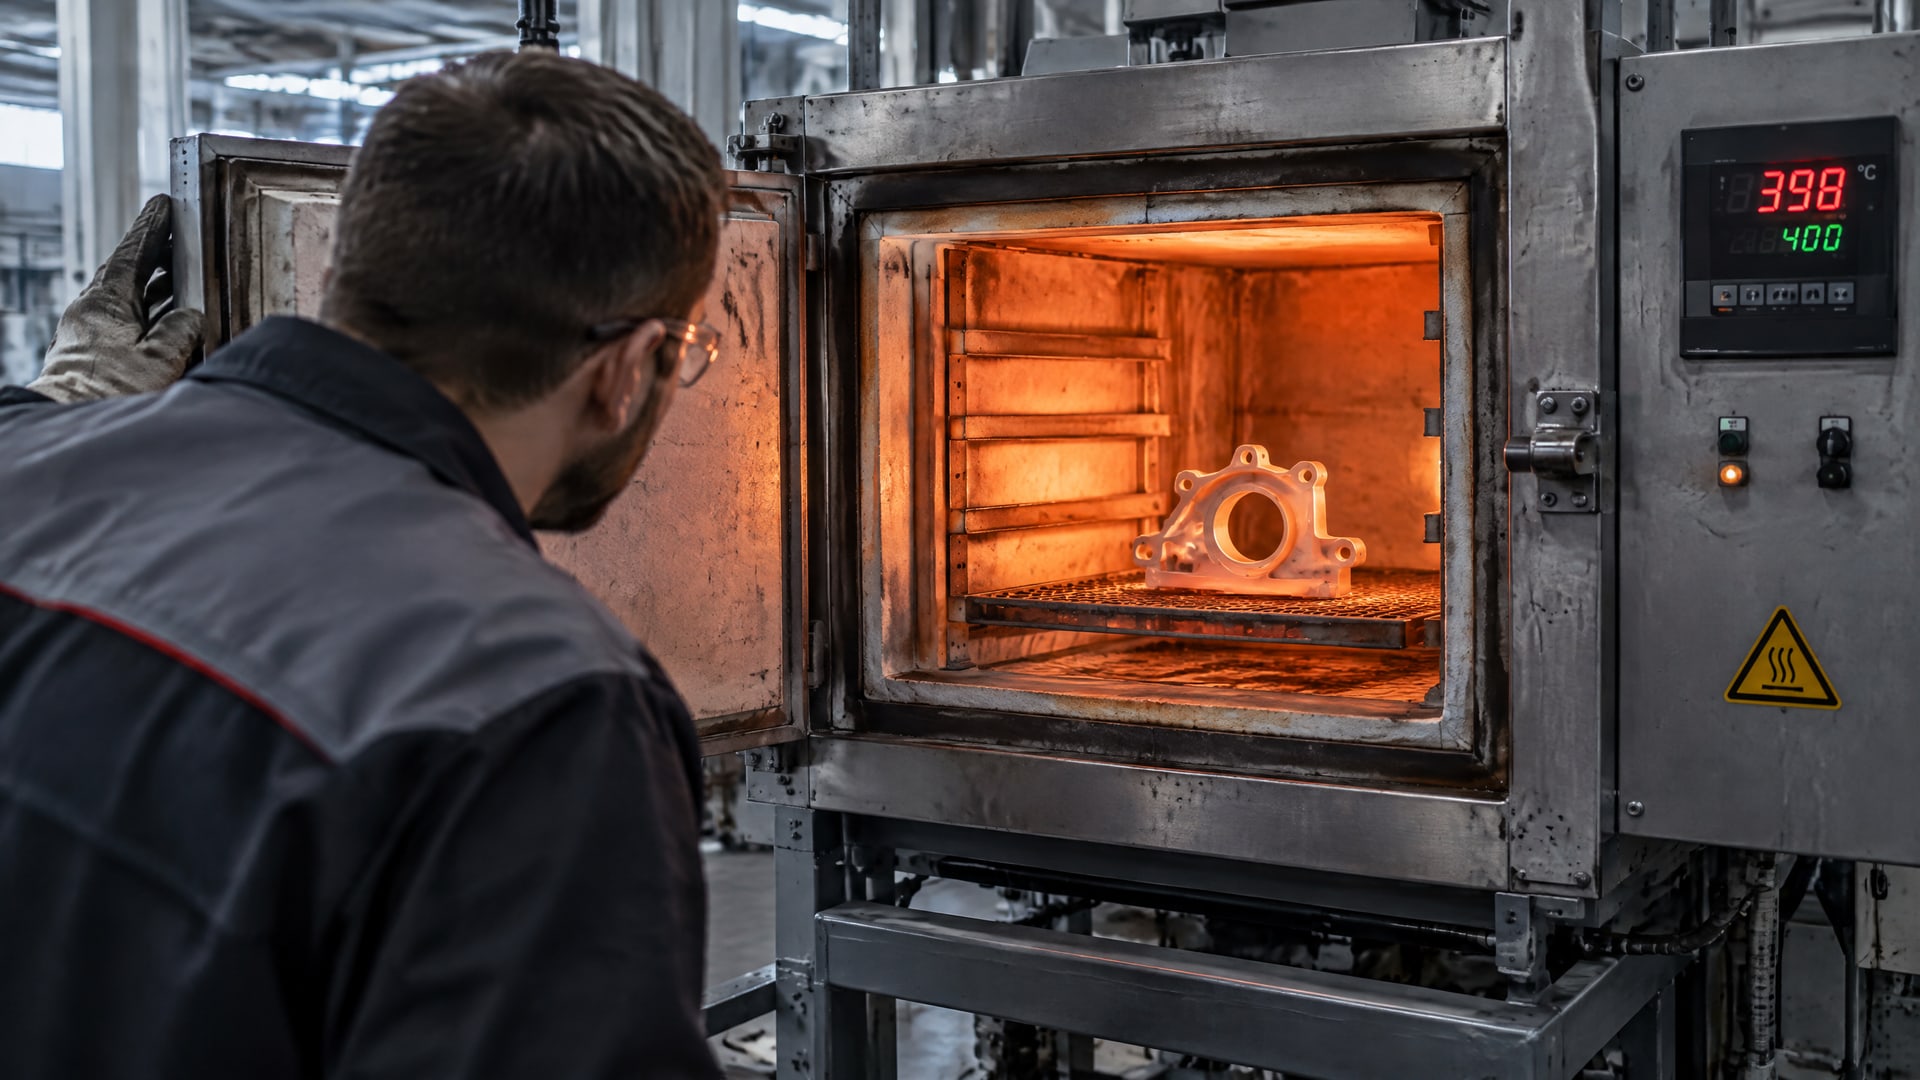
Для ПТФЭ-покрытий на металле в технических описаниях приводится типовой диапазон примерно 371-427 °C; также встречается значение около 400 °C. Это ориентиры для определенных систем, а не универсальные режимы для любой детали из Д16.
В описаниях отдельных процессов упоминаются стадии нагрева около 150 °C, 250 °C и 370 °C. Они могут быть связаны с удалением носителя, формированием адгезии и окончательным спеканием. Наличие нескольких температурных стадий не означает, что их следует применять к каждой детали: последовательность зависит от конкретного состава и технологии. Режим определяют по спецификации выбранной системы покрытия.
Недостаточный прогрев может привести к слабому спеканию, а перегрев способен ухудшить свойства покрытия и вызвать дефекты. Поэтому в технологической карте важно фиксировать не только заданную температуру, но и полный цикл обработки, предусмотренный для конкретного материала. Для ответственных деталей проверяют, что тепловой цикл совместим с требованиями чертежа и состоянием алюминиевого сплава.
Перед запуском серийной обработки инженеру и снабженцу стоит запросить у исполнителя процесса подтверждение трех пунктов:
Какая система покрытия и последовательность операций предусмотрены для алюминиевых сплавов.
Какой температурный цикл задан для состава и как контролируется его соблюдение.
Какие требования предъявляются к подготовленной детали и допустимому времени до нанесения.
Если технология включает праймер, его совместимость с нагревом должна быть подтверждена для выбранной системы. Сочетание неподходящего связующего слоя и ПТФЭ нельзя считать надежным только потому, что оба материала по отдельности предназначены для металла. Важна их работа в одном цикле.
Толщина покрытия и точность посадок
Даже тонкое покрытие меняет размер детали.
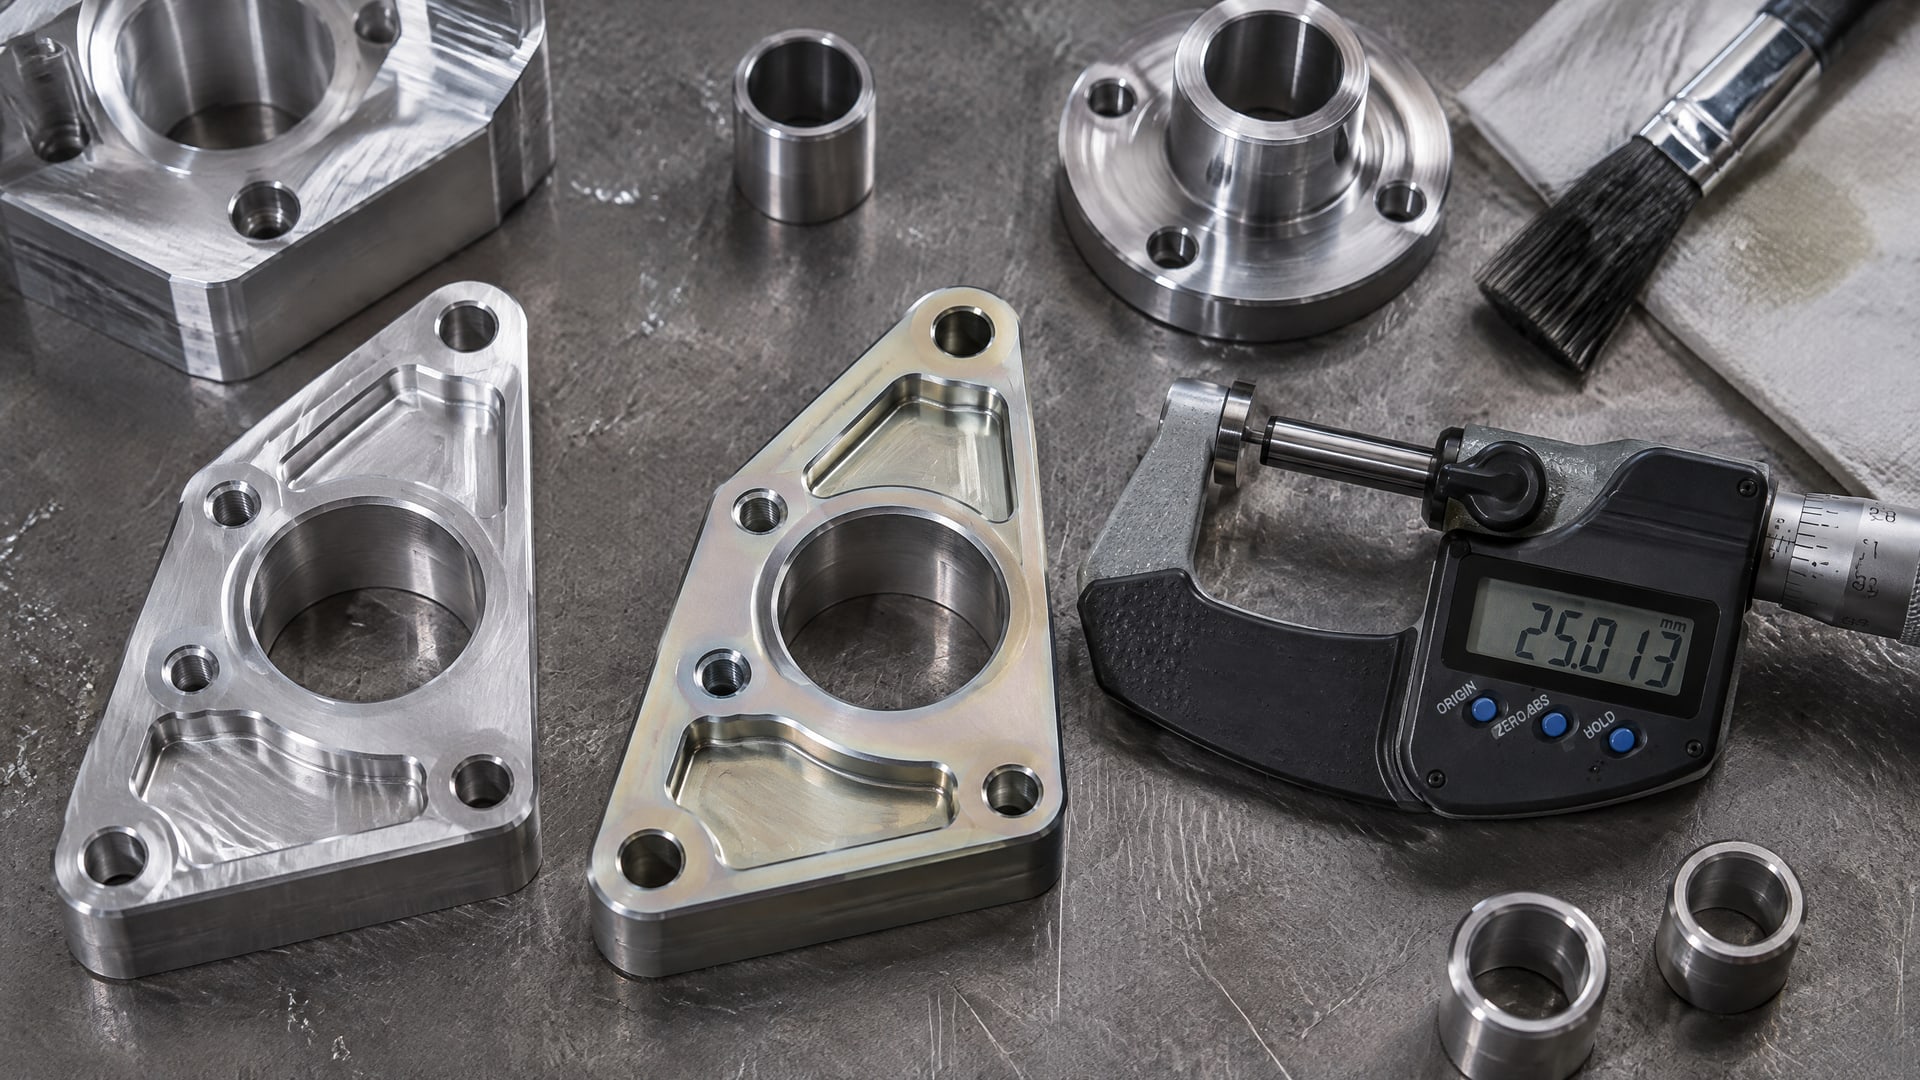
Для системы по SAE AMS 2482 типовое значение толщины составляет 0,0020 ± 0,0005 дюйма, а в задаваемом диапазоне встречаются значения от 0,0011 до 0,003 дюйма. Поэтому вопрос о посадках решают до обработки, а не после приемки готовой детали.
Нельзя оценивать влияние покрытия только визуально. Тонкий слой может быть почти незаметен, но это не означает, что размер остался неизменным. В системах с анодированием и ПТФЭ указываются толщины анодного слоя порядка 20-80 мкм и слой ПТФЭ до нескольких микрометров. Конкретные значения зависят от процесса, а заданная величина должна быть сверена со спецификацией.
Для детали из Д16 заранее отмечают рабочие поверхности и критичные размеры. Если покрывается сопрягаемая поверхность, учитывают изменение размера и зазора, а также требования к равномерности слоя. При этом не следует автоматически закладывать одну и ту же прибавку для разных технологий: анодирование с пропиткой ПТФЭ и многослойное нанесение с праймером могут давать разные результаты.
В чертеже или технологической документации целесообразно зафиксировать:
какие поверхности покрывают и какие оставляют без обработки;
требуемую толщину покрытия или допустимый диапазон;
размеры и посадки, которые нужно проверить после обработки;
способ контроля толщины и приемки поверхности.
Такая фиксация упрощает согласование между конструктором, производством и подрядчиком. Если на детали есть узкие зазоры или посадочные места, исполнитель процесса должен заранее знать об этих ограничениях. Иначе покрытие может обеспечить скольжение, но одновременно осложнить сборку или изменить работу сопряжения.
Где применяют скользящие системы и в чем их ограничения
ПТФЭ-системы рассматривают, когда детали нужно придать скользящие свойства и снизить трение.
Для алюминиевых деталей это может быть актуально в рабочих парах и узлах, где важно сохранить геометрию и получить тонкое покрытие. Если требуется высокая стойкость к грубому абразивному износу, одного ПТФЭ может быть недостаточно: выбор делают с учетом механизма износа и условий работы.
Для резиновой прокладки, которая скользит по алюминиевому корпусу Д16, важны не только свойства покрытия, но и состояние поверхности, качество подготовки и соответствие системы условиям контакта. При фреттинге, вымывании или затрудненном холодном пуске сначала определяют причину проблемы и условия работы узла. В линейке антифрикционных покрытий MODENGY есть решения на основе ПТФЭ для создания скользящих поверхностей на алюминиевых деталях; конкретную систему выбирают по требованиям к подготовке, нанесению и термообработке.
Покрытие не следует рассматривать как универсальный способ защиты от любого износа. При ударных повреждениях тонкий слой может растрескаться, поэтому при проектировании учитывают риск механических вмятин и характер контакта. Если узел испытывает сильное абразивное воздействие, необходимо отдельно оценить, подходит ли ПТФЭ-система для этой задачи.
Запросы о том, какое покрытие для скольжения рулонного металла выбрать, относятся к другой технологической задаче. Нельзя без проверки переносить на рулонный материал схему, разработанную для детали из алюминиевого сплава: отличаются геометрия, способ нанесения и требования к процессу. Аналогично, «покрытие для плитки против скольжения» решает задачу увеличения сцепления с поверхностью, тогда как ПТФЭ-системы для деталей предназначены для снижения трения. Это разные функции, и выбирать их по одному слову «скольжение» нельзя.
Часто задаваемые вопросы
Можно ли просто нанести ПТФЭ на алюминий Д16?
Нет, рассчитывать на надежное сцепление без подготовки не следует. Для алюминиевых сплавов применяют системы с механической и химической подготовкой, а также, в зависимости от технологии, анодированием или праймером. После нанесения проводят предусмотренную термообработку. Конкретную последовательность операций задают по спецификации выбранного покрытия.
Какой толщины делают покрытие для скольжения на алюминии?
Для системы по SAE AMS 2482 типовое значение толщины составляет 0,0020 ± 0,0005 дюйма; также указывается диапазон 0,0011-0,003 дюйма. Эти значения относятся к соответствующей системе и не подходят автоматически для любого состава. Требуемую толщину и влияние на посадки согласуют до обработки детали.
Подойдет ли покрытие для керамогранита от скольжения для деталей из Д16?
По одному назначению «от скольжения» выбирать покрытие нельзя. Для керамогранита и алюминиевой детали нужны разные свойства поверхности: в первом случае требуется увеличить сцепление, а ПТФЭ-системы для деталей применяют для снижения трения. Технологию для плитки нельзя переносить на алюминиевый сплав без отдельного подтверждения.
Можно ли использовать ПТФЭ-покрытие для деталей с абразивным износом?
Не всегда. ПТФЭ-системы выбирают прежде всего для скользящих поверхностей и снижения трения, но одного такого слоя может быть недостаточно при грубом абразивном износе. Перед выбором оценивают характер контакта, риск ударных повреждений и требования к ресурсу. Для сложных условий рассматривают другую или более сложную систему покрытия.
Заключение
Покрытие для скольжения на детали из алюминия Д16 следует выбирать как технологическую систему: подготовка поверхности, анодирование или праймер при необходимости, нанесение ПТФЭ и контролируемая термообработка. Для адгезии важны чистота и минимальный интервал между подготовкой и нанесением, а для точной сборки - заранее заданная толщина и учет ее влияния на посадки.
Следующий шаг для инженера - зафиксировать в техническом задании рабочие поверхности, требования к толщине и размерам, способ подготовки и допустимый термоцикл. Затем эти условия сверяют со спецификацией выбранной системы и подтверждают до обработки партии деталей.