Фасовочные и упаковочные машины работают в условиях, где любой контакт смазочного материала с продуктом или упаковкой - это не просто эксплуатационная неудача, а нарушение санитарных стандартов. Именно поэтому для этого оборудования требуется смазка с пищевым допуском NSF H1, которая не только обеспечивает работоспособность узлов, но и соответствует стандартам безопасности.
H1 - это регистрационная категория для смазок, применяемых в зонах возможного случайного, технически неизбежного контакта с продуктом. Главное отличие от других пищевых допусков: H1 означает, что смазка одобрена для случайного попадания в пищу в концентрации не более 10 ppm (или 10 mg/kg), но не предназначена для намеренного введения в состав продукта. На фасовочных линиях, конвейерах, запаечных головках и редукторах это - стандартное требование. В этой статье разберемся, как правильно подобрать смазку под конкретное оборудование и в чем состоит различие между категориями пищевых смазок.
Что означает пищевой допуск NSF H1 и почему он необходим
Категория H1 в системе NSF (National Sanitation Foundation) обозначает смазки, которые могут соприкасаться с пищей только случайно и в минимальных количествах.
Это не означает, что смазка предназначена для прямого контакта с едой; скорее, это страховка на тот случай, если несколько капель смазки с цепи конвейера или из редуктора упакуют вместе с продуктом.
Базовое требование к H1-смазкам - соответствие стандарту FDA 21 CFR 178.3570. Американское управление по контролю над продуктами и лекарствами разработало этот документ специально для компонентов, которые могут контактировать с пищей. Он предусматривает жесткие ограничения на токсичность компонентов базового масла и добавок.
Многие производители оборудования для пищевой промышленности требуют наличие H1-допуска как обязательное условие гарантии. Это касается не только конвейеров и фасовочных машин, но и упаковочного оборудования - формовочно-запаечных устройств, подъемных и регулировочных механизмов в зонах упаковки.
Важно понимать, что H1 не гарантирует безопасность смазки просто потому, что она "пищевая". Регистрация H1 означает, что смазка прошла испытания на случайный контакт и не превышает лимит токсичности. Но для каждого конкретного узла нужны еще вязкость, термостойкость, водостойкость и другие технические параметры, подходящие именно под этот узел.
Различие между H1, H2 и H3: какой допуск для чего
На фасовочном производстве встречаются три основные категории пищевых смазок: H1, H2 и H3.
Каждая из них - это не "уровень строгости", а совершенно разные области применения.
H1 - смазки для узлов с возможностью случайного контакта с продуктом. Это цепные масла над открытым конвейером, смазки для подшипников в редукторах рядом с линией фасовки, смазки для пневмоцилиндров, которые регулируют упаковочные створки. Максимально допустимое количество случайного попадания - около 10 ppm.
H2 - смазки для зон, где прямой контакт с продуктом исключен, но оборудование может использоваться на одном производстве с пищевым. Это могут быть редукторы, расположенные вдали от конвейера, смазки для прессующих валиков в отделении подготовки сырья, когда сырье уже прошло санитарную обработку. H2 не предусматривает случайный контакт с продуктом - это условие первичное.
H3 - масла и смазки для оборудования, которое кратковременно может контактировать с продуктом и который после контакта нужно удалить (например, разделительные смазки для форм при выпечке). H3 имеет другую химическую базу, чем H1, и применяется редко на фасовочных линиях общего назначения.
Закупщики часто путают H1 и H2, считая, что H2 - это просто "H1, но более строгое". На самом деле это ошибка. H2 - это совсем другое применение. Если вы нанесете H2-смазку на цепь над продуктом, это не будет нарушением технически (смазка все равно работает), но это - отступление от требований санитарного регламента, потому что H2 не предусмотрена для случайного контакта.
Выбор смазки под типы узлов фасовочного оборудования
Для каждого типа узла в фасовочной или упаковочной машине требуется свой подход к выбору H1-смазки.
Цепные передачи и конвейеры
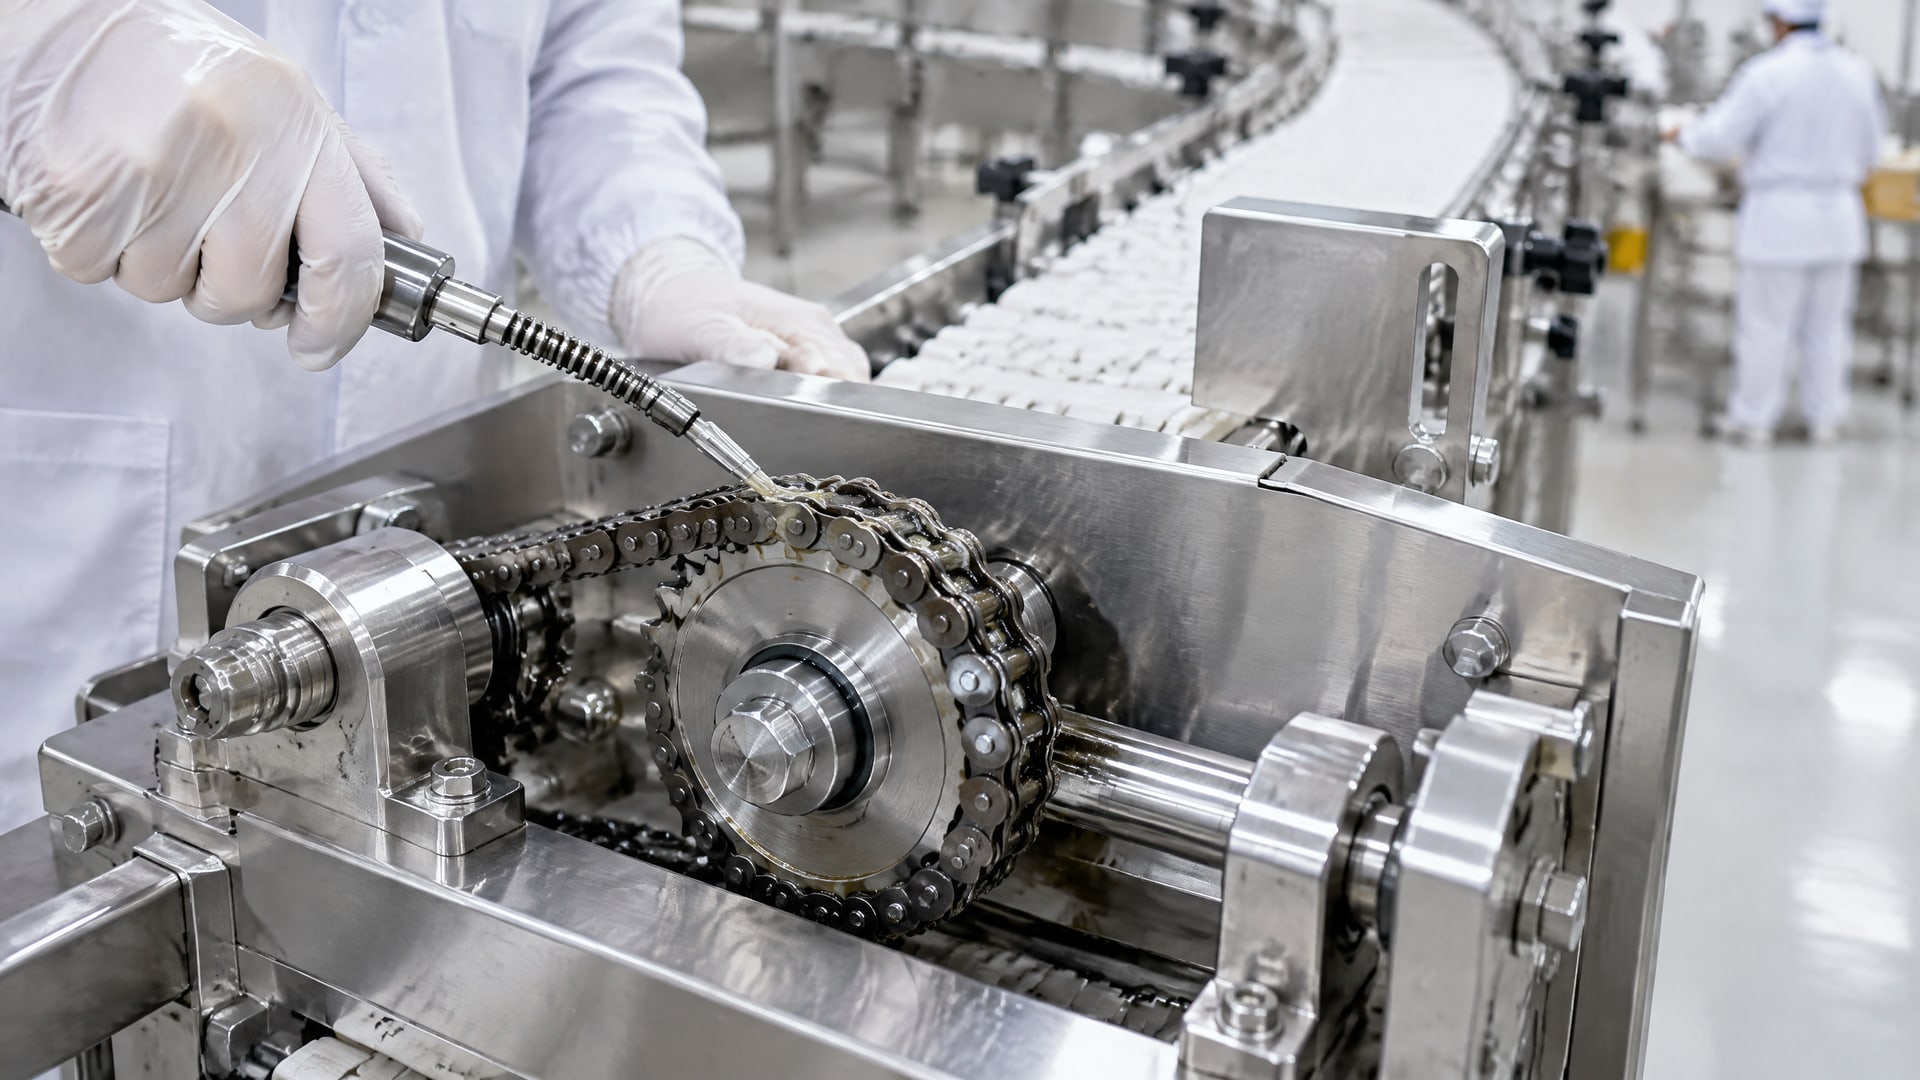
Для цепей, работающих над открытым продуктом или рядом с ним, требуется H1 цепное масло (в стандартном обозначении - H1 chain oil). Такие масла имеют низкую вязкость (обычно ISO VG 22–32), хорошо проникают между звеньями и роликами, но при этом вызывают минимальные потери от разбрызгивания. Цепное масло должно быть стойко к вымыванию водой: если на линии используется влажная уборка или мойка высокого давления, обычная цепная смазка быстро смывается и теряет защиту.
Практическое правило: смазку наносят в минимальном количестве, ровно столько, чтобы смочить звенья. Избыток смазки скапливается внизу и может попасть на движущейся продукт или упаковку.
Подшипники в редукторах и мотор-редукторах
Для подшипников в редукторах фасовочного оборудования обычно применяют H1 пластичные смазки (greases) с загустителем на основе кальций-сульфоната или алюминиевого комплекса. Консистенция смазки - как правило, NLGI 2 (это стандартная консистенция для большинства промышленных подшипников).
Если редуктор работает в условиях повышенной влажности или частой мойки, смазка должна быть водостойкой: это значит, что она не теряет своих свойств при попадании воды и не способствует коррозии стали. При температурах выше +100 °C требуется термостойкая H1-смазка, которая сохраняет консистенцию и не течет из подшипника.
Пневматические цилиндры и направляющие
Пневмоцилиндры, которые управляют раскрытием упаковки, прижимом форм или поднятием платформ, часто требуют смазки валов и гильз. Для этого используют либо легкие H1 масла (если цилиндр имеет воздушное распределение с маслянкой), либо небольшое количество H1 пластичной смазки на стержне. Главное требование - смазка должна быть совместима с резиновыми уплотнениями (манжеты в цилиндре не должны разбухать от смазки) и не оставлять лишних отложений в цилиндре.
Запаечные головки и нагревательные зоны
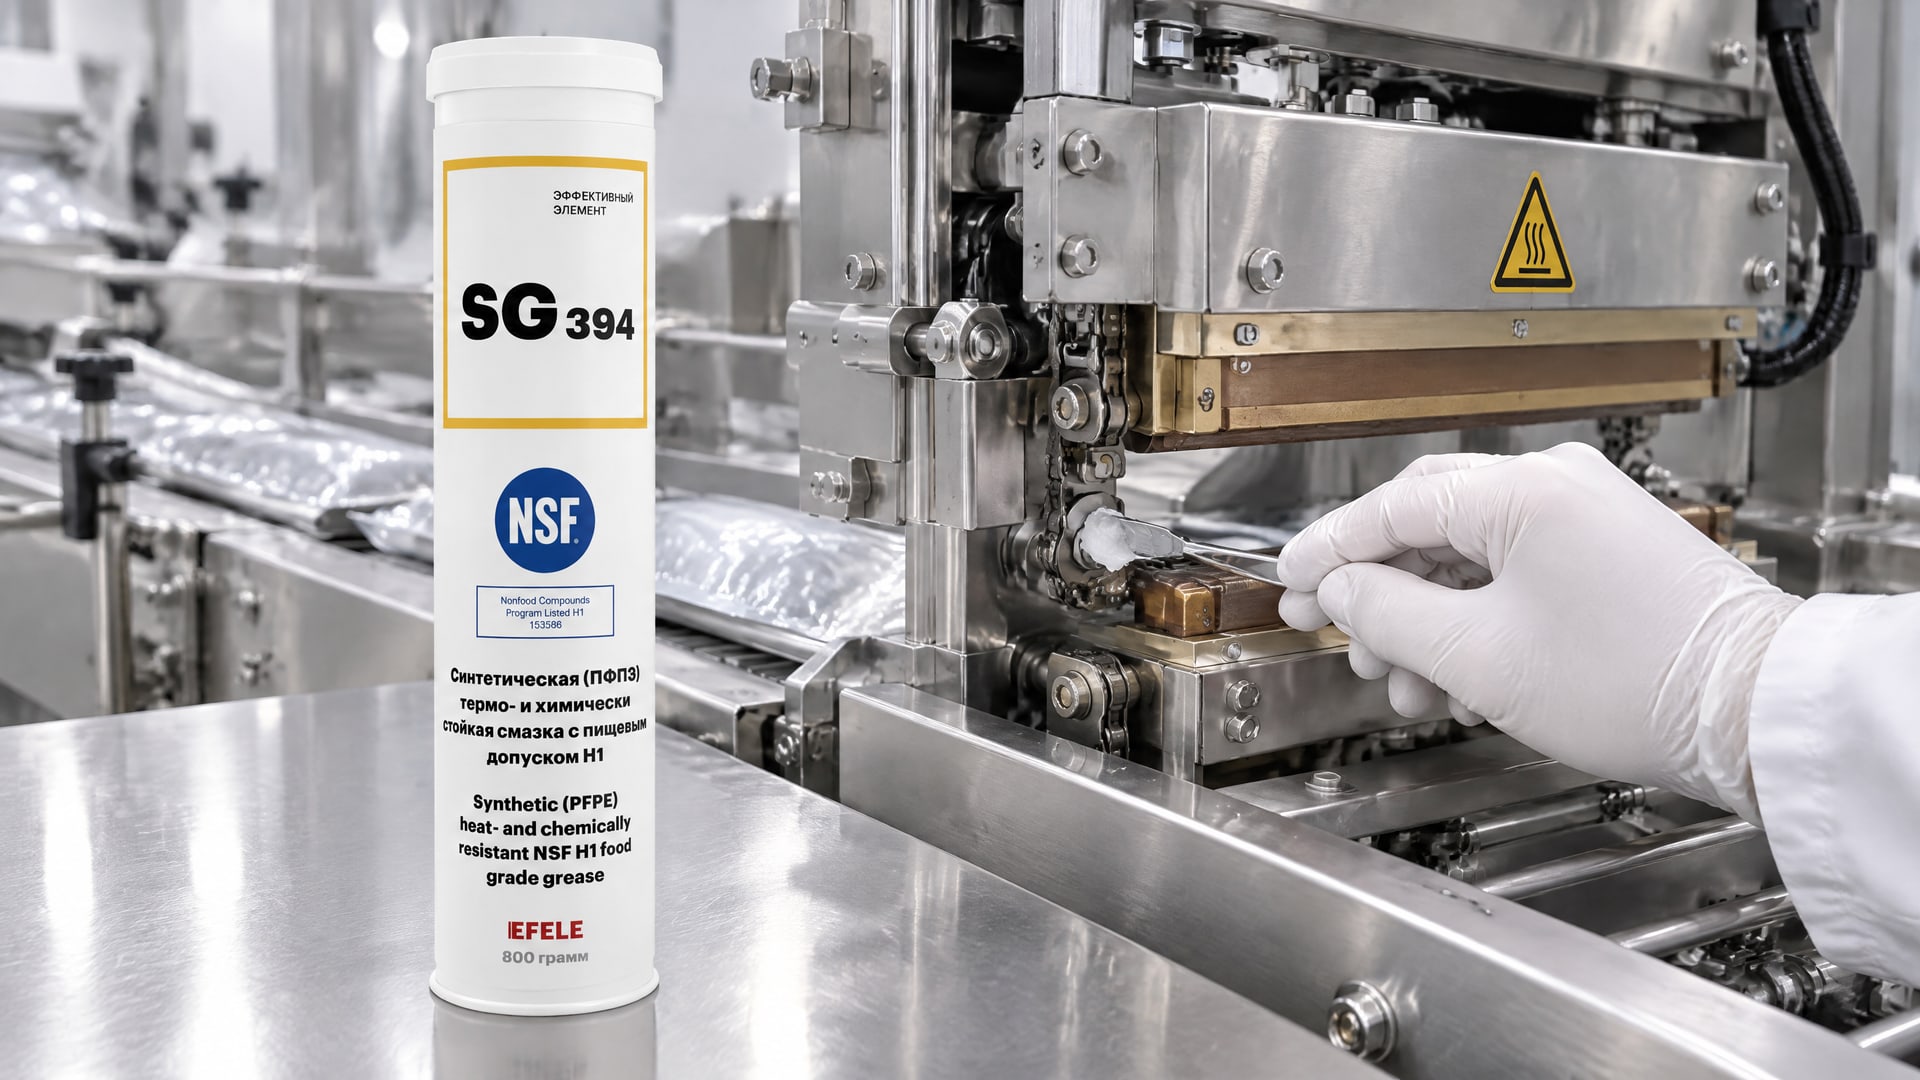
Запаечные головки в горячих упаковочных машинах работают при температурах 150–260 °C. Обычная H1-смазка при такой температуре окисляется, теряет консистенцию и может оставить углеродные отложения. Для этих узлов требуется специальная термостойкая H1-смазка. Такие смазки делают на основе синтетических масел (PAO, полиол-эфиры) и применяют углеводородные загустители, которые выдерживают высокие температуры. На линиях фасовки с высокотемпературными запаечными головками берут смазки, которые удерживают консистенцию до +170–260 °C и обеспечивают надежную защиту при температурах в этом диапазоне. EFELE SG-394 - это термо- и химстойкая смазка NSF H1, которая выдерживает до +260 °C и соответствует требованиям такого оборудования. Ее используют в узлах с интенсивным трением и высокими нагревами.
Технические критерии для подбора H1-смазки
При выборе смазки нужно учитывать несколько технических параметров одновременно.
Одного H1-допуска недостаточно.
| Параметр | Что это означает | Как влияет на выбор |
|---|
| Температура окружающей среды и узла | Диапазон температур, при которых работает узел | При температурах выше +100 °C требуется синтетическая H1-смазка; при минусовых - низкозастывающее масло |
| Влажность и влияние воды | Контакт с влагой, мойка оборудования | Нужна водостойкая смазка с хорошей антикоррозионной защитой |
| Нагрузка и скорость | Давление в узле, скорость движения | При высоких нагрузках - более вязкое масло или более жесткая пластичная смазка (NLGI 2–3); при высоких скоростях - менее вязкое и более жидкое |
| Материалы узла | Сталь, алюминий, резина, пластик | Некоторые смазки вызывают разбухание резины; для алюминия нужна защита от оксидирования |
| Присадки и совместимость | Наличие ингибиторов коррозии, противозадирных компонентов | Не все присадки совместимы с пластиком или алюминием; нужно проверить спецификацию оборудования |
Закупщики и инженеры часто спешат и выбирают смазку только по допуску H1 и вязкости, забывая о других параметрах. Результат - смазка либо вытекает из узла при высокой температуре, либо замерзнет при холодной мойке, либо вызовет коррозию алюминиевых деталей.
Соответствие международным стандартам: FDA и ISO 21469
H1-смазка должна соответствовать двум уровням стандартизации: американскому FDA и международному ISO.
FDA 21 CFR 178.3570 - это регуляция американского управления по пищевым продуктам и лекарствам. Она определяет, какие углеводороды и компоненты смазок допустимо применять, если смазка может случайно контактировать с пищей. Регуляция очень жесткая: она ограничивает типы базовых масел (только минеральные белые масла высокой очистки, PAO или полиол-эфиры), запрещает некоторые противоадгезионные присадки и требует проверки остатков арomatических углеводородов.
ISO 21469 - международный стандарт, разработанный на основе европейской практики. Этот стандарт не только задает требования к химическому составу смазки, но и устанавливает гигиенические стандарты для производства, хранения, транспортировки и даже использования смазки. ISO 21469 требует, чтобы производитель смазки применял отдельные линии упаковки для пищевых и непищевых продуктов, регулярно проводил микробиологический контроль и документировал всю цепочку от сырья до готового продукта.
На практике смазка с двойной сертификацией (FDA и ISO 21469) считается более надежной. Если в характеристике смазки указано ISO 21469, это означает, что производство было проверено не только по формуле, но и по чистоте линии и документации.
Типичные ошибки при выборе и применении H1-смазки
Практика показывает, что закупщики и инженеры часто совершают одни и те же ошибки.
Ошибка 1: подмена H1 на "пищевую смазку" без проверки допуска.
Некоторые непроверенные поставщики продают "пищевые смазки", которые на самом деле не имеют NSF H1 или FDA регистрации. Результат - при выборочной проверке на производстве обнаруживается несоответствие стандартам. Всегда запрашивайте копию сертификата NSF H1 или заключение эксперта, подтверждающее соответствие FDA 21 CFR 178.3570.
Ошибка 2: применение одной H1-смазки для всех узлов.
H1 - это не "универсальная смазка для пищевой линии". Одно цепное масло не подойдет для редуктора, а пластичная смазка для подшипников не будет работать в цилиндре. Каждый узел требует своего выбора по вязкости, консистенции и составу.
Ошибка 3: излишнее количество смазки на цепи или в редукторе.
Логика "больше смазки - лучше защита" приводит к обратному эффекту. Избыток смазки вызывает перегрев узла, вспенивание масла, утечки через сальники и, что критично для пищевого производства, - попадание смазки на продукт. Смазку наносят в минимальном количестве, достаточном для выполнения функции.
Ошибка 4: игнорирование требований производителя оборудования.
Многие производители пищевого оборудования указывают в технической документации не просто "H1-смазка", а конкретные параметры: вязкость, NLGI класс, температурный диапазон. Если вы подбираете смазку "на свой разум" и она не совпадает со спецификацией, гарантия может быть аннулирована.
Ошибка 5: хранение H1-смазки в ненадлежащих условиях.
H1-смазка требует защиты от света, влаги и загрязнений. Если контейнер хранится без крышки в цехе рядом с водяной линией, смазка окисляется и теряет свойства. Важно соблюдать условия хранения, указанные в карточке товара.
Часто задаваемые вопросы
Можно ли использовать силиконовую смазку с пищевым допуском NSF H1 вместо обычной?
Силиконовые смазки с допуском H1 применяют для специальных узлов, где нужна работа при высоких или низких температурах и хорошая смазывающая способность без адгезии к продукту. Пищевая силиконовая смазка NSF H1 подходит для направляющих, уплотнений и механизмов в холодных зонах. Однако она дороже минеральной H1-смазки и используется не на всех узлах. Выбор зависит от спецификации оборудования.
Какая смазка для фасовочной машины подойдет при частой мойке?
При частой мойке и высокой влажности нужна H1-смазка с хорошей водостойкостью. Для цепей - цепное масло с добавками, препятствующими вымыванию. Для подшипников и редукторов - пластичная смазка на основе кальций-сульфоната или алюминиевого комплекса, которая не размывается водой и обеспечивает антикоррозионную защиту. После мойки смазку требуется периодически пополнять.
В чем отличие H1 от обычной промышленной смазки?
Обычная промышленная смазка не имеет допуска NSF H1, то есть не прошла испытания на безопасность при случайном контакте с пищей. Если нанести ее на узел над пищевой линией, это означает потенциальный риск попадания в продукт веществ, не одобренных для пищевого использования. H1-смазка содержит компоненты, которые не вызывают проблем при минимальном контакте с едой.
Как узнать, что смазка H1 потеряла свойства?
Признаки деградации: изменение цвета (потемнение), увеличение вязкости, появление отложений или расслоения в контейнере, неприятный запах (признак окисления). Для подшипников и цепей в критичных узлах рекомендуется проверять смазку каждые 6–12 месяцев и заменять по регламенту оборудования.
Подойдет ли H1-смазка для упаковочного оборудования, если оборудование находится в отдельном помещении от продукта?
Если узел находится на упаковочной машине (даже в отдельном отсеке), но может соприкасаться с упаковочным материалом или находится в прямой зоне упаковки, требуется H1-допуск. Это относится к запаечным головкам, регулировочным механизмам и приводам, которые управляют движением упаковки. Если узел расположен на отдельном электродвигателе вне упаковочной машины, то может применяться H2-смазка.
Заключение
Смазка пищевая NSF H1 - это не просто вопрос маркировки, а вопрос безопасности производства и соответствия санитарным нормам. Выбор H1-смазки начинается с анализа конкретного узла: где находится риск контакта с продуктом, какая температура, влажность и нагрузка. Потом уже подбираются вязкость, тип базового масла, загуститель и требуемый температурный диапазон.
Помните, что H1 и H2 - это разные категории применения, а не "уровни строгости". H1 допускает случайный контакт, H2 - исключает его. На фасовочных линиях, конвейерах и упаковочном оборудовании, где возможен контакт со смазкой, требуется именно H1. Следуйте требованиям производителя оборудования, проверяйте наличие сертификата NSF H1 и ISO 21469, применяйте смазку в правильном количестве, и проблем с санитарным контролем на производстве не будет.