Для подшипника конвейера в пищевом производстве смазку выбирают по условиям работы узла: возможному контакту с продуктом, нагрузке, скорости, температуре, воздействию воды и моющих растворов. Если смазка может случайно попасть на пищевую продукцию, применяют состав с регистрацией NSF H1. Для зоны без контакта с пищей предназначены смазки NSF H2. При этом одного статуса H1 недостаточно: важно проверить стойкость к мойке, совместимость с прежней смазкой и требования к обслуживанию.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, чем смазывать подшипник конвейера, как организовать подачу состава и что проверять после мойки. Отдельно рассмотрим труднодоступные узлы, централизованные системы и подшипники на газовых затворах конвейера.
Как выбрать смазку подшипников конвейера
Сначала определяют, где расположен подшипник и может ли смазка случайно попасть на продукт.
Для оборудования над продуктовой зоной обычно выбирают смазку с регистрацией NSF H1. Статус H1 относится именно к смазочному материалу, а не к подшипнику или системе подачи. NSF H2 предназначен для узлов, где контакт с пищей исключен.
Далее оценивают режим работы. Важны нагрузка, скорость, температура, воздействие воды и моющих растворов, а также интервал повторного смазывания. Для пластичной смазки учитывают класс консистенции NLGI, но он сам по себе не показывает стойкость к воде или пригодность для конкретного подшипника. Эти параметры следует сверять с документацией узла и характеристиками смазки.
Нужно также выяснить, какая смазка уже находится в подшипнике. Несовместимые составы могут ухудшить работу узла, поэтому перед переходом на другой продукт проверяют совместимость. Если такие данные неизвестны, безопаснее уточнить порядок замены по документации оборудования, а не смешивать смазки без проверки.
При подборе учитывают и риск утечки. Смазка не должна попадать на продукт или на поверхности, с которыми он соприкасается. Уплотнения помогают ограничить проникновение воды и пыли внутрь подшипника, но их состояние нужно оценивать вместе с состоянием смазки и самого узла.
Смазка для подшипников мойки: стойкость к воде и уплотнения
Для подшипников в зонах мойки важна не только регистрация H1.
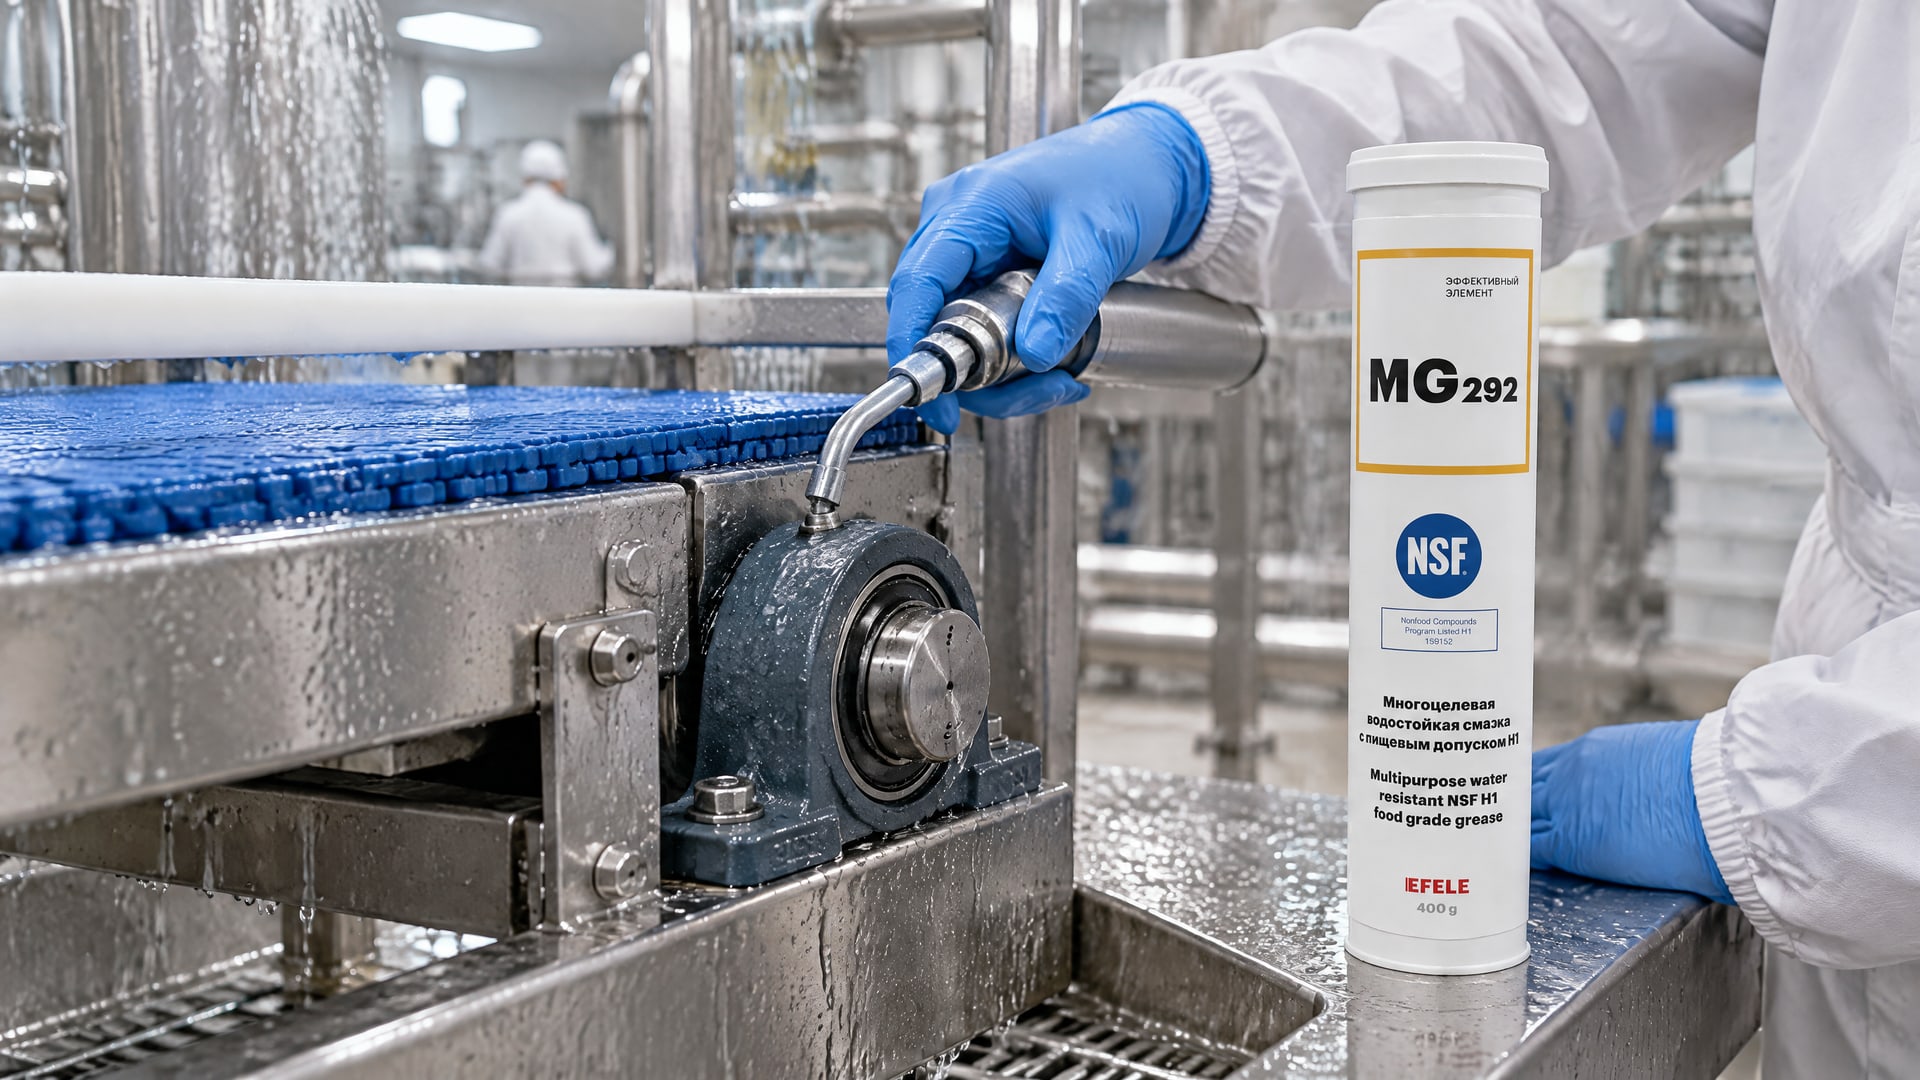
Вода и распыление могут вымывать смазку из узла, а моющие растворы создают дополнительную нагрузку на уплотнения и поверхности подшипника. Поэтому при выборе состава проверяют характеристики вымывания водой и water spray-off, то есть потери при воздействии водяного распыления.
В одном из материалов для условий мойки приведен ориентир по spray-off: потери смазки должны быть менее 10%, чтобы на рабочем месте оставалось более 90% состава. Это критерий сравнения материалов, а не универсальная норма для любого конвейера. Его следует рассматривать вместе с режимом мойки и требованиями изготовителя оборудования.
Высокая стойкость к воде не отменяет проверки механических условий. Для высоконагруженного подшипника учитывают нагрузку, скорость и температурный режим, а для регулярно моющегося узла - частоту воздействия воды и химии. Если смазка быстро вымывается, причина может быть не только в ее свойствах, но и в поврежденном уплотнении или неподходящей конструкции подшипника.
В условиях мойки и высокой нагрузки подбор состава должен учитывать одновременно риск вымывания и сохранение смазочной пленки. В такой задаче применяют EFELE MG-292 с водостойкостью и регистрацией NSF H1. Перед заменой прежней смазки все равно проверяют совместимость составов и порядок обслуживания конкретного подшипника.
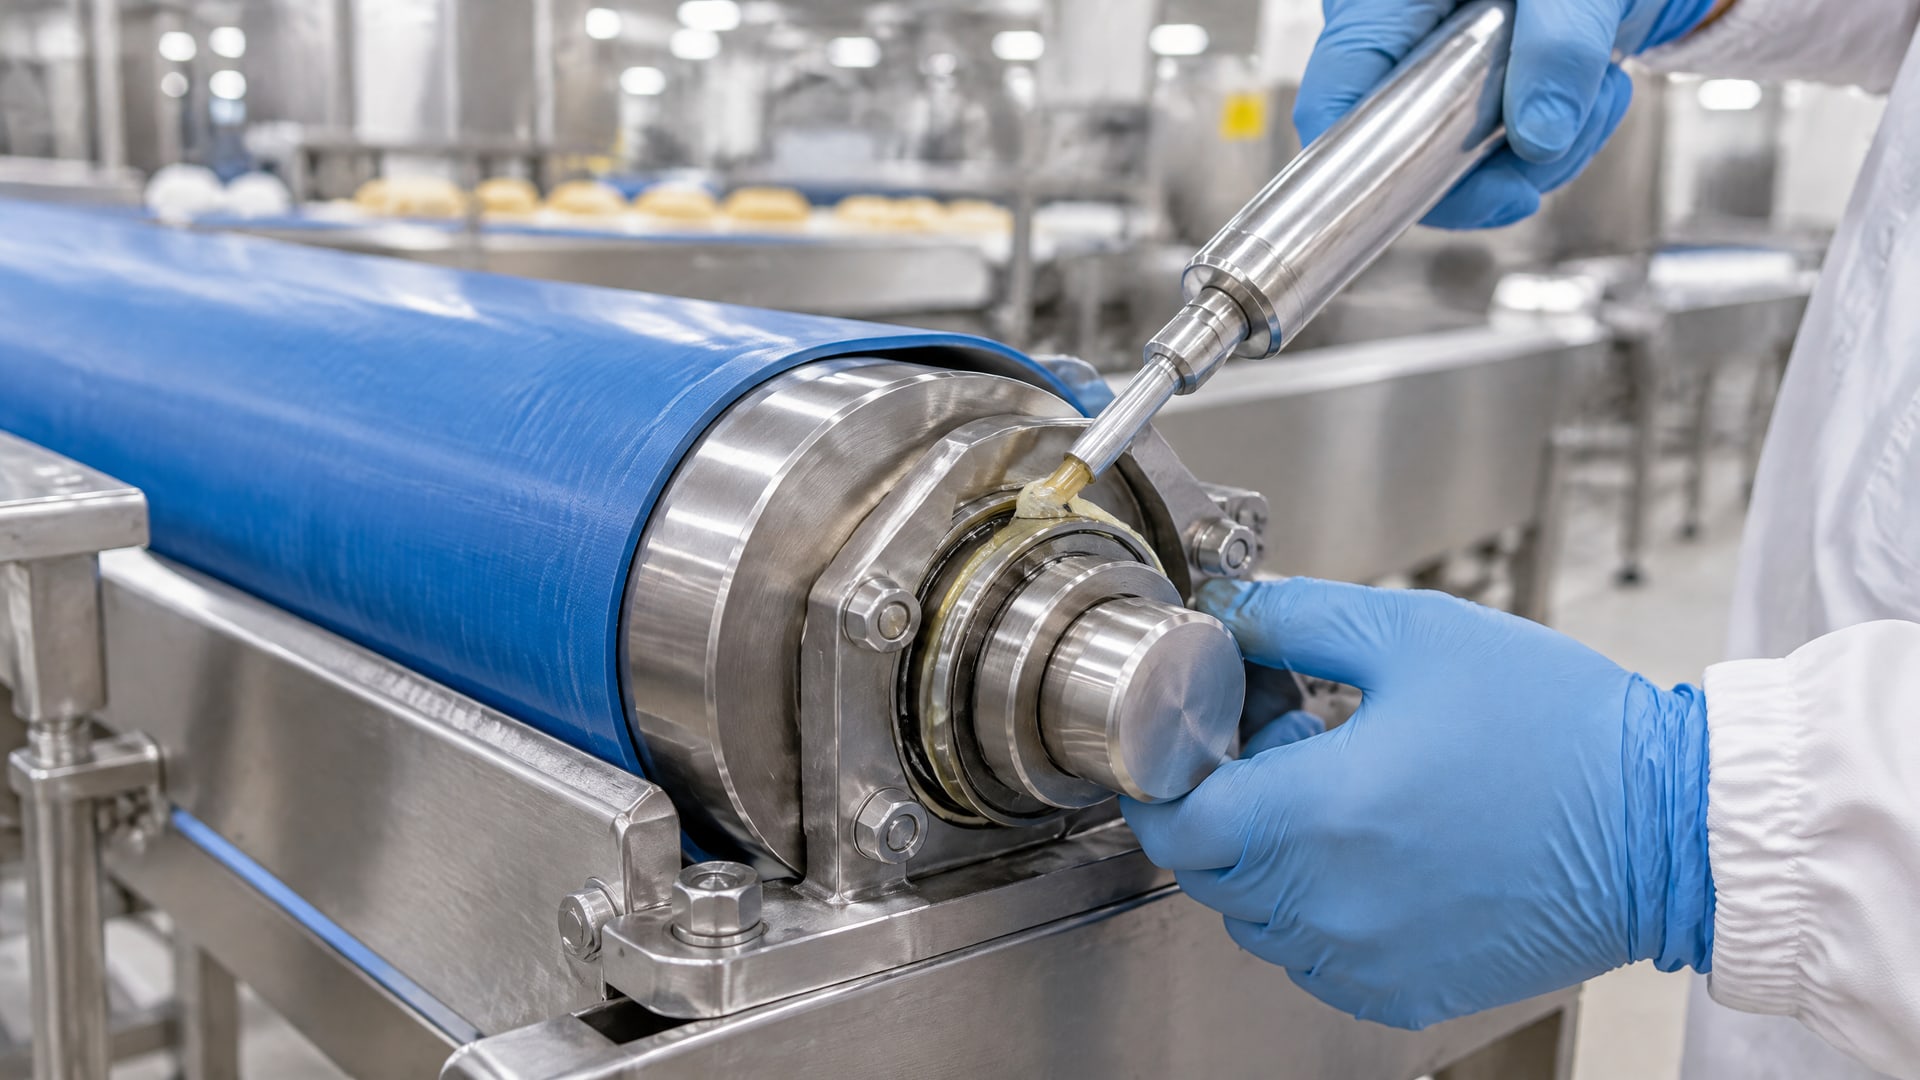
Как наносить смазку и не пересмазывать подшипник
Количество смазки и интервал обслуживания выбирают по документации подшипника и условиям эксплуатации.
Избыточное заполнение может увеличить нагрев и привести к проблемам в работе узла. Поэтому не следует добавлять смазку по принципу «чем больше, тем лучше» или подавать ее до появления излишков без учета инструкции.
Перед обслуживанием очищают доступную зону от загрязнений и оценивают состояние уплотнений. Если в подшипник могла попасть вода или пыль, одной дозаправки может быть недостаточно: нужно проверить узел и установить причину проникновения загрязнений. При обнаружении повреждения уплотнения его состояние устраняют в рамках ремонта, иначе новая смазка также окажется под воздействием внешней среды.
После мойки обращают внимание на утечки, следы вымывания и изменения в работе конвейера. Необычный нагрев или шум требуют проверки подшипника и условий смазывания. Подтягивать обслуживание дополнительной дозой смазки без диагностики не следует: это может усилить нагрев, но не устранить первопричину.
Для каждого узла полезно зафиксировать тип смазки, способ подачи и интервал обслуживания. Такие записи помогают избежать случайного смешивания продуктов и позволяют сопоставлять состояние подшипников с режимом мойки. Если меняется смазка, технологический процесс или график мойки, параметры обслуживания пересматривают.
Централизованная смазка и труднодоступные точки
На труднодоступных участках конвейера ручное обслуживание может быть неудобным.
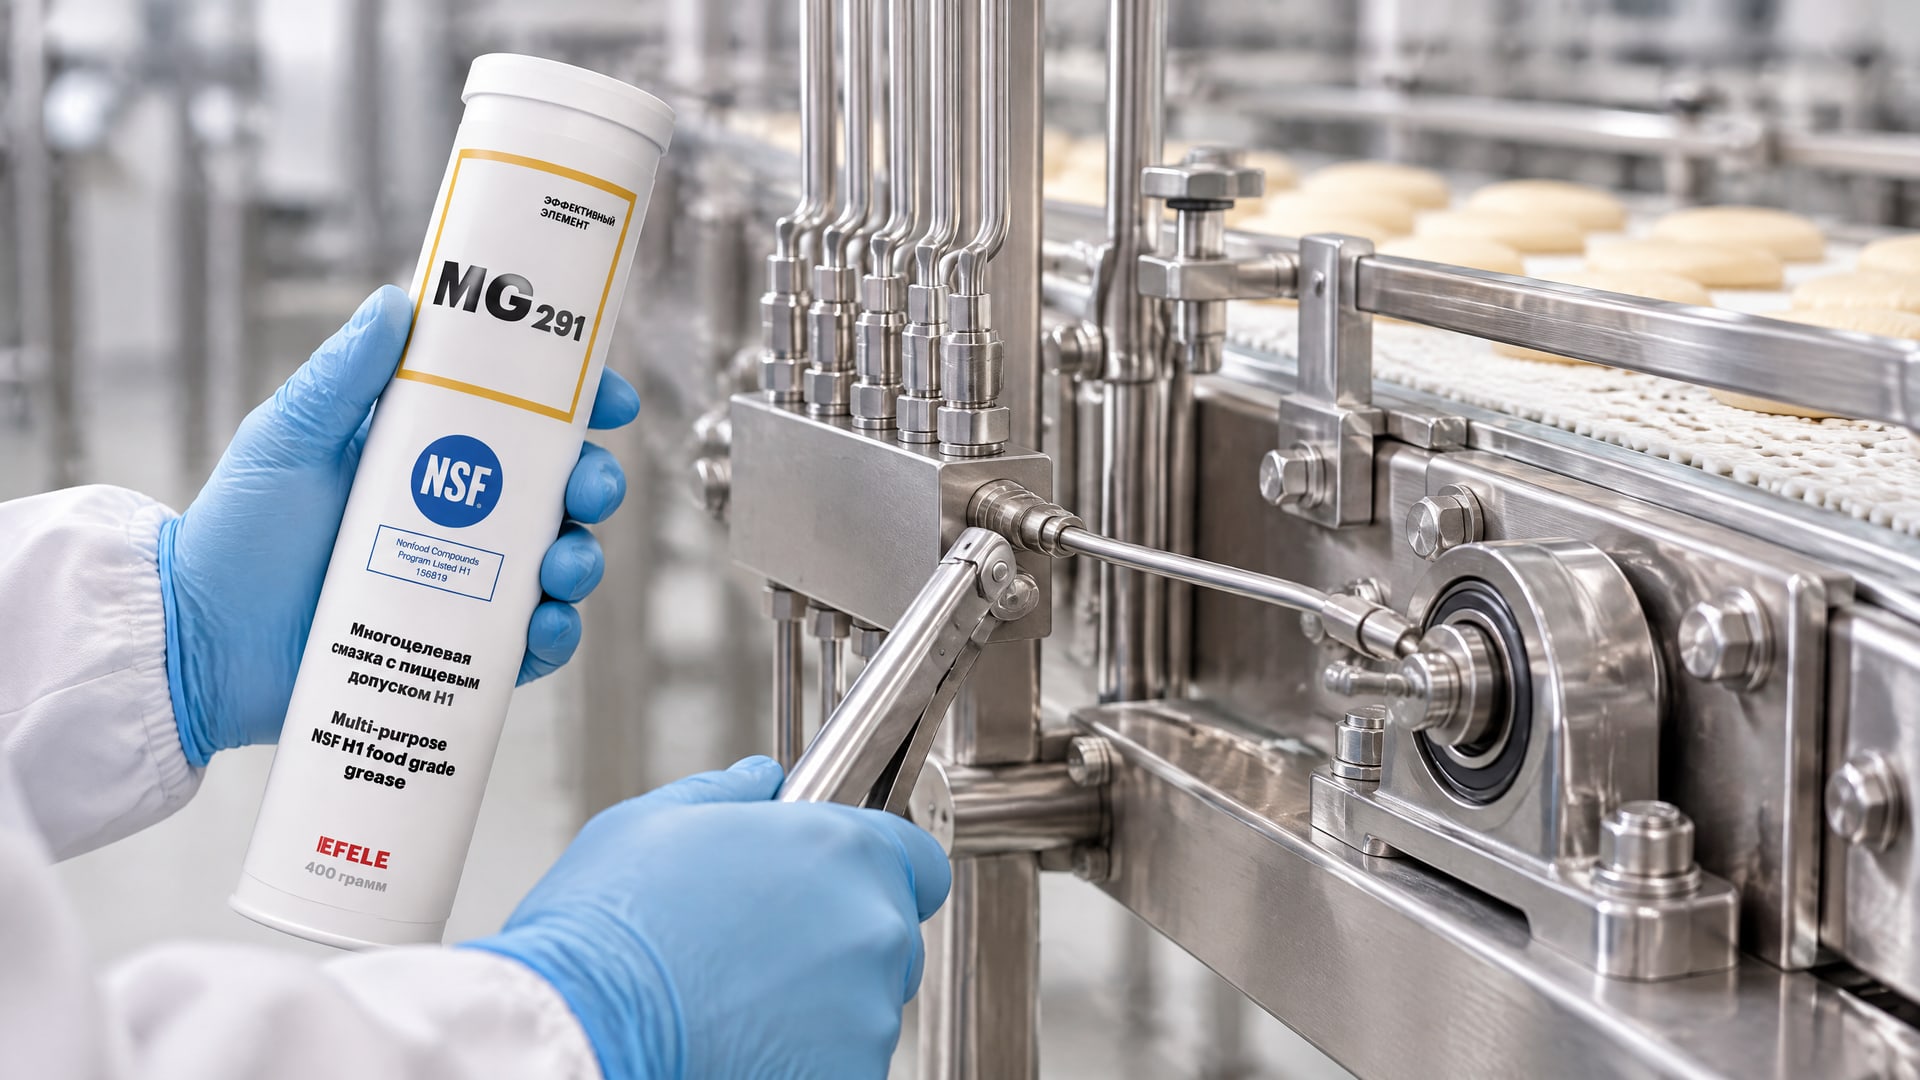
Для таких узлов рассматривают автоматические устройства или централизованные системы, которые подают смазку дозированно и равномерно. Решение подбирают с учетом конструкции узла и требований к подаче, а не только по факту наличия пищевого допуска.
Совет инженера
Сценарий: подшипники подключены к централизованной системе, а в зоне возможен случайный контакт смазки с продуктом.
Что проверяют и делают: подтверждают требуемый статус NSF H1, уточняют совместимость с прежним составом и сверяют режим подачи с требованиями узлов. Для таких систем применяют EFELE MG-291 с регистрацией NSF H1.
Итог: состав и способ подачи рассматривают как единую часть обслуживания, а не подбирают смазку отдельно от оборудования.
Перед запуском новой смазки важно проверить, подходит ли она для используемой системы и совместима ли с материалами, уже находящимися в подшипниках и магистралях. Если подшипник закрыт и содержит заводскую смазку, его не следует автоматически включать в повторное смазывание. В некоторых конструкциях с твердой или встроенной смазкой дозаправка не предусмотрена.
Ресурс подшипников пищевого конвейера и решения с меньшим обслуживанием
На ресурс подшипника влияют не только свойства смазки, но и попадание воды и пыли, состояние уплотнений, режим нагрузки и корректность подачи состава.
Поэтому увеличение интервала обслуживания не стоит рассматривать отдельно от конструкции узла и условий эксплуатации. Сначала проверяют, насколько надежно подшипник защищен от загрязнений и соответствует ли смазка режиму работы.
Для оборудования, где важны гигиена и сокращение ручных операций, используют подшипники с длительной или встроенной смазкой. В материалах по таким решениям указано, что смазка может удерживаться на рабочей поверхности в 2-4 раза больше, чем в стандартном исполнении. Это характеристика отдельных конструкций, а не обещание такого же результата для любого подшипника или конвейера.
Закрытая конструкция не означает, что узел можно полностью исключить из осмотров. Проверяют уплотнения, наличие коррозии и признаки повреждения, а также учитывают рекомендации изготовителя. Если конструкция предусматривает встроенную смазку и не требует дозаправки, повторное смазывание может быть нецелесообразным.
Как подойти к смазке подшипников на газовых затворах конвейера
Для подшипников на газовых затворах сначала уточняют конструкцию узла и требования изготовителя оборудования. По одному названию узла нельзя определить тип смазки, способ подачи или интервал обслуживания. Если подшипник расположен в зоне возможного контакта с пищей, учитывают требования NSF H1; при воздействии воды и моющих растворов дополнительно проверяют стойкость смазки к мойке.
Часто задаваемые вопросы
Чем смазать конвейер пищевой?
Для подшипника в зоне возможного случайного контакта с продуктом выбирают смазку с регистрацией NSF H1. Затем проверяют нагрузку, скорость, температуру, воздействие воды и моющих растворов, а также совместимость с прежним составом. Смазку для подшипников нельзя автоматически применять для цепей и других узлов конвейера.
Подходит ли любая смазка H1 для подшипников мойки?
Нет. Статус H1 означает допустимость случайного контакта с пищей, но не гарантирует стойкость к вымыванию водой или распылению. Для моечной зоны отдельно оценивают water washout и spray-off, состояние уплотнений и условия работы подшипника. Также проверяют совместимость новой смазки с той, что уже находится в узле.
Нужно ли повторно смазывать закрытый подшипник?
Не всегда. Сначала выясняют, содержит ли подшипник заводскую или встроенную смазку и предусмотрена ли конструкцией дозаправка. Некоторые закрытые решения не требуют повторного смазывания; попытка добавить состав может не соответствовать инструкции. При обслуживании проверяют уплотнения, загрязнения и состояние узла.
Как не допустить перегрева подшипника после смазывания?
Не превышают количество смазки, указанное для узла, и не сокращают интервал обслуживания без обоснования. Избыток состава может увеличить нагрев. Если после смазывания подшипник работает с повышенной температурой или шумом, проверяют дозу, совместимость смазок, состояние уплотнений и сам узел, а не добавляют новую порцию автоматически.
Заключение
Смазку подшипников конвейера на пищевом производстве подбирают по риску контакта с продуктом и реальным условиям работы. NSF H1 нужен при возможном случайном контакте с пищей, но для моечных зон дополнительно важны стойкость к воде, защита уплотнениями и совместимость с прежней смазкой. Точную дозу и интервал обслуживания определяют по документации подшипника и оборудования.
Практический следующий шаг - составить перечень подшипников конвейера, отметить для каждого зону контакта с продуктом, нагрузку, воздействие мойки и текущую смазку. По этим данным сверяются со спецификацией узлов, проверяют совместимость и выбирают способ подачи и график контроля.