Класс H1 - это не автоматическая гарантия, что смазка выдержит частую мойку. H1 означает только разрешение на случайный контакт с пищей по стандарту FDA 21 CFR 178.3570; стойкость к воде, пару и щелочным моющим средствам проверяют отдельно. На производстве закупщики и инженеры часто выбирают смазку по маркировке H1 и забывают о самом опасном факторе - вымывании смазки во время CIP-мойки или горячей водной обработки. Результат: повышенный износ, коррозия после мойки, сокращение интервалов обслуживания. Эта статья поясняет, на какие параметры и тесты смотреть, чтобы выбрать смазку, которая остается на месте и защищает узел даже при интенсивной мойке.
Что отличает H1 от просто смазки для пищевого оборудования
Допуск H1 - это регуляторный стандарт, а не техническое свойство.
Смазка класса H1 зарегистрирована в реестре NSF (Национальный санитарный фонд США) и отвечает требованиям FDA 21 CFR 178.3570 по токсичности и миграции компонентов. Это означает, что если смазка попадет на поверхность, где потом будет готовиться пища, риск отравления минимален. Однако H1 не говорит ничего о стойкости к воде, пару или щелочным моющим средствам.
В отрасли встречаются три класса пищевых смазок: H1 (случайный контакт с пищей, разрешен), H2 (контакт с пищей запрещен, применяется на конструкционных элементах и направляющих вне пищевой зоны) и 3H (прямой контакт, например, разделительные агенты). Путаница возникает потому, что H1-смазку ставят везде, забывая, что для узла после мойки важны совсем другие свойства: адгезия (прилипание к металлу), водостойкость и способность не смываться под горячей водой.
Эксперты в пищевой промышленности подчеркивают: выбирать смазку нужно не по одному классу, а по трем факторам одновременно. Первый - риск контакта с пищей (определяет класс H1, H2 или 3H). Второй - режим нагрузки и температуры (определяет тип смазки: масло, пластичная, твердая). Третий - интенсивность мойки и агрессивность моющих средств (требует проверки испытаниями). Пропуск третьего фактора - типичная причина неверного выбора на складе закупочной службы.
Испытания на стойкость к мойке: что реально проверяет производитель
Два стандартных теста определяют, насколько смазка устойчива к вымыванию:
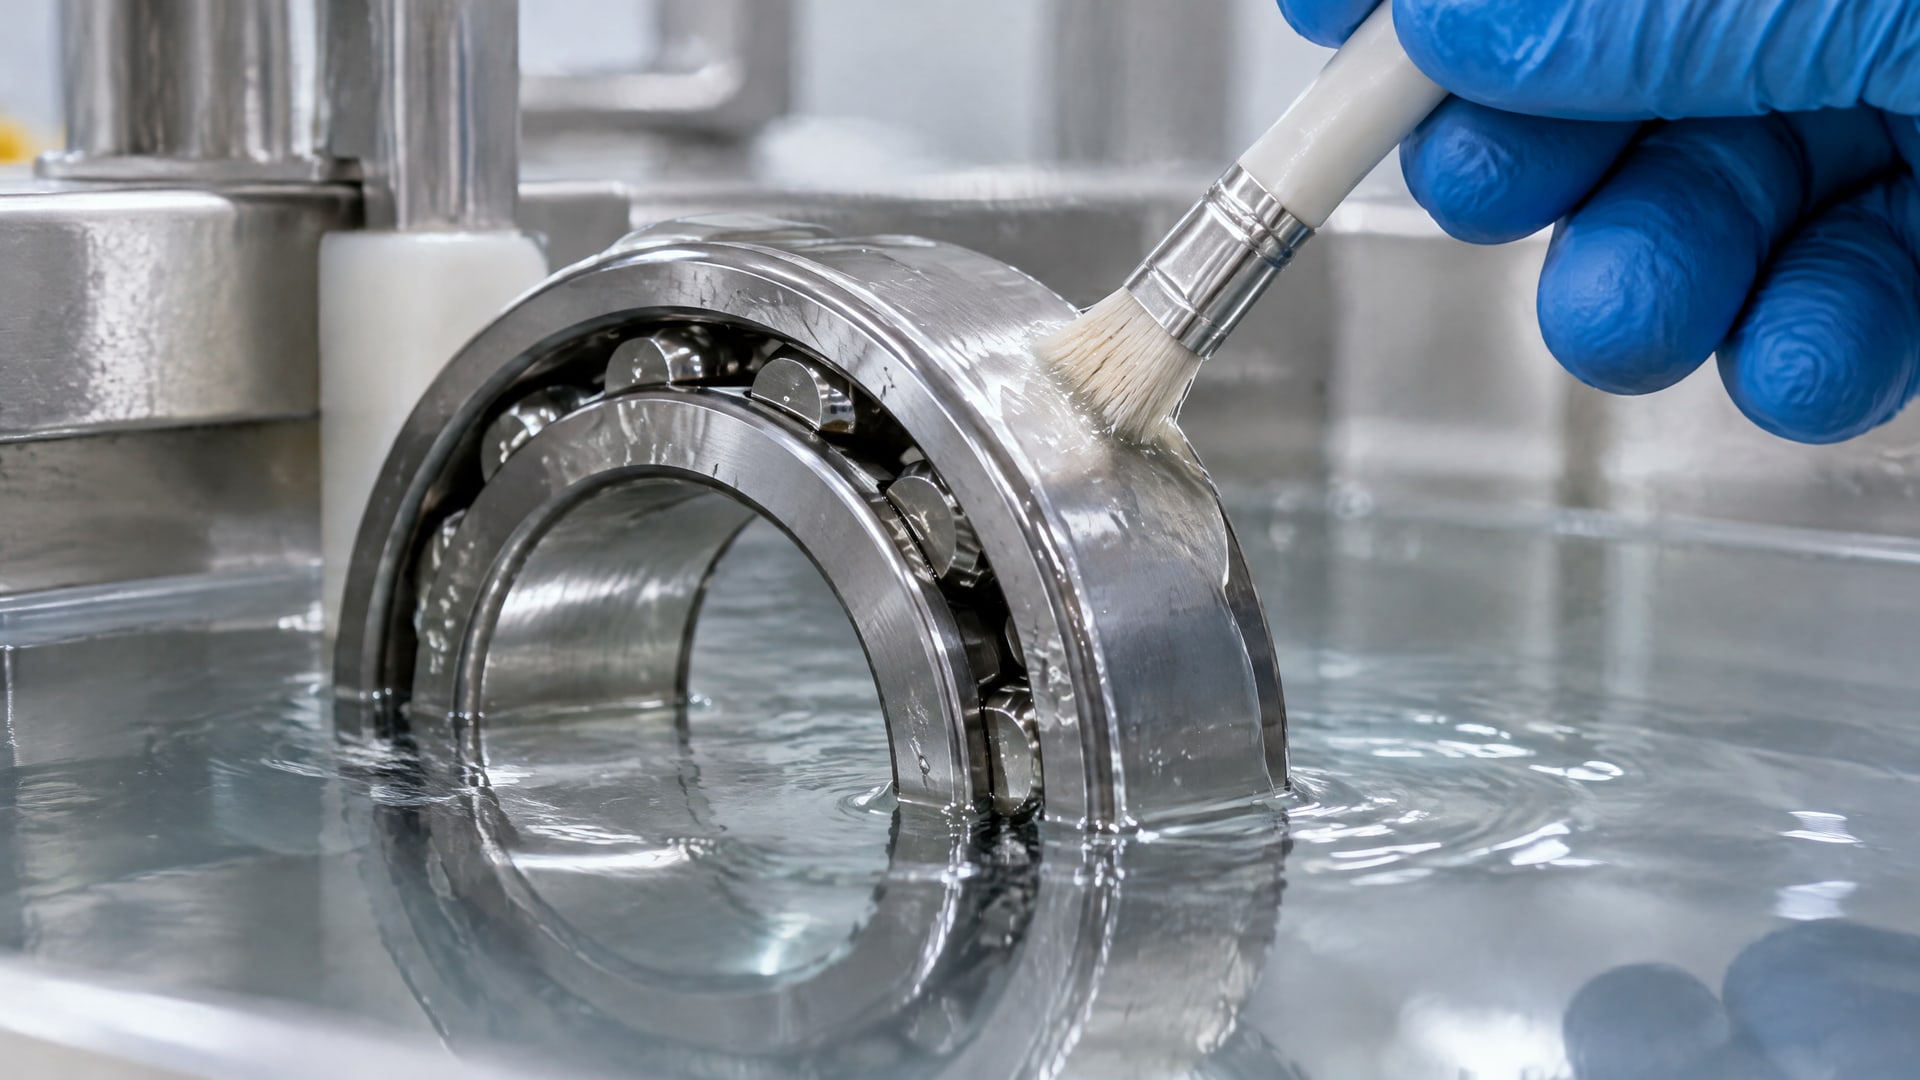
ASTM D1264 - сопротивление вымыванию водой (washout). Смазку наносят на стальную поверхность, погружают в деионизированную воду, встряхивают и измеряют, сколько смазки осталось. Тест показывает способность смазки держаться на металле в стоячей воде.
В материалах по пищевому оборудованию spray-off называют более релевантным испытанием, чем простой washout. Washout помогает понять поведение смазки в статических условиях (например, узел, случайно промоченный водой), а spray-off отражает реальный процесс гигиенической мойки под давлением. Практическое целевое значение для смазок в пищевом производстве - менее 10% потерь при spray-off, то есть более 90% смазки остается на месте после воздействия.
Закупщик при выборе должен сверить техническое описание (TDS) поставщика и убедиться, что производитель приводит результаты именно ASTM D4049, а не только натуральное описание типа «водостойкая» или «подходит для мойки». Цифра - это факт; описание без цифры - это маркетинг.
Состав и поведение H1-смазок при контакте с водой и щелочью
H1-смазки, как правило, изготавливают на основе высокоочищенных минеральных масел или синтетических базовых масел с загущающими агентами (литиевые, кальциевые, полимочевинные загустители).
Добавляют антиоксиданты, ингибиторы коррозии и адгезивы, чтобы смазка оставалась на месте и защищала металл.
Проблема возникает, когда вода и щелочные моющие средства начинают разрушать адгезию. Щелочная среда (pH выше 10) может нарушить структуру загустителя и вывести смазку из узла. Горячая вода (свыше 60 °C) ускоряет испарение легких фракций масла и способствует эмульгированию - смазка распадается на мельчайшие капли в воде и теряется. На конвейерах и в узлах высокой нагрузки после интенсивной мойки остается буквально слой окисленного масла, который не защищает от фреттинга и коррозии.
Для решения этой проблемы производители смазок добавляют специальные компоненты: эмульгаторы обратного действия (чтобы смазка не разбивалась на капли), усиленную антикоррозионную пленку (которая держится на металле даже при контакте с водой), а иногда гидрофобный воск, который отталкивает воду. Такие смазки проходят дополнительные испытания на совместимость с горячей водой (до 80 °C) и щелочными растворами (pH 10-13). Именно эти свойства нужно проверять в TDS, а не полагаться на одну маркировку H1.
Практическое сравнение смазок для конвейеров, подшипников и мешалок
| Параметр | Масло ISO VG 46 общего назначения | H1-масло с водостойкостью | Пластичная смазка NLGI 2 (обычная) | H1-смазка NLGI 2 водостойкая |
|---|
| H1-допуск | Нет | Да | Нет | Да |
| ASTM D4049 (spray-off), потери | 35-50% | <10% | 45-60% | <10% |
| Температурный диапазон | −5…+60 °C | −10…+80 °C | −10…+70 °C | −15…+80 °C |
| Стойкость к щелочи (pH 12, 1 ч) | Не подходит | Да, сохраняет пленку | Не подходит | Да, сохраняет пленку |
| Применение | Общепромышленные узлы без мойки | Подшипники, направляющие в пищевых цехах с мойкой | - | Конвейеры, передачи, узлы высокой нагрузки с CIP/мойкой |
Таблица показывает: смазка H1 - это не синоним водостойкости. Обычная пластичная смазка NLGI 2, даже если она пищевая, теряет при spray-off до 60% своей массы. H1-смазка с явно заявленной водостойкостью теряет менее 10%. На практике это означает, что после первой горячей мойки обычная смазка уже наполовину смыта, а водостойкая еще защищает узел.
Для конвейеров в линиях фасовки, где мойка происходит каждый день, выбирают именно водостойкие H1-смазки. Для подшипников редуктора или коробки передач, подвергающихся мойке реже и в менее агрессивных условиях (теплая вода, мягкие моющие средства), может подойти менее дорогая H1-смазка стандартного типа, но с обязательной проверкой TDS на результат ASTM D4049.
Минимальная дозировка и контроль остаточной пленки после мойки
В пищевой промышленности один из принципов - минимально достаточная дозировка смазки.
Это не скупость, а гигиена и экономика. Избыток смазки накапливает грязь, может стекать на продукт, привлекает насекомых и требует дополнительной очистки. Недостаток смазки приводит к сухому ходу, быстрому износу и коррозии после мойки.
Стандартная практика: наносят смазку тонкой пленкой, после сборки узла убирают излишки мягкой щеткой или тряпкой (не протирают начисто, а именно убирают капли). После мойки узел проверяют - осмотром или ощупью - на наличие защитной пленки. Если металл блестит и не имеет ржавых точек через день-два после мойки, это признак, что смазка держится. Если появляется коррозия в течение нескольких часов, смазку нужно поменять на более водостойкую или сократить интервал между мойками и повторным смазыванием.
На производствах с централизованной системой смазки (например, на конвейерах) для контроля используют визуальное наблюдение: смотрят, остается ли пленка на направляющих и цепи после мойки. Если пленки нет или она стирается за часы, это сигнал переходить на водостойкую смазку или уменьшать интервал между мойками и обслуживанием.
Эксперты отмечают, что после перехода на действительно водостойкую смазку интервалы обслуживания могут увеличиться до недельных и более (вместо ежедневных или через день). Однако это возможно только при условии подтверждения практической стойкости в конкретных условиях - нужна хотя бы неделя тестирования с контролем коррозии и износа.
Совместимость H1-смазок с материалами оборудования
Многие смазки H1 совместимы с уплотнениями из синтетического каучука и резины, но не все.
Некоторые составы с высоким содержанием синтетических масел могут вызывать набухание старых резиновых уплотнений, что приводит к утечкам. В техническом описании обычно указывают совместимость: например, «совместима с NBR, FKM, PTFE» или наоборот - «не рекомендуется с натуральным каучуком».
Перед переходом на новую H1-смазку, особенно если это первое применение водостойкой смазки на предприятии, нужно проверить совместимость с уплотнениями конкретного оборудования. Производители направляют образец на пробу, или инженер консультируется с техподдержкой поставщика смазки.
Для конвейеров и узлов, где используются пластиковые направляющие или полиуретановые уплотнения, важна химическая совместимость. Некоторые органические растворители и присадки в смазке могут размягчать пластик. На больших производствах эту проверку делают на тестовом участке перед массовым переходом на новый продукт.
Выбор между маслом и пластичной смазкой для участков с мойкой
На практике выбор между маслом и смазкой на участке с мойкой зависит от узла.
Если это подшипник скольжения или направляющая (элементы с малым зазором), выбирают масло: оно лучше проникает в узкие зазоры, быстрее прогревается, меньше склонно к окислению и коррозии после вымывания. Масло H1 вязкости ISO VG 32-46 подходит для большинства узлов линий фасовки.
Если это узел с роликовыми подшипниками, цепными передачами или кулачковыми механизмами (элементы с большими зазорами и высокой нагрузкой), выбирают пластичную смазку: она не стекает под действием центробежной силы, лучше держится в полостях подшипников, дольше работает между циклами обслуживания. Смазка NLGI 1 или 2 с H1-допуском и водостойкостью больше подходит для таких узлов.
На конвейерах часто применяют водостойкие масла ISO VG 46-100, потому что масло легче разносится механизмом по всей длине цепи и лучше защищает от коррозии. На редукторах и закрытых узлах - смазки NLGI 1-2, потому что масло может вытечь через неплотные соединения.
В источниках по пищевому производству встречаются типовые вязкости масел (ISO VG 32, 46, 68, 100, 150) и консистенции смазок (NLGI 0, 1, 2, 00), которые подходят для стандартного оборудования: смесители, центрифуги, конвейеры, фасовочные машины. Однако конкретный выбор зависит от технической документации оборудования - она указывает, какая вязкость или NLGI требуется.
Частые ошибки при выборе пищевых смазок для мойки
Первая ошибка: смотреть только на NLGI и не проверять стойкость к воде.
Закупщик видит в каталоге «NLGI 2» и думает, что это универсальный класс для всех смазок. На самом деле NLGI показывает только консистенцию (твердость смазки от 00 до 6), а не стойкость к вымыванию или антикоррозионные свойства. Две смазки NLGI 2 - одна может потерять 50% при мойке, другая всего 5%. Нужно читать TDS и смотреть ASTM D4049.
Вторая ошибка: думать, что если на этикетке написано «водостойкая», то она выдержит CIP (система чистки на месте) при 80 °C и pH 12. На самом деле производители часто понимают под «водостойкостью» просто то, что смазка не смывается холодной проточной водой. CIP требует отдельной проверки - испытание при высокой температуре и щелочности. В TDS это указано отдельно: результаты тестирования при 60 °C, 80 °C, с горячей водой, с моющим раствором.
Третья ошибка: покупать смазку по цене, не проверив, подходит ли она под конкретное оборудование и режим мойки. Дешевая H1-смазка может оказаться на 30% дороже за год, потому что ее нужно наносить в три раза чаще из-за вымывания. А дорогая водостойкая смазка может окупиться за месяц за счет редкого обслуживания.
Четвертая ошибка: менять смазку без тестирования на совместимость. Если на оборудовании были уплотнения, рассчитанные на одну смазку, переход на принципиально новый состав может привести к утечкам или разбуханию резины. Рекомендуется запросить образец, провести пробу на нескольких узлах, понаблюдать неделю, а потом уже переводить на новую смазку в полном объеме.
Пятая ошибка: не различать spray-off и washout. Закупщик видит в TDS результат washout (ASTM D1264) - может быть даже хороший, менее 15% потерь - и думает, что смазка подходит для мойки. На самом деле для мойки горячей водой под давлением значим именно spray-off (ASTM D4049). Одна смазка может показывать 10% потерь при washout и 45% при spray-off. Нужно смотреть именно spray-off, если оборудование подвергается напорной мойке.
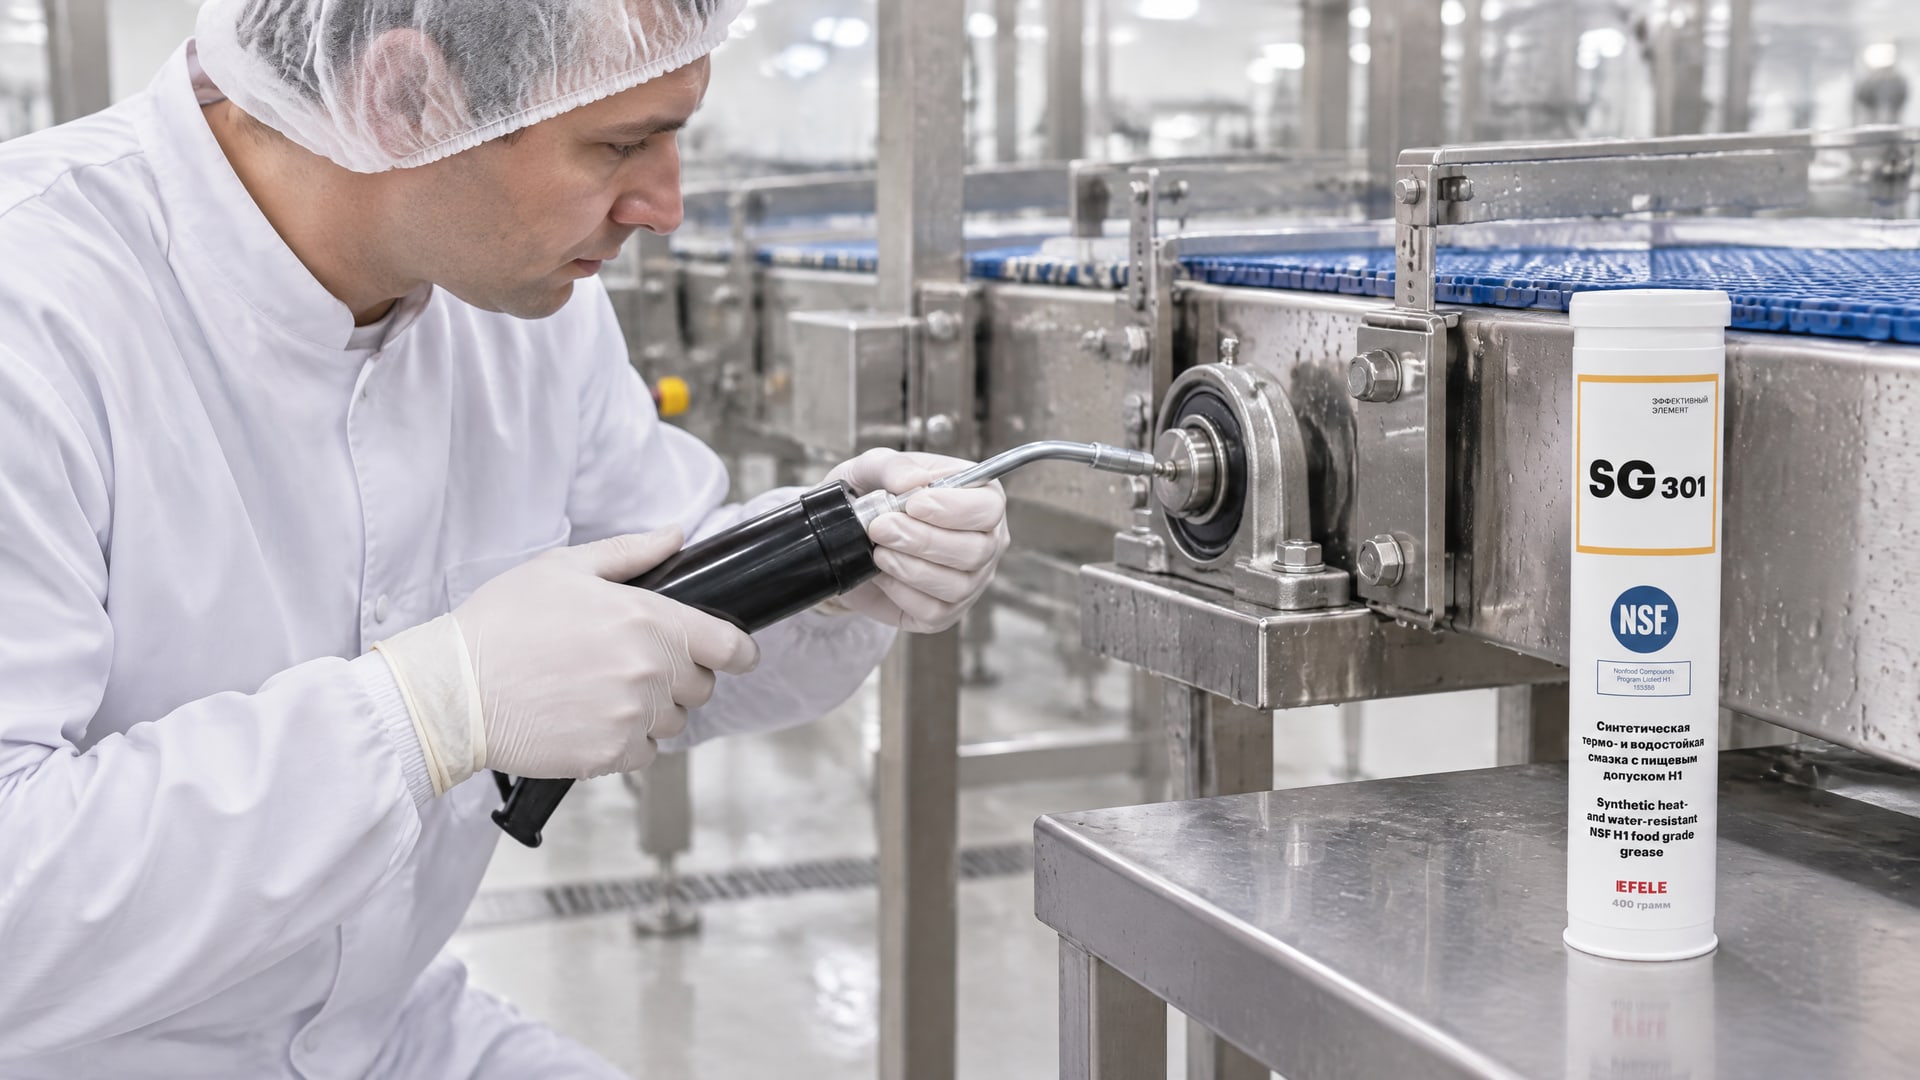
На производстве EFELE SG-301 выбирают для подшипников и высоконагруженных узлов именно потому, что в TDS указаны результаты по spray-off (менее 10% потерь) и совместимость с горячей водой и щелочной средой до 80 °C и pH 13. Это означает, что смазка реально держится при CIP-мойке, а не просто имеет маркировку H1.
Как правильно перейти на водостойкую смазку: практические шаги
Переход с одной смазки на другую требует подготовки, чтобы избежать отказа оборудования.
Шаг 1: подобрать кандидата. Инженер или снабженец выписывают требования: класс H1, нужная вязкость (ISO VG) или NLGI, температурный диапазон (обычно для мойки это минус 10 - плюс 80 °C), результаты ASTM D4049 менее 10% потерь, совместимость с уплотнениями (NBR, FKM и т.д.).
Шаг 2: заказать образец и изучить TDS. TDS должна содержать таблицу технических характеристик: вязкость, температуру каплепадения, результаты испытаний на water washout и spray-off, данные о совместимости с материалами, результаты тестирования при горячей воде и щелочной среде.
Шаг 3: провести тест на совместимость. Нанести смазку на один узел или на один участок конвейера (например, на две направляющие из десяти). Наблюдать в течение недели при обычной мойке. Проверить: нет ли утечек через уплотнения, нет ли коррозии на металле, нет ли вспенивания или изменения цвета смазки.
Шаг 4: постепенно перевести оборудование. Если тест прошел успешно, менять смазку не всю сразу, а постепенно: сначала 20% оборудования, через неделю еще 30%, через две недели остальное. Это позволит отловить проблемы (например, несовместимость уплотнений) раньше, чем они повлияют на весь парк.
Шаг 5: отладить новые интервалы. После полного перехода на водостойкую смазку проверить состояние узлов через неделю после мойки. Если коррозии нет, а пленка сохраняется, можно попробовать увеличить интервал обслуживания (например, с ежедневного на один раз в три дня или неделю). Записать результаты: это станет стандартом для будущего.
Часто задаваемые вопросы
Если на смазке написано NSF H1, она гарантирует стойкость к мойке?
Нет. NSF H1 - это только допуск на безопасность при случайном контакте с пищей. Стойкость к вымыванию водой и щелочными средствами нужно проверять отдельно по результатам ASTM D4049 и ASTM D1264 в техническом описании. Маркировка H1 без указания результатов этих испытаний - это не гарантия водостойкости.
Чем отличается spray-off от washout и какой тест важнее для мойки?
Washout (ASTM D1264) - это погружение смазки в воду с перемешиванием; отражает статические условия. Spray-off (ASTM D4049) - это воздействие струи воды под давлением в течение 30 секунд; отражает реальную мойку. Для оборудования, подвергающегося напорной мойке горячей водой, важнее spray-off. Целевой результат - менее 10% потерь, то есть более 90% смазки остается на месте.
Можно ли использовать дешевую H1-смазку, если потом чаще смазывать оборудование?
Технически можно, но это не экономия. Дешевая смазка с потерями 40-50% при мойке потребует обслуживания в три раза чаще (вместо недели - через два дня). Затраты на труд, время простоя и мониторинг коррозии вырастут больше, чем сэкономленные деньги на покупке смазки. Водостойкая смазка дороже за килограмм, но дешевле за год владения.
Нужно ли менять смазку, если оборудование подвергается холодной мойке (менее 40 °C)?
Холодная вода вымывает смазку меньше, чем горячая, но все равно вымывает. Если мойка холодной водой дополняется щелочными или кислотными моющими средствами, стойкость смазки снижается. Рекомендуется проверить TDS и убедиться, что смазка держит результат не менее 80-85% при spray-off в холодной воде с моющим раствором. Общее правило: чем агрессивнее мойка (горячее, щелочнее, чаще), тем более водостойкой должна быть смазка.
Какой интервал между мойками и повторным смазыванием оптимален при переходе на водостойкую смазку?
Оптимальный интервал зависит от конкретного узла и условий. В источниках рекомендуют начинать с недельного интервала после тестирования. Затем контролируют состояние металла (коррозия, износ) и остаток смазки через неделю после мойки. Если коррозии нет и пленка видна, интервал можно попробовать увеличить до двух недель. Если коррозия появляется, интервал сокращают до трех дней или возвращаются к ежедневному. Главный критерий - осмотр: нет коррозии, есть видимая пленка смазки на металле.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто поиск маркировки H1. Нужно одновременно проверить три параметра: наличие допуска FDA 21 CFR 178.3570 (H1), подходящую консистенцию или вязкость для конкретного узла (NLGI для пластичных смазок, ISO VG для масел) и подтвержденную стойкость к вымыванию водой и щелочным растворам по результатам ASTM D4049 (менее 10% потерь при spray-off). Целевое значение - более 90% смазки остается на месте после воздействия водяной струи.
Если вы закупщик или технолог на пищевом производстве, начните с переоценки текущих условий: узнайте, какая вязкость масла или NLGI требуется в техдокументации оборудования, проверьте характер мойки (температура, pH моющих средств, давление струи), затем запросите у поставщика смазки результаты ASTM D4049 и совместимость с вашими уплотнениями. Проведите пробу на одном участке в течение недели, проверьте коррозию и остаток смазки после мойки, и только потом переводите весь парк. На производстве закупщики часто выбирают водостойкие H1-смазки, способные держать защитную пленку при CIP и горячей мойке, потому что это снижает затраты на обслуживание и риск простоя из-за коррозии.