Выбор покрытия для узла трения определяет долговечность и эффективность оборудования. Плазменное напыление и полимерные покрытия решают эту задачу по-разному: первые опираются на механическую адгезию и высокую износостойкость, вторые - на химическую стабильность и эластичность. В этой статье мы разберем, какие свойства отличают эти технологии, когда каждая из них дает результат и что нужно учитывать при подборе под конкретный узел.
Статья адресована инженерам, техническим специалистам и закупщикам, которые сталкиваются с выбором между этими двумя классами покрытий. Вы узнаете о принципах нанесения, реальных параметрах работы и критериях, по которым оценивают антифрикционные свойства.
Сущность технологии плазменного напыления
Плазменное напыление - это нанесение покрытия из отдельных частиц порошкового материала, которые нагреваются и ускоряются высокотемпературной плазменной струей.
Сущность процесса в том, что частицы приобретают кинетическую энергию, в результате чего формируется слой с высокой степенью уплотнения и хорошей механической адгезией к основе.
Воздушно-плазменное напыление - один из вариантов этой технологии, при котором специально подготовленный порошок подается в высокотемпературный поток плазмы. Для такого рода покрытий отмечены три основных достоинства:
Высокая степень адгезии, обусловленная кинетической энергией частиц и микромеханическим зацеплением с неровностями основной поверхности.
Устойчивость к механическим воздействиям благодаря плотной структуре слоя и прочной связи с подложкой.
Низкая себестоимость по сравнению с иными методами нанесения носителей противоизносных материалов.
Важно понимать, что плазменное напыление - это способ нанесения, а не конкретное свойство. Результат (степень антифрикционности, износостойкость, диапазон температур) определяется материалом порошка: составом карбидов, оксидов, бронзы или иных компонентов.
Антифрикционные свойства плазменных покрытий
Порошковые материалы на основе карбидов, оксидов и бронзы, наносимые плазменным напылением, разработаны прежде всего для повышения износостойкости деталей ответственных узлов.
Эти покрытия выдерживают нагрузки до 1,77 МПа на воздухе, что позволяет применять их в узлах с высокими контактными давлениями.
Характер нагружения узла в значительной степени влияет на выбор материала покрытия. Если приоритетом является работа под постоянной нагрузкой, карбидные и оксидные компоненты обеспечивают необходимую твердость и сопротивление истиранию. Если же узел испытывает вибрацию илиударные воздействия, композитные покрытия с бронзовой фазой поглощают энергию удара благодаря пластичности этого материала.
Плазменные покрытия ориентированы прежде всего на снижение износа, а не только на минимизацию коэффициента трения. В условиях сухого трения, когда между поверхностями нет смазки, высокая твердость слоя предотвращает микрорезание контактирующих поверхностей и замедляет накопление разрушений.
Адгезия плазменного покрытия к основе - один из главных его параметров. Благодаря механическому внедрению частиц порошка в микрошероховатость подготовленной поверхности создается прочная связь, которая сохраняется даже при циклических нагрузках и колебаниях температуры.
Полимерные покрытия: состав и механизм действия
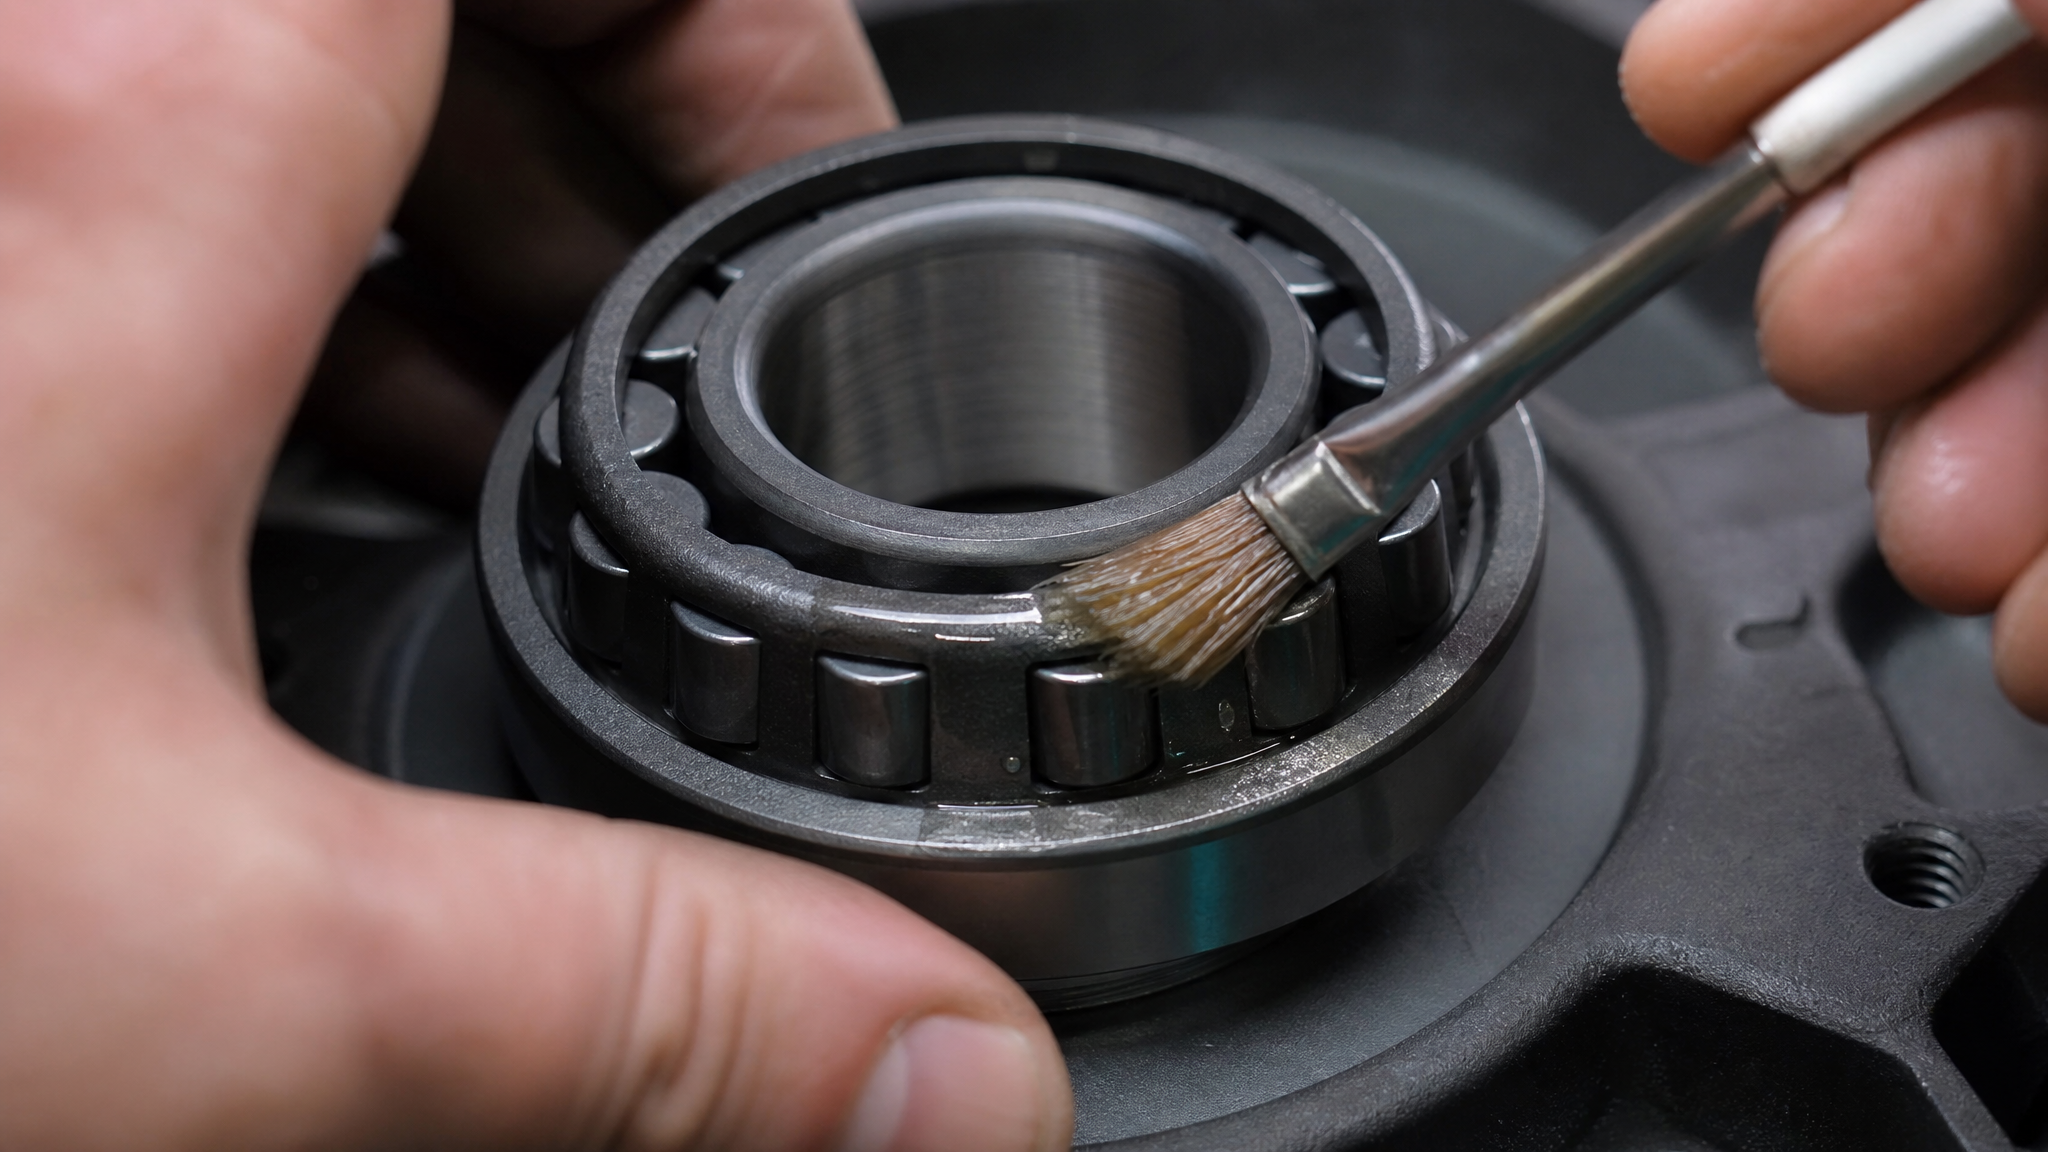
Полимерные покрытия формируются из органических или композитных материалов, которые наносятся в виде жидкой пленки или сухого порошка.
После отверждения или полимеризации они образуют сплошной слой, равномерно распределенный по поверхности детали.
Антифрикционное действие полимерных покрытий основано на эластичности материала и его низкой поверхностной энергии. Эти свойства снижают адгезию между покрытием и сопряженной поверхностью, благодаря чему уменьшается сила трения, особенно на начальных стадиях скольжения (фаза холодного пуска или вымывания смазочной пленки).
Толщина полимерного слоя существенно влияет на его работоспособность. Тонкое покрытие может быстро истираться, допуская контакт металл-металл. Толстое может вызвать изменение геометрии узла сверх допусков, нарушить запрессовку или привести к зажиму движущихся элементов. Оптимальная толщина подбирается исходя из характера нагружения и допускаемого зазора.
Полимерные покрытия, как правило, лучше работают при низких и средних нагрузках. В режиме сухого трения при высоких контактных давлениях они могут быстро истираться, обнажая основной материал. Однако там, где требуется мягкое скольжение, низкий шум и вибрация (направляющие прессов, ходовые винты, шпиндели), полимерные слои часто дают устойчивый результат.
Сравнение параметров: когда выбирать плазменное напыление
Плазменные покрытия рекомендуют для узлов, в которых:
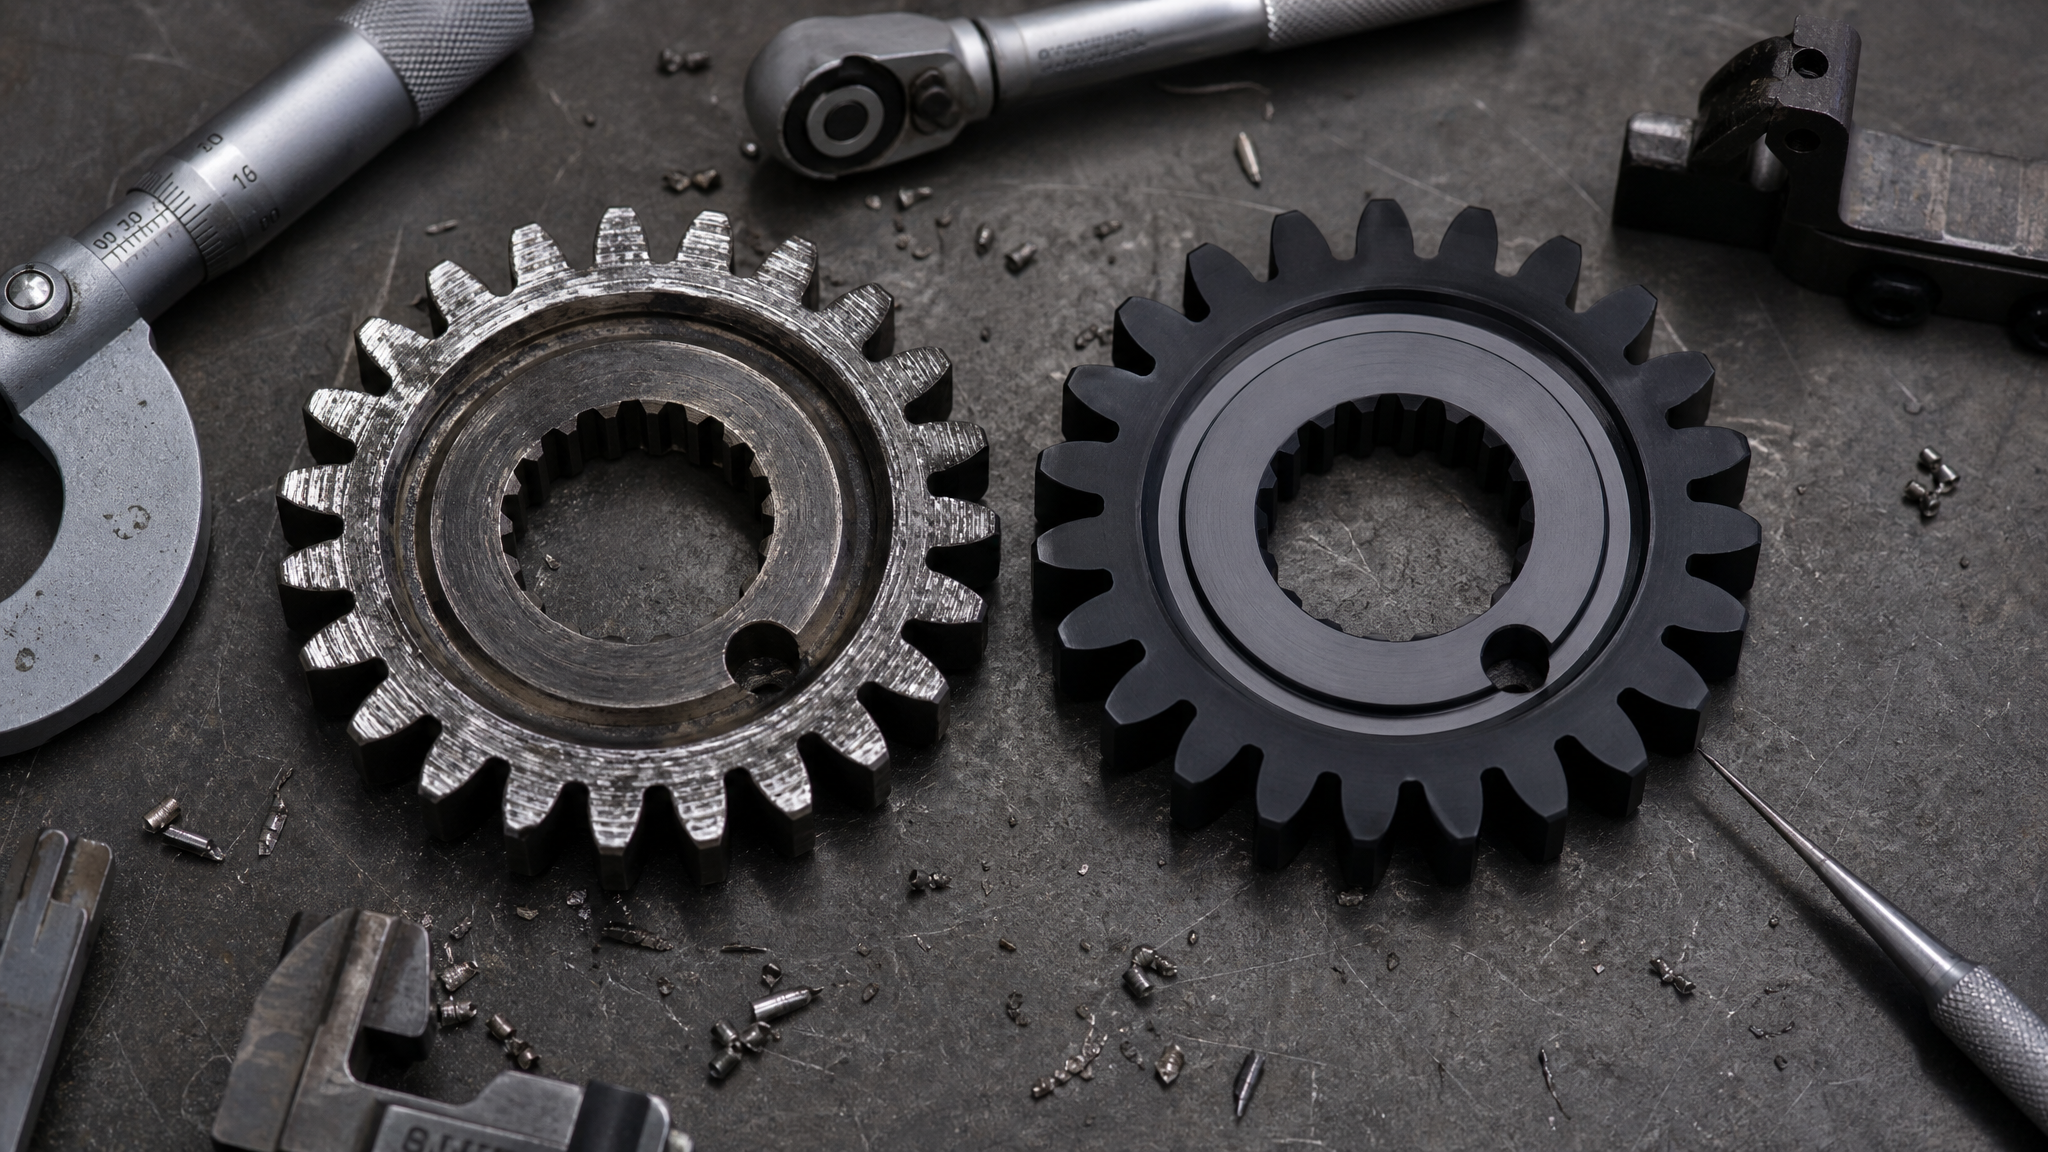
Нагрузка на контактную площадку превышает 1 МПа или близка к пределу упругости материала.
Узел работает при резких перепадах температуры или высоких абсолютных значениях температуры.
Необходимо максимально снизить износ при сухом трении (отсутствие или периодическое проникновение смазки).
Деталь не должна менять геометрию; плазменное покрытие - это жесткий слой, который не сыпется и не раскрашивается.
Требуется долгосрочная работа без перенанесения и технического обслуживания покрытия.
Кроме того, плазменные покрытия выбирают, когда узел работает в агрессивных средах: в присутствии окислителей, абразивных частиц, влаги или органических растворителей. Материалы покрытия (карбиды, оксиды) химически инертны и не разлагаются под воздействием внешних факторов.
Недостатком является то, что плазменное напыление требует специализированного оборудования и подготовки поверхности (очистка, активация). Стоимость работ выше, но она оправданна для ответственных деталей, которые служат годы или десятилетия.
Сравнение параметров: когда выбирать полимерные покрытия
Полимерные покрытия выбирают для узлов с другим профилем нагружения:
Нагрузка низкая или средняя (менее 0,5 МПа в контакте).
Узел работает при комнатной или близкой к ней температуре; перепады не экстремальны.
Приоритет - снижение шума и вибрации; мягкость касания важнее максимальной твердости.
Допускается небольшое изменение геометрии или неидеальная равномерность слоя.
Требуется быстрое и дешевое нанесение; переделка или частичный ремонт покрытия приемлемы.
Полимерные материалы часто применяют в пищевой промышленности, бытовой технике, некритичных узлах автоматики. Когда узел находится в помещении с контролируемой влажностью и температурой, полимерный слой служит долго и стабильно.
Однако если в воздухе присутствуют органические пары, хлор, щелочи или озон, полимерное покрытие может постепенно деградировать. Плазменное покрытие в этих условиях остается неизменным.
Нанесение антифрикционных покрытий: технологический процесс
Качество и долговечность любого покрытия зависит от подготовки поверхности.
Перед плазменным напылением деталь очищают от масла, окисла и механических загрязнений, часто с использованием пескоструйной обработки или травления. Эта подготовка создает микрошероховатость, необходимую для механического анкеража слоя.
При нанесении полимерных покрытий подготовка не менее критична. Поверхность обезжиривают, удаляют окислы и часто подвергают микрошлифовке или химической активации. Отступления от технологии (остатки масла, влаги или пыли) приводят к отслаиванию покрытия и скорому отказу узла.
Толщина слоя контролируется в процессе нанесения. Для плазменных покрытий это обычно 50–300 микрометров в зависимости от назначения. Для полимерных -10–100 микрометров. Излишняя толщина затрудняет сборку, допустимая - выбирается по расчетам прочности и геометрии узла.
После нанесения покрытие часто подвергают дополнительной обработке: шлифовке, полировке или термообработке. Это улучшает равномерность, снижает шероховатость и стабилизирует структуру материала.
Антифрикционное твердосмазочное покрытие: когда нужна гибридная схема
Существуют покрытия, которые сочетают свойства плазменного слоя с низкофрикционными характеристиками.
Такие материалы содержат твердые смазочные компоненты (дисульфид молибдена, графит) внутри или на поверхности керамической или металлической матрицы. Они работают в широком диапазоне температур и сохраняют антифрикционность даже при вымывании жидкой смазки.
В составе таких покрытий дисульфид молибдена выступает как основной носитель смазочных свойств. Его слоистая структура обеспечивает легкое скольжение между атомными слоями, чем и достигается низкий коэффициент трения. При этом керамическая или металлическая матрица вокруг него удерживает твердую смазку на месте и обеспечивает механическую прочность.
Такие гибридные покрытия рекомендуют для узлов, где требуется и высокая износостойкость, и низкое трение одновременно. Например, в шпинделях высокоскоростных станков, где нагрузка средняя, но скорость высокая, и тепловыделение от трения может повредить деталь. Или в направляющих, которые работают под переменной нагрузкой и должны сохранять плавность хода на всем сроке службы.
Покрытия на основе дисульфида молибдена часто выбирают также для деталей двигателей внутреннего сгорания - поршней, колец, кулачков. В начальный период работы (холодный пуск) они снижают трение и износ; при нагреве двигателя твердая смазка стабилизируется, обеспечивая защиту на весь ресурс.
Часто задаваемые вопросы
Что такое коэффициент трения и почему он важен для выбора покрытия?
Коэффициент трения - это отношение силы трения к нормальной нагрузке между поверхностями. Низкий коэффициент означает, что для перемещения детали требуется меньше силы, что снижает потери энергии и нагрев узла. При выборе покрытия смотрят не только на коэффициент, но и на его стабильность: изменяется ли он с температурой, скоростью скольжения и нагрузкой.
Какая толщина антифрикционного покрытия оптимальна?
Оптимальная толщина зависит от характера нагружения и допусков узла. Тонкое покрытие (10–30 микрометров) подходит для деталей, где изменение размера критично. Среднее (50–100 микрометров) применяют в узлах со средней нагрузкой. Толстое (150–300 микрометров) - для высоконагруженных деталей, где износ может быть значительным. Увеличение толщины сверх необходимого не улучшает характеристики, но усложняет сборку.
Можно ли восстановить полимерное покрытие, если оно истерлось?
Да, полимерное покрытие можно перенести. Для этого старый слой удаляют (шлифовкой, травлением или пескоструйной обработкой), поверхность подготавливают заново и наносят свежий слой. Плазменные покрытия восстанавливают сложнее; обычно после износа деталь отправляют на переплазменное напыление с предварительной обработкой поверхности.
Работают ли антифрикционные покрытия без смазки?
Полимерные покрытия частично работают без смазки, но лучше - в присутствии смазочной пленки. Твердосмазочные покрытия (например, на основе дисульфида молибдена) специально разработаны для работы в условиях сухого трения или вымывания смазки. Плазменные керамические покрытия без смазки быстро нагреваются и могут привести к задиру.
Какая среда разрушает полимерные и плазменные покрытия быстрее всего?
Полимерные покрытия чувствительны к органическим растворителям, озону, хлорсодержащим веществам и УФ-излучению. Плазменные (особенно керамические и карбидные) инертны в этих условиях. Однако оба покрытия могут повреждаться при циклическом расширении-сжатии (например, резкие перепады температуры), если они недостаточно адгезируют к основе.
Заключение
Выбор между плазменным напылением и полимерным покрытием не сводится к названию технологии. Плазменные покрытия из карбидов, оксидов и бронзы обеспечивают высокую износостойкость под нагрузками до 1,77 МПа и хорошо работают в агрессивных средах. Полимерные покрытия лучше подходят для узлов с низкими и средними нагрузками, где важны мягкость скольжения и равномерность слоя.
Конкретный выбор зависит от режима работы узла: нагрузки, среды, температуры и требуемого срока службы. При подборе покрытия оцените не только его название, но и конкретные параметры под вашу задачу, проконсультируйтесь с техническим специалистом и убедитесь, что характеристики материала совпадают с условиями эксплуатации. Правильное решение сегодня - это экономия на внеплановых ремонтах и простоях оборудования завтра.