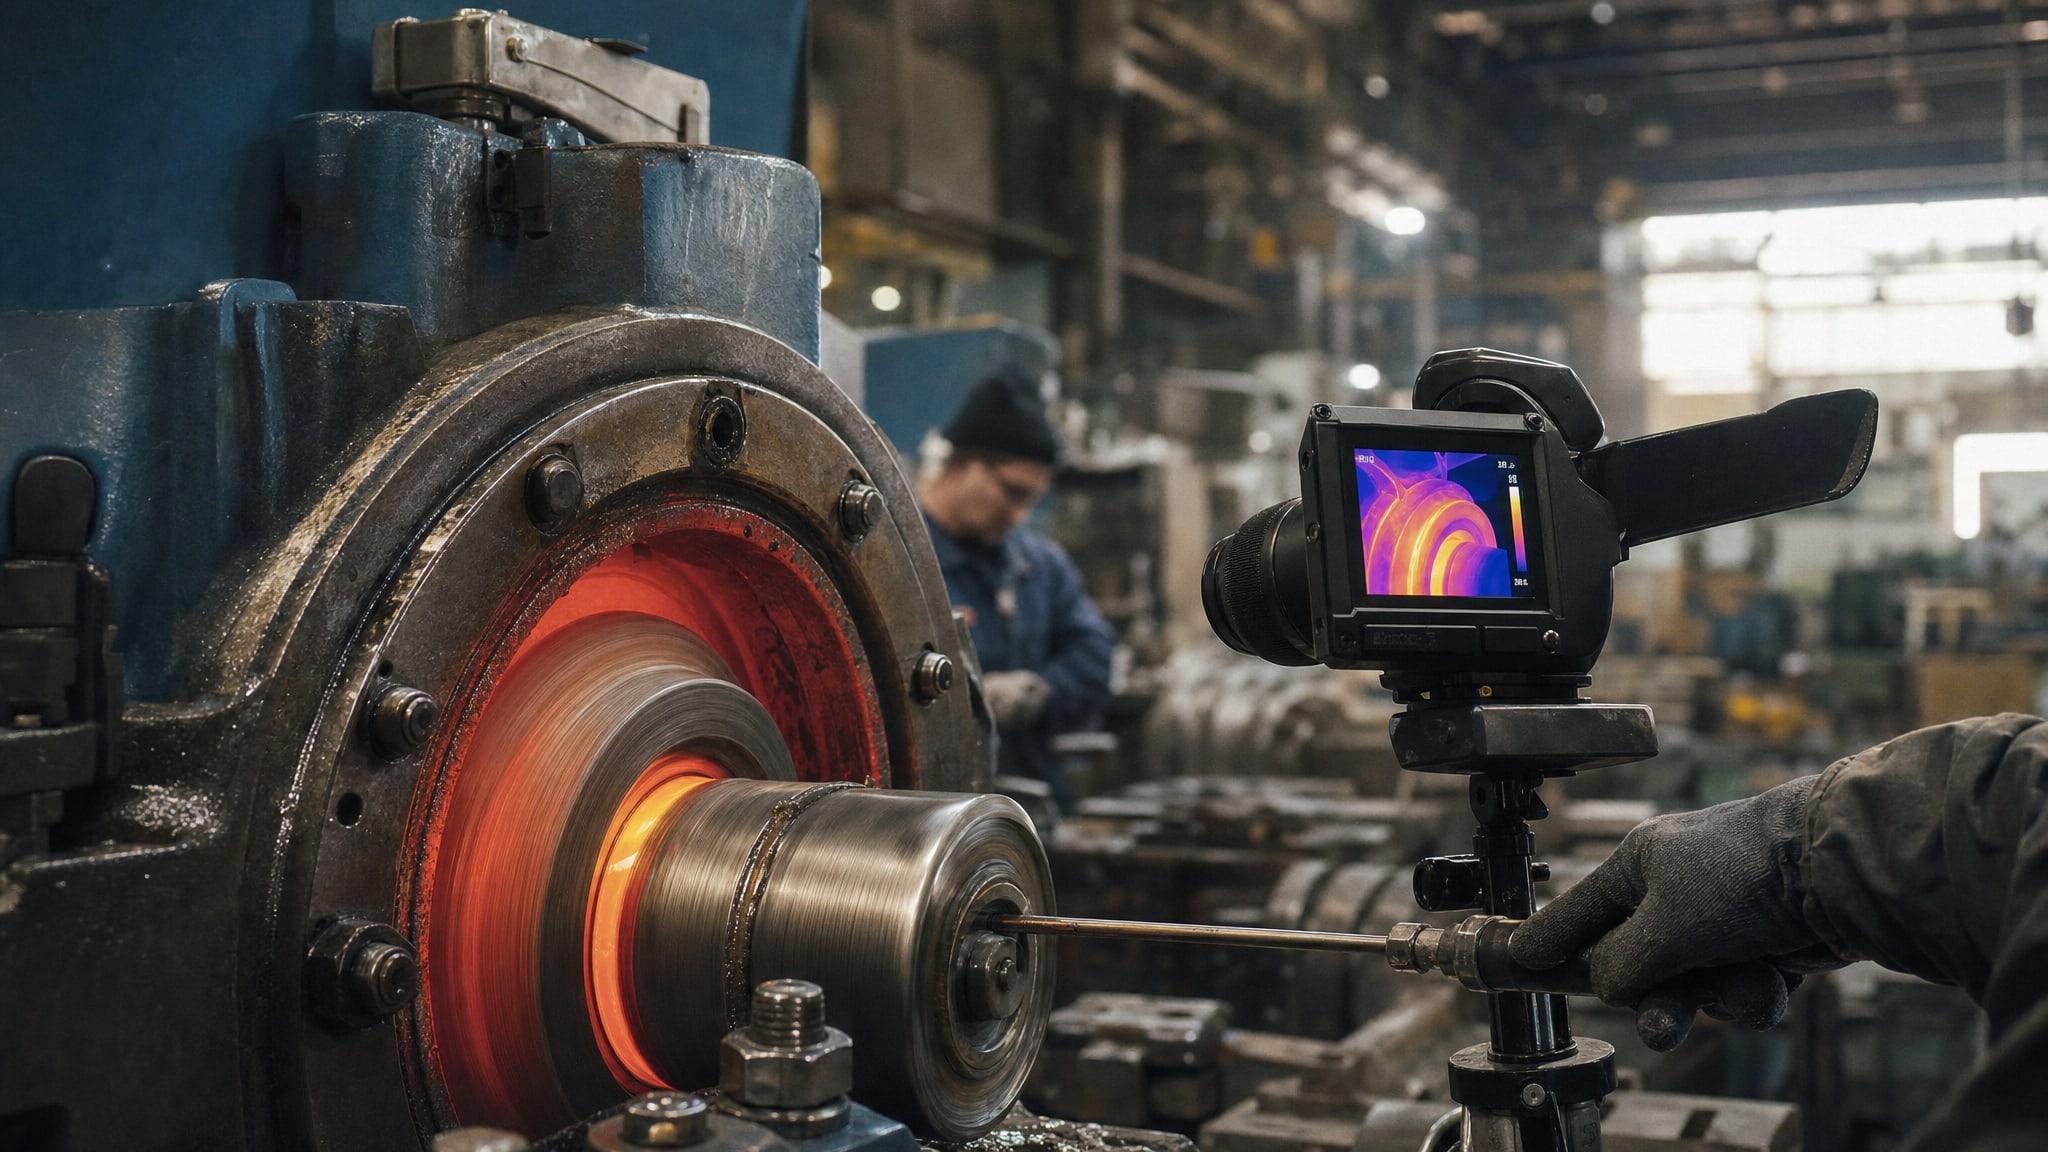
Выбор смазки для высокоскоростных подшипников при повышенных температурах - задача, которая требует понимания трех ключевых факторов: реальной температуры работы узла, динамических характеристик (DN-фактор) и совместимости материалов смазки с условиями эксплуатации. При температуре выше 140°C стандартные универсальные составы начинают деградировать, и инженер обязан рассчитать несколько параметров, чтобы не допустить преждевременного отказа подшипника.
Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с подбором смазки для электродвигателей сушилок, конвейеров, центрифуг и других высокотемпературных узлов. Вы узнаете, какие параметры смазки действительно влияют на надежность, как учитывать температуру узла вместо температуры окружающей среды, и на какие стандарты опираться при выборе.
Как температура влияет на выбор смазки: реальные параметры узла
Первая и главная ошибка при подборе смазки - путаница между температурой окружающей среды и фактической температурой подшипникового узла.
Когда вы видите в техническом задании «работа в цехе с температурой воздуха 45°C», это не означает, что смазка будет работать при 45°C. Температура узла обычно выше окружающей на 15–40°C в зависимости от скорости вращения и радиальной нагрузки. На практике электродвигатель сушилки, установленный в цехе с температурой 45°C, может разогреть подшипник до 70–80°C даже при номинальной работе, и еще выше при пиковых нагрузках.
При выборе смазки нужно считать от реальной температуры узла. Если она приближается к 140°C и выше, вязкость базового масла смазки становится критична. На практике для таких условий рекомендуются базовые масла вязкостью 32–100 cSt при 40°C с индексом вязкости выше 140. Слишком вязкое масло на высокой скорости создает избыточное сопротивление, нагревает узел и ускоряет деградацию. Слишком текучее масло не держит адгезию и может вытечь из узла, оставляя его без защиты.
Еще один параметр, о котором забывают - температура каплепадения смазки. Это максимальная температура, при которой смазка не течет как масло. Для высокотемпературных применений минимальный стандарт: температура каплепадения не ниже 200°C. Если вы работаете при 150°C на краю узла, смазка уже близка к потере консистенции, и любой температурный скачок может привести к ее вытеканию. Поэтому для температур 140–180°C смазка должна иметь температуру каплепадения минимум 200°C, а для более высоких температур -250°C и выше.
Испаряемость смазки при повышенной температуре - третий критический параметр, который часто упускают. При 100°C испаряемость должна быть не выше 3% за 22 часа. На практике, если вы используете смазку с высокой испаряемостью, уже через несколько недель работы узла при 150°C вы получите загустевшую, высохшую смазку в подшипнике, что приводит к трению и разрушению.
Классификация смазок по температурным диапазонам и допустимым скоростям
Промышленная практика разделяет высокотемпературные смазки на три группы, каждая из которых соответствует определенному диапазону температур и скоростей.
Смазки для температур 140–180°C (обычные высокотемпературные)
В этот диапазон входят литиевые, литиево-комплексные и полимочевинные смазки с хорошей адгезией и термостойкостью. Типичные параметры: класс NLGI 1–2, базовое масло минерального или синтетического происхождения вязкостью 32–68 cSt при 40°C, температура каплепадения 200–250°C. Такие смазки работают в электромоторах, насосах, редукторах с умеренной скоростью.
Для долговременной смазки высокоскоростных подшипников, работающих при температурах до +180°C, рекомендуется использовать специализированные составы на основе полимочевины, которые обладают отличной термостойкостью и противозадирными свойствами. Они сохраняют адгезию и не вытекают из узла даже при длительной работе в жарких условиях. На линиях фасовки и в ремонтных службах такие смазки прижились благодаря предсказуемому результату и длительному интервалу переподсмазки.
Смазки для температур 180–220°C (специальные высокотемпературные)
Выше 180°C обычные литиевые смазки уже не подходят. Начиная с этого порога, используют специальные составы на основе синтетических базовых масел (PAO, сложные эфиры) с комплексными загустителями. Типичные параметры: класс NLGI 2, вязкость 80–120 cSt при 40°C, температура каплепадения 280–300°C, испаряемость при 150°C не более 2,0%. Такие смазки держат форму и адгезию даже при длительном воздействии высокой температуры.
Смазки для температур выше 220°C (экстремальные)
Выше 220°C применяются пастообразные смазки и составы на основе фторполиэфиров (PFPE) и политетрафторэтилена (PTFE). Рабочий диапазон может достигать -40…+260°C. Однако такие смазки требуют предварительной очистки узла, так как они имеют ограниченную совместимость с другими смазками. На практике эти системы применяют редко в стандартных подшипниках и более характерны для авиакосмической или специальной промышленности.
DN-фактор и выбор класса консистенции: почему при высокой скорости нужна более жидкая смазка
DN-фактор - это произведение диаметра отверстия подшипника (в миллиметрах) на частоту вращения (в оборотах в минуту).
Эта величина показывает динамическую нагрузку на смазку и определяет, какая консистенция будет оптимальна.
Для высокоскоростных режимов действует парадоксальное на первый взгляд правило: чем выше скорость, тем более жидкой должна быть смазка. Это объясняется просто: при высокой скорости смазка в узле подвергается интенсивному перемешиванию. Если смазка имеет класс NLGI 2 (средняя консистенция, как сливочное масло), при вращении подшипника она будет разминаться и разогреваться из-за трения о металл, что приводит к дополнительному нагреву узла. При таких условиях температура может подняться на 20–30°C выше расчетной.
Практическая рекомендация: для DN 300,000–500,000 используйте NLGI 1, для DN 500,000–800,000 переходите на NLGI 0. Это позволяет снизить потери на перемешивание и уменьшить температурный скачок. В результате вы получаете более стабильный тепловой режим и более долгий срок службы смазки.
Однако консистенция должна быть достаточной для удержания адгезии. Если вы выберете слишком жидкий класс, смазка может вытечь из узла, и подшипник останется без защиты. Поэтому выбор NLGI нужно согласовывать с типом подшипника и конструкцией его уплотнений.
Срок службы смазки при росте температуры: закон удвоения деградации
Одна из наиболее важных закономерностей в высокотемпературной смазке - экспоненциальный рост скорости окисления с ростом температуры.
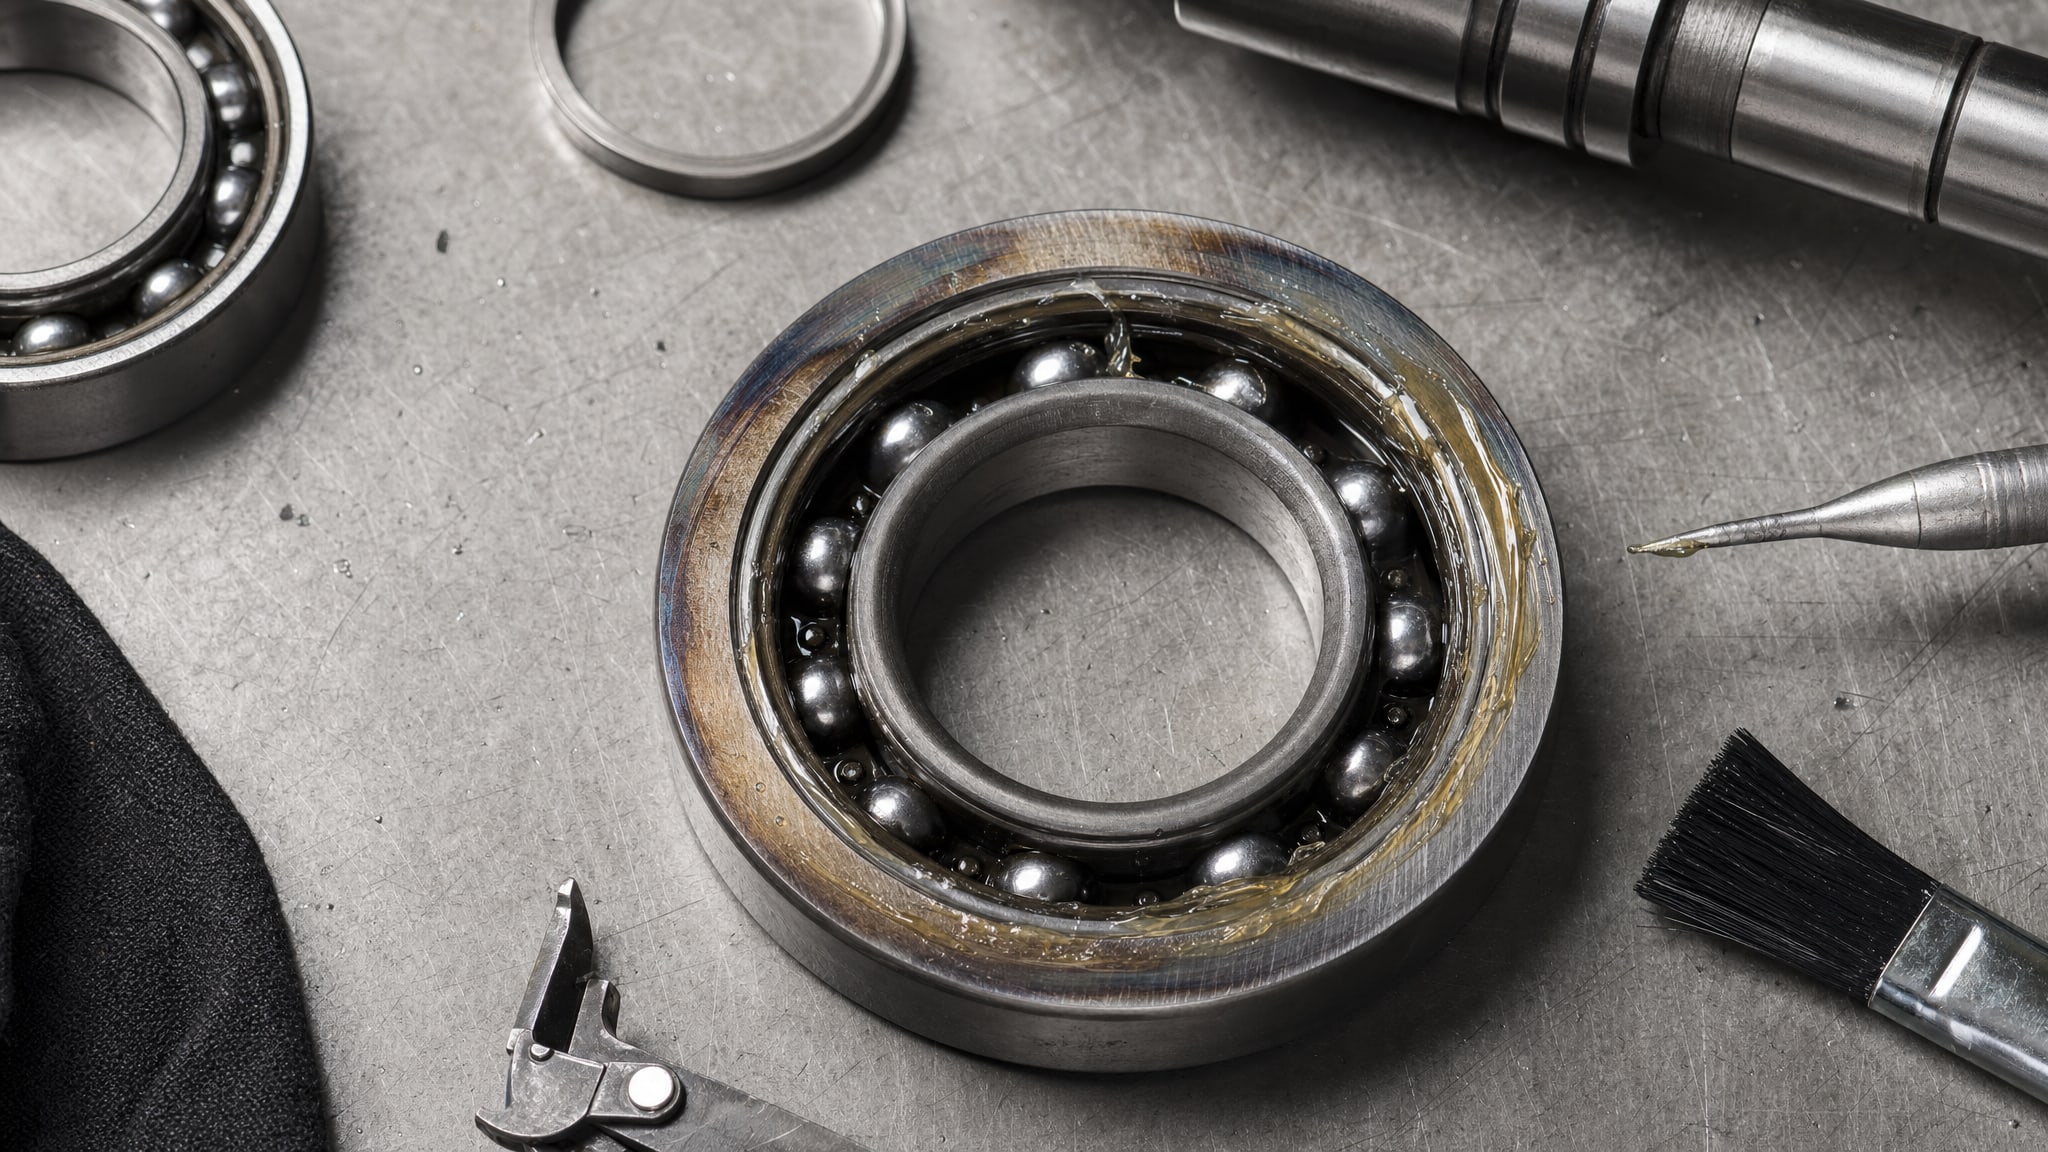
Эмпирический ориентир: при каждом повышении температуры на 15°C срок службы смазки сокращается примерно в два раза. Это не означает, что смазка внезапно потеряет свойства, но процессы деградации ускоряются, и через определенный период вязкость и адгезия начинают падать.
Если смазка, рассчитанная на 10,000 часов работы при 100°C, применяется при 130°C, ее фактический срок составит примерно 5,000 часов. При 160°C это будет уже 2,500 часов, а при 180°C - около 1,250 часов. Это не жесткое правило, а ориентир для планирования интервалов переподсмазки и контроля состояния смазки.
На практике для узлов, работающих выше 150°C, инженеры сокращают интервал переподсмазки в 1,5–2 раза по сравнению с номинальным. Также увеличивается частота диагностики: в высокотемпературных подшипниках рекомендуется контролировать температуру узла и периодически проверять вязкость и окисленность смазки. Если при контроле вы обнаруживаете, что вязкость упала на 30% от исходной, это сигнал к замене смазки, даже если по плану до следующего техническое обслуживание еще далеко.
Проблемы и решения: совместимость смазок, вытекание, закоксовывание
При переходе с одной смазки на другую часто возникают проблемы, которые не кажутся очевидными на первый взгляд.
Вытекание смазки при высокой температуре
Если узел герметизирован лабиринтным уплотнением или простым контактным кольцом, а смазка имеет низкую температуру каплепадения или мягкую консистенцию, она может вытечь из подшипника через уплотнение. На сушилке это приводит к попаданию смазки на ленту или продукт, что критично в пищевом и фармацевтическом производстве. Решение: выбрать смазку с более высокой температурой каплепадения и более жесткой консистенцией в пределах рекомендуемого DN-фактора. Также полезна герметизация уплотнений: фланцевые или лабиринтные конструкции лучше держат смазку.
Закоксовывание и загустевание смазки
При длительной работе при температуре выше 150°C смазка может закоксоваться - то есть образовать плотный осадок, который блокирует вращение подшипника. Это происходит, если базовое масло содержит легкоокисляемые фракции или если смазка контактирует с воздухом (при открытом подшипнике). Решение: переходить на синтетические базовые масла (PAO, сложные эфиры), которые имеют лучшую окислительную стабильность. Также полезна герметизация подшипника, чтобы минимизировать контакт с кислородом.
Вымывание смазки водой
В узлах, контактирующих с влажной средой или подвергающихся периодическому орошению, обычная смазка может размываться и выходить из подшипника. При этом нарушается адгезия и начинается фреттинг (микроскольжение) деталей. Решение: использовать смазку с повышенной водостойкостью и адгезией. В случаях, когда требуется широкий температурный диапазон и совместимость с пластмассами, эффективным решением может стать силиконовая смазка, работающая до +180°C и сохраняющая свойства при экстремально низких температурах.
Смешение разных смазок
Если при переходе на новую смазку не была полностью очищена смазочная полость, возможно смешение. Для большинства смазок это некритично, но для специальных PFPE-систем это может быть проблемой: они имеют ограниченную совместимость с минеральными и обычными синтетическими смазками, и смешение может привести к расслоению и потере свойств. Решение: при переходе на PFPE-смазку выполнить полную очистку подшипника и смазочных каналов перед заливкой новой смазки.
Как правильно подобрать смазку: практический чек-лист
Следуя этому алгоритму, вы избежите основных ошибок при подборе смазки для высокотемпературного подшипника.
Шаг 1: Определите реальную температуру узла.
Сложите температуру окружающей среды и поправку на нагрев (обычно 20–30°C для высокоскоростных подшипников). Если узел уже установлен, используйте инфракрасный термометр для измерения.
Шаг 2: Рассчитайте DN-фактор.
Умножьте диаметр отверстия подшипника (в миллиметрах) на частоту вращения (в оборотах в минуту). Этот параметр скажет вам, какой класс NLGI максимально допустим.
Шаг 3: Сверьте минимальные требования к смазке.
- Температура каплепадения: не менее чем на 50°C выше максимальной рабочей температуры узла.
- Вязкость базового масла: 32–100 cSt при 40°C в зависимости от типа узла и типа нагрузки.
- Индекс вязкости: не менее 140.
- Класс NLGI: выбирается на основе DN-фактора (NLGI 2 для низких скоростей, NLGI 1 для средних, NLGI 0/00 для высоких).
- Испаряемость: не более 3% при 100°C за 22 часа.
Шаг 4: Проверьте совместимость смазки с уплотнениями и материалами узла.
Убедитесь, что смазка совместима с резиновыми и пластмассовыми деталями в узле.
Шаг 5: Установите интервал переподсмазки.
Сократьте стандартный интервал в 1,5–2 раза, если температура узла превышает 120°C.
Шаг 6: Планируйте диагностику.
Для узлов, работающих выше 150°C, установите контроль температуры и периодический контроль состояния смазки (вязкость, окисленность) каждые 6–12 месяцев.
Часто задаваемые вопросы
Почему смазка для подшипников высокотемпературная синяя считается более надежной, чем другие?
Цвет смазки не является критерием выбора и не гарантирует ее пригодность при высокой температуре. Синий цвет может использоваться производителем как признак для визуальной идентификации продукта. Реальные параметры - температура каплепадения, вязкость базового масла, класс NLGI и испаряемость. При выборе смазки ориентируйтесь на технический лист с этими характеристиками, а не на цвет упаковки.
Можно ли использовать обычную литиевую смазку для подшипников, если работать при 140°C?
Обычная литиевая смазка с температурой каплепадения 180–190°C близка к пределу при 140°C. Если узел работает перманентно, ее срок службы будет коротким из-за ускоренного окисления. Для 140°C и выше рекомендуется смазка с температурой каплепадения не менее 200°C и улучшенной окислительной стабильностью, например комплексная или полимочевинная.
Что значит DN-фактор и как он влияет на выбор консистенции?
DN-фактор - произведение диаметра подшипника на частоту вращения. Для DN до 300,000 подходит NLGI 2, для 300,000–500,000 - NLGI 1, для свыше 500,000 - NLGI 0. Более мягкие классы снижают потери на перемешивание и тепловыделение при высоких скоростях.
Как часто нужно менять смазку в подшипнике, работающем при 160°C?
Обычно интервал переподсмазки для узлов при 160°C сокращается в 1,5–2 раза по сравнению с номинальным. Лучше руководствоваться технической документацией производителя подшипника или смазки, но практика показывает: при 160°C пересмотрите интервал в сторону увеличения частоты обслуживания.
Чем опасно смешение разных высокотемпературных смазок при переходе на новую?
Для большинства традиционных смазок смешение некритично. Однако для специальных систем на основе фторполиэфиров (PFPE) смешение с минеральными или обычными синтетическими смазками может привести к расслоению, потере адгезии и выходу узла. При переходе на такие смазки необходима полная очистка подшипника.
Заключение
Подбор смазки для высокоскоростных подшипников при температуре выше 140°C - это не просто выбор произведения по паспортной температурной стойкости. Требуется комплексный анализ: реальная температура узла (а не окружающей среды), DN-фактор, класс NLGI, вязкость базового масла, температура каплепадения и испаряемость. Ошибка на любом из этих параметров приводит к преждевременной деградации смазки, вытеканию, закоксовыванию или потере адгезии.
Начните с определения реальной температуры узла и его DN-фактора, затем сверьте требуемые параметры по предложенному чек-листу и выберите смазку из предложений, которые соответствуют всем критериям одновременно. Не забывайте сократить интервал переподсмазки и установите систему контроля состояния смазки для узлов, работающих выше 150°C. Этот подход обеспечит надежность и длительный срок службы высокотемпературных подшипников.