Нанесение защитного слоя на прецизионные детали - это не простое декоративное или защитное действие, а сложный технологический процесс, требующий строгого соблюдения параметров на каждом этапе. От подготовки поверхности до контроля толщины в микрометрах зависит долговечность работы узла, его устойчивость к коррозии, абразивному износу и тепловым нагрузкам. Особенно это критично для деталей, работающих в агрессивных средах или при повышенных температурах - например, для лепестков газодинамических подшипников, компонентов станков, измерительного инструмента и узлов механизмов передачи движения.
Статья разберет основные технологические этапы полимеризации и нанесения защитных покрытий: от выбора метода нанесения и режимов подготовки поверхности до контроля качества и полимеризации. Материал полезен инженерам, закупщикам и техническим специалистам, отвечающим за выбор процессов и материалов для деталей, требующих длительной защиты и надежной эксплуатации.
Выбор метода нанесения защитного слоя
Метод нанесения защитного слоя выбирается исходя из геометрии детали, требуемой толщины покрытия, условий эксплуатации и возможностей производства.
ГОСТ 9.028-74 допускает для межоперационной противокоррозионной защиты нанесение распылением, окунанием, кистью или тампоном. Однако для прецизионных деталей с функциональными требованиями (например, антифрикционные или газодинамические подшипники) выбор ограничивается методами, обеспечивающими контроль толщины в пределах допуска.
Распыление остается наиболее точным способом для деталей со сложной геометрией. Оно позволяет достичь толщины слоя около 20 мкм при расходе материала примерно 170 г/м² при условии 100% переноса. Окунание применяется для менее сложных деталей и массовых партий, но требует проверки на наличие подтеков в углублениях и зазорах. Кисть и тампон, согласно регламентам, допускаются для межоперационной защиты, однако на прецизионных деталях их использование ограничено, так как не гарантирует равномерность толщины и чистоту поверхности.
Для деталей с осевой симметрией или сложной геометрией, таких как лепестки подшипников, применяют многоосное вращение при распылении. Это техническое решение позволяет материалу равномерно распределиться по всей поверхности без наплывов и локальных утолщений, что особенно важно, когда допуск толщины составляет всего ±3–5 мкм вокруг номинального значения. Выбор метода напрямую связан с объемом партии, стоимостью оборудования и требованиями технического регламента.
Подготовка поверхности как основа адгезии
Качество подготовки поверхности определяет адгезию (способность покрытия прилипать к основанию) и долговечность защитного слоя.
Даже при выборе идеального материала покрытия плохо подготовленная поверхность приведет к отслоению, локальным вздутиям и потере защитных свойств.
Технологический цикл подготовки включает несколько обязательных этапов:
Обезжиривание - удаление машинного масла, жиров, воска и органических загрязнений при температуре 40–60 °C, обычно в щелочных или водных растворах.
Промывка - тщательное удаление остатков обезжиривающего раствора дистиллированной или деионизированной водой.
Сушка - нагрев детали до полного испарения влаги, при температуре 40–60 °C в условиях вентиляции.
Активация или протравка - химическая или механическая обработка для удаления оксидной пленки и повышения поверхностной энергии основания, что улучшает смачиваемость покрытием.
Финальное полоскание - удаление остатков активирующего агента перед нанесением покрытия.
После этапа подготовки деталь помещают в условия с относительной влажностью 40–60% и температурой 18–25 °C для первичного охлаждения и стабилизации поверхности. Это предотвращает конденсацию влаги на холодной поверхности детали непосредственно перед нанесением покрытия. Контроль подготовки проводят визуально по чистоте поверхности согласно ISO 8501-1, которая предусматривает классификацию чистоты от A (сильно загрязнено) до D (очень чистое). Для прецизионных деталей с функциональными покрытиями требуется минимум класс C, а для узлов, работающих с высокими нагрузками, - класс D.
Технологический процесс нанесения и полимеризации
После подготовки поверхности начинается процесс нанесения защитного слоя.
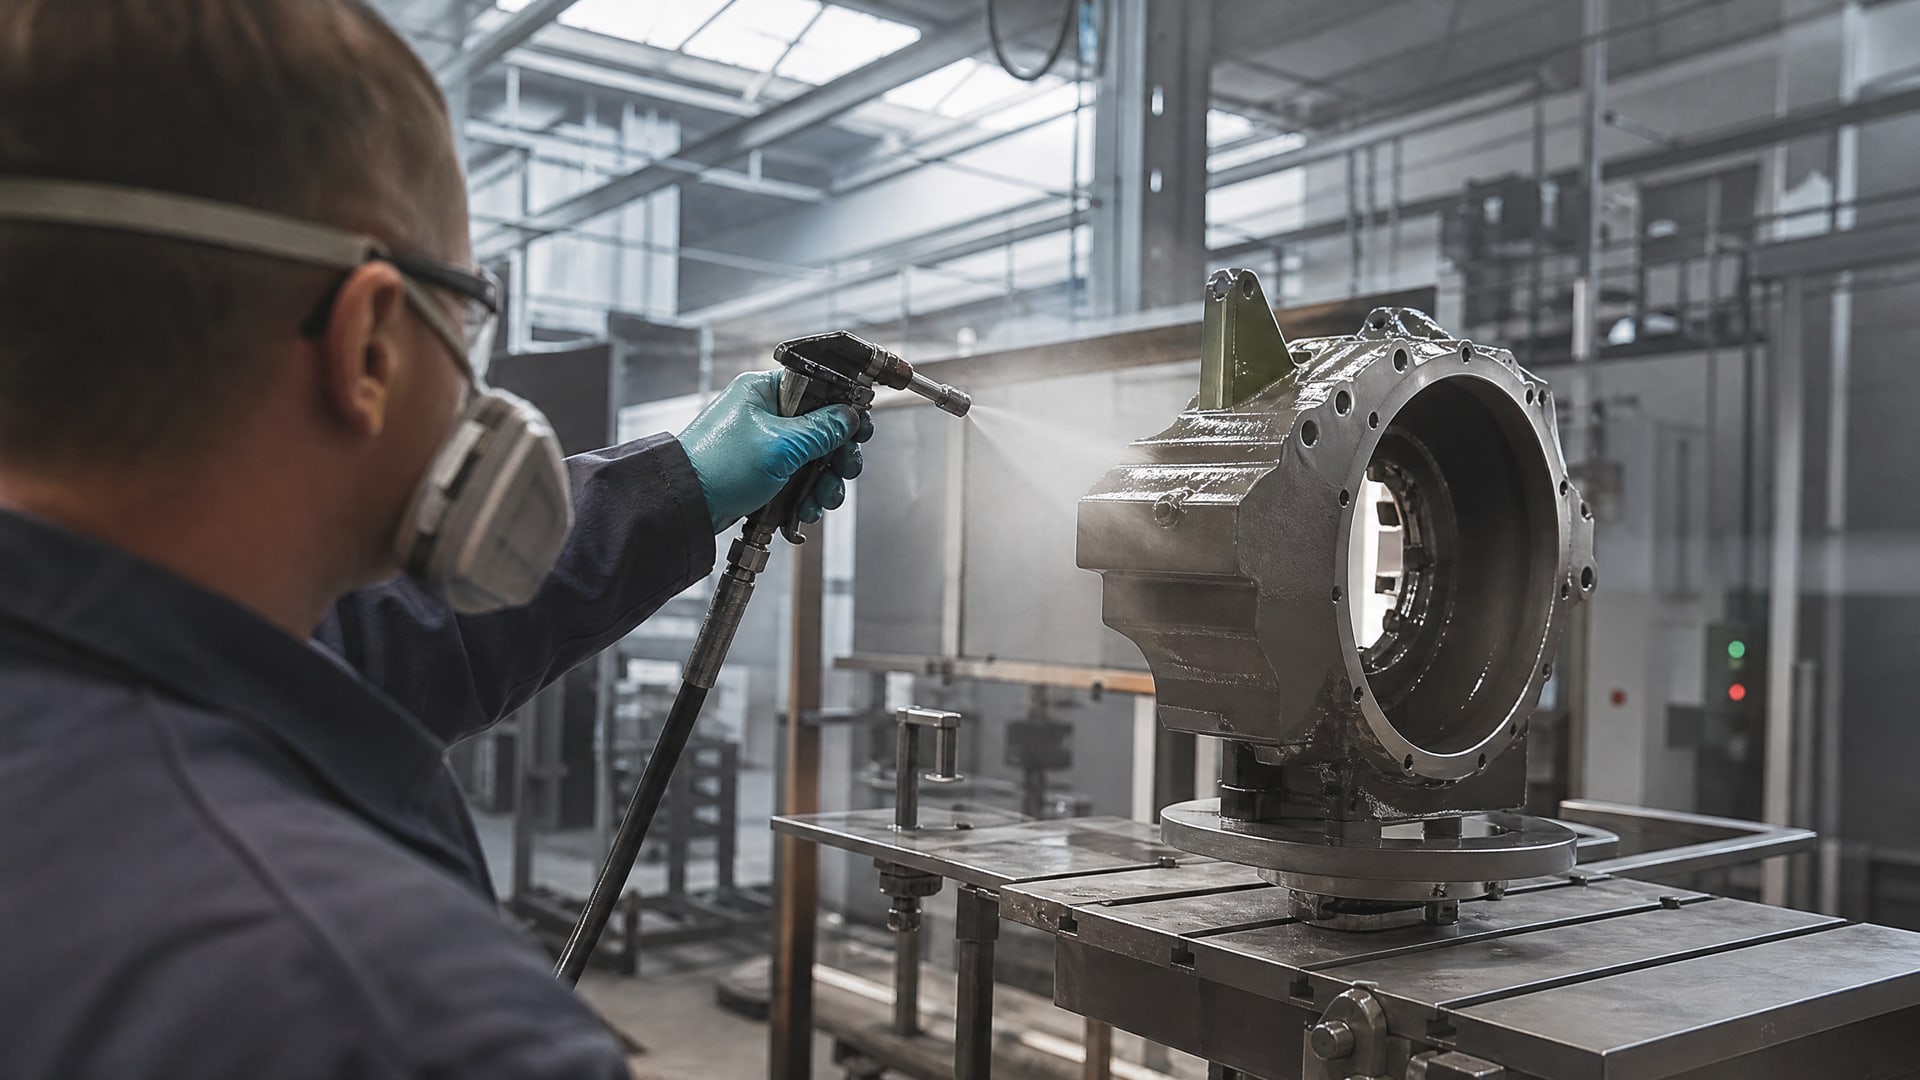
Для полимерных покрытий (включая эпоксидные, полиуретановые и другие термоотверждаемые системы) необходимо строгое соблюдение режимов нанесения и последующей полимеризации.
Параметры нанесения
При распылении толщина влажного слоя поддерживается так, чтобы после испарения растворителя получилась сухая пленка толщиной 15–25 мкм. Это достигается путем регулировки давления воздуха, расстояния распылителя от поверхности и скорости перемещения. Неправильные параметры приводят либо к недостаточной толщине (защита неполная), либо к избыточной (материал потечет, образуются потеки, нарушится равномерность).
Окружающие условия также влияют на качество: если температура ниже 18 °C, полимеризация замедлится; при влажности выше 60% может возникнуть конденсат, нарушающий адгезию. Поэтому помещение, в котором производится нанесение, должно быть оборудовано климат-контролем с поддержкой диапазона 18–25 °C и относительной влажности 40–60%.
Режимы полимеризации
Полимеризация (или отверждение) - это химический процесс превращения жидкого или вязкого материала в твердый, прочный слой. Для большинства функциональных покрытий (включая антифрикционные и защитные системы для прецизионных деталей) применяется термоотверждение при температуре 200 °C в течение 120 минут. Это позволяет достичь полной сшивки полимерной цепи, максимальной прочности на сдвиг и адгезии к основанию.
Нарушение режима отверждения приводит к неполной полимеризации, при которой покрытие остается мягким, липким или растрескивается. Например, если отверждение проводить при температуре ниже рекомендованной, время отверждения увеличится или вообще не произойдет. Если же нагреть выше оптимальной температуры, возможно разложение полимера и потеря защитных свойств.
Для прецизионных деталей, работающих в газовой среде или при повышенных температурах, температурный режим эксплуатации также влияет на выбор покрытия. Антифрикционные твердосмазочные покрытия, используемые, например, в лепестковых газодинамических подшипниках, должны выдерживать как температуру наложения полимеризации (200 °C), так и условия работы (часто 80–150 °C в зависимости от конструкции).
Контроль качества и оценка параметров покрытия
Качество нанесенного защитного слоя проверяется по нескольким критериям, установленным стандартами и техническими регламентами.
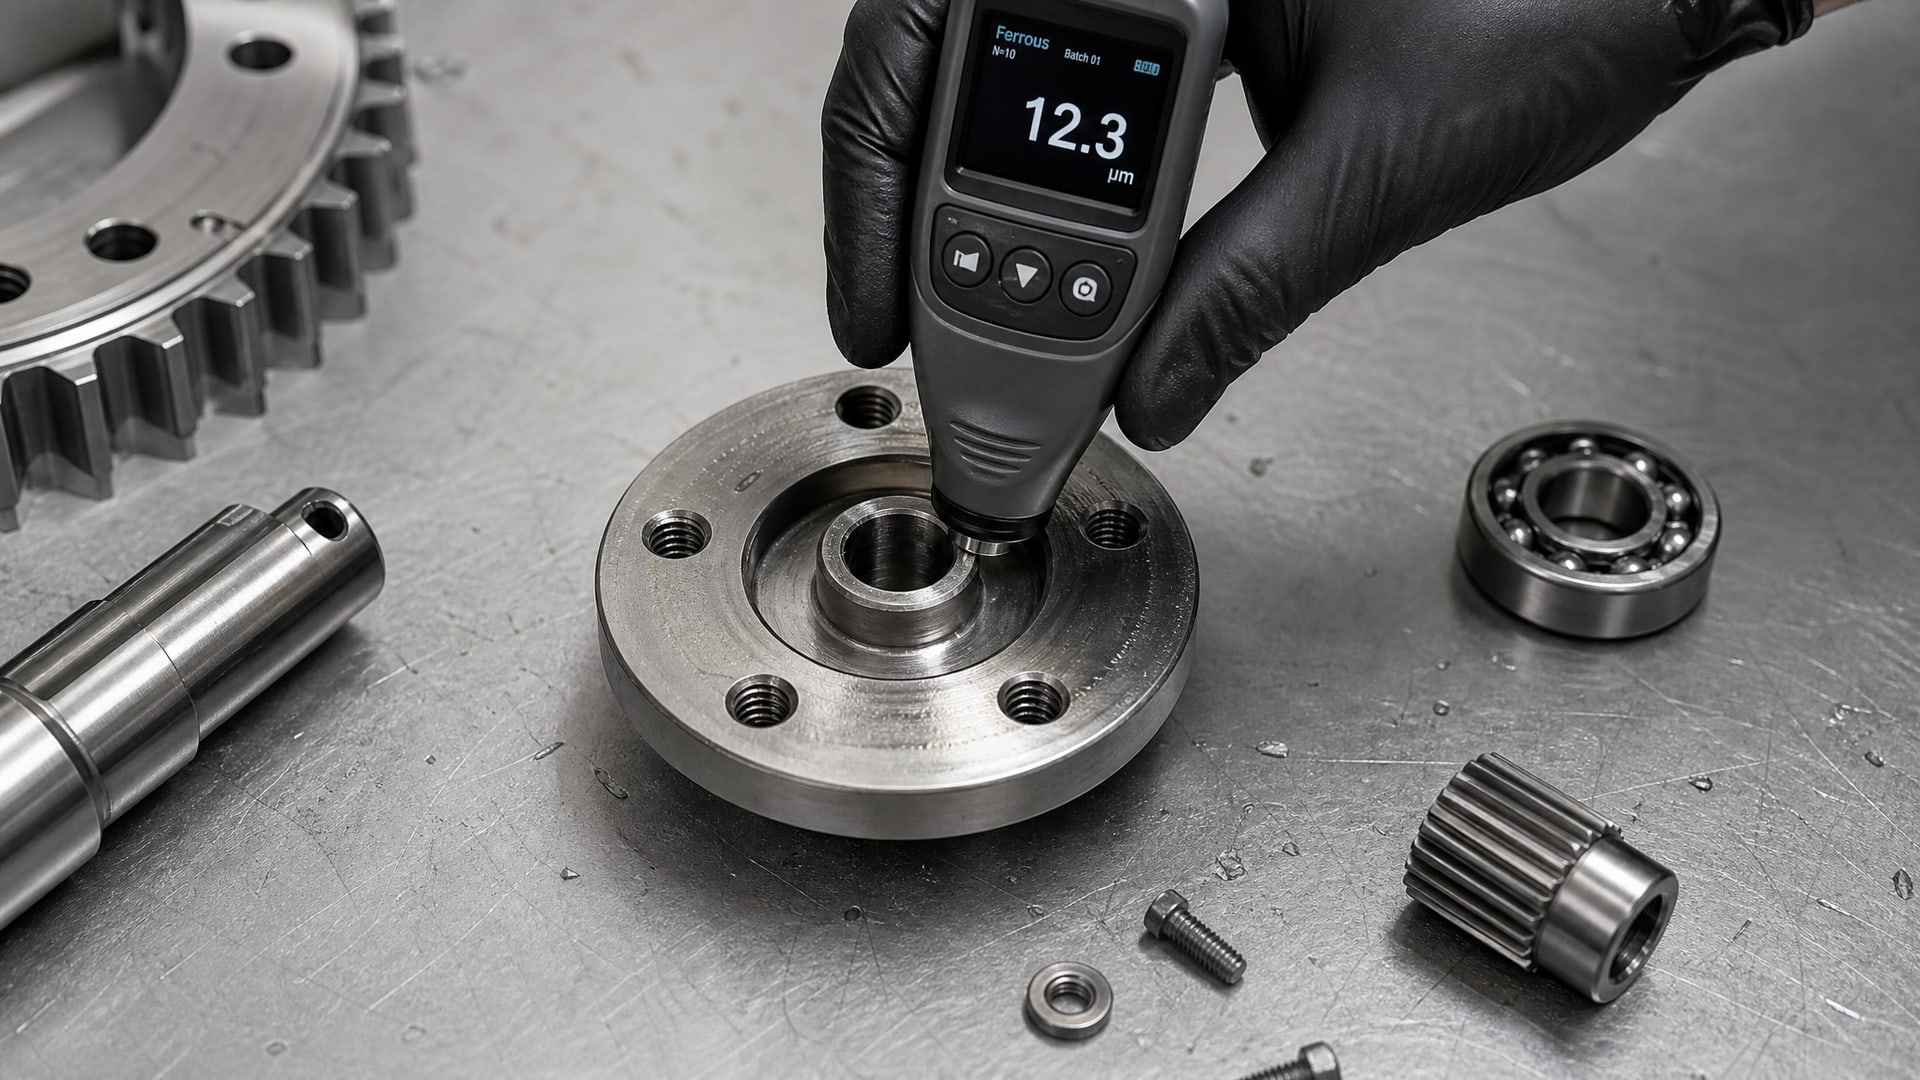
Толщина слоя
Толщина измеряется специальными приборами (толщиномеры покрытия) в нескольких точках на поверхности детали. Для прецизионных деталей допуск составляет ±3–5 мкм вокруг номинальной толщины (например, номинально 20 мкм, допуск 15–25 мкм). Измерения проводят как на ровных участках, так и в труднодоступных зонах, чтобы убедиться в равномерности. Если толщина меньше нижнего предела, защита неполная; если больше - возможны потеки, неравномерность и дефекты.
Адгезия и снимаемость
ГОСТ 27891-88 (соответствующий ИСО 4624-78) предусматривает метод оценки снимаемости покрытия - способности покрытия отделяться от основания под определенными условиями. Это важно для ремонтопригодности деталей: если покрытие не снимается при требуемом усилии, деталь невозможно восстановить или переработать. Контроль адгезии также проводят через испытание на перекрестное надрезание или отслоение углового участка.
Внешний вид и равномерность
Внешний осмотр включает проверку на наличие потеков, потускнения, шероховатости, локальных наплывов и пропусков. Однако для функциональных покрытий внешний вид - вторичный критерий. Главное - толщина, равномерность и физико-химические свойства.
Стойкость к условиям эксплуатации
Выбор системы защитного покрытия определяется условиями работы детали. ГОСТ 34667.5-2021 (ISO 12944-5:2019) связывает выбор защитной системы с категорией коррозионной среды и требуемым сроком защиты. Для деталей, работающих в газовой среде и при повышенных температурах, подбор материала должен учитывать температурный диапазон, контакт с маслами, наличие вибрации и механических нагрузок. Это требует согласования технических характеристик покрытия со спецификацией детали и условиями эксплуатации узла.
Типичные ошибки при нанесении защитных покрытий
Даже при наличии правильного оборудования и материалов часто допускаются ошибки, которые снижают качество защиты или приводят к браку.
Недостаточная подготовка поверхности. Если деталь плохо обезжирена, остаток масла препятствует адгезии. Покрытие наносится, но держится непрочно. Результат - отслоение через несколько недель или месяцев эксплуатации.
Нарушение условий при нанесении. Если помещение холоднее 18 °C или влажнее 60%, покрытие вязкое, плохо разтекается, образует потеки и шероховатость. Полимеризация также замедляется или неполна.
Неправильный контроль толщины. Многие закупщики полагаются только на внешний вид, не измеряя толщину приборов. Это приводит к тому, что две детали выглядят одинаково, но одна имеет толщину 12 мкм (тонко, недостаточно), другая -28 мкм (толсто, могут быть потеки и отслоения).
Несоблюдение режима отверждения. Если термоотверждение проводить сокращенное (например, 100 °C вместо 200 °C, или 60 минут вместо 120), полимеризация неполная. Покрытие остается мягким, плохо держит нагрузки, быстро деградирует.
Выбор универсального покрытия для разных условий. Для лепестков газодинамических подшипников выбирают один тип покрытия, для направляющих станка - совсем другой, для защиты от коррозии в влажной среде - третий. Использование «универсального» материала везде приводит к потере функциональности в специализированных узлах.
Применение специализированных защитных систем для прецизионных деталей
Для узлов, работающих в экстремальных условиях - высокие температуры, вибрация, абразивные частицы, газовые среды - применяют специализированные покрытия с дополнительными функциями.
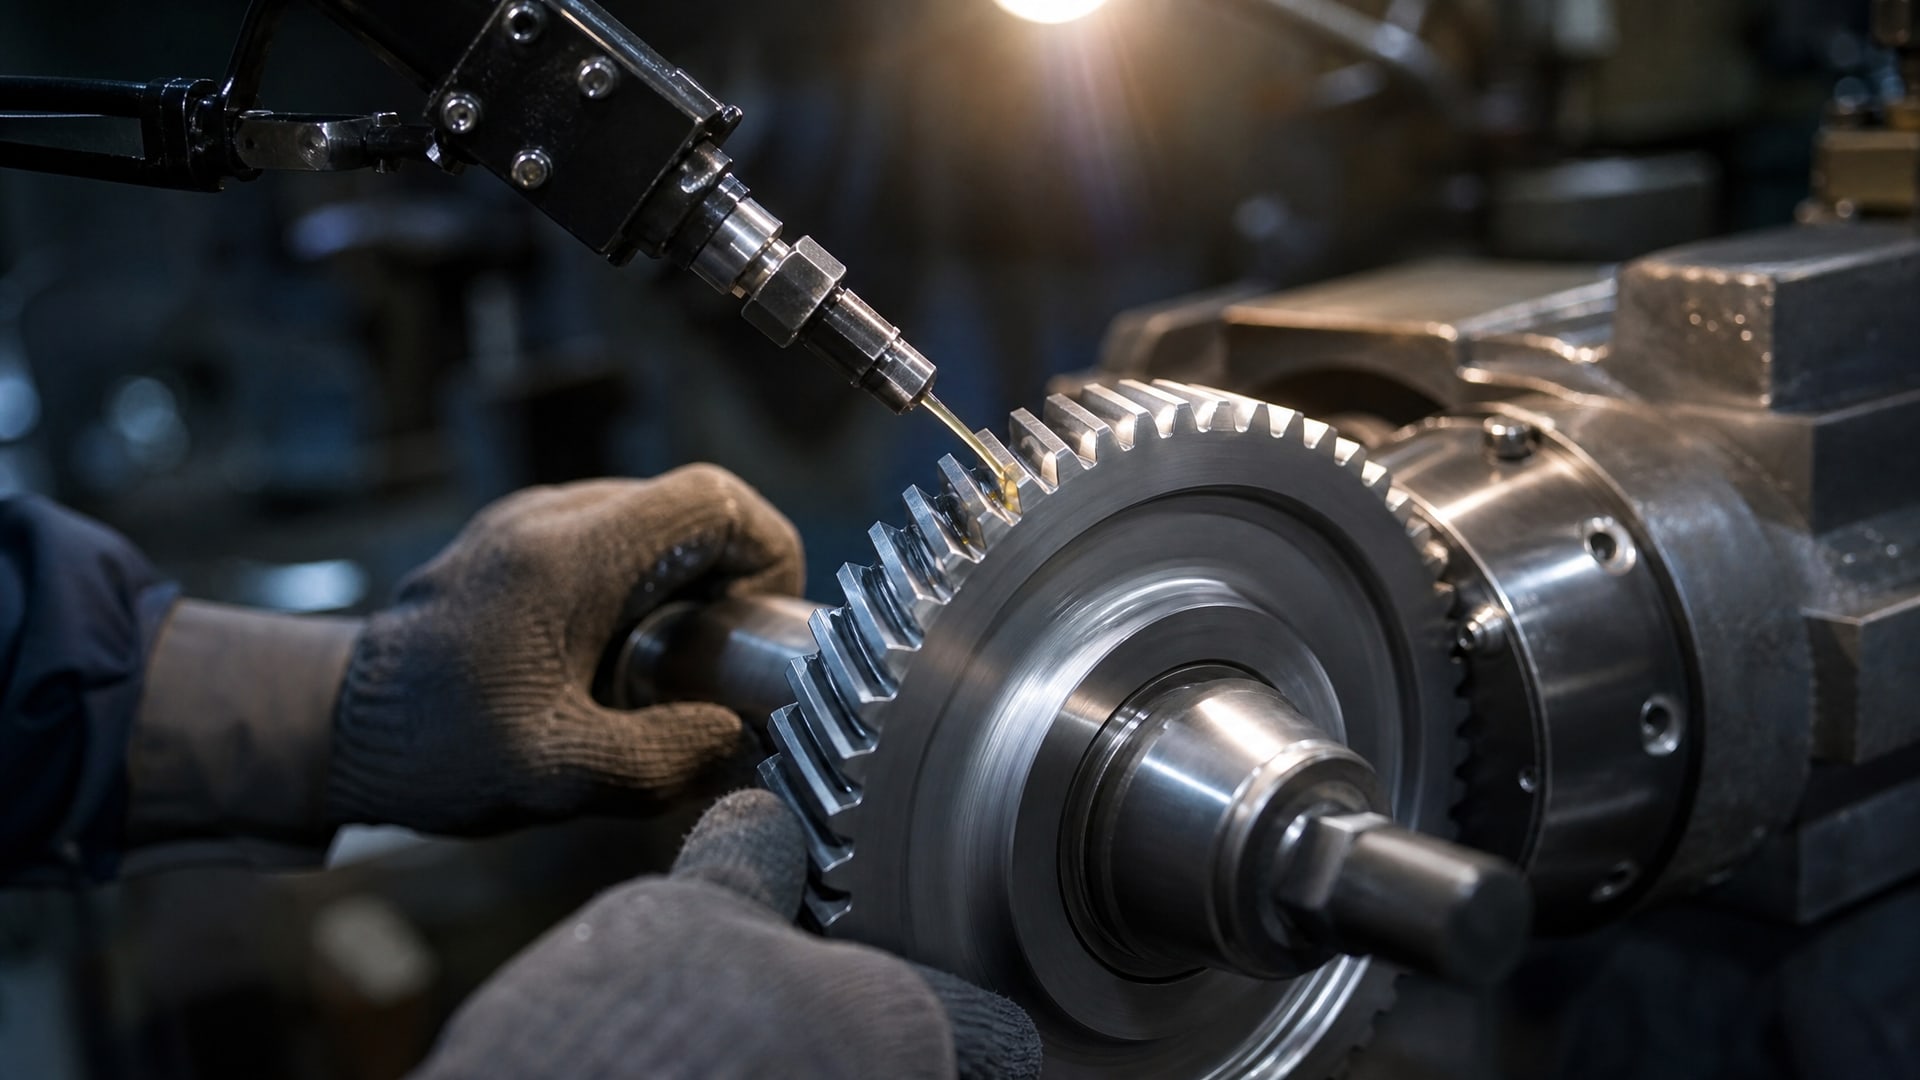
Например, антифрикционные твердосмазочные покрытия снижают коэффициент трения, уменьшают износ и повышают долговечность. В целом, антифрикционные твердосмазочные покрытия MODENGY предлагают широкий спектр решений для защиты прецизионных деталей от износа и повышения их долговечности, обеспечивая при этом совместимость с различными типами оборудования и условиями эксплуатации.
Такие материалы наносят по тому же общему процессу (подготовка, нанесение, полимеризация), но требуют дополнительной проверки на соответствие требованиям рабочей среды. Например, для деталей, соприкасающихся с горячим газом, проверяют стойкость к температурным циклам; для узлов с водяным охлаждением - устойчивость к влаге и гидролизу. Выбор материала и система контроля должны быть увязаны со спецификацией оборудования и согласованы с техническими специалистами, отвечающими за проектирование и поддержку узла.
Часто задаваемые вопросы
Можно ли наносить защитное покрытие вручную кистью на точные детали?
ГОСТ 9.028-74 допускает нанесение кистью для межоперационной защиты, однако для функциональных покрытий на прецизионных деталях это не рекомендуется. Кисть не обеспечивает контроль толщины, часто оставляет следы и неравномерность. Для таких деталей применяют распыление или другие методы с инструментальным контролем толщины в микрометрах.
Почему нужна подготовка поверхности, если потом все равно закроет покрытие?
Подготовка нужна для адгезии - покрытие должно не просто лежать на поверхности, но прилипнуть к ней. Если на детали остается масло, окись или грязь, полимер не может образовать химическую или физическую связь с основанием. Результат - отслоение через несколько недель работы, даже если виду слой выглядит ровным.
Какую толщину должно иметь защитное покрытие на прецизионных деталях?
Толщина зависит от типа детали и условий работы. Для лепестков газодинамических подшипников типичная толщина -20 мкм с допуском ±3–5 мкм (диапазон 15–25 мкм). Измерение проводят инструментально в нескольких точках. Внешний осмотр не заменяет измерение толщины.
Влияет ли температура при нанесении на качество покрытия?
Да, напрямую. При температуре ниже 18 °C вязкость материала растет, испарение растворителя замедляется, полимеризация идет медленнее. При влажности выше 60% конденсат нарушает адгезию. Оптимальный диапазон -18–25 °C с влажностью 40–60%.
Что будет, если не отверждать покрытие при 200 °C?
Если сократить температуру или время отверждения, полимеризация будет неполной. Покрытие останется мягким, липким или хрупким, будет плохо держать нагрузки и быстро деградирует в условиях работы. Для функциональных покрытий режим отверждения - не опция, а обязательный технологический параметр.
Заключение
Технологические особенности полимеризации и нанесения защитных покрытий на прецизионные детали определяют долговечность и надежность работы узлов в промышленном оборудовании. От выбора метода нанесения и тщательной подготовки поверхности до контроля толщины в микрометрах и соблюдения режимов отверждения - каждый этап влияет на конечный результат. Стандарты ГОСТ 9.028-74, ГОСТ 27891-88 и ГОСТ 34667.5-2021 устанавливают минимальные требования, но правило простое: качество защиты зависит от качества процесса.
Перед началом работ убедитесь, что выбранное покрытие, метод нанесения и режимы полимеризации согласованы с условиями эксплуатации детали и требованиями технического регламента. При возникновении сомнений проконсультируйтесь со специалистами производителя покрытия или инженерного центра, чтобы избежать потерь из-за преждевременного отслоения или неполного отверждения. Регулярный контроль качества подготовки и нанесения гарантирует, что деталь получит надежную защиту на весь срок службы.