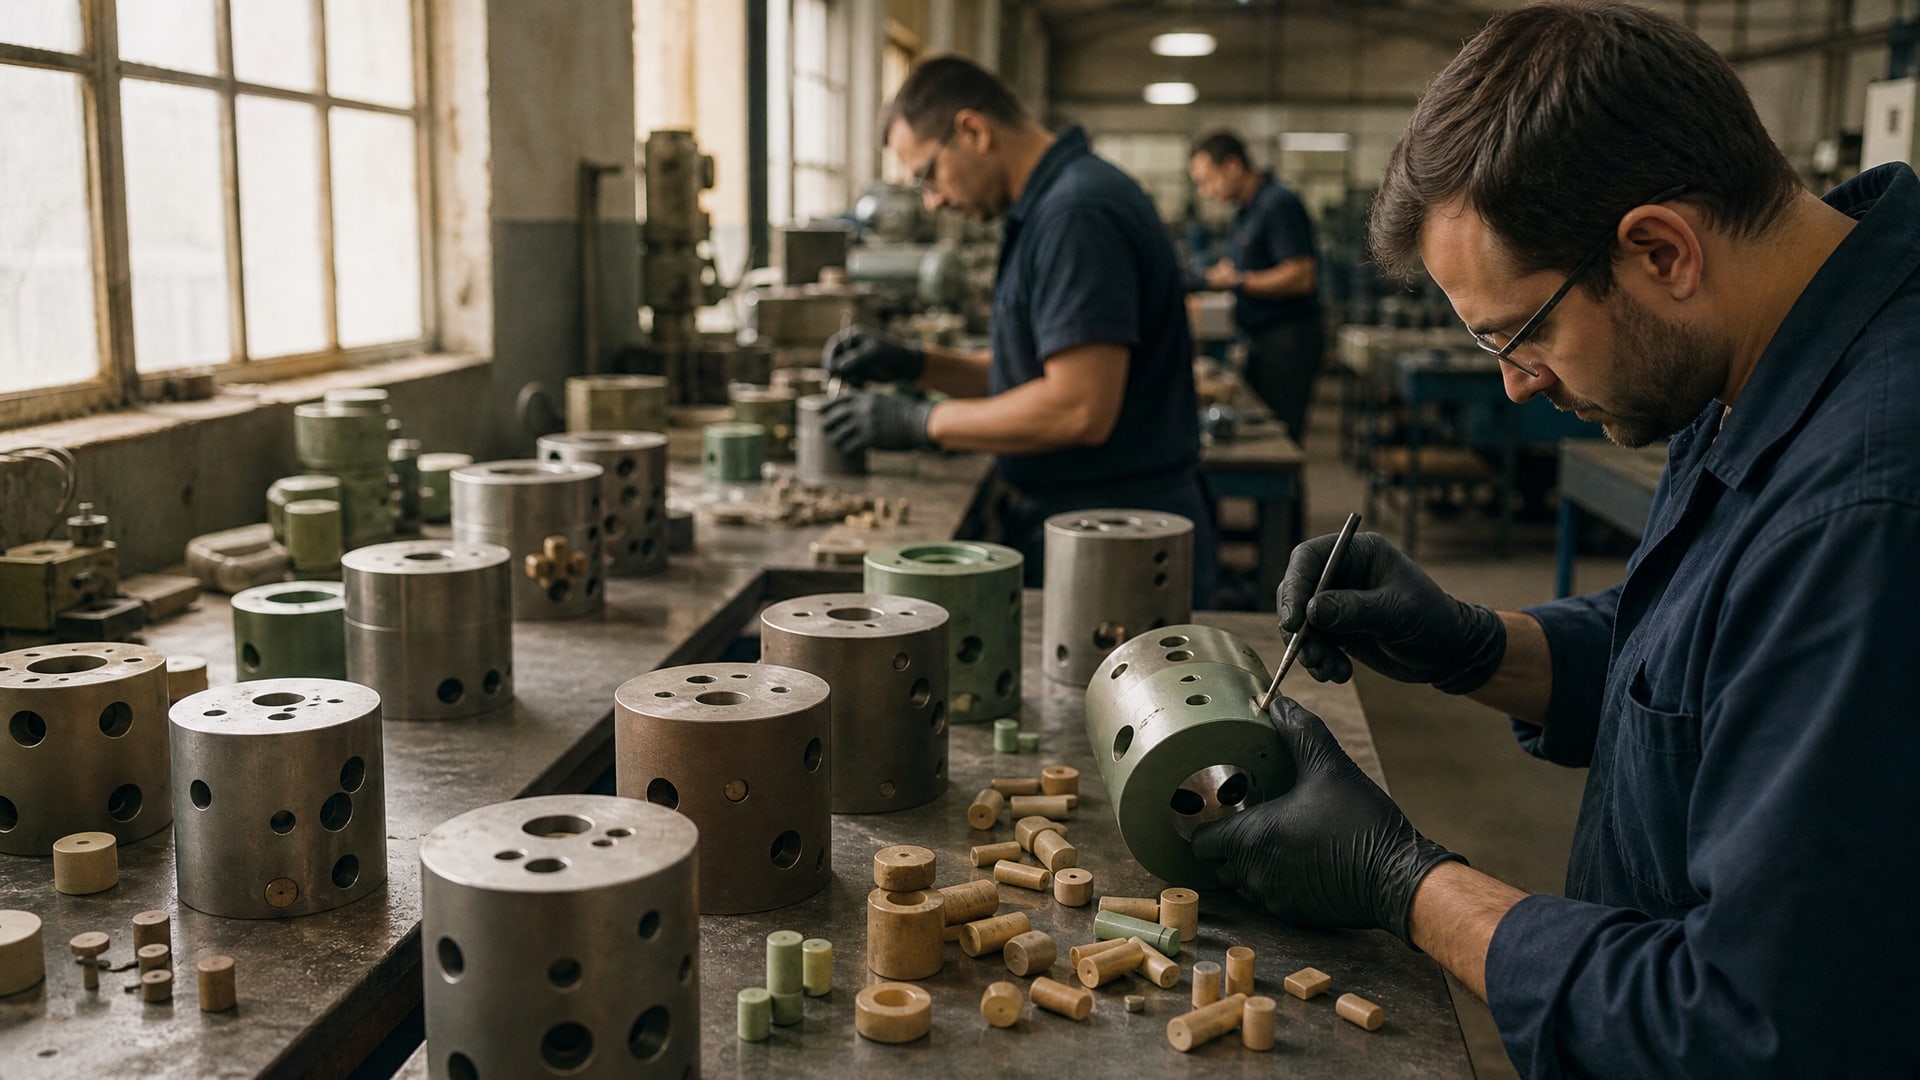
На цилиндрических узлах и валах точная граница покрытия определяет не только качество финиша, но и работоспособность всей сборки. Торцевые поверхности, сквозные отверстия, резьбовые посадки - каждая зона требует собственной стратегии маскирования, иначе даже тонкий слой полимера нарушит посадку, герметичность или функцию детали. Правильный выбор маскирующих материалов и технологических припусков снижает брак, упрощает доступ к сборке и гарантирует стабильность результата от партии к партии.
Статья рассчитана на инженеров, технологов и закупщиков, которые разрабатывают процесс нанесения покрытия либо отвечают за качество на производстве. Вы узнаете, как различать типы отверстий, выбирать маскирующие элементы под каждую ситуацию, учитывать температуру отверждения и избегать типичных ошибок при селективном покрытии цилиндрических деталей.
Типы технологических отверстий и стратегии маскирования
Цилиндрические детали часто содержат отверстия разного назначения, и каждое требует собственного подхода.
Сквозные отверстия, через которые проходит вал или проводник, маскируют так, чтобы закрыть оба выхода или создать непрерывный барьер внутри канала. Для этого используют pull plugs - конические заглушки с узкой частью, которая входит в отверстие и расширяется, герметизируя выход. Глухие отверстия (охладительные, монтажные, для резьбы) маскируют конической либо прямостенной силиконовой заглушкой; прямостенный вариант лучше держится в посадке при вибрации и отверждении.
Охлаждающие каналы в цилиндрических блоках представляют отдельную сложность: они узкие, часто разветвленные и недоступны простыми заглушками. Для таких мест используют High Velocity Masking Compound (HVMC) - жидкую маску, которую смешивают в пропорции 50:50 и наносят распылением или заливкой. Время отверждения составляет около 7 минут, после чего маска удаляется механически или остается на месте, если конструкция позволяет.
Резьбовые отверстия требуют особого внимания: даже микроскопический слой покрытия помешает навинчиванию болта или создаст люфт. Здесь маскируют не только само отверстие, а район вокруг него, с припуском 0,030"–0,060" больше диаметра резьбы. Перед маскированием поверхность должна быть чистой, обезжиренной; загрязнения уменьшают адгезию маски и приводят к затеканию покрытия в посадку.
| Тип отверстия | Характеристика | Рекомендуемая маска | Припуск |
|---|
| Сквозное | Выход с двух сторон | Pull plug или двойная заглушка | 0,030"–0,060" сверх диаметра |
| Глухое | Закрытый конец | Конический или прямостенный silicone plug | 0,030"–0,060" на дне |
| Резьбовое | Нарезная посадка | Tapered plug (конус) + припуск вокруг | 0,030"–0,060" вокруг диаметра |
| Охладительное | Узкий длинный канал | HVMC (жидкая маска) или специальный соединитель | По геометрии канала |
Защита торцевых поверхностей цилиндра: припуск вместо точной граници
Торцевые поверхности цилиндрических узлов часто служат базами для сборки, герметичными кольцами или посадочными местами.
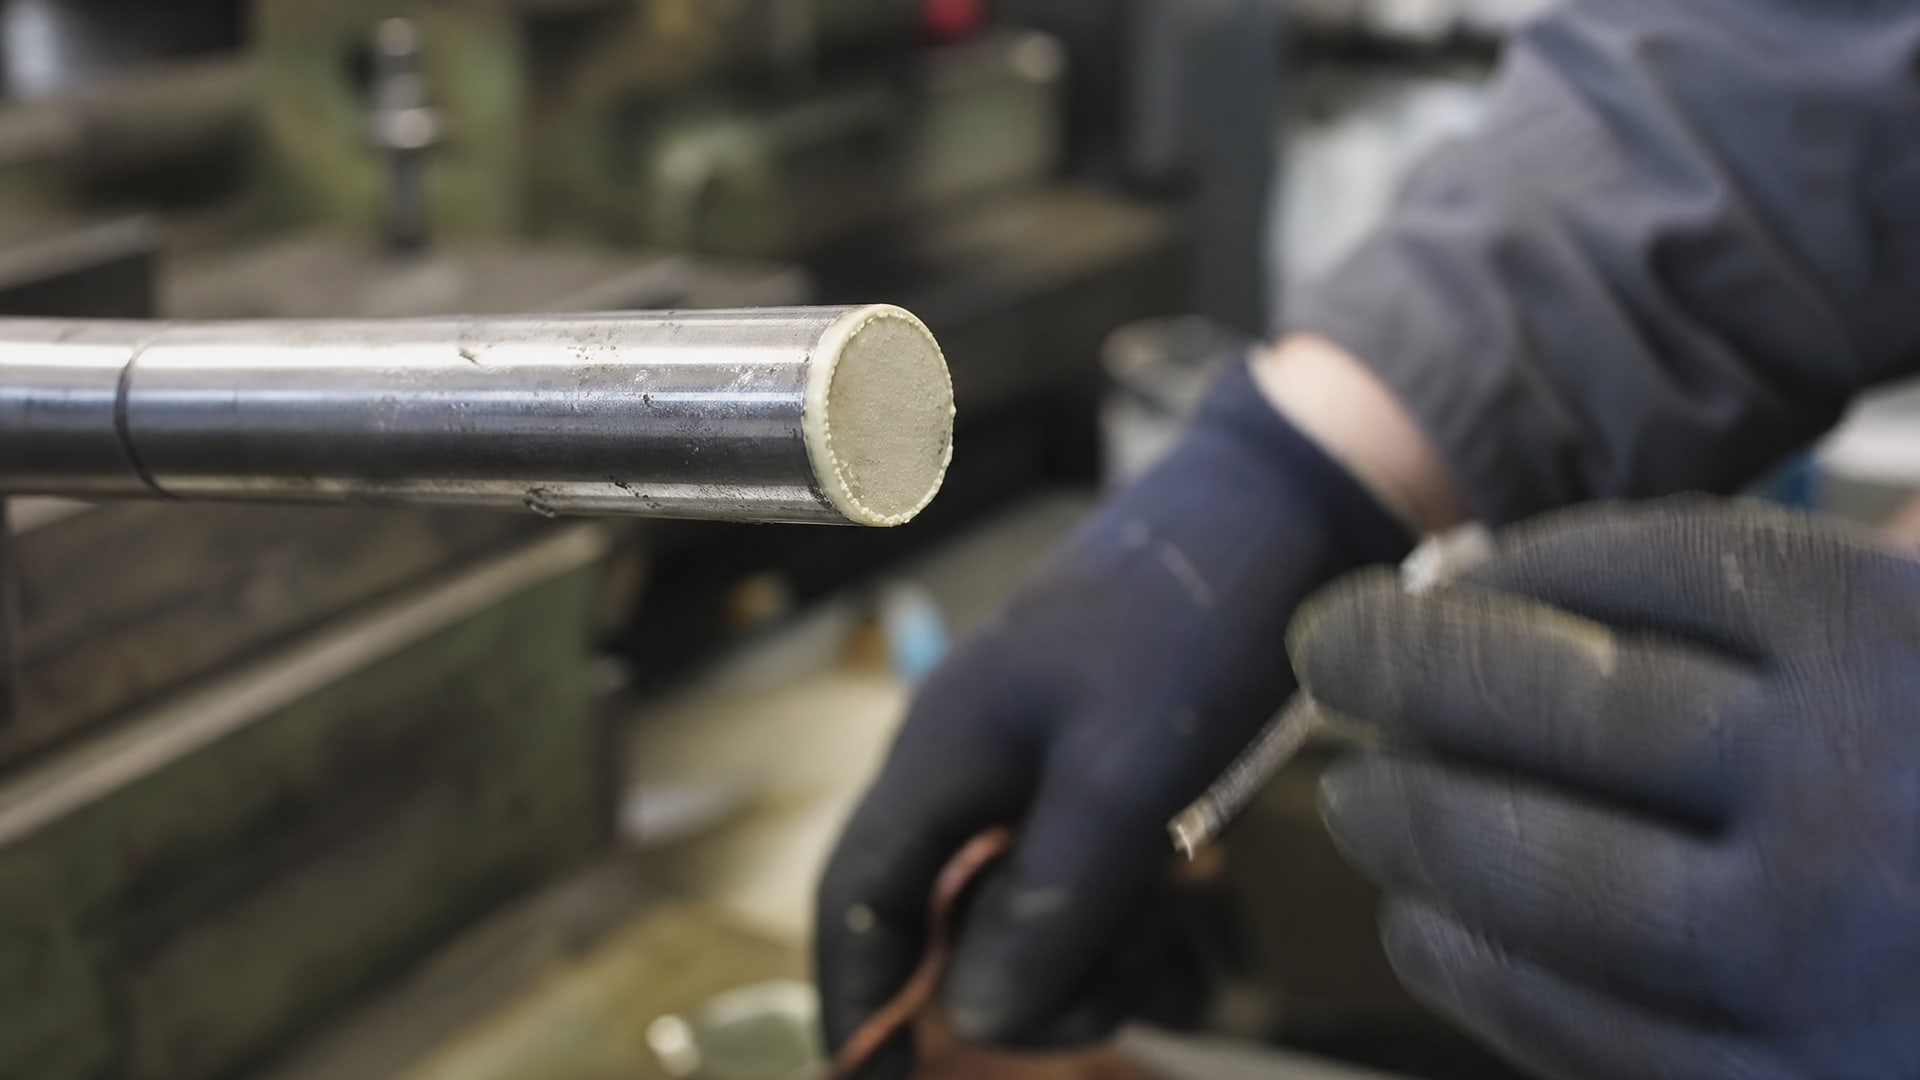
Покрыть их точно по краю технологически сложно: минимальный сдвиг маски, неравномерность отверждения или микродефект поверхности приводят к наплывам, подтекам или недокрытию. Поэтому инженеры закладывают технологический припуск - маскируют торец с запасом от 0,015" до 0,060" ниже вершины либо переносят граници покрытия на 0,015"–0,060" внутрь, в сторону от функциональной кромки.
Выбор припуска зависит от допусков чертежа и функции детали. Если торец служит герметичным уплотнением, припуск берут меньше (0,015"–0,030"), чтобы покрытие не нарушило толщину сопряжения. Если это монтажная база, припуск может быть больше (0,045"–0,060"), поскольку точная толщина локально менее критична. В любом случае припуск указывают в чертеже или технологической инструкции, чтобы производство понимало, где ровно кончается маска.
Силиконовая маска для торца должна иметь верхнюю часть чуть больше диаметра отверстия или выступа, чтобы формировались пологие, низконапряженные края покрытия. Острые углы маски создают дефекты при отверждении; плавные кромки дают гладкий переход между покрытой и открытой зоной.
Селективное маскирование сложной геометрии: логика и инструменты
Цилиндрические детали со ступенчатым профилем, буртиками, выступами и сквозными отверстиями требуют комплексного плана маскирования.
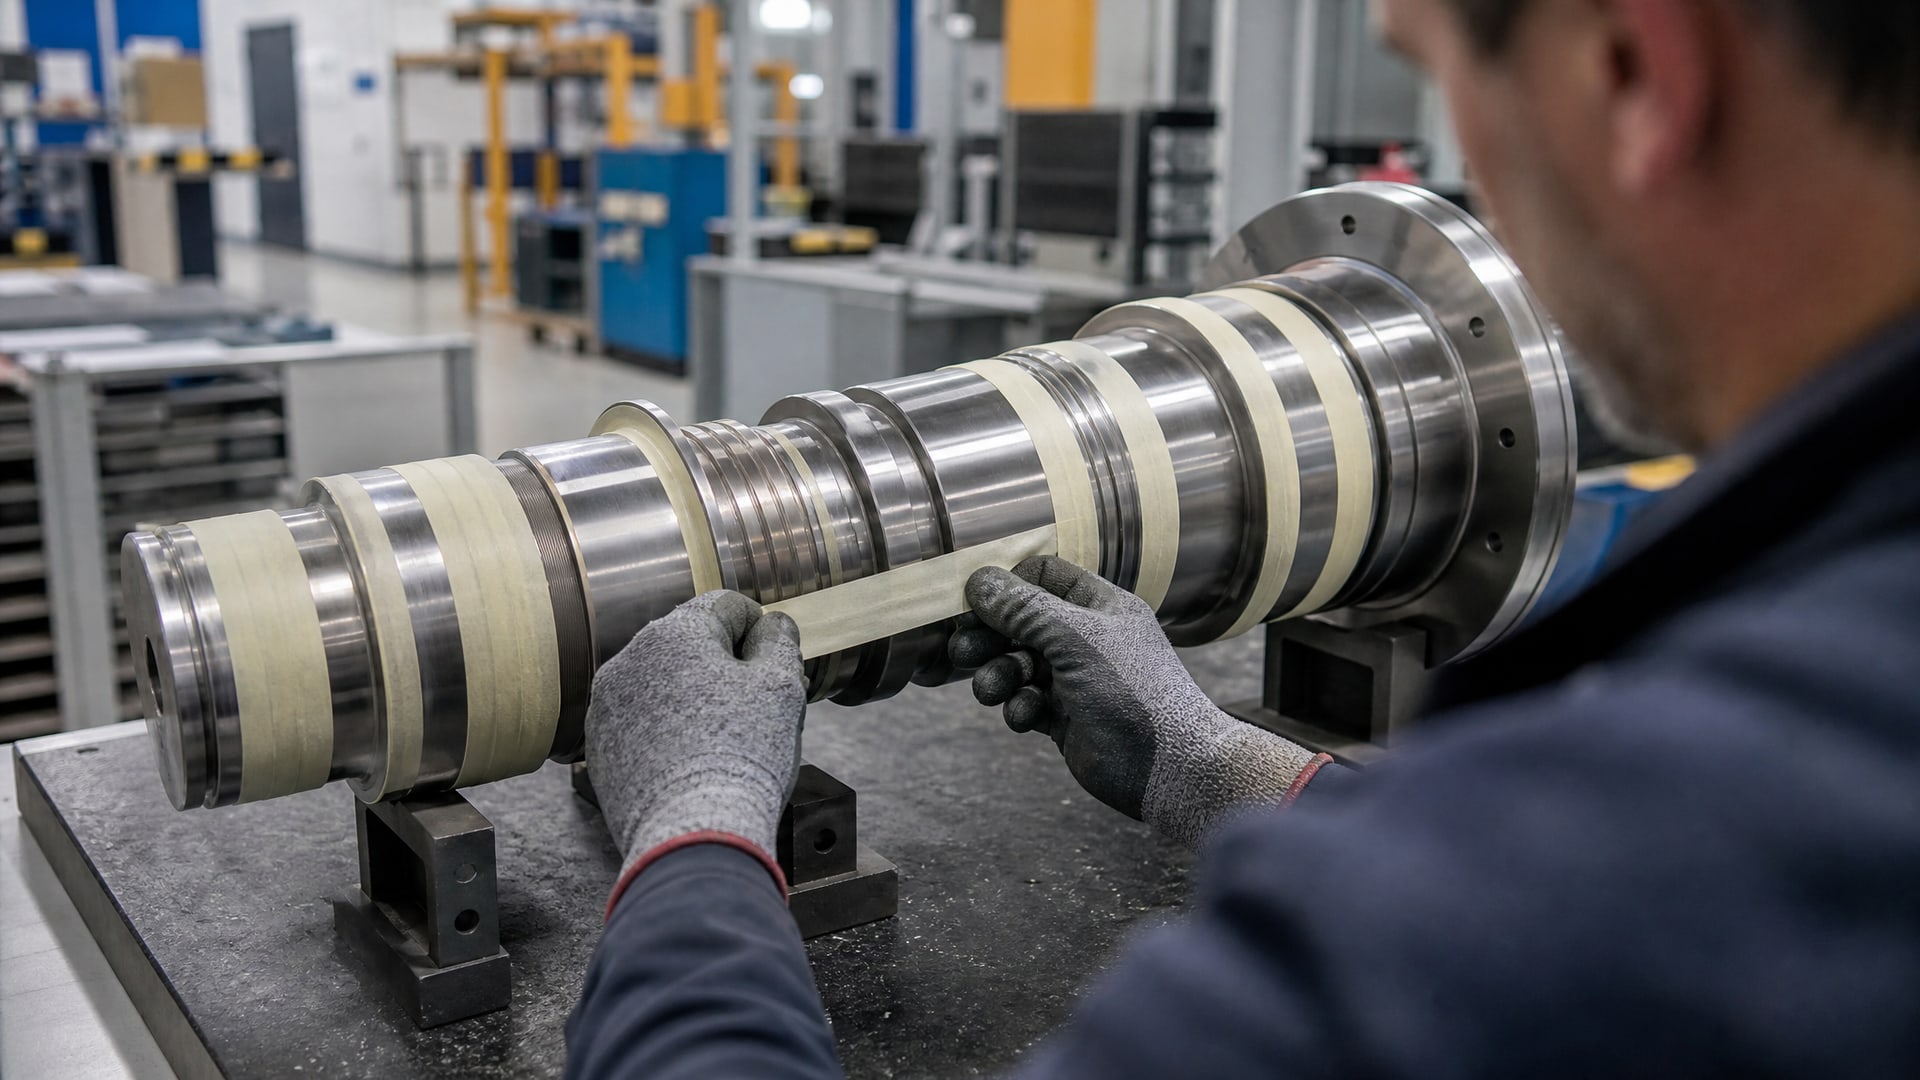
Первый шаг - определить функциональные запреты: какие поверхности на деталь контактируют с подвижным узлом, где требуется плотная посадка, какие зоны не должны быть покрыты вообще. Второй шаг - выделить допустимые для покрытия области; обычно это боковые поверхности, плоскости, где может быть полимер без ущерба сборке. Третий - выбрать маскирующие элементы и припуски вокруг каждой функциональной зоны.
При выборе припусков используют правило: вокруг сквозных отверстий запас 0,030"–0,060", вокруг кромок и углов 0,015"–0,060" в зависимости от критичности. Для выступов и бобышек маскируют верх на 0,030"–0,060" ниже вершины, либо наоборот оставляют верх открытым, если конструкция позволяет.
Когда детали сложные, лучше заранее проектировать маскируемые зоны так, чтобы они были доступны инструментально: маски и заглушки должны устанавливаться без помех, держаться плотно и удаляться после отверждения без повреждения. Если зона недоступна или геометрия острая, нужно заложить допуск побольше, чтобы маска была короче и ее просто вставить. Это снижает риск брака и экономит операцию.
Учет температуры отверждения при выборе маскирующих материалов
Маскирующие элементы должны выдерживать температуру процесса без деформации и рассыпания.
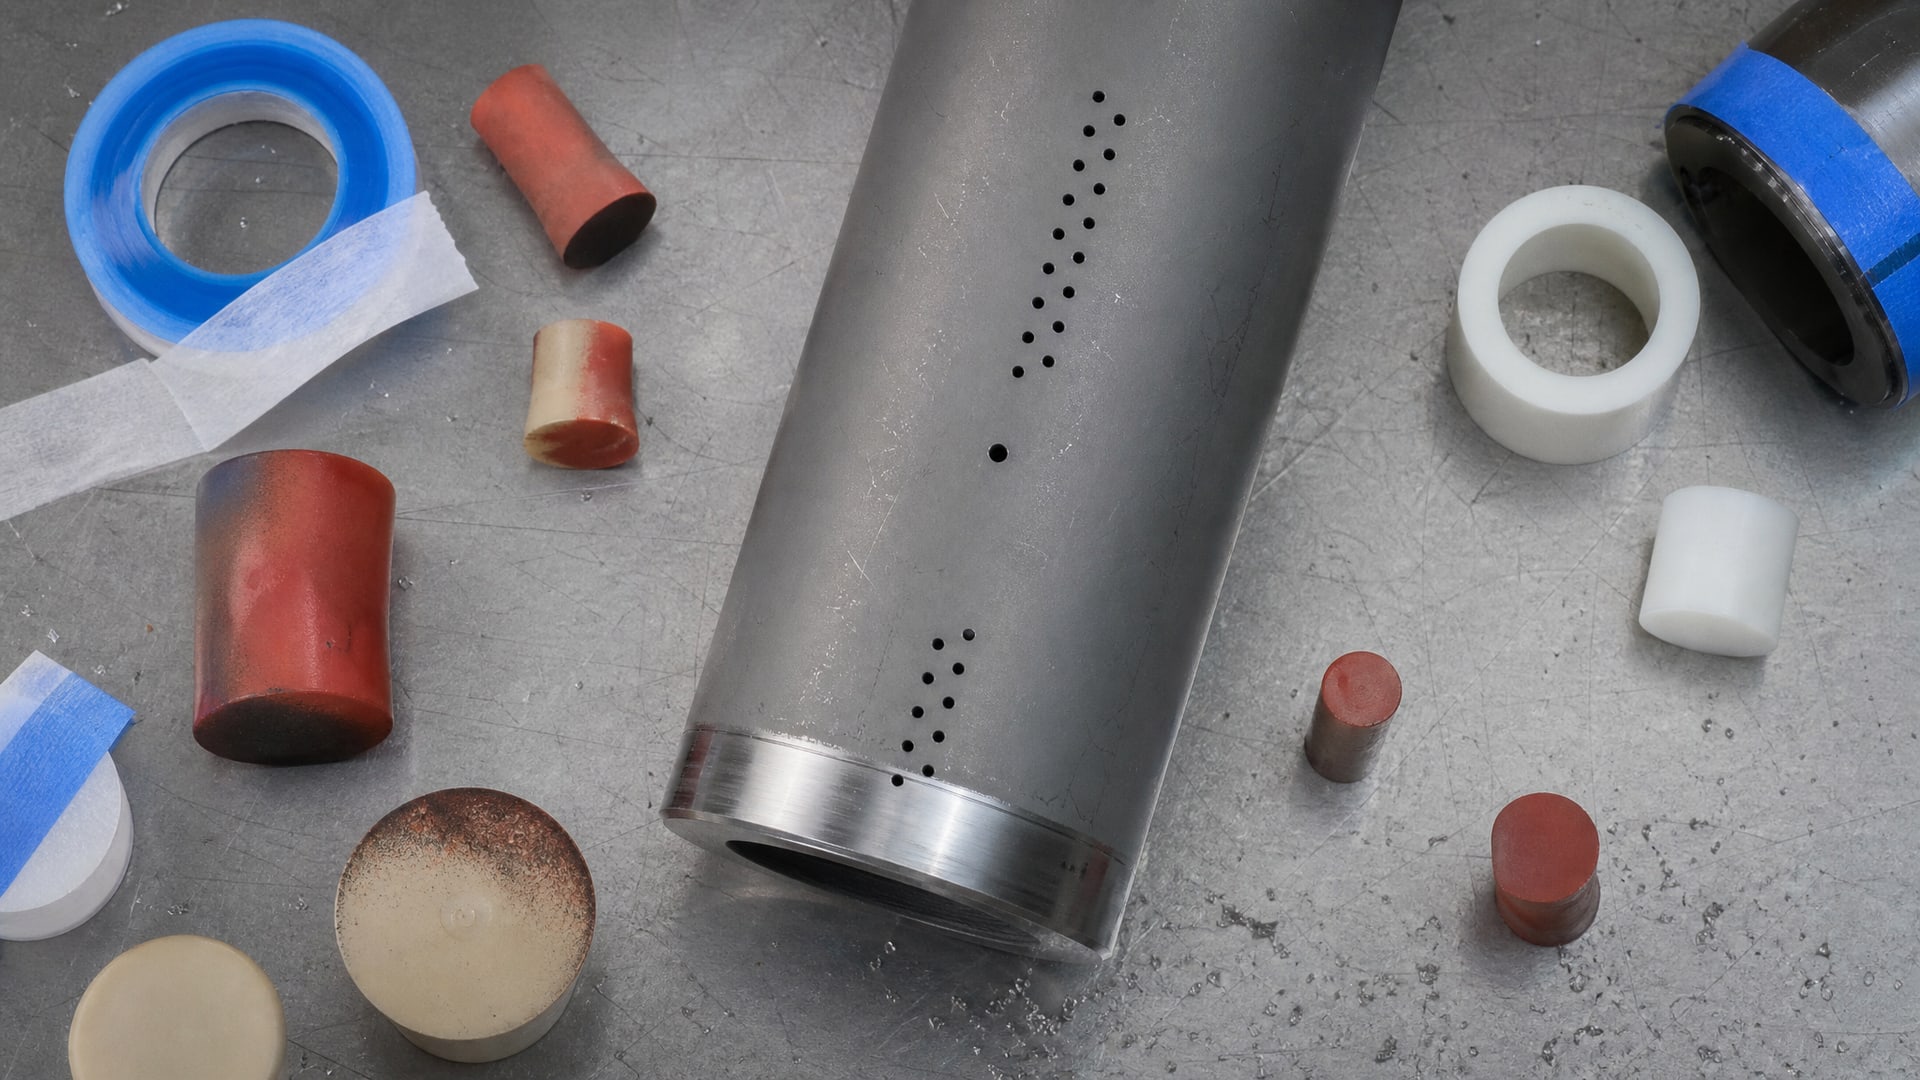
Для порошкового покрытия, которое отверждается при 190–204°C (примерно 375–400°F), маски из низкотемпературного силикона или резины просто сползут. Нужны специальные материалы: высокотемпературный силикон, фторопласт, ПТФЕ-составы, которые стабильны в диапазоне 180–220°C и выше.
Для жидких систем (двухкомпонентные эпоксидные, полиуретановые покрытия) отверждение часто идет при комнатной температуре или умеренном нагреве (50–80°C), поэтому выбор материалов маски шире: подходит стандартный силикон, виниловая лента, резиновые заглушки. Но если деталь будет запечена при 100°C или выше, маску снова выбирают жаропрочную.
Перед запуском партии производство проверяет, какой режим отверждения установлен на оборудовании, и только потом берет маски. Если маска выбрана неверно, она может расплавиться, потечь, оставить следы на покрытии или не защитить отверстие вообще. Это одна из частых причин брака и переделок.
Двойная полимеризация покрытия: разделение зон до нанесения
Иногда деталь требует двух разных покрытий в разных местах: например, функциональное износостойкое в одной зоне и маслостойкое в другой, либо прозрачное защитное сверху и пигментированное внизу.
Попытка нанести второй слой локально поверх первого не работает: адгезия между слоями нестабильна, границы выходят неровными, часто начинается отслойка.
Правильная схема - разделить зоны еще до первого нанесения. После подготовки поверхности маскируют область для второго покрытия, наносят первое, дают ему полимеризоваться полностью. Затем снимают первый набор масок, наносят второе покрытие на открытую зону, маскируя при этом уже покрытую область, чтобы не повредить ее. После полимеризации снимают все маски и проверяют качество границ.
Например, если цилиндр требует маслостойкого покрытия на боку и в отверстиях, а верхняя часть должна быть другого типа - сначала маскируют верх, наносят маслостойкое, сушат, затем маскируют боковую зону и наносят верхнее покрытие. Важно убедиться, что оба покрытия совместимы по химии: эпоксид с полиуретаном, полиэстер с акрилом - не все комбинации дают хорошую адгезию слоев.
Частые ошибки при маскировании и селективном покрытии
Первая ошибка - использование ленты везде и для всего.
Монолитная клейкая лента хорошо работает для плоских поверхностей, но для отверстий, торцов и выступов она неэффективна: слабо прилегает, легко смещается, пропускает покрытие под края. Для отверстий нужны заглушки и plug'и; для торцов - колпачки или конические маски; для узких мест - жидкие маски типа HVMC.
Вторая ошибка - игнорирование чистоты поверхности перед маскированием. Пыль, ржавчина, остатки СОЖ или обезжиривателя снижают адгезию маски и герметичность края. Правильный порядок: подготовка (пескоструй, дробеструй, травление), обезжиривание, сушка, осмотр, только потом установка масок. Если спешить, маска будет держаться плохо и покрытие затечет.
Третья ошибка - неверный размер маски. Слишком маленькая заглушка не герметизирует отверстие; слишком большая не влезает или давит на края детали, нарушая их. Производство обязано иметь калибр или мерку для проверки размера маски перед установкой. Для сквозного отверстия d = 8 мм нужна заглушка 8–8,3 мм, не больше, не меньше.
Четвертая ошибка - отсутствие учета температуры при выборе маски. Силиконовый plug на 60°C окончательно размягчится и потечет при 180°C. Результат: отверстие полностью залито покрытием, брак, переделка.
Пятая ошибка - попытка установить маску после нанесения покрытия. Это не работает для точной селективности; маска должна быть на месте до нанесения. После напыления или заливки покрытие уже на поверхности; маска будет только портить результат.
Совет инженера: применение полимеризации при комнатной температуре в селективном маскировании
Когда требуется выполнить двойную полимеризацию покрытия на цилиндрических узлах без высокотемпературной сушки, полезно рассмотреть двухкомпонентные системы, отверждаемые при комнатной температуре.
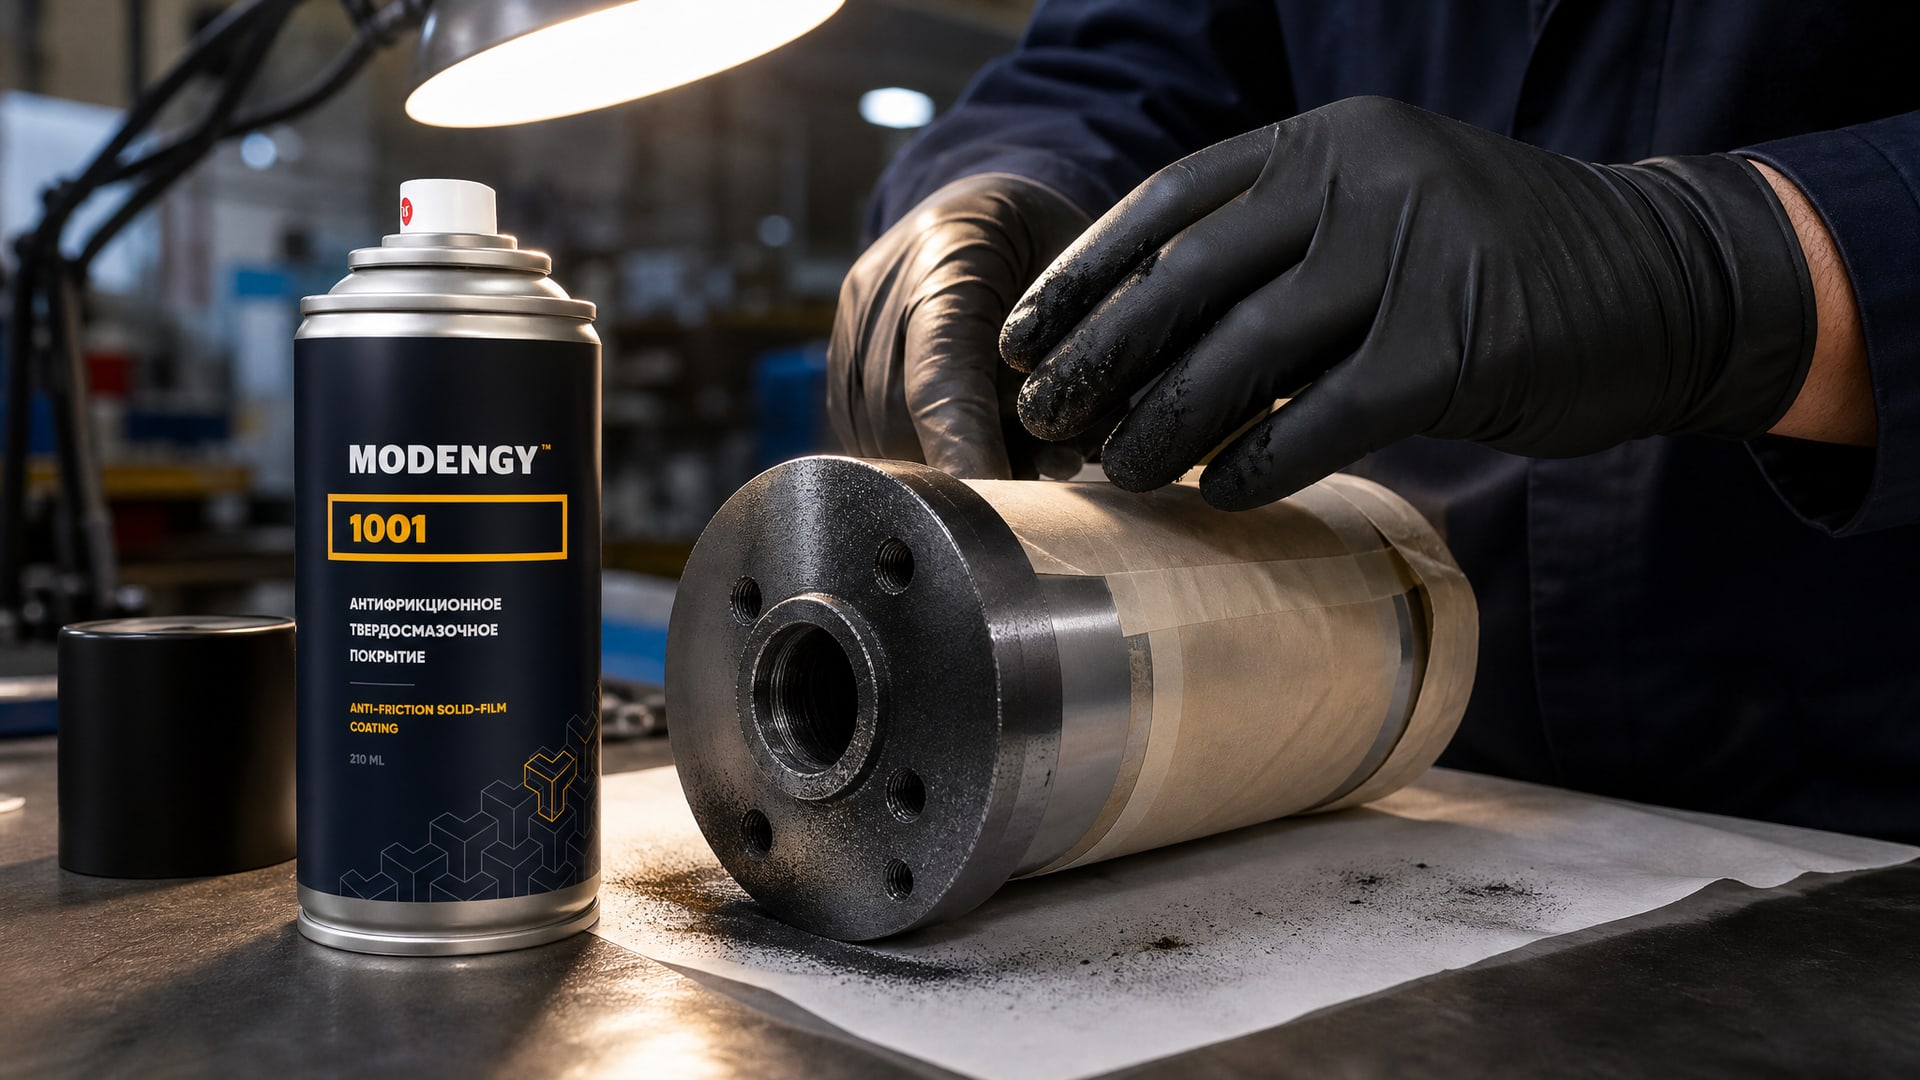
Такой подход упрощает процесс маскирования: не нужно выбирать маски на высокотемпературные режимы, снижается энергозатрата, и демонтаж масок происходит на уже отвердевшем слое без риска деформации. Например, MODENGY 1001 относится к категории антифрикционных покрытий, отверждаемых в условиях окружающей среды, что позволяет инженерам выполнить первый проход маскирования с простыми материалами, полимеризовать без печи, затем безопасно демонтировать маски и наносить второе покрытие. Такая схема особенно полезна, когда в цехе нет доступа к печи отверждения или когда деталь уже собрана и нагрев недопустим. Результат - стабильная граница между покрытиями и меньше брака от ошибок маскирования.
Часто задаваемые вопросы
Почему нельзя просто закрыть отверстие обычной лентой?
Лента работает на плоских поверхностях, но на отверстиях она не герметизирует выход: покрытие подтекает под края, затекает в канал, нарушает посадку. Для отверстий нужны специальные заглушки или plug'и, которые плотно входят в диаметр и создают непрерывный барьер.
Какой припуск закладывать вокруг резьбового отверстия?
Обычно 0,030"–0,060" больше диаметра резьбы (зависит от критичности сборки и допусков чертежа). Припуск указывают в технологической документации, чтобы производство маскировало ровно по разметке, а не на глаз.
Если маска расплавилась при отверждении, есть ли способ спасти деталь?
Спасти полностью не получится: внутри отверстия уже покрытие, которое нужно удалять механически (сверление, травление). Лучше предусмотреть правильный выбор маски с нужной жаропрочностью и проверить температуру режима перед запуском партии.
Можно ли маскировать изнутри, не трогая снаружи?
Да, если геометрия позволяет. Маска изнутри (plug в отверстие) защищает посадку; наружная поверхность покрывается нормально. Комбинированное маскирование - маска внутри и лента снаружи - часто применяют для сложных деталей.
Как проверить, что маска держится плотно и не смещается?
Визуальный контроль перед отверждением: маска не должна шататься, прилегать плотно, без зазоров. После отверждения прощупывают пальцем край маски: если он прилипает к покрытию или деформирован, это признак плохого прилегания. Контролировать чистоту поверхности перед маскированием - главный способ избежать проблем.
Заключение
Технологические отверстия в покрытии - не мелочь, а основа точности и функциональности цилиндрических узлов. Выбор маскирующих материалов, расчет припусков, учет температуры отверждения и контроль чистоты поверхности - каждый шаг влияет на итоговое качество. Правильный подход начинается на этапе проектирования: чертеж должен явно указать, где покрытие допустимо, где оно запрещено, какие припуски закреплены технологией. На производстве это означает заранее подобрать нужные заглушки, plug'и и маски, провести тестовый прогон на пилотной партии и убедиться, что граници покрытия, посадки и герметичность отверстий соответствуют спецификации.
Следующий шаг - актуализировать техпроцесс на основе результатов пилота: зафиксировать размеры и типы масок, температуру отверждения, порядок демонтажа, контрольные точки. Это гарантирует, что каждая партия выйдет с одинаковым качеством и не будет переделок из-за ошибок маскирования.