Эффект переноса смазочного слоя на ответные детали - одно из решающих явлений при работе узлов трения в граничном и смешанном режимах смазывания. Когда давление в контакте возрастает или гидродинамическая пленка разрывается, смазочный материал не исчезает; вместо этого между поверхностями формируется тончайший граничный слой, обеспечивающий защиту от залипания и износа. Этот процесс особенно важен для шестерен, направляющих, резьбовых соединений и других деталей, где условия трения меняются в течение рабочего цикла.
Статья раскрывает механизм переноса смазочного слоя, показывает, как правильная подготовка поверхности влияет на эффективность этого процесса, и объясняет, почему выбор смазочного материала и способ его нанесения критичны для долговечности узла. Материал полезен техническим специалистам, инженерам и закупщикам, которые выбирают или контролируют смазочные материалы для ответственных узлов.
Граничный и смешанный режимы смазки: где формируется смазочный слой
При нормальных условиях эксплуатации узлы трения работают в режиме гидродинамической смазки, когда вязкие силы масла полностью разделяют контактирующие поверхности.
Однако рост давления в контакте, увеличение нагрузки или снижение скорости скольжения затрудняют формирование полной пленки и переводят узел в граничный режим.
В граничном режиме решающим становится не толщина вязкостного слоя, а поверхностная и химическая активность смазочного материала по отношению к материалам трущихся поверхностей. Именно в этих условиях смазка не только заполняет микронеровности поверхности, но и адсорбируется на них, образуя молекулярный граничный слой толщиной в единицы нанометров. Этот слой - и есть основной механизм защиты от залипания.
Смешанный режим занимает промежуточное положение: в отдельных микроконтактах гидродинамическая пленка еще присутствует, но в других местах контакта происходит граничное скольжение. Для эффективной работы в таком режиме требуются смазочные материалы, которые одновременно обеспечивают вязкостную несущую способность и формирование прочных граничных слоев в зонах критического контакта.
Перенос смазочного слоя на ответную деталь происходит именно в граничном и смешанном режимах: молекулы смазочного материала поступают из основного слоя на первой поверхности, переносятся через контактное пятно и закрепляются на ответной детали. От адгезии смазки к материалу зависит, удержится ли этот слой или сотрется при следующих циклах скольжения.
Роль твердых смазочных добавок и EP/AW-присадок
Для узлов, где ожидается переход в граничное смазывание, применяют пластичные смазки с твердыми смазочными добавками - дисульфидом молибдена, графитом или PTFE. Эти материалы обладают кристаллической структурой с четко выраженной слоистостью, что позволяет им легко скользить друг относительно друга и эффективно заполнять микронеровности поверхности. При этом твердая добавка не просто лежит на поверхности, а проникает в микротрещины и впадины, формируя устойчивый защитный слой даже после вымывания основного смазочного материала.
Альтернативный подход - использование масел или смазок с противозадирными (EP) и противоизносными (AW) присадками. Эти химические реагенты при нагреве и под давлением вступают в реакцию с металлом контактирующих поверхностей, образуя тонкие пленки оксидов или сульфидов. Такие пленки имеют другой механизм удержания - не физическая адсорбция, а химическая связь с поверхностью. Они менее чувствительны к вымыванию и окислению, чем граничные слои на основе неактивных масел.
Выбор между твердыми добавками и EP/AW-присадками зависит от условий работы. Для низкотемпературных узлов, где гидролиз может нарушить работу присадок, предпочтительнее твердые добавки. Для высокотемпературных узлов с периодическими пиками давления часто применяют комбинированные составы.
Механизм миления: перенос и закрепление граничного слоя на ответной детали
Перенос смазочного слоя на ответную деталь - это процесс, в котором молекулы смазочного материала или частицы твердых добавок переходят с одной поверхности на другую во время их взаимного скольжения.
Некорректный термин «миление» в профессиональной среде часто используют для обозначения именно этого явления, хотя в стандартной трибологической литературе говорят о «формировании граничного смазочного слоя» или «переносе смазочного материала».
Механизм состоит из нескольких этапов. Сначала смазочный материал (жидкие молекулы или частицы твердой смазки) вытесняется из микронеровностей поверхности под действием нормального давления. Одновременно касательные напряжения при скольжении переносят часть этого материала на сопряженную поверхность. Если адгезия смазки к материалу детали достаточно высока, материал не срывается при обратном скольжении, а закрепляется и накапливается слой за слоем.
Толщина переносимого слоя обычно составляет 0,1–1 микрометр, то есть лежит в наномасштабе. При этом даже столь тонкий слой обеспечивает снижение коэффициента трения на 30–50% по сравнению с непокрытой поверхностью. Непрерывность и однородность этого слоя зависят от исходной подготовки поверхности: если на детали остались загрязнения, окислы или коррозионные ямки, то перенесенный слой будет локально разорван и не обеспечит полной защиты.
Скорость формирования граничного слоя на ответной детали варьируется. На начальных циклах скольжения слой растет быстро (первые часы работы), затем его прирост замедляется по мере того, как поверхность насыщается смазочным материалом. На установившихся режимах толщина слоя остается относительно постоянной, хотя молекулы постоянно обновляются: старые слои стираются, новые наносятся со стороны соседней поверхности.
Влияние адгезии смазочного материала
Адгезия - это способность смазки удерживаться на поверхности. Для эффективного переноса смазочного слоя на ответную деталь адгезия не менее важна, чем сама наличие смазочного материала. Высокую адгезию обеспечивают полярные компоненты в составе смазки: они ориентируются молекулярной структурой так, чтобы одна часть молекулы притягивалась к металлу, а другая - создавала гидрофобный барьер.
Пластичные смазки с высокой адгезией лучше остаются на вертикальных и перевернутых поверхностях, на резьбах, во впадинах зубьев шестерен. Когда смазка имеет низкую адгезию, она стекает под собственным весом или сдирается во время сборки, и толщина переносимого слоя становится недостаточной для защиты.
Тестирование адгезии проводят по методикам, включающим выдержку смазанной детали в вертикальном положении или на центрифуге; измеряют количество смазки, оставшейся на поверхности после испытания. Для критичных узлов требуется адгезия не менее 70–80% от исходно нанесенного количества материала.
Подготовка поверхности как основа переноса смазочного слоя
Перед нанесением смазки поверхности должны быть проверены на отсутствие коррозии, очищены от загрязнений и металлической стружки, обезжирены и просушены.
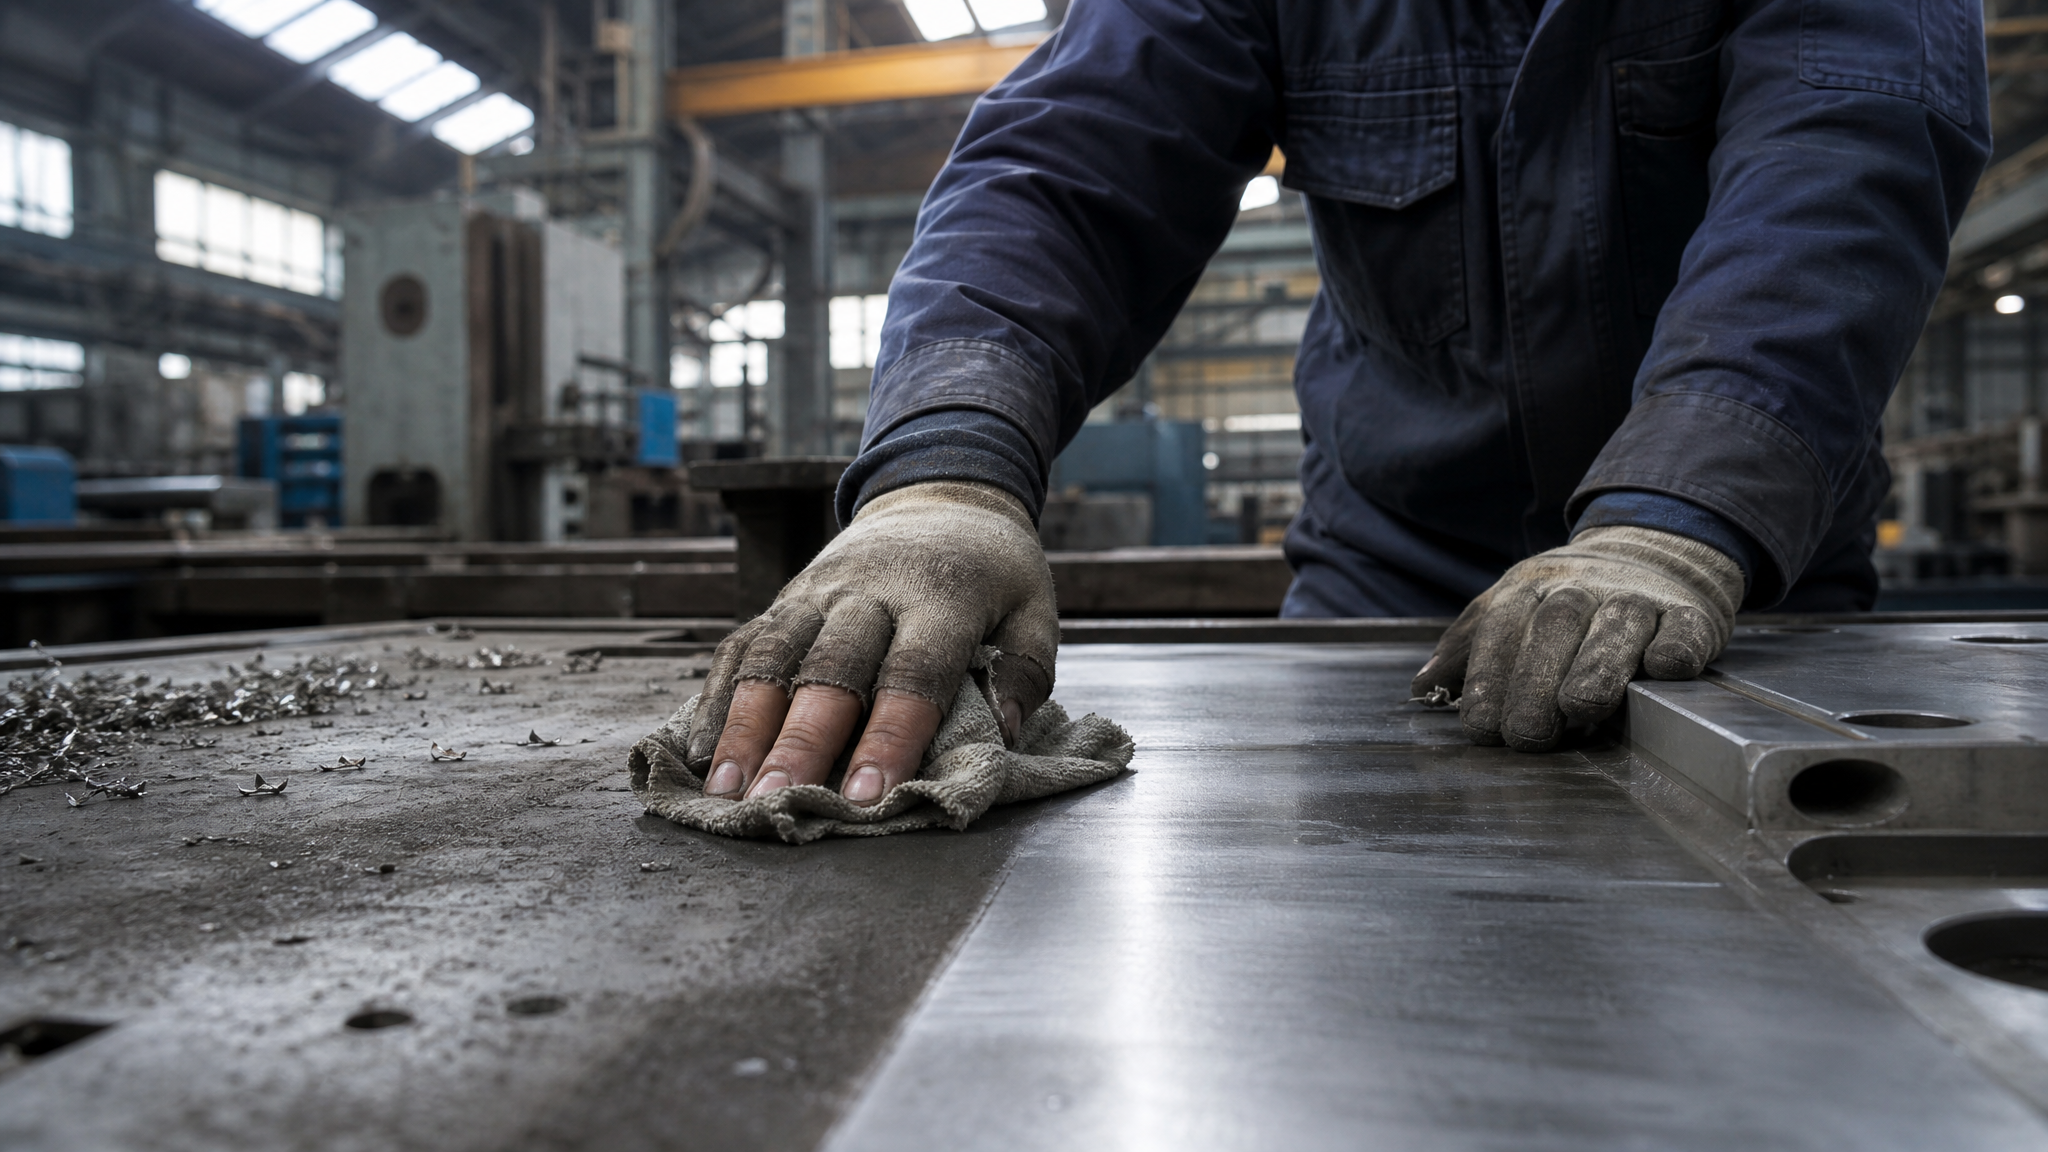
Каждый из этих этапов имеет собственное значение.
Очистка от механических загрязнений удаляет частицы, которые иначе вклинились бы между смазкой и металлом. Если на поверхности остаются песчинки, окалина или стружка, они деформируют наносимый слой и создают локальные очаги повышенного давления. При последующей сборке или работе эти очаги могут привести к микропрорывам смазочного слоя.
Обезжиривание удаляет остатки машинных масел, технологических жидкостей и отпечатков пальцев. Эти вещества создают гидрофобный барьер на поверхности, который препятствует адгезии новой смазки. Если смазка не проникнет в контакт с голым металлом, она не сможет сформировать устойчивый граничный слой.
Контроль коррозии требует либо немедленного нанесения смазки после подготовки, либо использования консервирующих жидкостей. Коррозионные ямки и пленки окислов действуют как механические препятствия; даже если смазка закроет ямку, она не заполнит ее полностью, и в глубине останется воздушный зазор, где впоследствии возникнет локальная корозия.
Просушка особенно критична для узлов, работающих при повышенных температурах. Капли воды испаряются при нагреве и оставляют микропустоты, которые нарушают целостность смазочного слоя.
Технология нанесения смазки на подготовленную поверхность
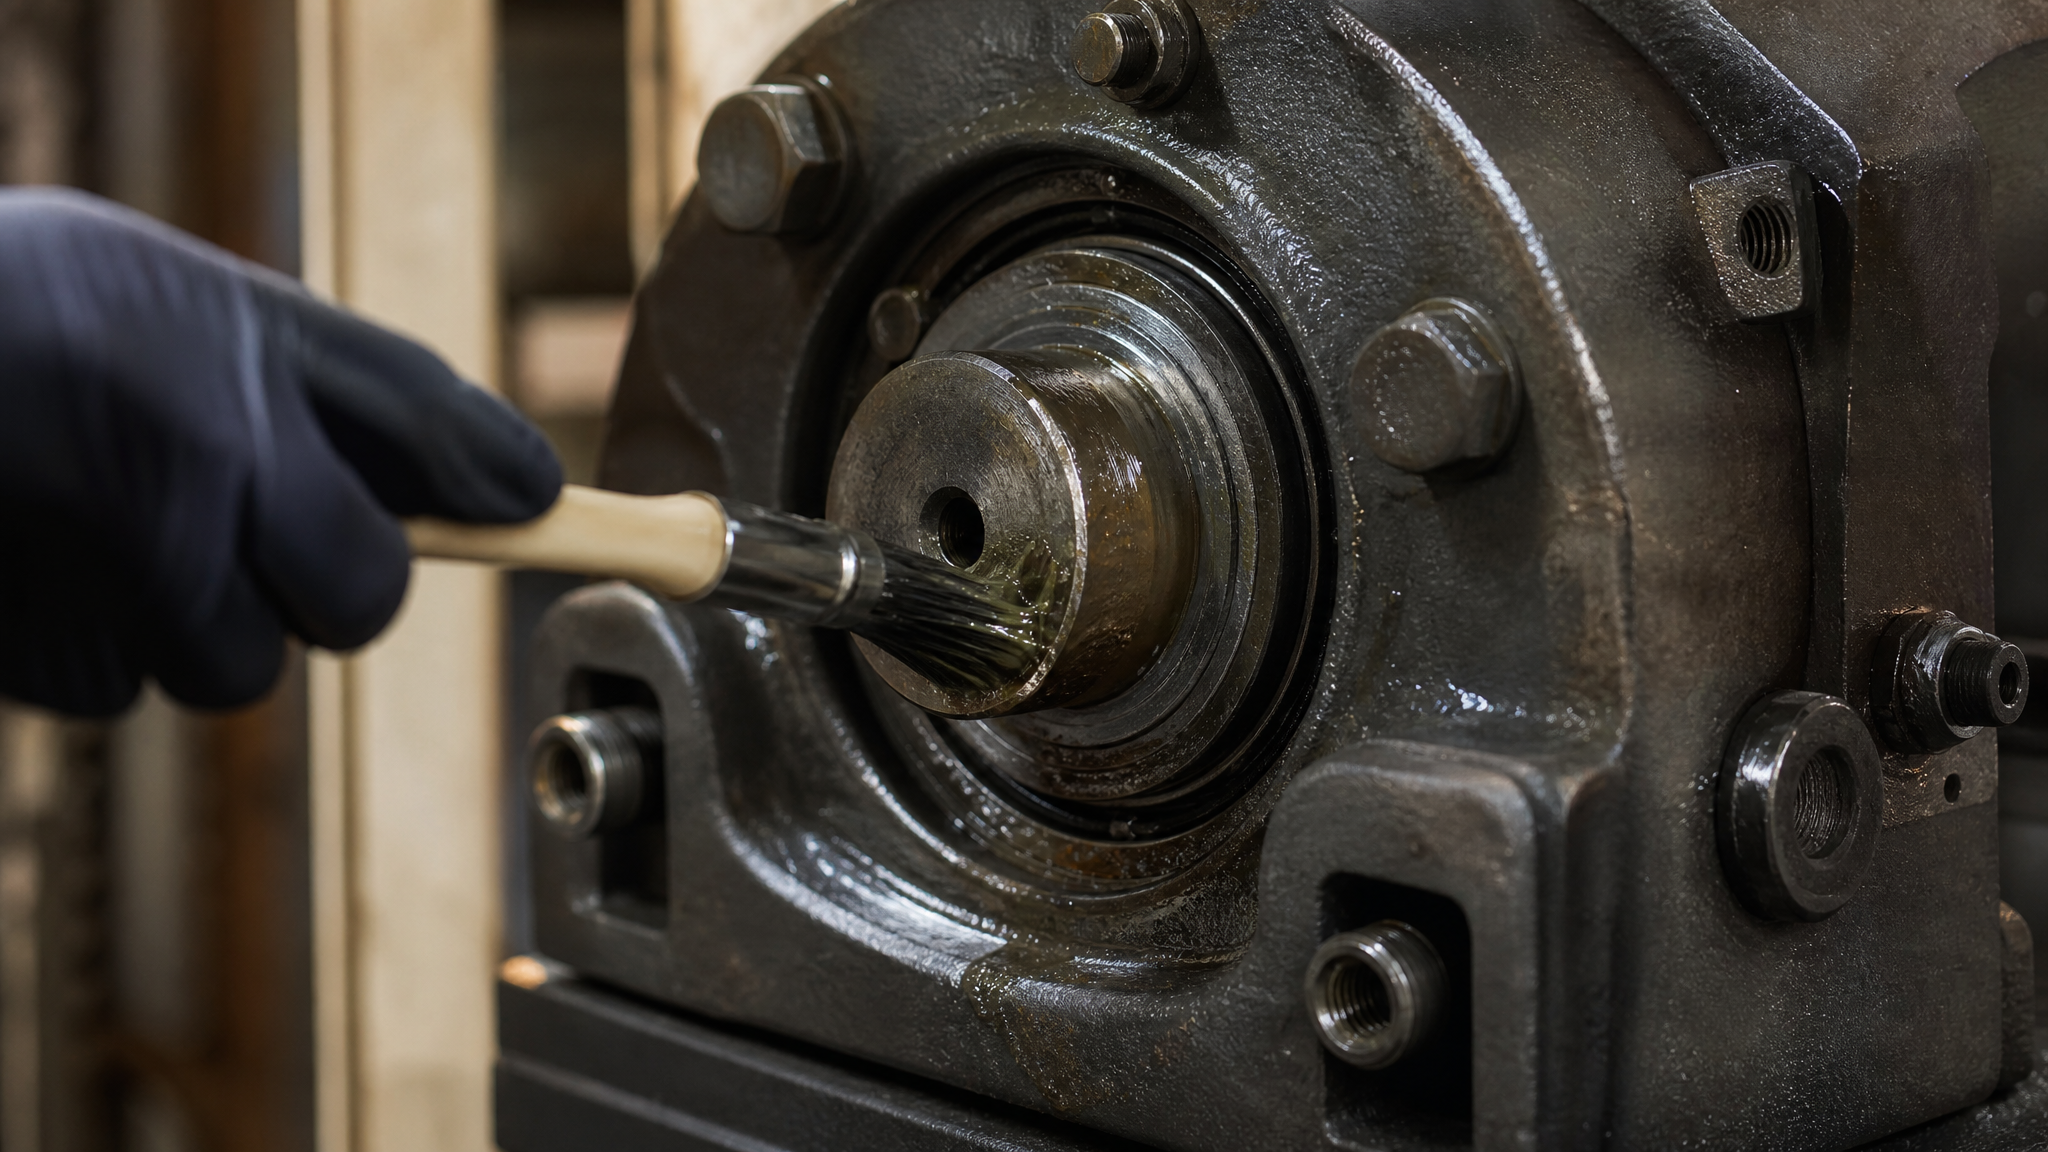
Основной способ нанесения антифрикционных смазок - это нанесение кистью; слой должен быть сплошным и равномерным. Толщина нанесенного слоя должна быть достаточной для заполнения микронеровностей (обычно 10–50 микрометров), но не столь велика, чтобы создавать избыточное сопротивление при сборке.
Для деталей со сложной геометрией (резьбы, каналы, впадины) применяют окунание, при котором деталь полностью погружается в емкость со смазкой. Этот способ гарантирует, что смазка проникнет в труднодоступные места, однако требует последующего удаления излишков с гладких поверхностей, чтобы избежать накопления материала и затруднения сборки.
Тампон или поролоновая губка используются для локального нанесения; этот метод экономичен, но требует опыта, чтобы обеспечить равномерность слоя. Для загустевшей смазки недопустим режим, при котором она не обеспечивает равномерный слой; в таких случаях смазку восстанавливают добавлением масла и тщательным перемешиванием до восстановления однородности.
Критическое правило - наносить смазку непосредственно перед сборкой. Если между нанесением и сборкой проходит значительное время (более нескольких часов), поверхность загрязняется пылью, может образоваться тонкая пленка окислов, и адгезия смазки снижается. При хранении деталей в цеховых условиях (без герметизации) риск повторного загрязнения велик.
Интеграция продуктов MODENGY: подготовка перед твердосмазочным покрытием
Для подготовки поверхности перед нанесением твердосмазочных покрытий используют специальные очистители-активаторы, которые одновременно удаляют остатки жидкостей и повышают поверхностную энергию металла. Линейка антифрикционных покрытий MODENGY предусматривает такой подход: правильная подготовка перед нанесением гарантирует максимальную адгезию отверждаемого покрытия и стабильность граничного слоя на ответной детали.
Параметры выбора смазочного материала для эффективного переноса слоя
Выбор смазочного материала определяется режимом трения, который, в свою очередь, зависит от давления, скорости скольжения, температуры и материалов контактирующих поверхностей.
| Параметр | Граничный режим | Смешанный режим |
|---|
| Давление в контакте | Высокое, пленка разрывается | Переменное, периодический разрыв пленки |
| Роль вязкости | Вторичная | Первичная |
| Требуемые свойства | Высокая адгезия, EP/AW-присадки, твердые добавки | Противоизносные свойства, хорошая вязкостная несущая способность |
| Класс NLGI для пластичных смазок | 2–3 | 1–2 |
| Примеры материалов | Смазка с дисульфидом молибдена, графитом, PTFE; масло с EP-присадками | Пластичная смазка NLGI 1–2 с AW-присадками; вязкое масло средней вязкости |
Для смешанного режима рекомендуются пластичные смазки NLGI 1–2; класс NLGI определяет консистенцию смазки и влияет на ее способность растекаться и заполнять зазоры. NLGI 1 мягче и лучше текучесть; NLGI 2 плотнее и лучше удерживается на вертикальных поверхностях. Выбор между ними зависит от геометрии узла и способа нанесения.
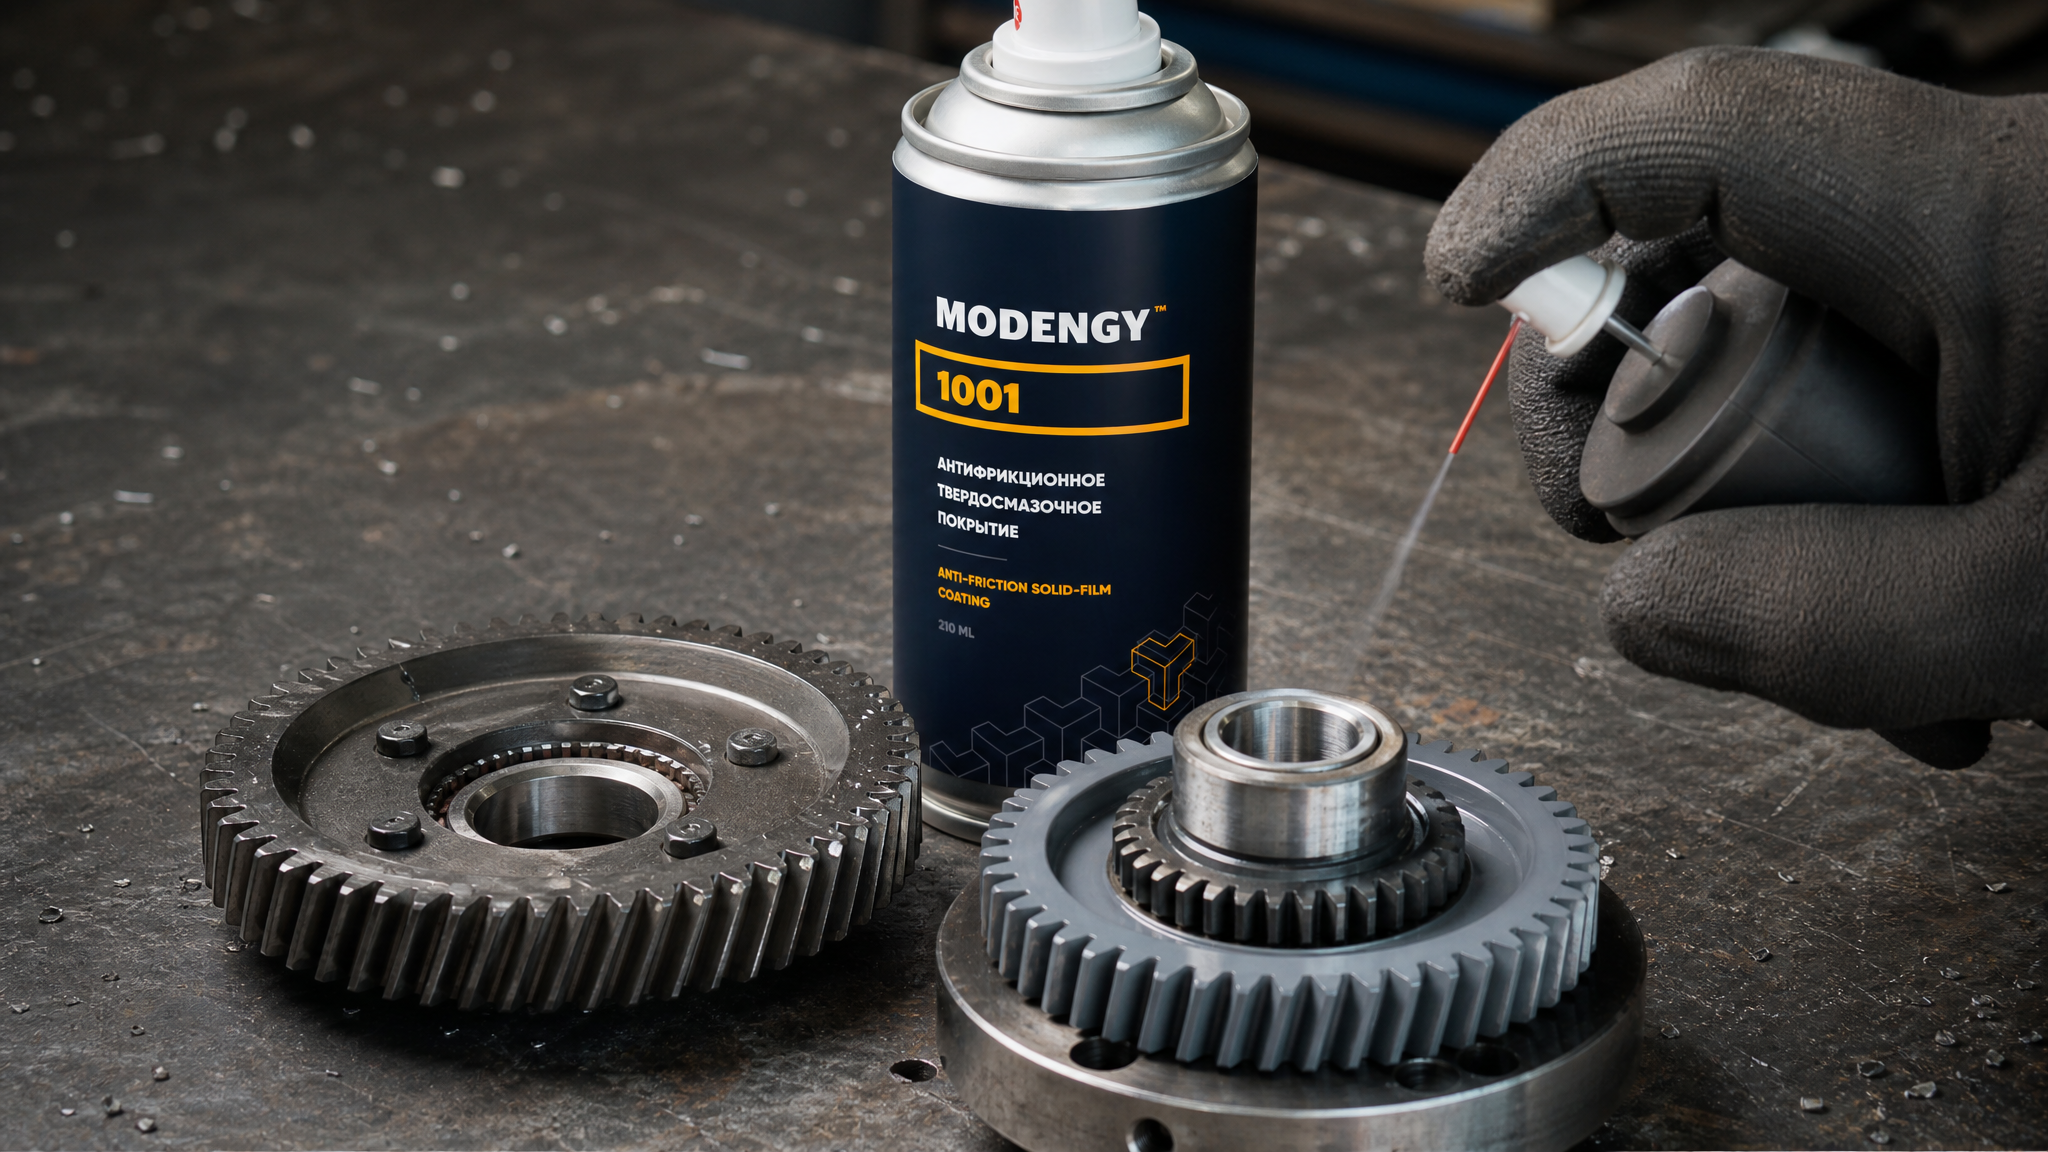
При переходе с минеральных масел и литиевых смазок на твердосмазочные покрытия возникает задача обеспечить не только полное вытеснение старого материала, но и формирование устойчивого слоя нового. MODENGY 1001 - типичный пример антифрикционного покрытия, которое отверждается при комнатной температуре, упрощая процесс нанесения и гарантируя, что смазочный слой прочно фиксируется на ответных деталях еще до начала работы узла.
Температурный диапазон работы смазочного материала должен быть согласован с реальными условиями. Если узел разогревается до 100–150 °C, низкотемпературные присадки быстро теряют активность, и смазка переходит в режим граничного трения. Временной критерий здесь следующий: время разогрева узла трения до 300 °C не должно превышать 35 минут; если процесс разогрева медленнее, сохраняется опасность схватывания или повышенного износа в начальный период.
Контроль качества и испытания переноса смазочного слоя
Эффективность переноса смазочного слоя на ответную деталь проверяют несколькими методами.
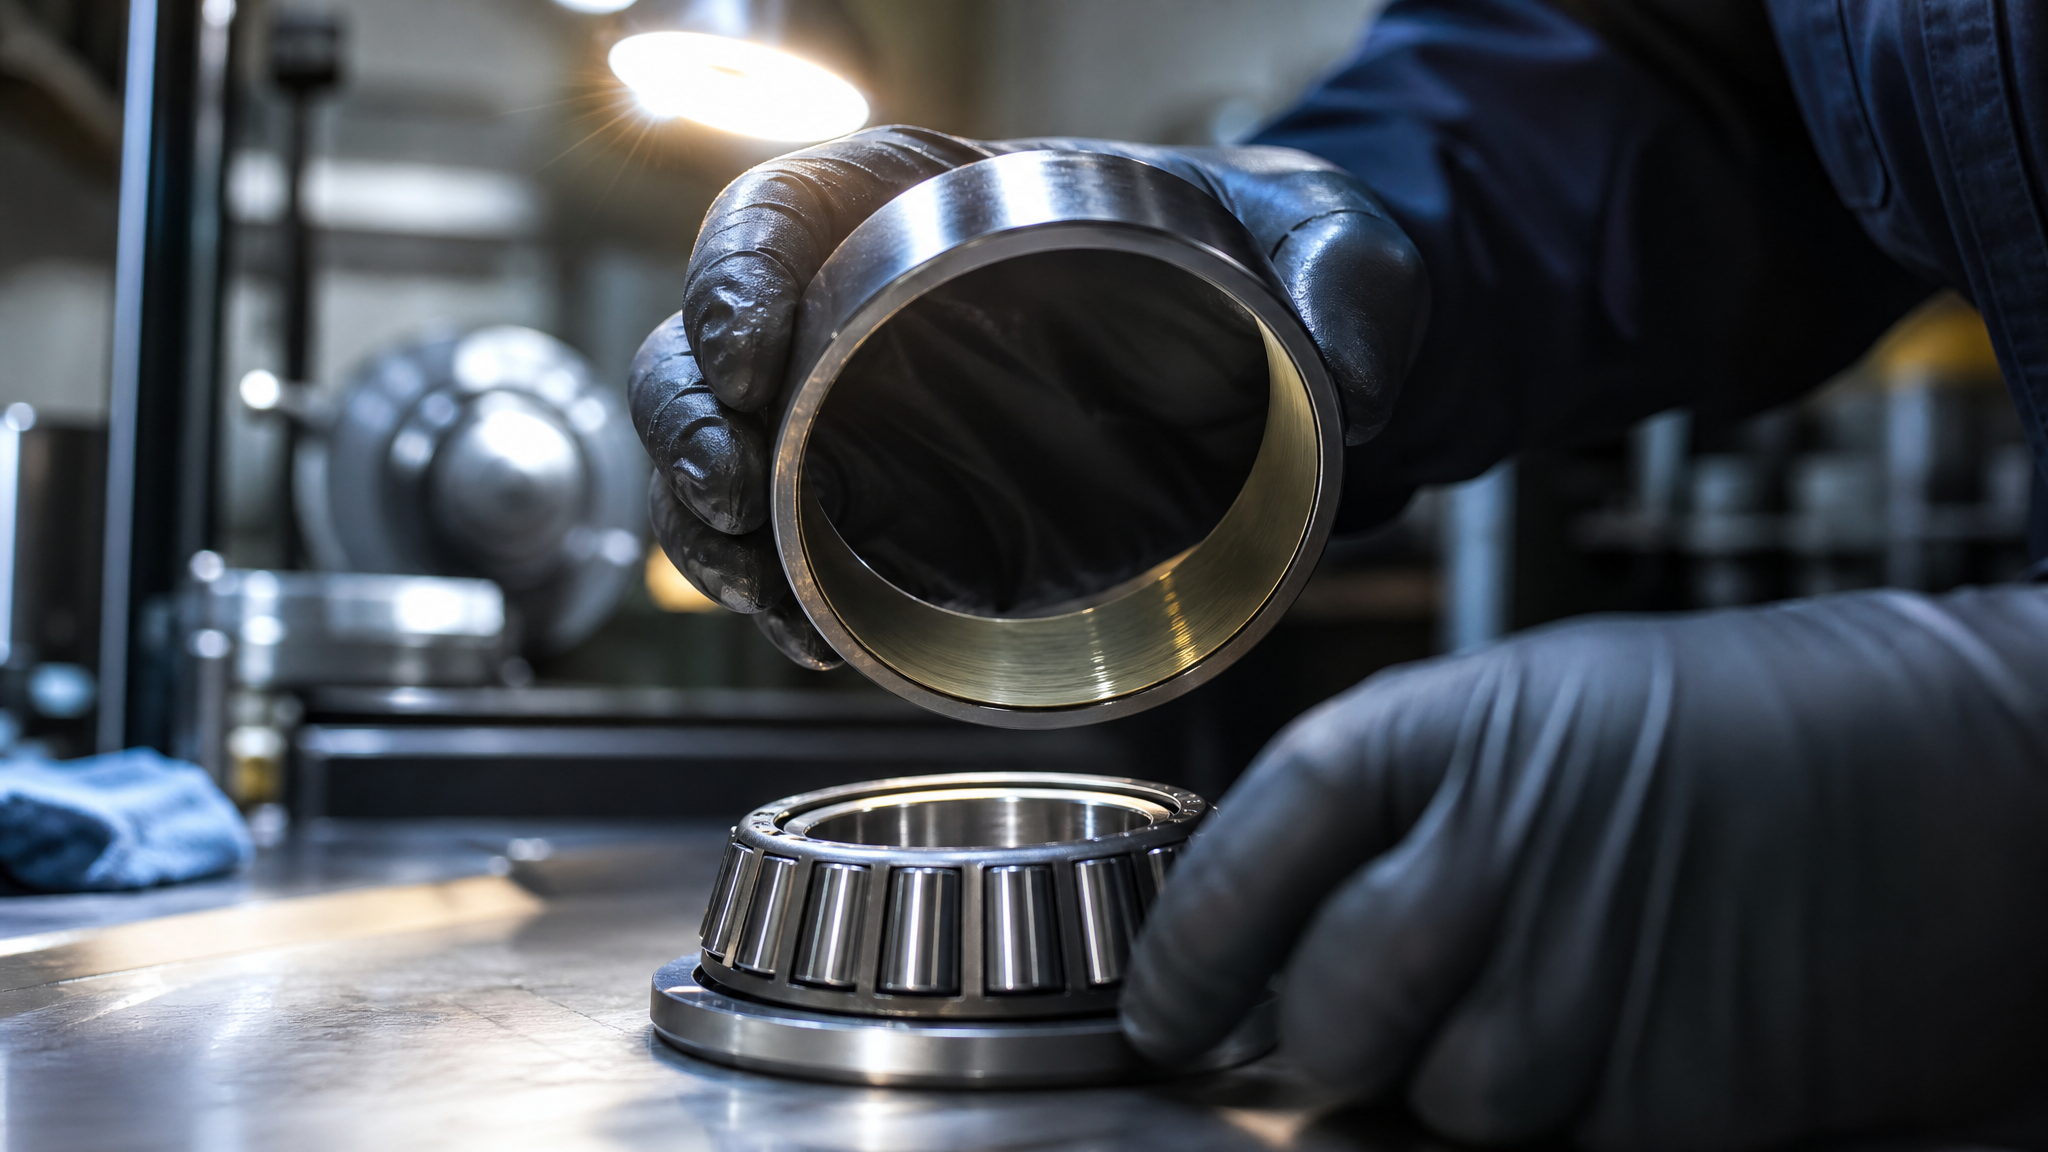
Визуальный контроль после разборки узла показывает наличие и равномерность слоя на ответной поверхности. Если слой отсутствует на отдельных участках или неравномерен, это свидетельствует о недостатках подготовки поверхности или неправильном способе нанесения.
Механические испытания включают измерение толщины отложившегося слоя под электронным микроскопом, анализ адгезии методом отслаивания (peel test), определение коэффициента трения после установления слоя. Для ответственных узлов проводят испытание на выносливость: узел работает под нагрузкой определенное время, затем разбирается и проверяется состояние смазочного слоя.
Трибологические испытания воспроизводят условия граничной смазки в лабораторных условиях, позволяя сравнивать разные смазочные материалы и способы подготовки поверхности. Стандартизованные методики включают испытание на четырехшариковой машине трения, блок-кольцо, диск-валик и другие конфигурации в зависимости от типа узла.
Часто задаваемые вопросы
Почему при граничной смазке адгезия смазки важнее, чем ее вязкость?
При граничной смазке гидродинамическая пленка не образуется полностью; контактирующие поверхности касаются в микромасштабе через выступы микронеровностей. В этих микроконтактах защиту обеспечивает не слой вязкой жидкости, а молекулярный граничный слой, удерживаемый адгезией к металлу. Вязкость становится вторичным фактором, так как нет полноценного потока жидкости, который ее использовал бы.
Можно ли наносить смазку за день до сборки?
Источники рекомендуют наносить смазку непосредственно перед сборкой. При задержке между нанесением и сборкой поверхность загрязняется пылью, образуется тонкая пленка окислов, что снижает адгезию. Если задержка неизбежна, деталь должна храниться в герметичной упаковке или под защитным покрытием.
Какой толщины должен быть слой наносимой смазки?
Оптимальная толщина составляет 10–50 микрометров, достаточную для заполнения микронеровностей, но не такую, чтобы создавать избыточное сопротивление при сборке и работе узла. При нанесении кистью толщина достигается несколькими проходами.
Чем отличается перенос смазочного слоя при NLGI 1 и NLGI 2?
NLGI 1 мягче и быстрее растекается на поверхности, обеспечивая более равномерное распределение на горизонтальных и наклонных поверхностях. NLGI 2 плотнее и лучше удерживается на вертикальных поверхностях и в резьбах. Выбор зависит от геометрии узла.
Как проверить, что смазочный слой успешно перенесся на ответную деталь?
После сборки и непродолжительной работы узел разбирают и визуально осматривают ответную деталь. Равномерный, блестящий слой на всех рабочих поверхностях указывает на успешный перенос. Локальные пробелы или полосы свидетельствуют о проблемах с подготовкой или нанесением смазки.
Заключение
Технология переноса смазочного слоя на ответные детали - это не просто визуальный эффект, а ключевой механизм защиты узлов трения при граничной и смешанной смазке. Успех этого процесса зависит от трех факторов: правильной подготовки поверхности (очистка, обезжиривание, сушка), выбора смазочного материала с адгезией и граничными свойствами, и контроля способа нанесения.
Перенесенный граничный слой толщиной в доли микрометра может снизить износ на десятки процентов и предотвратить задиры в критичных узлах. Для закупщиков и инженеров это означает, что экономия на качестве смазочного материала или пренебрежение подготовкой поверхности приводит не к снижению стоимости, а к преждевременным отказам оборудования и дорогостоящему ремонту. Следующий шаг - внимательно разработать карту смазки для каждого узла, четко определить требования к подготовке и выбрать смазочный материал с учетом реальных условий трения.