Антифрикционные твердосмазочные покрытия работают только в определенном диапазоне толщин. Слишком тонкий слой оставляет открытые участки поверхности, слишком толстый - становится хрупким и отслаивается. Ошибка при выборе толщины может свести на нет весь эффект от применения покрытия: детали начнут изнашиваться быстрее, заклинивать или коррозировать.
В этой статье разберемся, почему толщина слоя покрытия - это не просто параметр технического паспорта, а определяющий фактор работоспособности. Материал полезен инженерам, закупщикам и техническим специалистам, которые отвечают за подбор и контроль качества покрытий на производстве.
Какую толщину считать правильной
Антифрикционные твердосмазочные покрытия наносят слоями, толщина которых измеряется в микронах.
Для большинства систем рекомендуемая толщина находится в диапазоне 5–20 мкм. Однако если требуется полностью перекрыть микронеровности поверхности - шероховатость и следы обработки, которые остаются даже после шлифования - то толщину увеличивают до 15–25 мкм.
Выбор конкретного значения внутри этого диапазона зависит от нескольких факторов:
Шероховатость исходной поверхности. Если поверхность деталей обработана грубо, микронеровности выше, и слой должен быть толще.
Назначение узла и условия работы. Для высокоскоростных подшипников требование к толщине отличается от требований к резьбовым соединениям или запорным элементам.
Допустимые радиальные размеры деталей. В некоторых узлах добавление толстого слоя может нарушить посадку.
Толщину одного нанесенного слоя часто рассчитывают как 8–12 мкм. Если требуется итоговая толщина 20 мкм, то материал наносят в два приема с промежуточным высыханием или отверждением.
Как толщина влияет на срок службы и коэффициент трения
Толщина слоя прямо влияет на то, как долго будет работать покрытие и насколько хорошо оно снизит трение в узле.
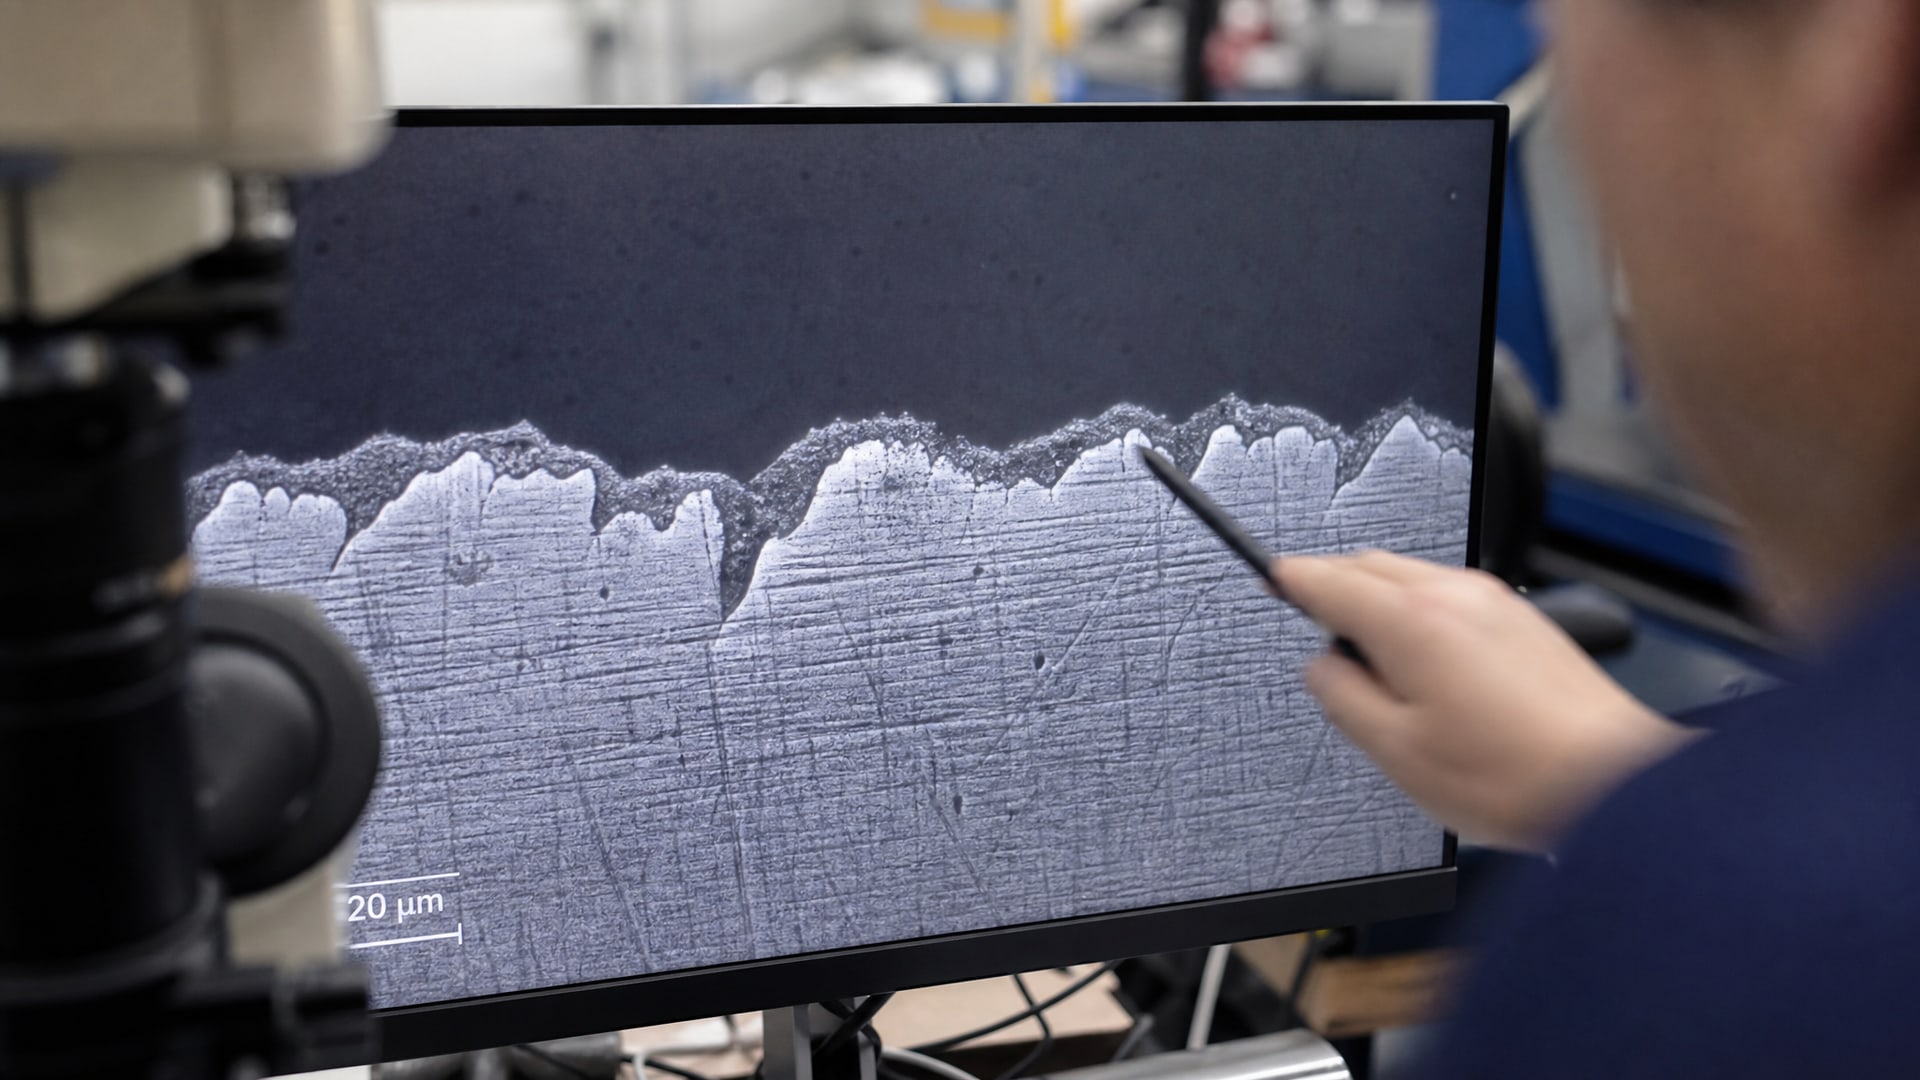
Слой перекрывает микронеровности поверхности, создает разделяющую пленку между трущимися деталями и защищает основной металл от коррозии.
Если толщина меньше, чем высота поверхностных неровностей, покрытие получается неполным - на отдельных участках остаются открытые металлические пики. В этих местах соприкасаются сама деталь и противоположная поверхность, без защиты смазочного слоя. Результат: локальный износ, быстрое истирание покрытия в этих точках и снижение эффективного срока службы на 30–50%.
Коэффициент трения при нормальной толщине слоя остается предсказуемым и стабильным. При недостаточной толщине коэффициент начинает колебаться - в одних местах узла трение низкое (где слой полный), в других - высокое (над микронеровностями), что приводит к неравномерному износу и вибрации.
Что происходит при избыточной толщине слоя
Наносить покрытие толще, чем требуется, может показаться безопасным запасом, но в действительности это приводит к проблемам.
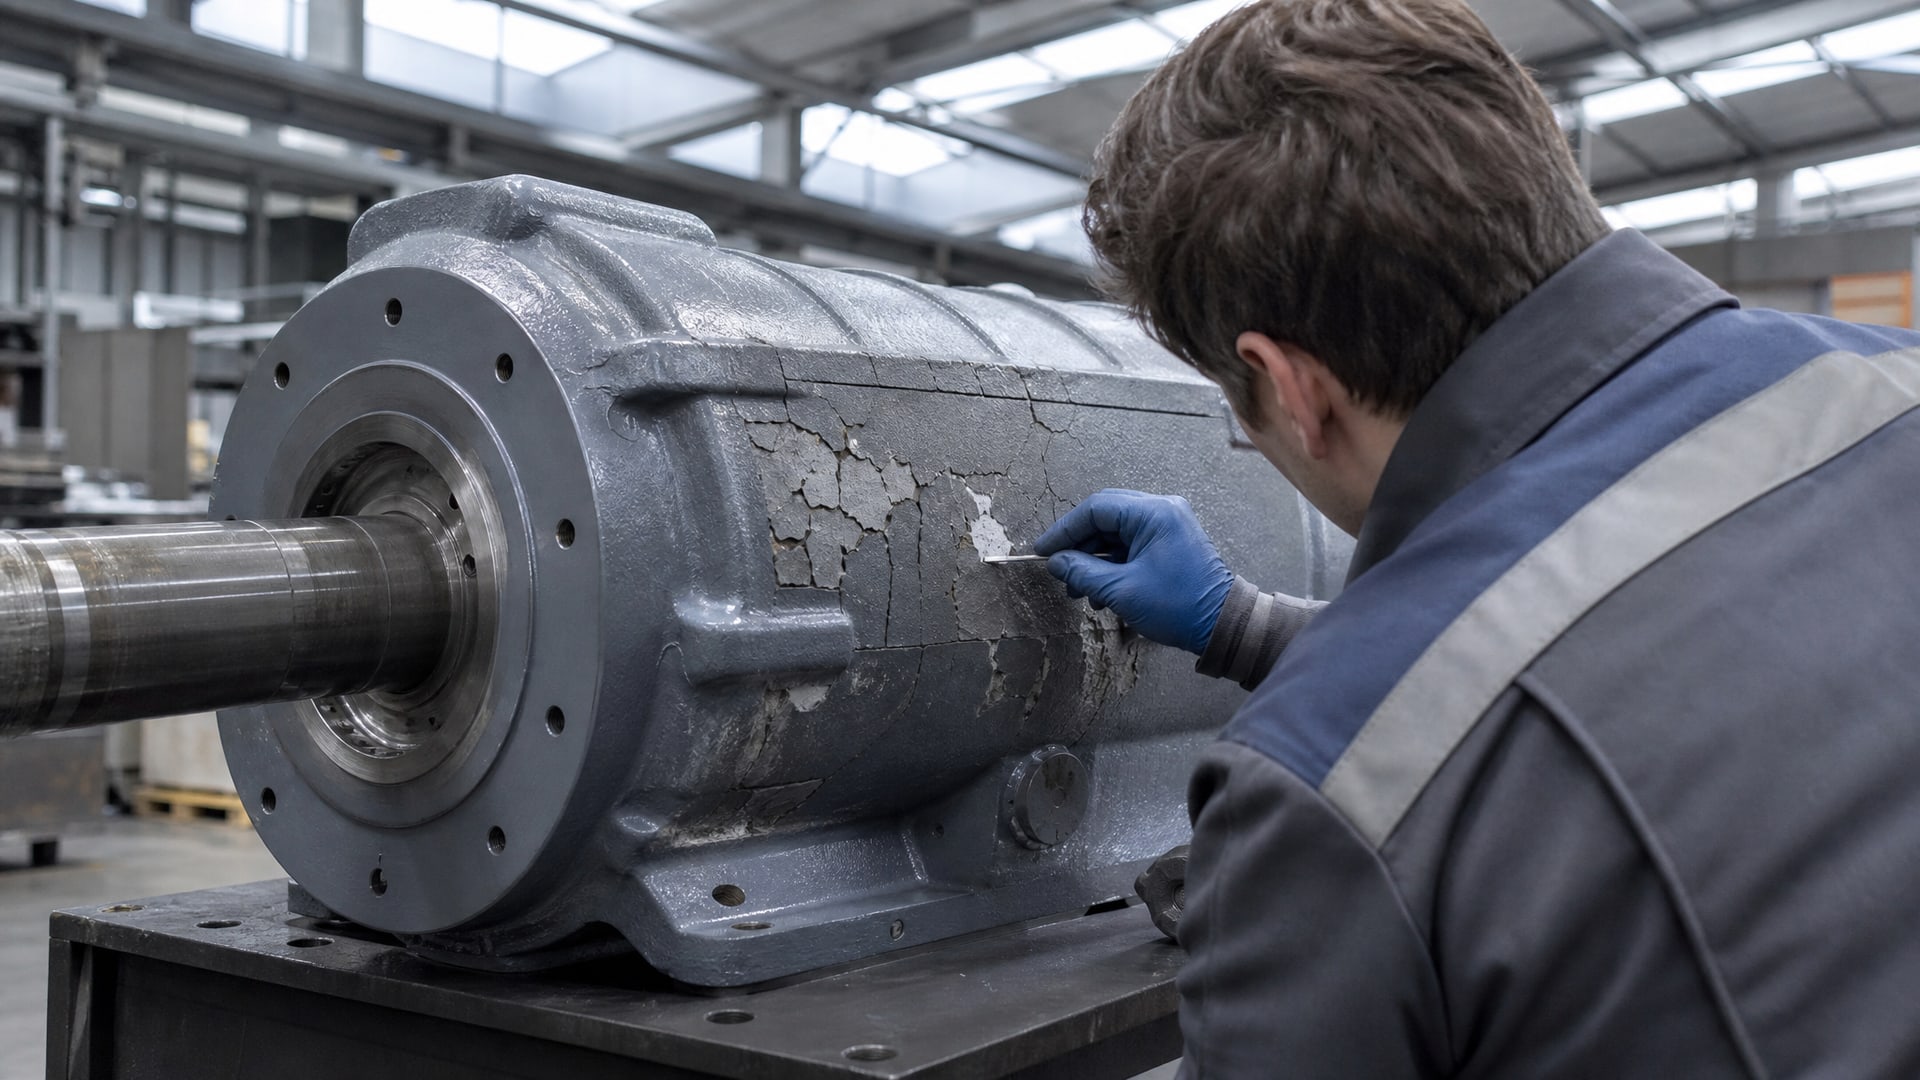
Слишком толстый слой плохо держится на поверхности и работает как источник напряжений.
При избыточной толщине возникают следующие явления:
Рост внутренних напряжений. Толстый слой остывает (или отверждается) неравномерно. Поверхностные слои фиксируются быстрее, чем глубокие, и между ними возникают сжимающие и растягивающие напряжения, которые стремятся разорвать пленку.
Повышение хрупкости. Слой становится более ломким и менее гибким. Если деталь подвергается изгибу, растяжению или вибрации, толстое покрытие не может следовать деформации поверхности и треснет.
Риск отслоения. Когда внутренние напряжения превышают адгезию (способность пленки держаться на основе), покрытие начинает отходить кусками. Процесс может быть катастрофичным: вместо ровного снижения трения узел начинает работать с рывками и заклиниванием.
На практике избыточная толщина чаще всего обнаруживается после сборки или в первые часы работы оборудования. Образуются сколы, облупление, местные разрывы пленки - и тогда закупщик считает покрытие браком, хотя вина лежит на нарушении технологии нанесения.
Измерение толщины слоя: методы и нормативы
Контроль толщины - это не опция, а обязательный этап производства.
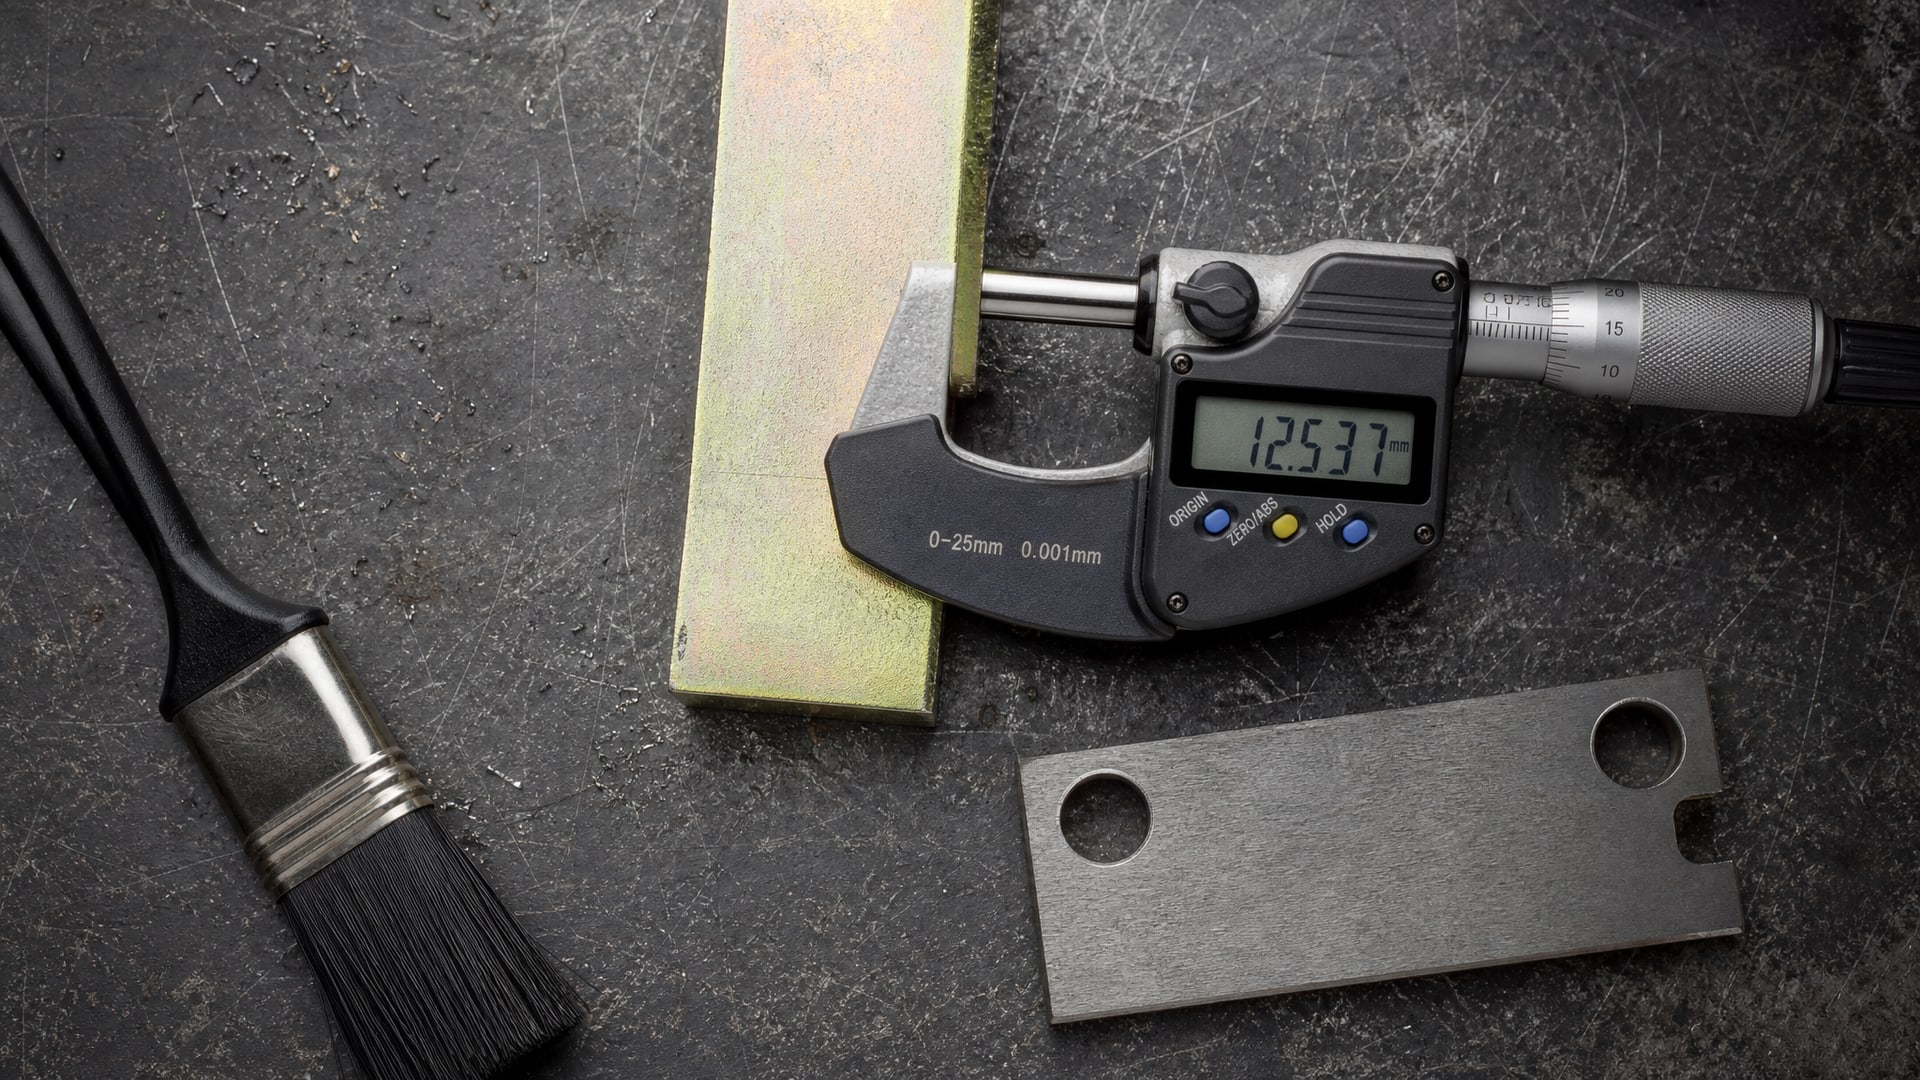
Наносить покрытие «на глаз» или рассчитывать толщину только по расходу материала нельзя. Разные методы нанесения (погружение, напыление, кисть, валик) дают разное распределение толщины, и пленка часто получается неравномерной.
Для измерения толщины используют три основных методе согласно международным стандартам:
| Метод | Стандарт | Применение |
|---|
| Магнитный метод | ISO 2178 / DIN 50 981 | Ферромагнитные основы (сталь, чугун) |
| Метод вихревых токов | ISO 2360 / DIN 50 984 | Немагнитные основы (алюминий, медь, титан) |
| Метод обратного рассеяния бета-частиц | ISO 3543 / DIN 50 983 | Универсальный, работает на любых материалах |
Измерение проводится в нескольких точках на каждой детали - как минимум на трех локациях: в центре, по краям и в местах сложной геометрии. Это нужно для того, чтобы убедиться в равномерности нанесения.
Результаты измерений и все параметры процесса - толщина в мкм, температура поверхности перед нанесением, способ нанесения, режим отверждения - фиксируются в паспорте качества каждой детали или партии. Это дает возможность отследить историю и выявить систематические ошибки в производстве.
Почему толщина должна быть равномерной
Равномерность толщины - не менее важна, чем сама толщина.
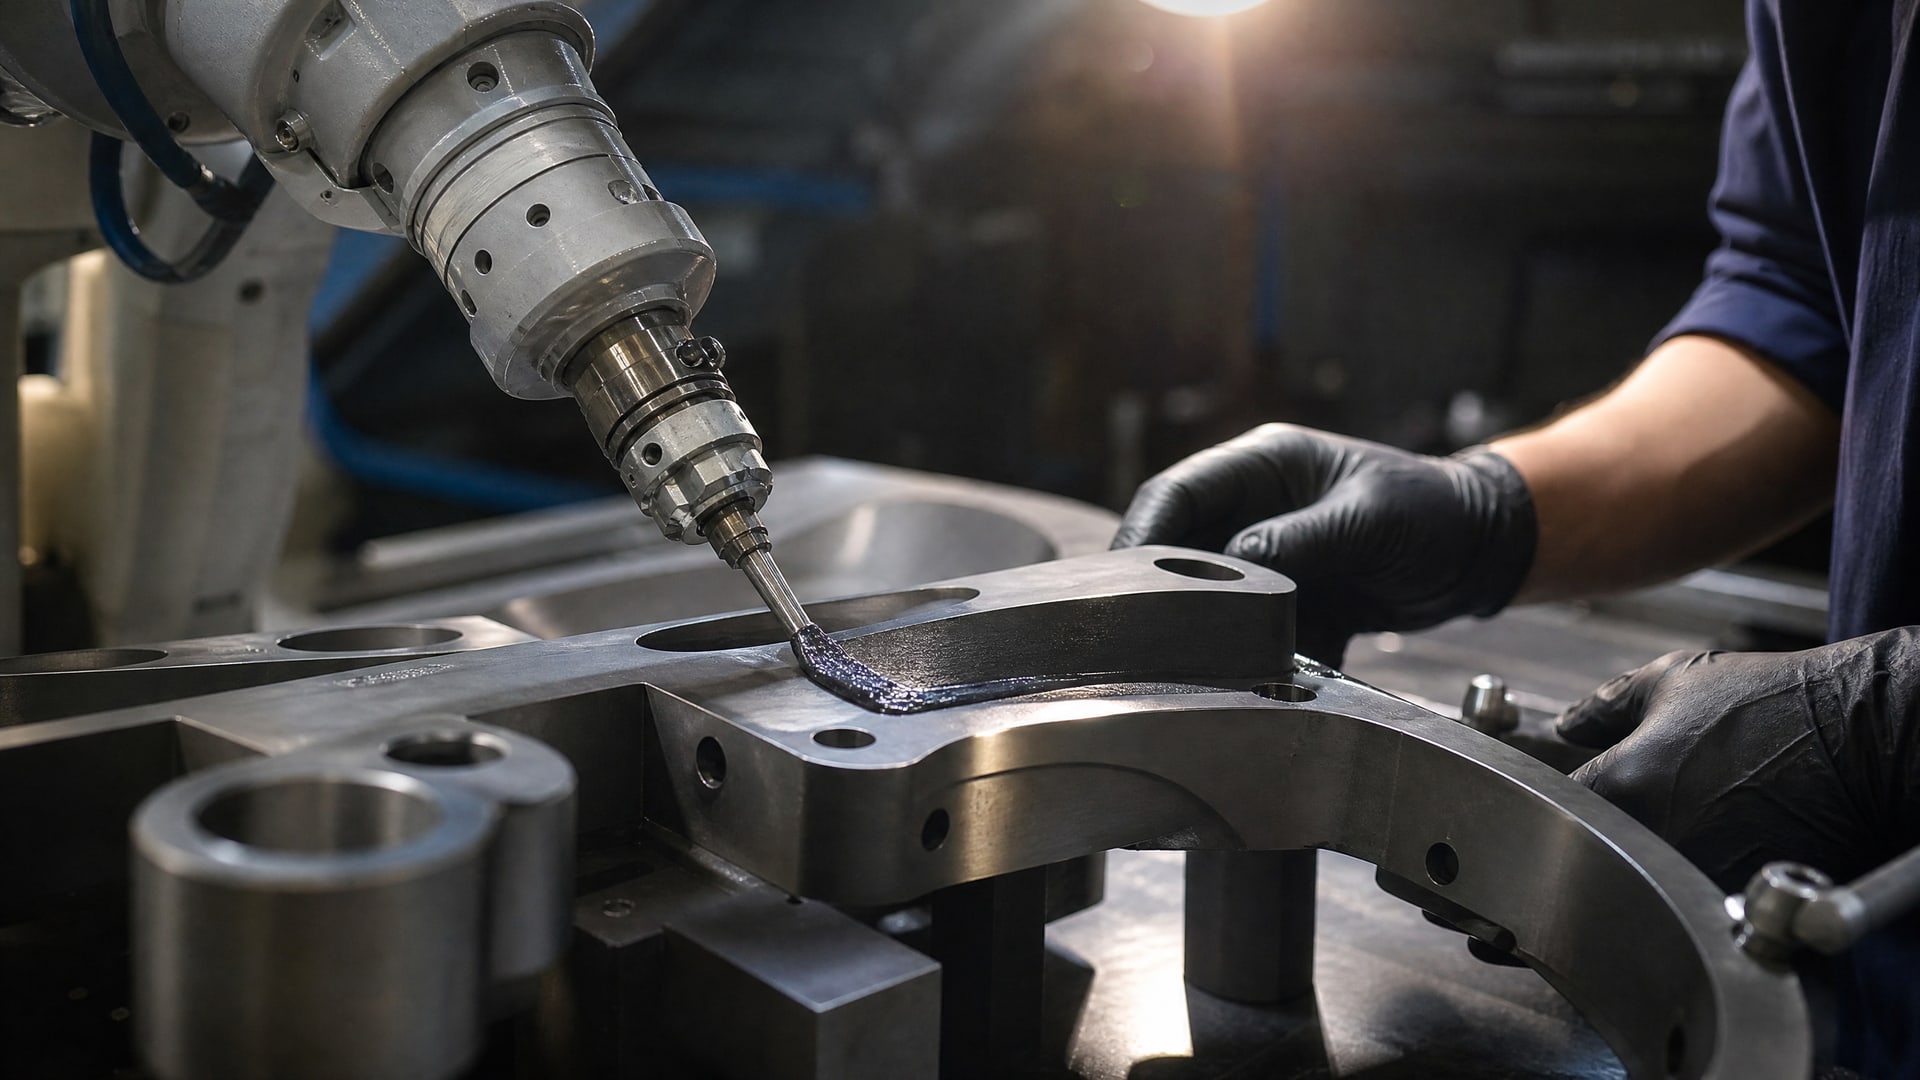
На одной детали могут встречаться участки с толщиной 15 мкм рядом с участками 8 мкм, и это создает неравномерное распределение трения.
На участках потоньше покрытие быстрее износится - там давление на пленку выше, а запас прочности меньше. На участках потолще повышены напряжения, может возникнуть облупление. Результат: ресурс детали падает, в узле возникают рывки и виброшум.
Равномерность толщины зависит от подготовки поверхности и выбора способа нанесения. Если поверхность перед покрытием не очищена - остались масляные пятна, ржавчина, пыль - то адгезия будет неполной и местами пленка ляжет тонко. Если выбран неправильный способ нанесения (например, нанесение кистью для детали, требующей однородности распыления), то толщина гарантированно будет пятнистой.
Для обеспечения оптимальной работы и долговечности деталей, подверженных изгибу и температурным нагрузкам, важно правильно подобрать антифрикционное твердосмазочное покрытие MODENGY, учитывая его состав и свойства. Такие системы специально разработаны для нанесения послойно с соблюдением рекомендуемой толщины на каждом этапе.
Контроль толщины при послойном нанесении
Если итоговая толщина требуется больше 12 мкм, покрытие наносят в несколько проходов.
После каждого слоя материал должен высохнуть или отвердиться полностью, прежде чем наносить следующий слой.
При послойном нанесении возникает деликатная задача: нельзя нанести второй слой на неполностью отвердевший первый - покрытие поползет и слипнется в неконтролируемый комок. Но и ждать полного отверждения долго, особенно при промышленных объемах.
Производители указывают в технологической документации два критических времени:
- Время высыхания (sic-dry time). Пленка становится липкой на ощупь и на нее можно нанести следующий слой, но внутри она еще не полностью затвердела.
- Время полного отверждения (full cure time). Пленка достигла максимальной твердости и прочности. Только после этого деталь готова к сборке и эксплуатации.
Неправильный выбор момента нанесения второго слоя - одна из самых частых причин брака. Если нанести слишком рано, верхний слой утянет нижний, толщина станет неравномерной. Если ждать слишком долго, адгезия между слоями упадет.
Контроль толщины каждого слоя обязателен. После высыхания первого слоя измеряют его толщину - должна быть в диапазоне 8–12 мкм. После нанесения второго слоя и его высыхания проверяют суммарную толщину. Если замеры показывают отклонения, операцию корректируют - добавляют еще один слой или увеличивают расход материала при нанесении.
Когда толщина недостаточна: признаки и последствия
На практике дефект недостаточной толщины часто обнаруживается слишком поздно - не в ходе контроля готовой детали, а во время эксплуатации оборудования.
Признаки, которые указывают на недостаточную толщину покрытия:
Быстрое повышение коэффициента трения. Если детали начали тормозить раньше срока, причина часто в локальных «окнах» без покрытия.
Неравномерный износ. На противоположной (контактирующей) поверхности появляются вмятины и риски в определенных местах - там, где исходное покрытие было особенно тонким.
Повышение температуры в узле. Без полного покрытия микронеровностей трение растет, и из-за этого выделяется больше тепла.
Признаки коррозии. Если основной металл не закрыт полностью, он начинает ржаветь, особенно во влажной среде.
Все эти признаки говорят о том, что на этапе проектирования или производства толщина была выбрана неправильно - либо как недостаточная, либо как рассчитанная без учета шероховатости исходной поверхности.
Когда толщина слишком велика: риск отслоения
Обратная ошибка - чрезмерная толщина - часто является результатом идеи закупщика или инженера «подстраховаться».
Логика проста: если 15 мкм хорошо, то 40 мкм должно быть еще лучше. На практике это не работает.
При избыточной толщине возникают риски:
Облупление вскоре после нанесения. Если толщина покрытия достигает 50 мкм и выше, покрытие часто начинает отслаиваться еще до сборки оборудования. Куски отходят прямо со стеллажа или при обращении деталей.
Растрескивание при включении. Когда оборудование включают и узел начинает работать, детали испытывают вибрацию, нагрев, динамические нагрузки. Толстая и хрупкая пленка не выдерживает и трескается.
Заклинивание из-за отслоев. Осколки покрытия могут застрять в зазорах узла и заклинить механизм.
В отличие от слишком тонкого слоя, который работает, но с сокращенным ресурсом, слишком толстый слой часто вообще не работает - он ломается под собственным весом и напряжениями.
Часто задаваемые вопросы
Как выбрать толщину покрытия для конкретной детали?
Выбирают на основе трех параметров: рекомендованного диапазона для системы покрытия (обычно 5–20 мкм), шероховатости исходной поверхности в микронах (толщина должна быть выше этого значения) и условий работы узла (температура, скорость, среда). Если точного значения нет в документации, ориентируются на средину диапазона -12–15 мкм и проводят пробное нанесение на образцах.
Нужно ли проверять толщину на каждой детали?
Да, если речь идет о критичных узлах - подшипники скольжения, резьбовые соединения, запорные элементы. Минимум измеряют выборочно: либо первую и последнюю деталь в партии, либо по одной детали из каждых 10–20 штук. Результаты фиксируют в документацию.
Можно ли измерить толщину другим способом, не приборами?
Нет, расчет по расходу материала дает только приблизительное значение. Разные типы поверхностей, разная температура окружающей среды, разные способы нанесения - все влияет на то, как материал распределяется. Только приборный контроль дает точный результат.
Влияет ли толщина слоя на цену покрытия?
Да, прямо влияет. Толще слой - больше материала израсходовано. Но эта переплата часто экономически нецелесообразна, потому что приводит к браку и переделке. Правильная толщина оптимальна по цене: не перерасходуется материал и не требуется переделка из-за дефектов.
Какие стандарты регулируют контроль толщины?
Толщину измеряют по стандартам ISO 2178 (магнитный метод), ISO 2360 (вихревые токи) и ISO 3543 (бета-частицы). Методы используют в зависимости от материала основы. Результаты должны соответствовать диапазону, указанному в технологической инструкции или паспорте качества покрытия.
Заключение
Толщина слоя антифрикционного твердосмазочного покрытия - это не просто параметр в табличке, а фактор, который определяет весь срок службы и надежность узла. Слой должен быть достаточно толстым, чтобы перекрыть микронеровности и создать защитную пленку, но не настолько толстым, чтобы возникли напряжения и отслоение.
Правильный подход начинается с этапа проектирования: выбирают систему покрытия с учетом условий работы, определяют рекомендуемую толщину, подготавливают поверхность, выбирают способ нанесения и оборудование. Затем следует производство: послойное нанесение с контролем толщины каждого слоя, измерение приборами на нескольких точках и документирование результатов.
Следующий шаг после выбора толщины - убедиться в том, что выбранное покрытие и метод нанесения соответствуют требованиям вашего узла. Проведите тестовое нанесение на образцах, измерьте толщину, проверьте адгезию и проведите испытания в условиях, близких к рабочим. Это убережет вас от дорогостоящих переделок в будущем.