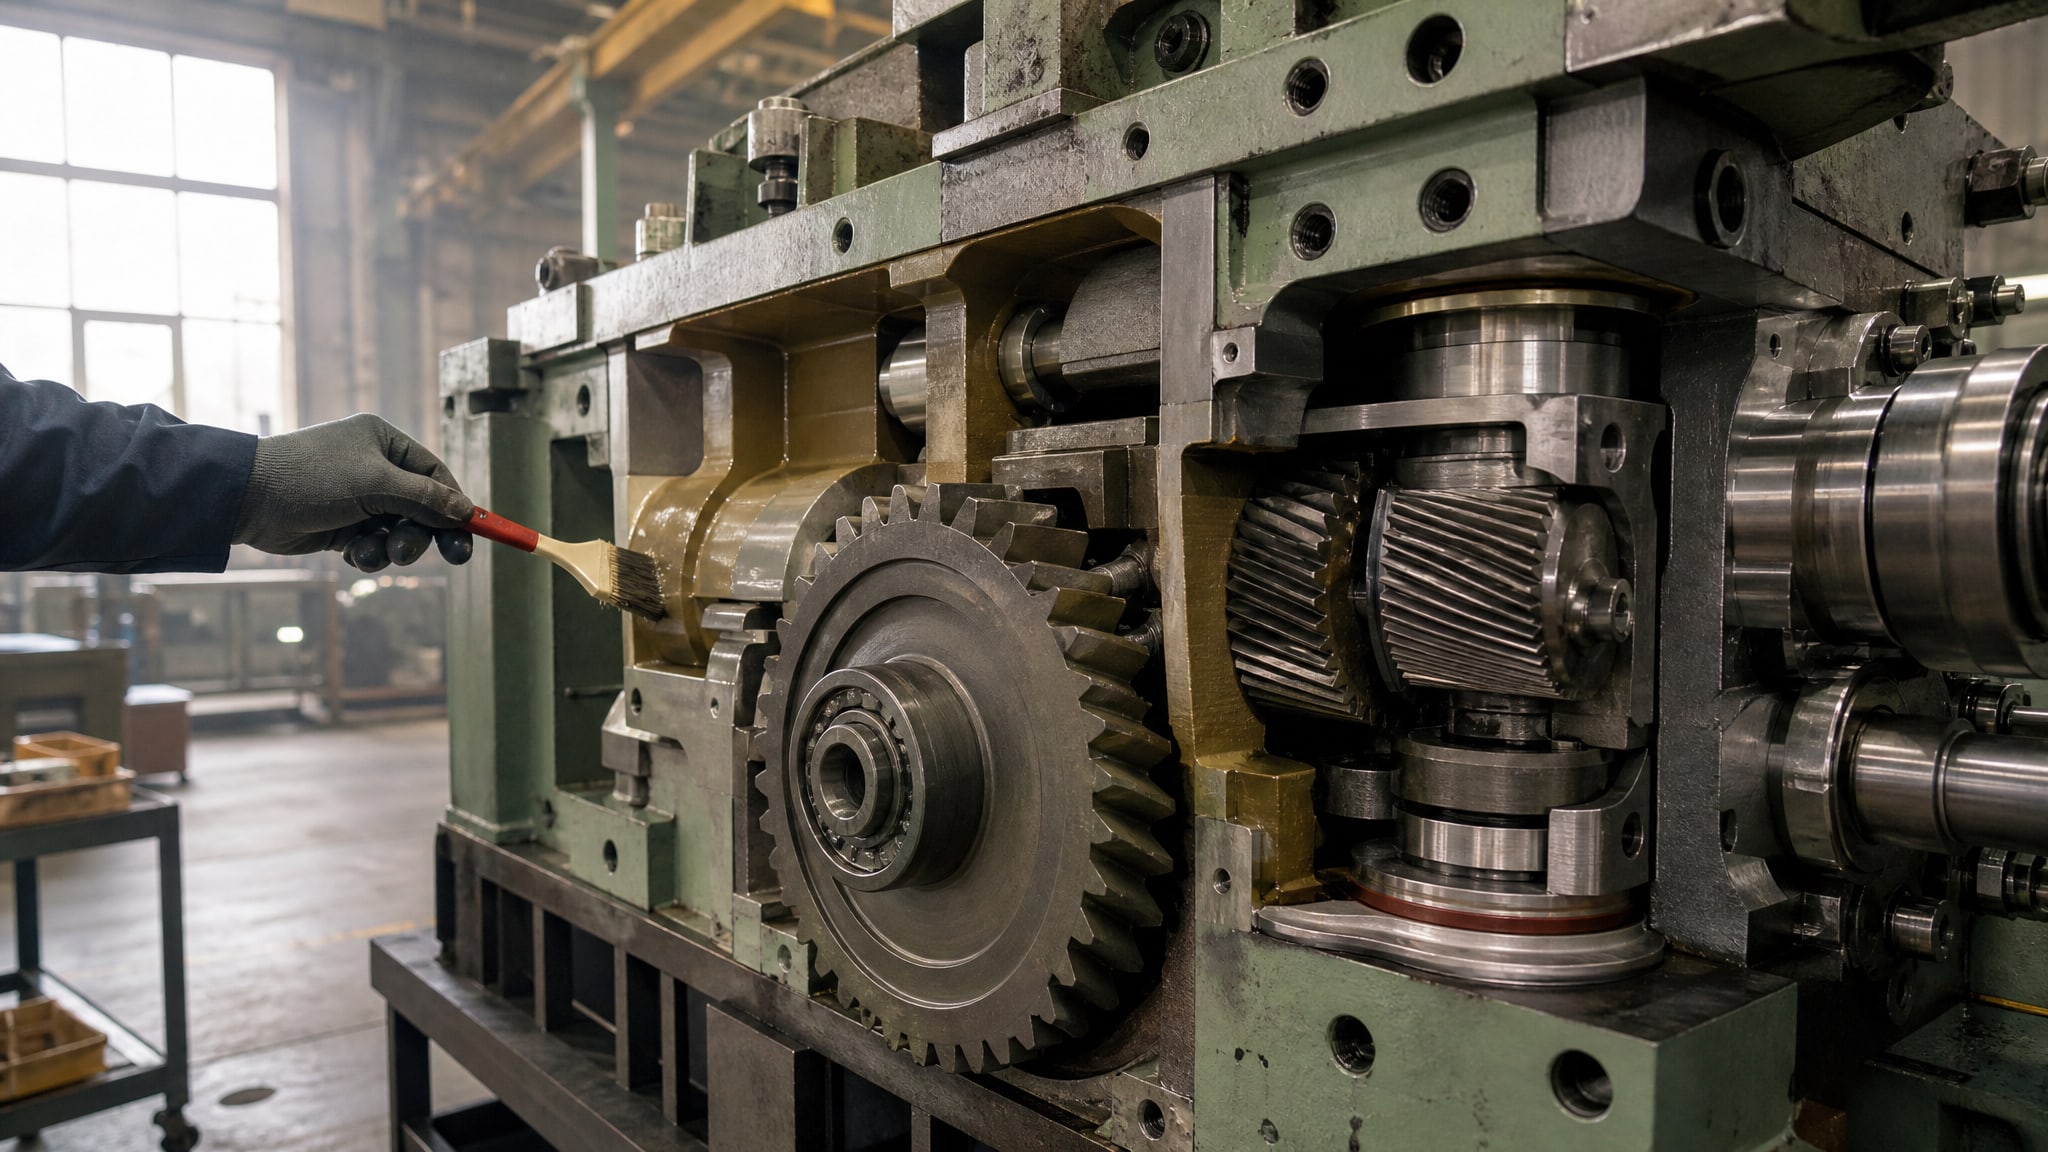
Твердосмазочные покрытия применяют для защиты узлов трения там, где обычная смазка невозможна или неэффективна: в вакууме, при экстремальных температурах, под высокими нагрузками и в коррозионно-активных средах. В нефтегазовой промышленности такие материалы нашли применение на плашках превентора, шпинделях, уплотнениях и деталях с циклической нагрузкой. Двухслойная система покрытия объединяет антикоррозионный подслой с антифрикционным рабочим слоем, обеспечивая комплексную защиту и долговечность оборудования. В этой статье разберемся, как устроены такие покрытия, какие параметры определяют их выбор и как их правильно наносить.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают материал для восстановления изношенных деталей или защиты новых узлов на морских платформах и буровых установках.
Физика твердосмазочного покрытия и его отличие от жидкой смазки
Твердосмазочное покрытие работает по принципу несущей пленки сухих кристаллов, а не жидкого масла.
Его тонкие слои адгезируют к поверхности металла и остаются там постоянно, даже если детали движутся, вибрируют или находятся в вакууме. Когда две поверхности с таким покрытием вступают в контакт, трение происходит не между металлом и металлом, а между слоями твердой смазки. Это предотвращает микросварку, микрорезание и заедание - ключевые проблемы при работе под высоким давлением.
Отличие от жидкой смазки очевидно: масло или пластичная смазка выдавливаются из узла, текут под нагревом или испаряются в вакууме, требуют периодического пополнения. Твердое покрытие остается на месте весь срок службы детали. Однако твердосмазочные материалы имеют более узкие диапазоны применения. Если для масла рабочий диапазон может быть от −40 до +100 °C, то для каждого типа покрытия - свой: MoS₂-эпоксидные системы работают от −73 до +204 °C, а в специальных вакуумных вариантах MoS₂ выдерживает до +450 °C. Выбор неправильного материала приводит к отслаиванию, потере антифрикционных свойств или хрупкости слоя.
Двухслойная архитектура покрытия: primer и topcoat
Двухслойная система не случайна - каждый слой решает свою задачу.
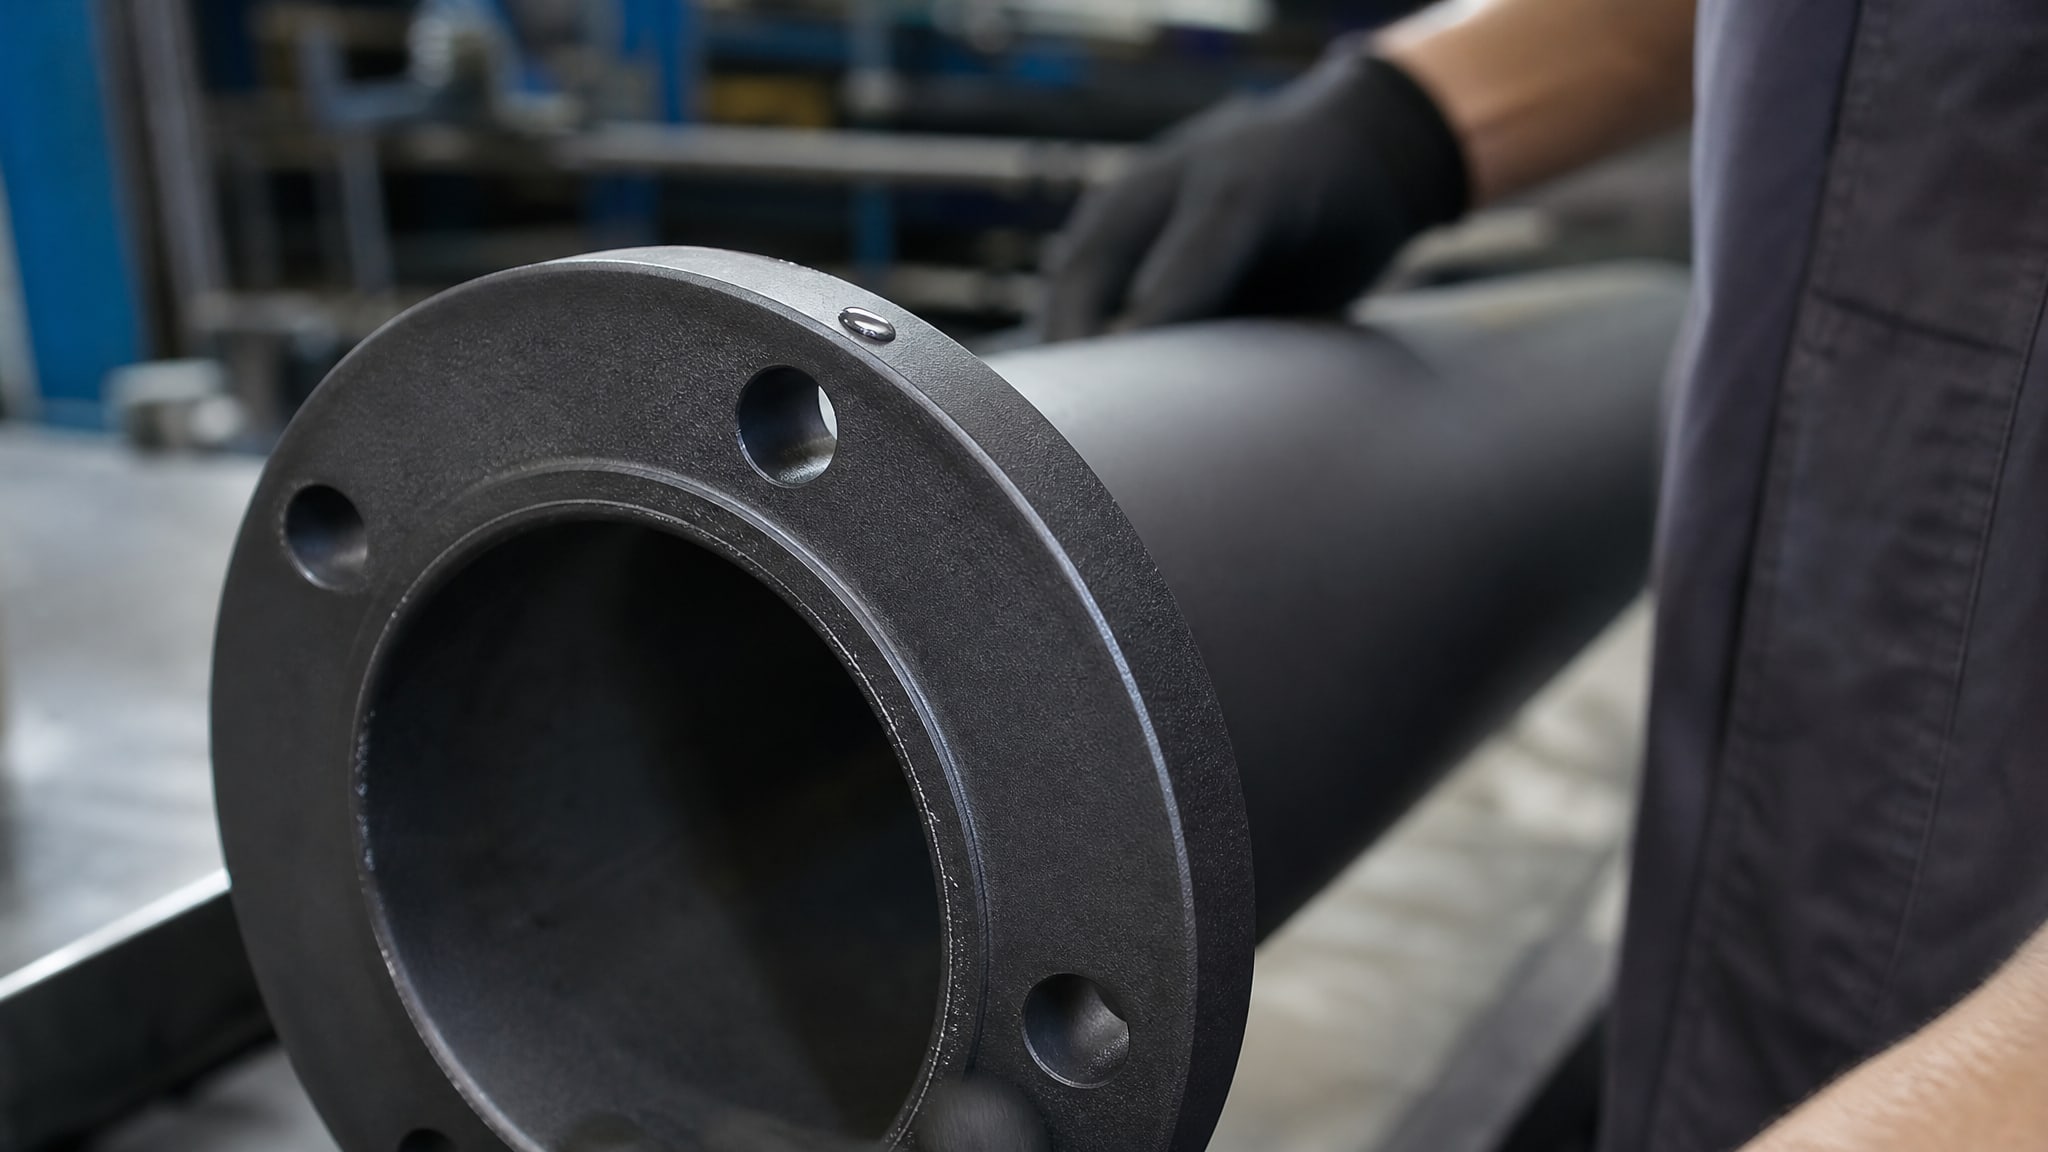
Нижний слой (primer) толщиной 5–7 мкм наносится непосредственно на подготовленный металл. Его роль - создать прочную адгезионную основу, препятствовать корозии металла и обеспечить гидрофобность, то есть водоотталкивание. Primer часто содержит эпоксидную смолу, может включать ингибиторы коррозии и проводящие добавки для защиты от электрохимического разрушения.
Верхний слой (рабочий смазочный слой, topcoat) толщиной 8–25 мкм наносится поверх primer и содержит дисперсию твердых смазок (MoS₂, графита или PTFE) в полимерном связующем. Именно этот слой обеспечивает низкий коэффициент трения (0,04–0,06 для MoS₂), снижает износ и предотвращает задир. При нанесении без нижнего слоя таких слоев часто теряют адгезию, начинают шелушиться или неравномерно распределяются по поверхности, особенно на деталях сложной геометрии или после предшествующей коррозии.
Полная толщина системы обычно составляет 15–25 мкм. Важно не превышать эти значения: слишком толстое покрытие становится хрупким, плохо держится на острых кромках, может нарушить посадку детали в узел (если допуск критичен). Слишком тонкое - не защищает металл и быстро стирается под нагрузкой.
Подготовка поверхности и фосфатирование
Успех двухслойного покрытия на 50% зависит от качества подготовки поверхности.
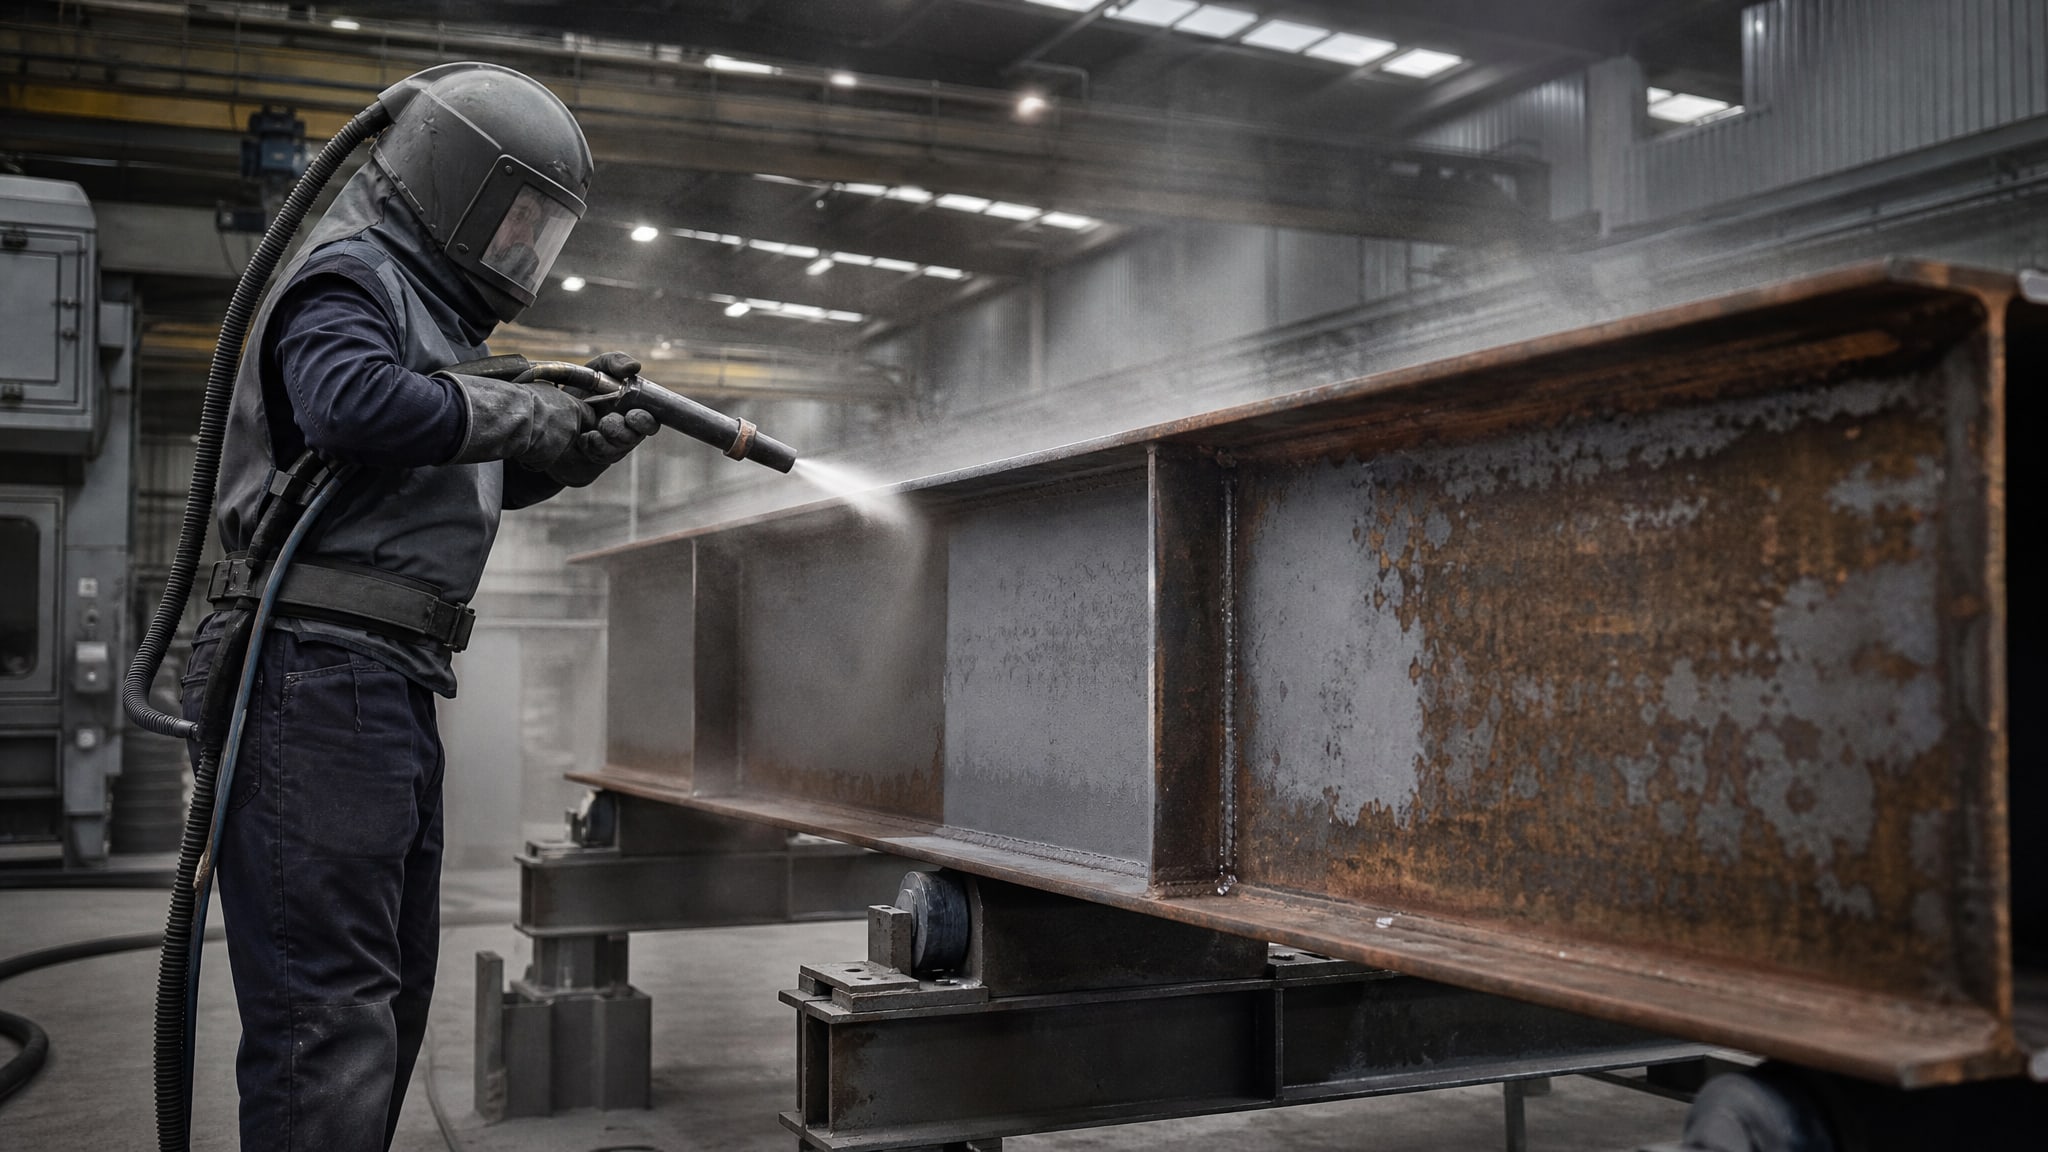
Если на металле остаются окалина, ржавчина, грязь или масло, адгезия primer-слоя будет плохой, и через несколько циклов нагрева-охлаждения или под вибрацией покрытие начнет отслаиваться.
Стандартная подготовка включает несколько этапов:
механическая очистка (дробеструйная или песко-струйная обработка, шлифование) для удаления окалины, грязи и старого покрытия;
химическое обезжиривание для удаления масел и технологических отложений;
фосфатирование поверхности.
Фосфатирование - это создание на металле тонкого (0,5–3 мкм) кристаллического слоя фосфатных соединений железа или марганца. Этот слой не является самим покрытием, а служит подложкой для улучшения адгезии primer-слоя и дополнительной защиты от коррозии. Фосфатированная поверхность более шероховата (увеличивается площадь контакта), гидрофильна на начальном этапе, что улучшает смачивание жидким составом покрытия. Кроме того, фосфатный слой препятствует проникновению влаги и кислорода под покрытие.
Для плашек превентора, работающих под давлением в морской среде, фосфатирование критично: оно снижает риск коррозионного подтекания (creeping corrosion) под покрытием и продлевает срок службы детали.
Типы твердых смазок и их свойства
Три основных типа твердых смазок определяют возможности покрытия.
Дисульфид молибдена (MoS₂):
- Коэффициент трения: 0,04–0,06 (наиболее низкий среди трех).
- Рабочий диапазон: от −180 до +250 °C при воздействии; в вакууме - до +450 °C.
- Преимущества: отличная адгезия, предсказуемое поведение, хорошая электропроводность, применяется в стандартных TDS.
- Недостатки: в агрессивных кислотных средах может окисляться.
- Применение: плашки превентора, шпиндели, направляющие, детали высокого давления.
Графит:
- Коэффициент трения: 0,05–0,15 (чувствителен к влажности).
- Рабочий диапазон: до +600 °C (самый высокий).
- Преимущества: стабилен при экстремальных температурах, хорошо работает в вакууме.
- Недостатки: электропроводен (опасен в электростатичной среде), требует влажности для эффективной работы, адгезия хуже, чем у MoS₂.
- Применение: высокотемпературные узлы, сварочное оборудование, печи.
PTFE (политетрафторэтилен):
- Коэффициент трения: 0,05–0,15.
- Рабочий диапазон: от −73 до +270 °C.
- Преимущества: низкий коэффициент трения, химически стойкий, гидрофобный.
- Недостатки: плохая адгезия к металлу (требует грунтовки), «холодное течение» (медленная деформация при комнатной температуре).
- Применение: пищевое оборудование, химические узлы, уплотнения.
Для нефтегазовой промышленности MoS₂ остается выбором номер один: его адгезия, температурный диапазон и низкое трение оптимальны для плашек превентора.
Антифрикционное твердосмазочное покрытие и восстановление деталей
Восстановление плашек превентора - один из основных сценариев применения антифрикционных твердосмазочных покрытий.
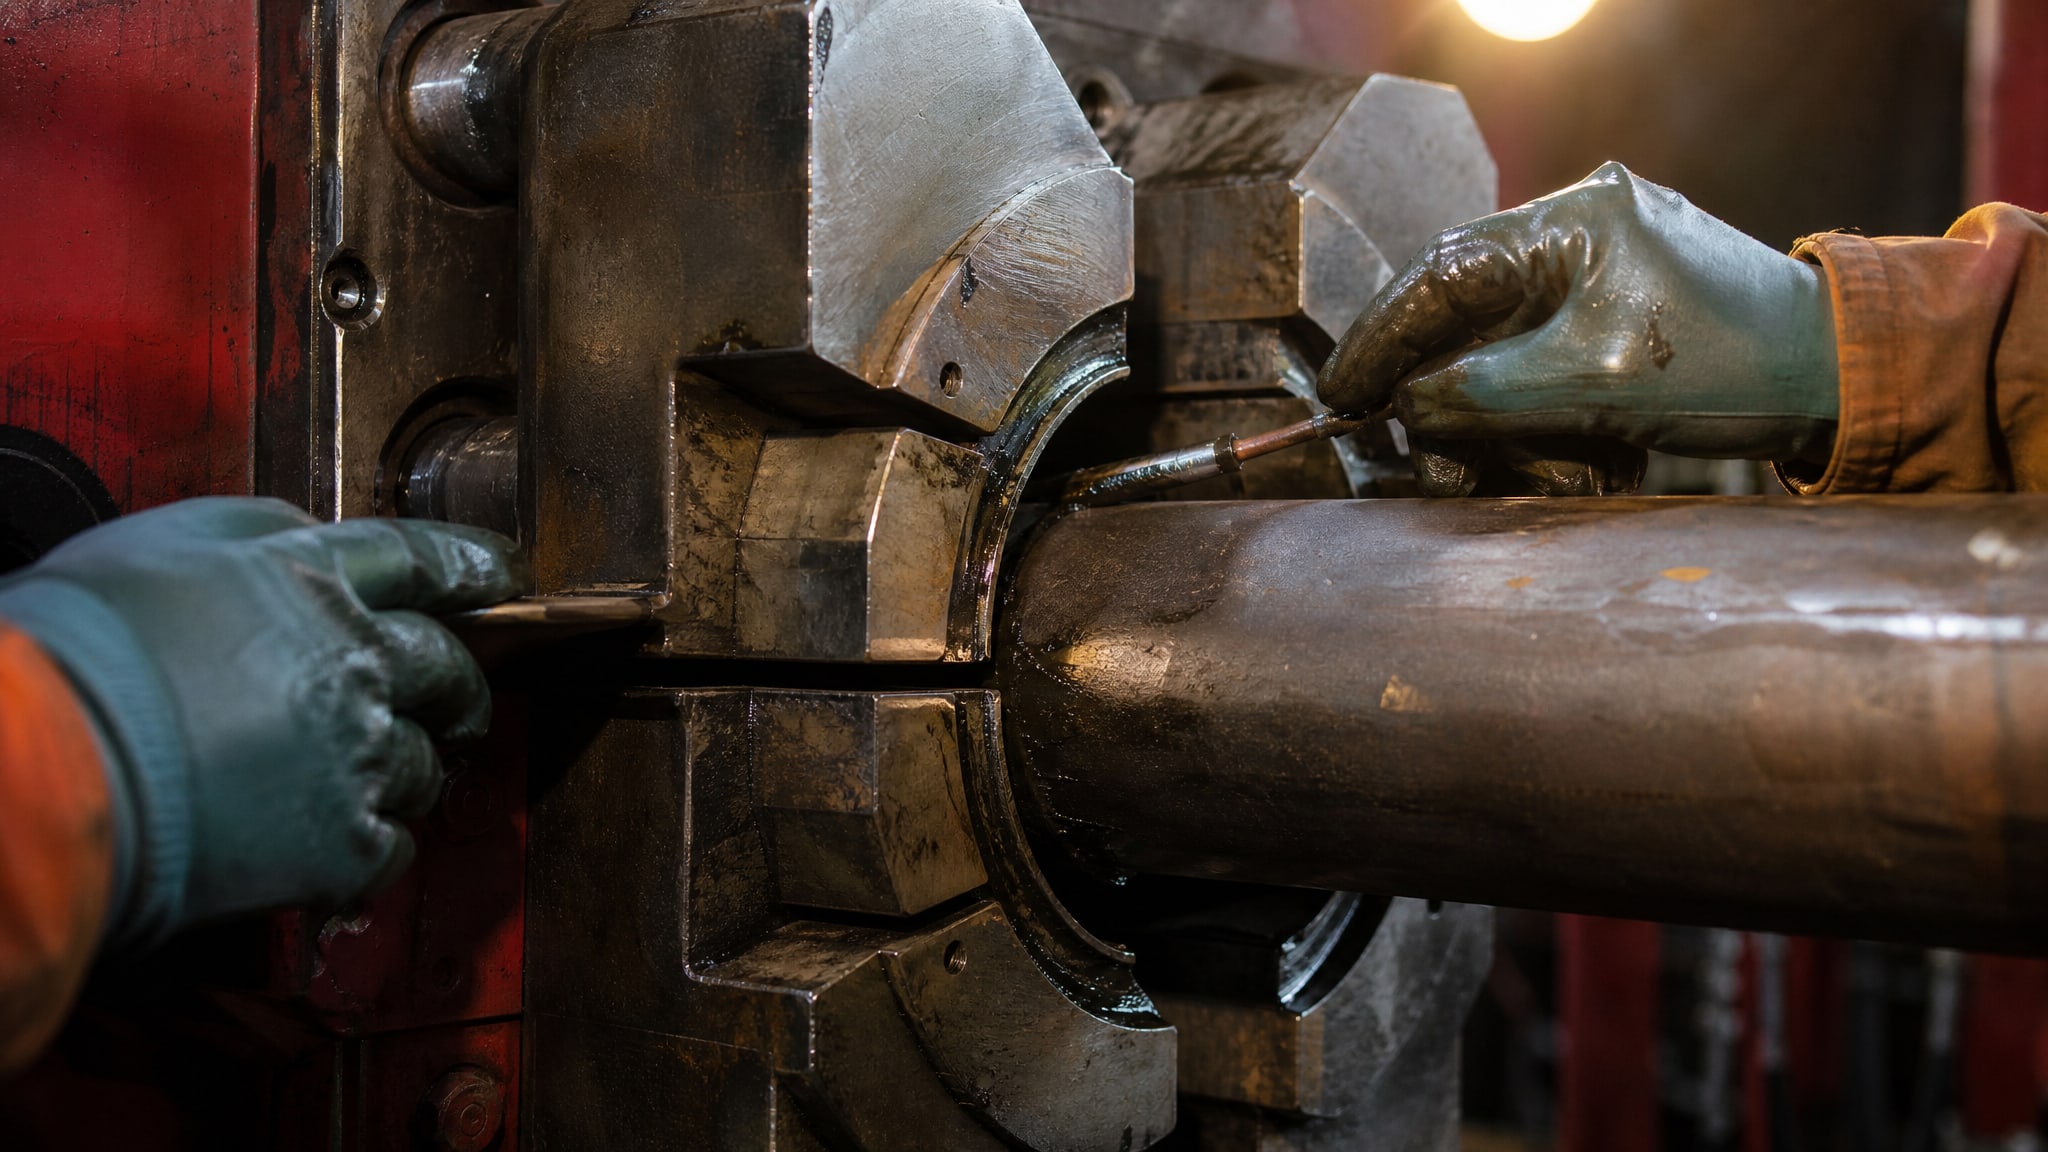
Плашки - это подвижные элементы превентора, которые под давлением жидкости перемещаются и запирают обсадную колонну. При каждом цикле они испытывают не только высокое контактное давление (сотни МПа), но и боковой сдвиг. Металл изнашивается, на поверхности появляются задиры и микротрещины. Восстановить геометрию можно механической обработкой, но без антифрикционного покрытия новая поверхность быстро изнашивается вновь.
Нанесение двухслойного антифрикционного покрытия позволяет:
снизить коэффициент трения с 0,15–0,25 (голый или слабо смазанный металл) до 0,04–0,06;
предотвратить микросварку и задир при высоких нагрузках;
защитить восстановленную поверхность от коррозии в морской среде;
вернуть деталь в строй вместо замены на новую, снизив затраты на 30–50%.
Процесс восстановления включает: механическую очистку старого слоя, фосфатирование, нанесение primer-слоя (сушка 24 часа при комнатной температуре или ускоренное отверждение при 65–80 °C), нанесение topcoat-слоя (сушка в течение 2–7 дней в зависимости от толщины и условий). Поспешное введение детали в эксплуатацию до полного отверждения приводит к размазыванию или отслаиванию покрытия.
Для обеспечения долговечности и снижения износа нефтегазового оборудования, такого как плашки превентора, рекомендуется использовать антифрикционные твердосмазочные покрытия MODENGY, которые проходят проверку на совместимость с морской средой и высокими давлениями.
Отверждение и цветовая индикация износа
Отверждение - критичный этап, определяющий финальные свойства покрытия.
Способы отверждения различаются:
Воздушное сушка при комнатной температуре:
- Время: 24–72 часа в зависимости от толщины и влажности.
- Применяется для покрытий на основе фенольных и полиэфирных смол.
- Удобно при полевом ремонте, но долго.
Термическое отверждение:
- Режимы: 1 час при 65–80 °C, 30 минут при 100 °C или 15 минут при 150 °C (в зависимости от связующего).
- Ускоряет процесс в 5–10 раз, улучшает финальную твердость.
- Требует печи или нагревательной камеры.
Недостаточное отверждение оставляет слой липким внутри и хрупким снаружи. Перегрев деталей может повредить металл или изменить геометрию узла.
Цветовая индикация износа - интересное дополнение, которое встречается в некоторых составах. Идея: primer-слой или топкоат содержит пигмент одного цвета (например, фиолетовый), а рабочий слой - другого (например, серебристый). При износе видна смена цвета - сигнал о необходимости переслойки или замены детали. Однако это не стандартная особенность всех покрытий и требует согласования с производителем материала.
Выбор покрытия: параметры и критерии
Единого универсального покрытия нет.
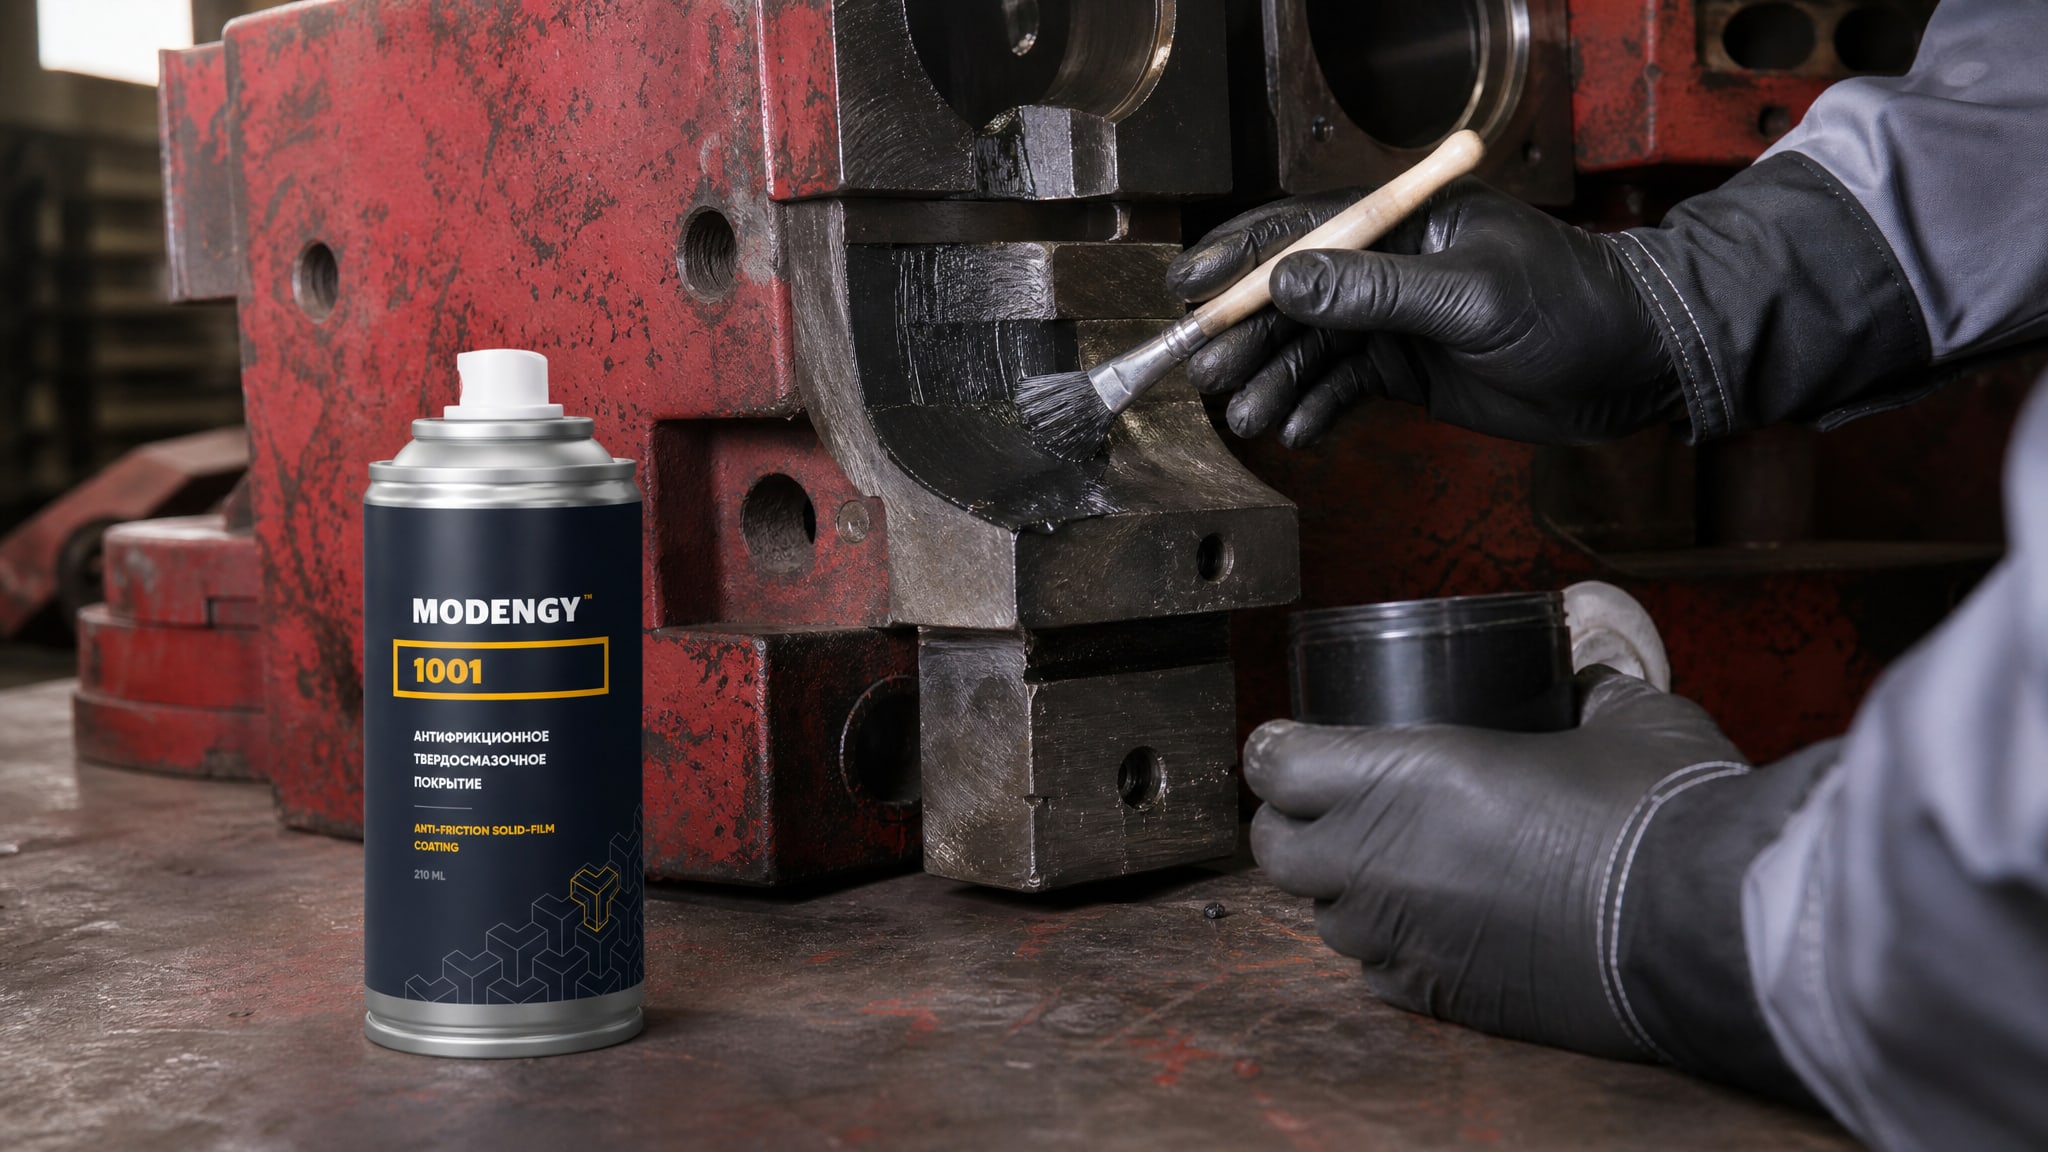
Выбор зависит от семи факторов:
| Параметр | Диапазон / Примеры | Влияние на выбор |
|---|
| Рабочая температура | MoS₂: −180...+250 °C; в вакууме до +450 °C | Выход за пределы диапазона ведет к деградации смазки и потере адгезии |
| Контактное давление | От 50 до 1500+ МПа | MoS₂ предпочтителен при P > 500 МПа; PTFE менее стойкий |
| Химическая среда | Морская вода, углеводороды, кислоты, щелочи | Primer должен иметь подходящую коррозионную защиту; PTFE стойче к кислотам |
| Влажность | 30–95% RH | Графит требует влажности для работы; PTFE и MoS₂ менее чувствительны |
| Способ нанесения | Распыление, погружение, электрофорез, трафарет | Вязкость и разбавление регулируются для каждого способа |
| Толщина | 15–25 мкм (полная система) | Узкий диапазон; нельзя без согласования отклоняться более чем на ±2 мкм |
| Время отверждения | 24 часа–7 дней (воздух) или 15 минут–2 часа (нагрев) | Влияет на цикл производства и время введения детали в эксплуатацию |
MODENGY 1001 является одним из примеров антифрикционных твердосмазочных покрытий на основе дисульфида молибдена, которые соответствуют требованиям нефтегазовой промышленности и могут использоваться для восстановления плашек превентора в соответствии с технологическими спецификациями поставщика.
Ошибки выбора и применения
Практика показывает, что 60–70% неудач с твердосмазочными покрытиями вызваны не браком материала, а ошибками в выборе или нанесении:
Ошибка 1: «Покрытие для плашек подойдет и для направляющих».
Плашки работают под высоким давлением с периодическим движением; направляющие - под постоянным скольжением и низким давлением. Требования разные. Покрытие для одного применения может быть неоптимально для другого.
Ошибка 2: Игнорирование фосфатирования.
Нанесение покрытия сразу на неподготовленный металл (даже после дробеструя) ведет к отслаиванию через 2–6 месяцев в морской среде.
Ошибка 3: Нанесение без согласования допусков.
Если зазор в узле составляет 0,1 мм, а покрытие добавит 0,02 мм, посадка нарушится и деталь заклинит. Необходимо согласовать толщину с конструктором.
Ошибка 4: Недожаривание или перегрев.
Недостаточное отверждение оставляет слой неработоспособным. Перегрев выше указанной температуры деградирует смолу и разрушает адгезию.
Ошибка 5: Применение одного слоя вместо двух.
Наслаивание топкоата прямо на металл или только primer часто приводит к коррозионному подтеканию или потере антифрикционных свойств за пределами назначенного ресурса.
Часто задаваемые вопросы
Чем отличается антифрикционное твердосмазочное покрытие от обычного лака или грунтовки?
Твердосмазочное покрытие содержит дисперсию твердых кристаллов (MoS₂, графит, PTFE), которые скользят друг по другу при контакте и снижают коэффициент трения до 0,04–0,06. Обычный лак или грунтовка защищают от коррозии, но трение остается высоким (0,3–0,8), и они быстро истираются под нагрузкой. Лак - это только защита; твердосмазочное покрытие - защита плюс функциональное снижение трения.
Можно ли наносить твердосмазочное покрытие без подготовки поверхности и фосфатирования?
Технически возможно, но результат будет неудовлетворительным. Покрытие отслоится за несколько месяцев, особенно в условиях вибрации или морской коррозии. Фосфатирование увеличивает время подготовки на 4–8 часов, но продлевает ресурс покрытия в 3–5 раз. Для плашек превентора это экономически выгодно.
Какая толщина покрытия оптимальна для плашек превентора?
Полная толщина системы должна быть 15–25 мкм, с primer-слоем 5–7 мкм и топкоатом 8–25 мкм. Сверх этого диапазона покрытие становится хрупким и может отслоиться. Ниже диапазона - недостаточная защита от коррозии и износа. Толщину измеряют микрометром сухого покрытия (не мокрого).
Как долго отверждается твердосмазочное покрытие и когда деталь можно ввести в эксплуатацию?
Воздушное отверждение: 24–72 часа при комнатной температуре и влажности 50–70%. Термическое: 1 час при 65–80 °C или 30 минут при 100 °C. Полную твердость и адгезию покрытие набирает за 7 дней. Если ввести деталь в эксплуатацию раньше (особенно под высокой нагрузкой), слой может размазаться или отслоиться. Для критичных деталей рекомендуют выдерживать полный срок.
Подходит ли одно твердосмазочное покрытие для работы в морской среде, вакууме и при температуре выше +200 °C одновременно?
Нет. Стандартные MoS₂-покрытия рассчитаны на морскую среду (благодаря фосфатному слою и гидрофобному primer) и давление, но их температурный потолок - +250 °C. В вакууме некоторые составы выдерживают до +450 °C, но это совсем другая система. Выбор всегда - компромисс между несколькими условиями, выбрать одно для всех нельзя. Согласуйте со спецификацией производителя.
Заключение
Твердосмазочное покрытие - не универсальное чудо-средство, а расчетный инженерный материал, подбираемый под конкретное применение. Его двухслойная архитектура (primer + топкоат) решает две задачи одновременно: защита от коррозии и снижение трения. Правильный выбор по температуре, давлению и среде, качественная подготовка поверхности с фосфатированием и соблюдение режима нанесения и отверждения - вот три столпа долговечности.
Для восстановления плашек превентора или защиты других высоконагруженных деталей нефтегазового оборудования начните с уточнения сценария эксплуатации: рабочие температуры, давление, морская ли среда, допустимая толщина покрытия и время подготовки. После этого согласуйте выбор покрытия с производителем материала и убедитесь, что подготовка и нанесение будут вести на предприятии с правильными условиями (температура, влажность, вентиляция).