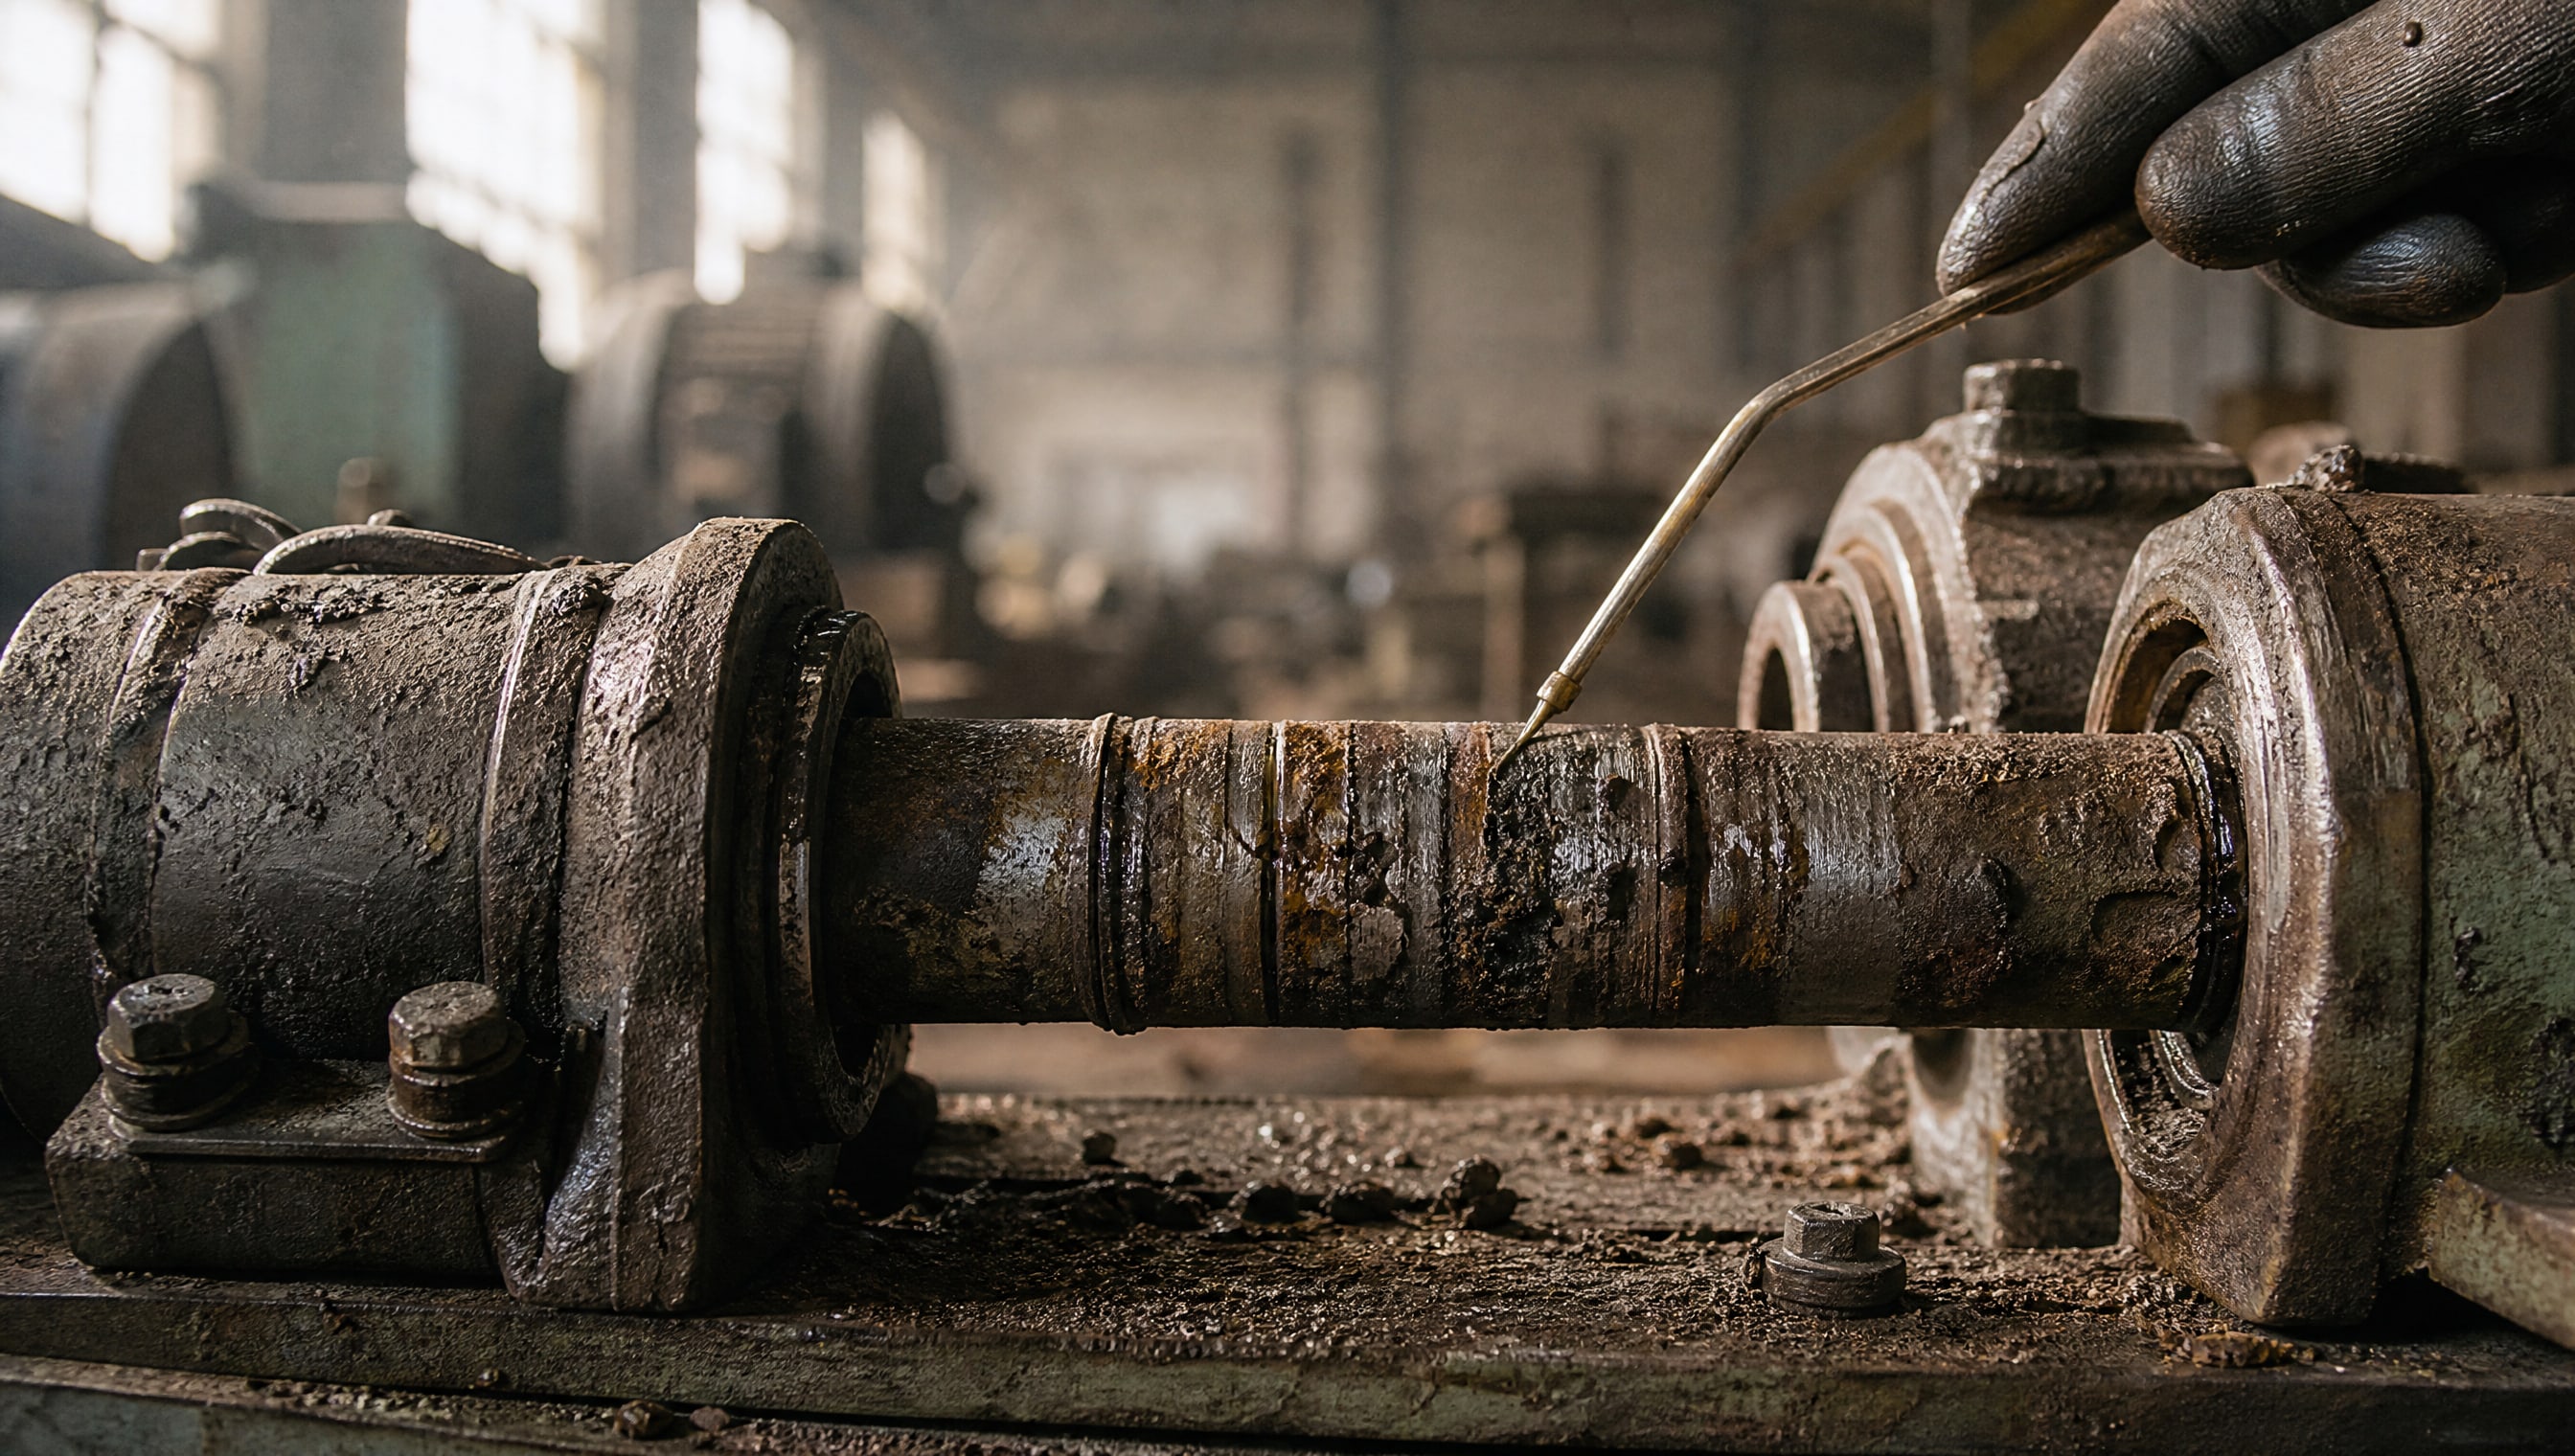
После 10-15 лет интенсивной работы детали машин и оборудования неизбежно теряют рабочие свойства: появляются задиры, фреттинг-износ, микротрещины, снижается адгезия между сопрягаемыми поверхностями. Полная замена при этом часто экономически неоправданна. Восстановление изношенных деталей - процесс возврата детали к нормативным значениям свойств путем восстановления утраченного материала и/или нанесения восстановительных покрытий - становится привлекательной альтернативой.
Твердосмазочные антифрикционные покрытия занимают промежуточное место в спектре технологий: они не восстанавливают геометрию сильно изношенной детали, но восстанавливают рабочие свойства поверхности и продлевают срок жизни узла на 3-5 лет. Разберемся, когда этот метод действительно спасает, а когда требуется механический ремонт или замена.
Что происходит с деталью за 13 лет интенсивной работы
Долгая эксплуатация приносит детали несколько типов повреждений одновременно.
На поверхности втулок, осей и направляющих накапливаются микропотери материала из-за абразивного трения и периодического контакта с водой, щелочами или кислотами. Появляются микротрещины в очагах локального контакта. Уменьшается зазор, нарушается геометрия сопряжения, растет коэффициент трения.
При этом не все повреждения требуют замены детали. Если износ остался в пределах первых микронов (то есть деталь не потеряла критически важные размеры) и отсутствуют глубокие трещины или сильная деформация, поверхность можно восстановить. На практике это означает, что деталь прошла период интенсивного абразивного износа и теперь нуждается в защите от дальнейшего разрушения, а не в полной геометрической рестарации.
Экономически это выглядит привлекательно: когда стоимость восстановленной детали составляет 30-50% от цены новой, а расход металла уменьшается в 20-30 раз, закупщик предприятия может продлить жизнь оборудования на несколько лет без крупных капитальных затрат.
Способы восстановления изношенных деталей и их место в производстве
Восстановление изношенных поверхностей деталей реализуется несколькими параллельными методами: наплавкой, напылением, приваркой, плакированием, химическим осаждением, электролизом, осаждением из газовой или парогазовой фазы.
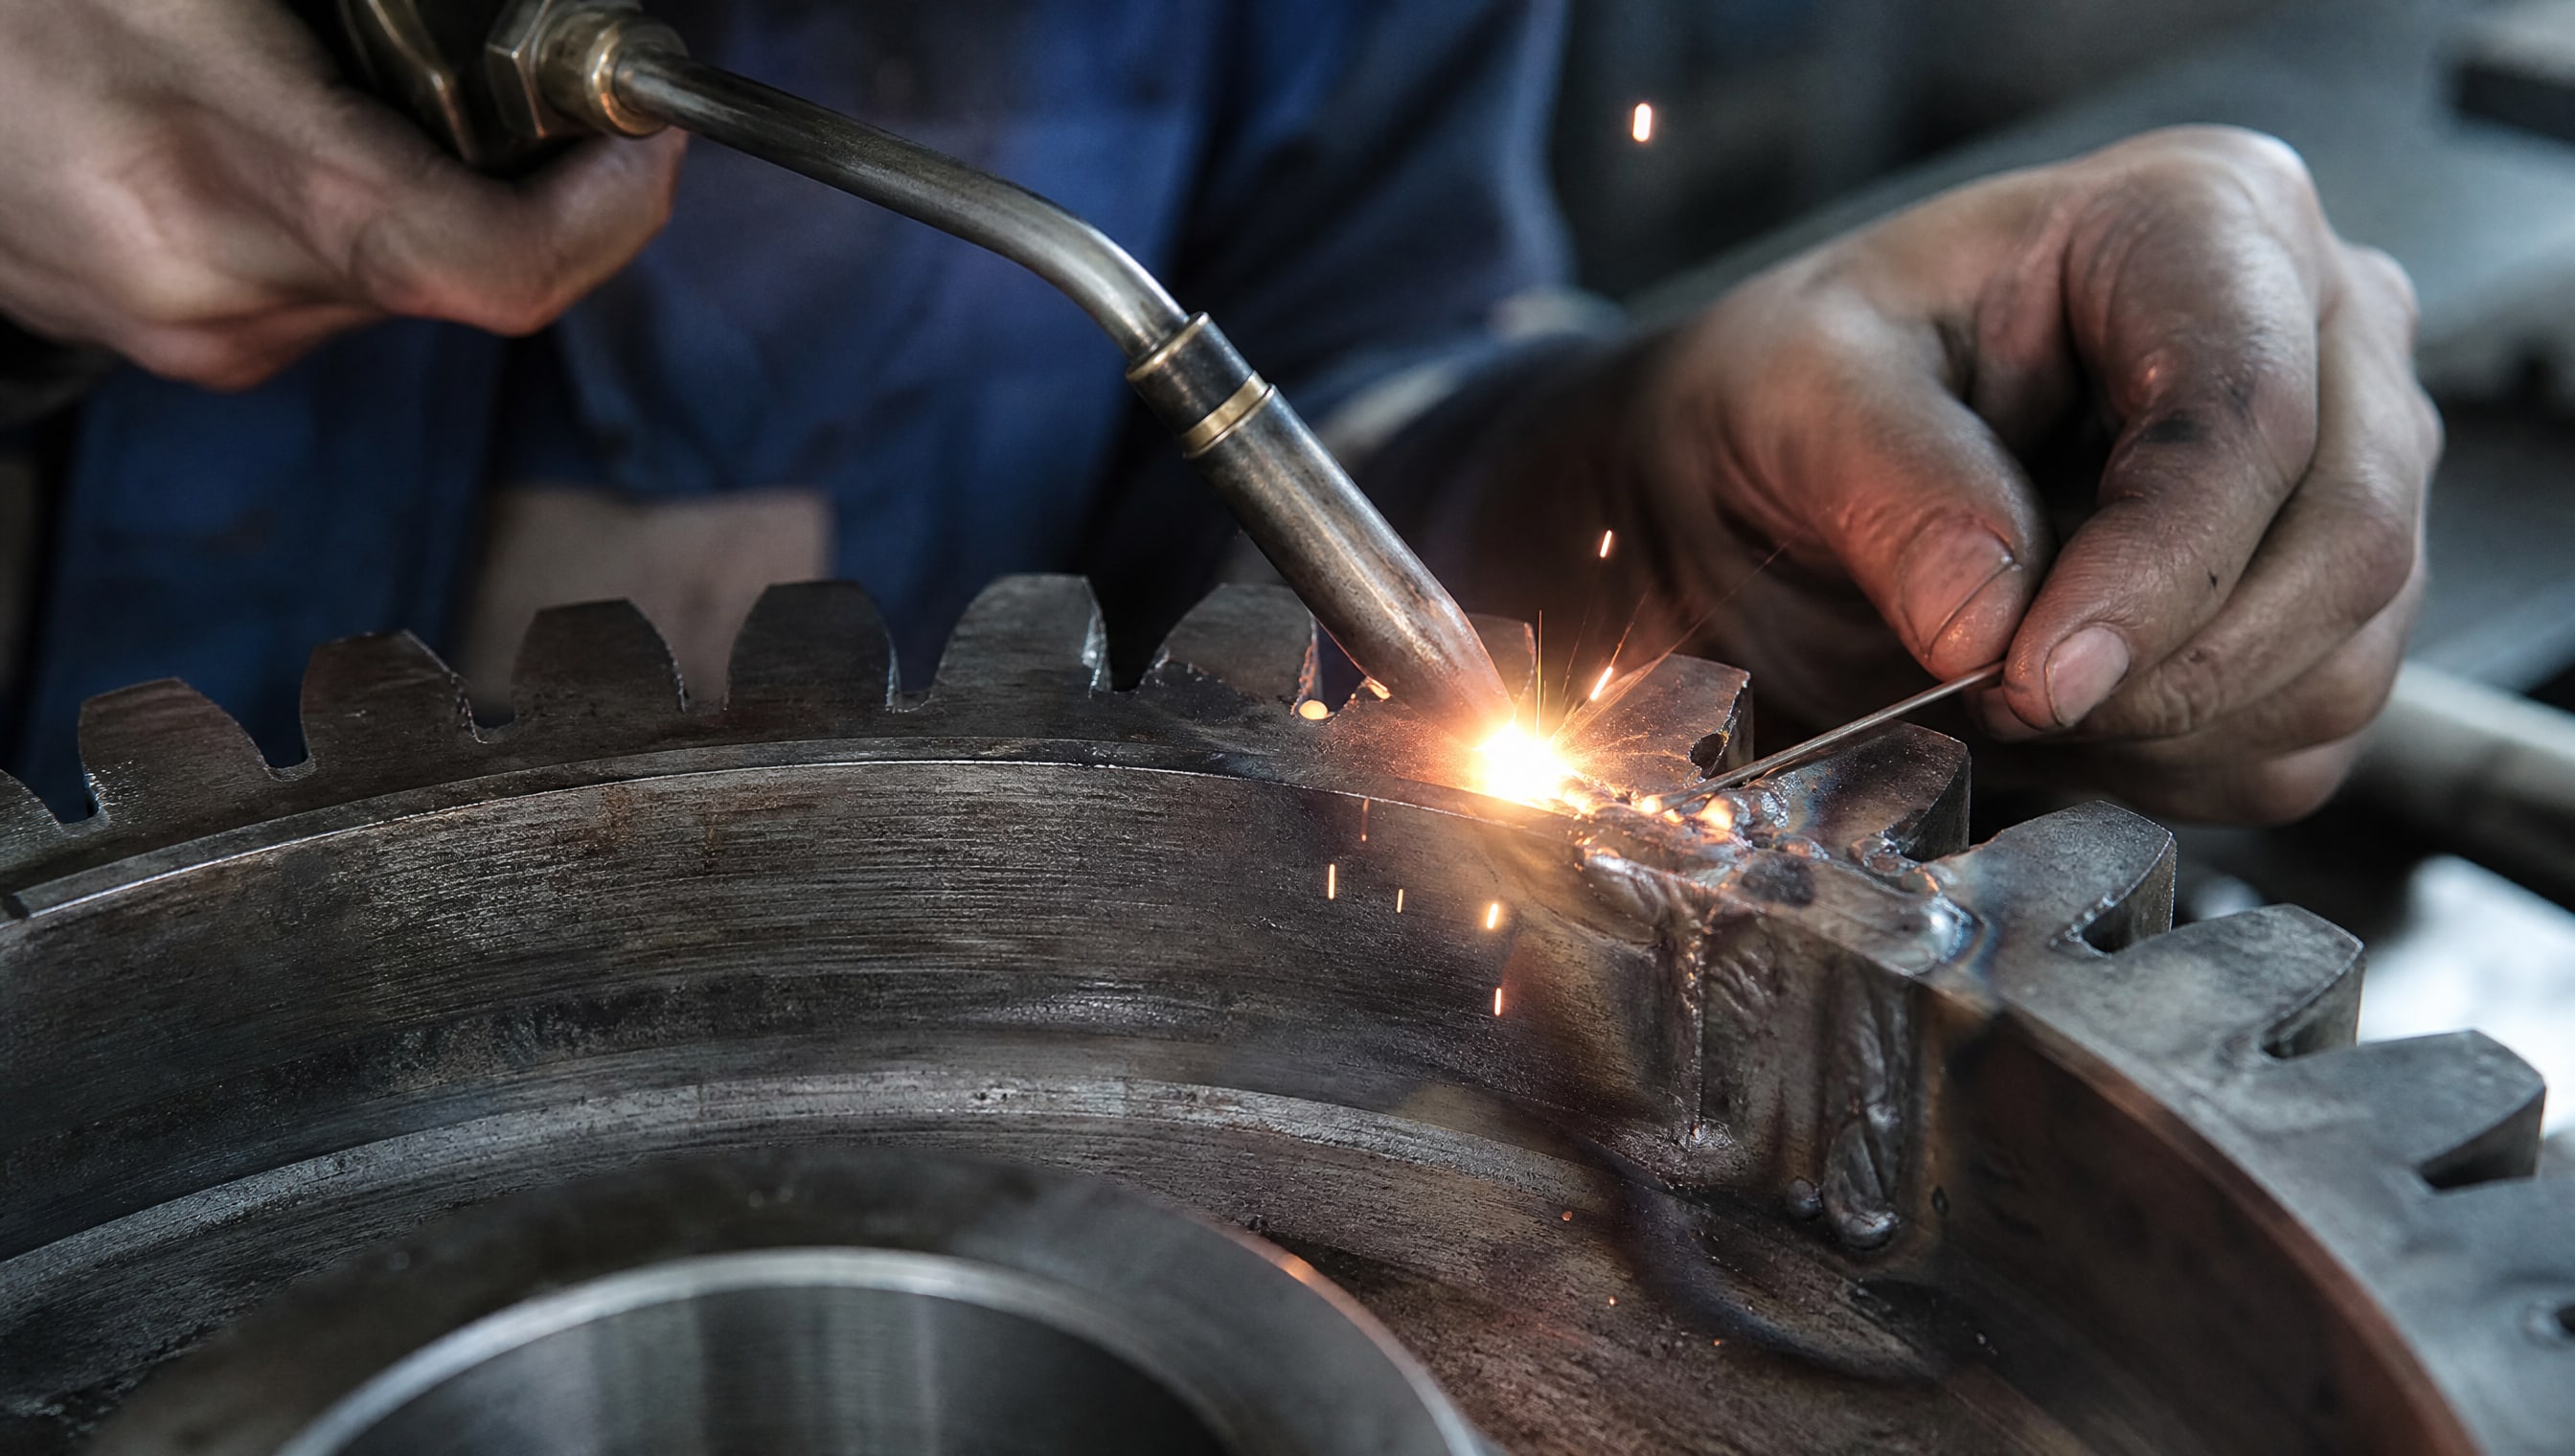
Твердосмазочные покрытия - один из вариантов, но далеко не универсальный.
Наплавка и сварка восстанавливают утраченный объем материала и подходят для деталей с критической потерей размеров. Метод требует последующей механической обработки (шлифовки, растачивания), но позволяет вернуть деталь к исходной геометрии.
Твердосмазочные покрытия работают иначе: они образуют сухую пленку толщиной порядка микронов и не восполняют потерю материала. Вместо этого они защищают оставшуюся поверхность от дальнейшего износа, снижают трение и препятствуют задирам. Метод эффективен, когда главная проблема - не размер, а качество контакта.
Электролитическое осаждение и напыление применяют для нанесения более толстых слоев упрочняющих материалов (твердого хрома, керамики), но эти процессы требуют специального оборудования и часто экономически оправданы только для высокоответственных узлов.
Выбор технологии зависит от причины отказа детали. Если втулка потеряла 2-3 мм диаметра, ее нужно восстанавливать наплавкой. Если износ составил 50-100 мкм и проблема в повышенном трении и начальных задирах, твердосмазочное покрытие может вернуть деталь в строй.
Толщина твердосмазочного слоя и геометрические ограничения
Тонкая пленка - это одновременно преимущество и главное ограничение твердосмазочных покрытий.
После нанесения и отверждения слой составляет 1-5 мкм для фрикционных поверхностей (пары скольжения, валы, втулки) и до 20 мкм для остальных зон. Это соответствует тысячным долям миллиметра.
Из этого следует прямой вывод: покрытие не восстанавливает геометрию детали, оно лишь компенсирует микропотери и защищает от дальнейшего разрушения. Если диаметр вала уменьшился на 0,5 мм из-за износа, покрытие толщиной 5 микрон никак не вернет деталь в допуск.
Вместе с тем эта тонкость работает на благо: так как слой не нарушает размеры существенно, деталь можно восстанавливать без последующей механической обработки. Толщина подбирается в зависимости от характера поверхности и условий работы. Для направляющих скольжения и втулок берут нижний конец диапазона (1-5 мкм), для открытых поверхностей, менее критичных к припусках, - до 20 мкм.
При нанесении используют 1-2 слоя с промежуточной сушкой. Попытка нанести покрытие «толще» обычно приводит к потере адгезии и отслоению, так как толстый слой не высыхает равномерно и внутри него остаются напряжения.
Ремонт кольцевых уплотнений и деталей пар трения
Кольцевые уплотнения (манжеты, сальники, О-кольца) и втулки скольжения - области, где твердосмазочные покрытия показывают особенно хороший результат.
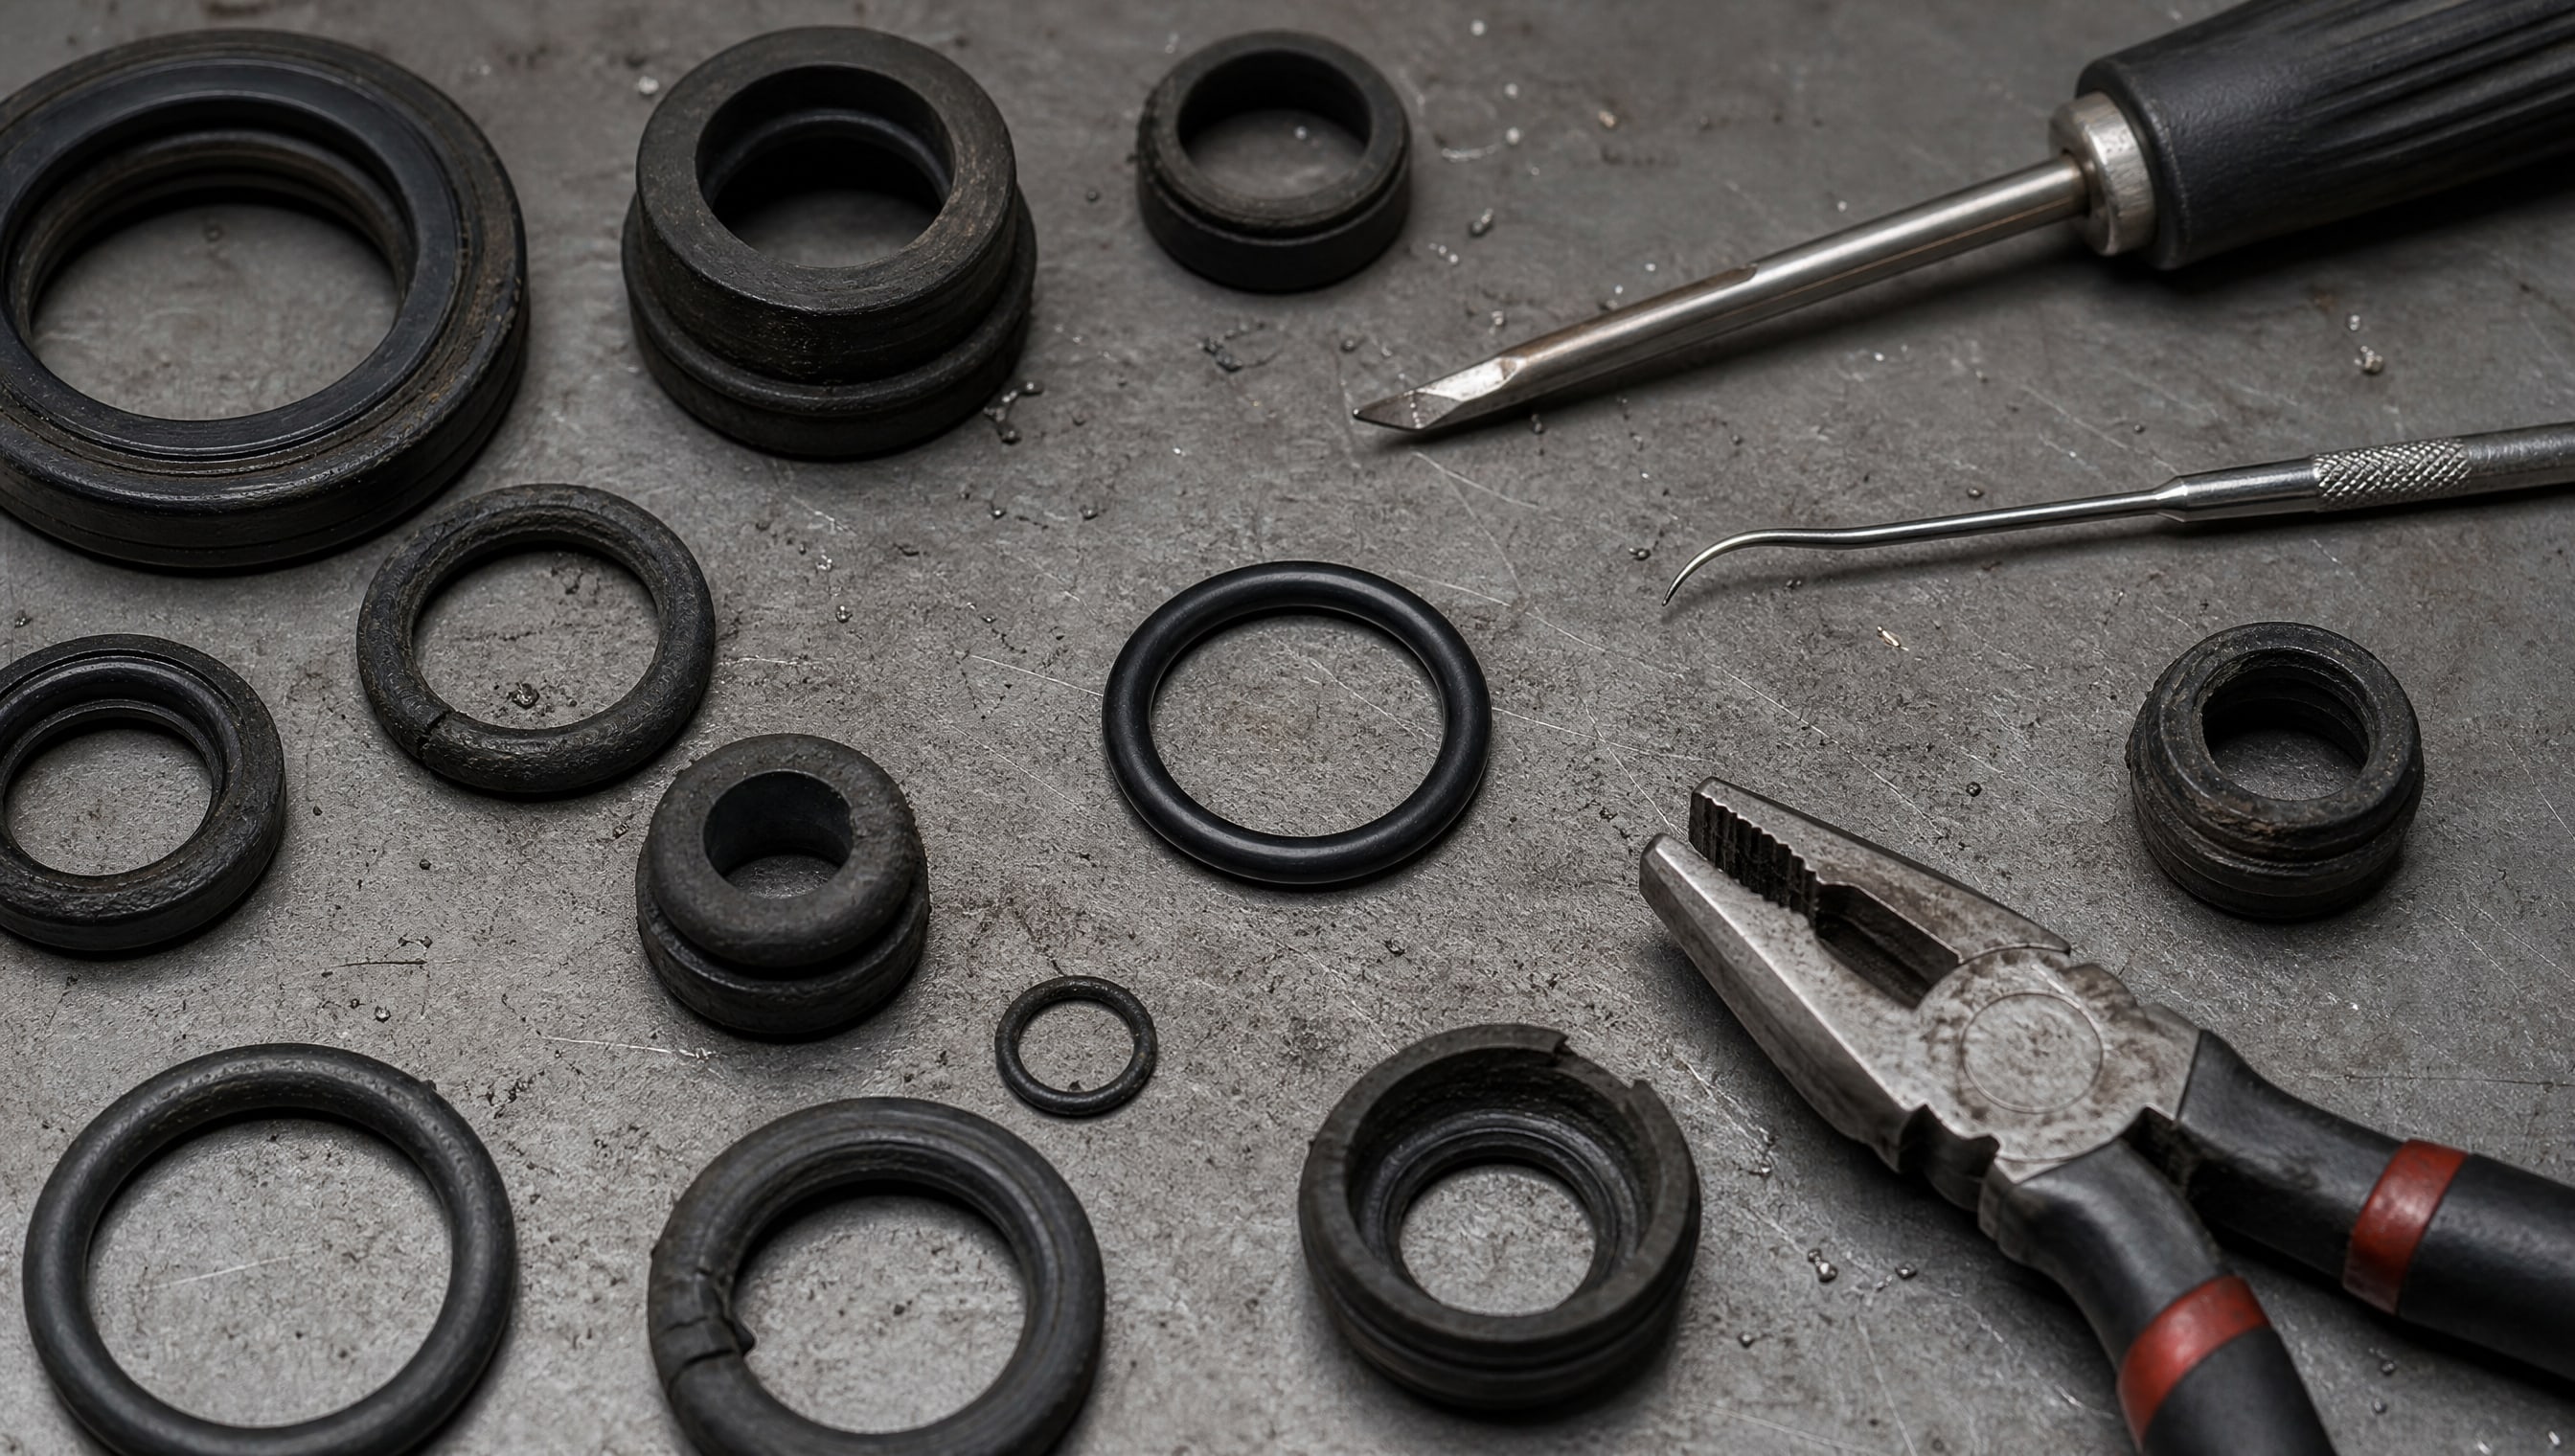
За время эксплуатации манжета изнашивается, теряет упругость, появляются микротрещины по рабочей кромке, усиливается трение о вал.
В таком случае демонтаж, замена манжеты, повторная сборка и регулировка обходятся в 2-3 раза дороже, чем восстановление рабочей поверхности существующего уплотнения. Если потеря материала не превышает несколько микронов, нанесение твердосмазочного покрытия на вал в зоне контакта с манжетой восстанавливает плотность прилегания, снижает трение и возвращает уплотнение в рабочее состояние.
Аналогично работает восстановление втулок, направляющих и шпинделей. Когда зазор увеличен из-за износа, но деталь еще не подошла к критическому пределу, покрытие компенсирует микропотери и восстанавливает контактное давление в паре.
На практике такое восстановление выполняется в несколько этапов: деталь демонтируют, очищают от загрязнений и ржавчины, обезжиривают, наносят покрытие тонким слоем, высушивают в течение 24 часов и устанавливают обратно. Первые 15-30 минут работы на холостом ходу служат периодом приработки, когда покрытие и прилегающая поверхность уплотнения или втулки входят в контакт и формируют стабильные рабочие характеристики.
Покрытие от рытвин и локальных повреждений поверхности
Рытвины, задиры и локальные вмятины на поверхности деталей возникают из-за попадания абразива, гидроударов, фреттинга или неправильного монтажа.
Они создают микроконцентраторы напряжений и служат очагами дальнейшего разрушения материала.
Здесь твердосмазочное покрытие действует ограниченно. Если рытвина глубиной менее 50-100 мкм и ее площадь локальна, покрытие может сгладить острые края, заполнить микровпадины и защитить очаг повреждения от дальнейшего развития трещины. Коэффициент трения 0,03-0,05 в покрытии не позволяет абразиву «вгрызаться» глубже.
Однако, как показал практический опыт, твердосмазочные покрытия не способны перекрывать грубые механические повреждения, такие как рытвины глубиной более 200-300 мкм или множественные задиры. В таком случае поверхность сначала требует выравнивания: шлифовки, полировки или локального наплавления на очаг повреждения, а после этого можно наносить защитное покрытие.
Для восстановления деталей с незначительными дефектами, где требуется снижение трения и защита от износа, применяют антифрикционные твердосмазочные покрытия, которые отверждаются при комнатной температуре и имеют широкий диапазон рабочих температур от -210 до +730 °C. Это позволяет использовать покрытие как во внутренних узлах теплооборудования, так и в холодильных установках без опасения потери адгезии.
Методы восстановления изношенных деталей: как выбрать подходящий
Выбор метода восстановления изношенных деталей начинается с диагностики: необходимо оценить характер износа, глубину повреждений, критичность размеров и экономику решения.
Когда пригодны твердосмазочные покрытия
Используй этот вариант, если деталь работала долго, но потеря материала минимальна - порядка нескольких микронов. Признаки пригодности:
Трение в паре увеличилось, но радиальные зазоры еще находятся в допуске.
На поверхности видны следы фреттинга, микрозадиров или локального истирания, но нет глубоких трещин.
Деталь критична функционально, но не критична по размерам (например, направляющие скольжения, втулки скольжения, буфера).
Условия работы известны и не предполагают экстремальных нагрузок после ремонта.
Когда нужна механическая обработка или наплавка
Выбери наплавку или сварку, если:
Потеря размеров превышает 0,5-1 мм и деталь вышла за допуски чертежа.
На поверхности есть трещины, сколы или деформации, требующие механического восстановления.
Требуется восстановить упрочненный слой или изменить материал поверхности.
Когда подходит замена
Замена оправдана, если:
Деталь подошла к концу нормативного срока и ее восстановление требует затрат, сравнимых с ценой новой.
Восстановление не гарантирует возврат к исходным характеристикам.
Деталь морально устарела или планируется модернизация узла.
Сочетание методов также возможно: например, если вал имеет локальные рытвины и общий износ, поверхность сначала полируют или слегка шлифуют (удаляют острые края рытвин), а затем наносят покрытие для защиты и снижения трения.
Подготовка поверхности и соблюдение технологии нанесения
Долговечность восстановления напрямую зависит от качества подготовки основы.
Даже лучшее покрытие не прилипнет к грязной или окисленной поверхности, и эффект восстановления получится кратковременным.
Цепочка подготовки
Удалить загрязнения: масло, грязь, пыль механической промывкой или ветошью.
Очистить от ржавчины: используют проволочные щетки, наждачную бумагу или специальные средства, в зависимости от интенсивности коррозии.
Удалить старые слабодержащиеся слои покрытия: если деталь уже была покрыта чем-то ранее, старый слой счищают.
Обезжирить поверхность: протирают чистой тряпкой, смоченной в ацетоне или спирте, затем дают испариться остаткам растворителя.
Проверить чистоту: на подготовленной поверхности не должно быть видимых пленок, капель, налетов.
После этого нужно соблюдать последовательность нанесения: наносят тонкий равномерный слой (1-2 слоя с промежуточной сушкой), избегают потеков и наслоений, следят за толщиной. Полное отверждение занимает примерно 24 часа, и в течение этого времени деталь хранят в сухом помещении без вибраций.
Когда восстановленная деталь установлена на место, первые 15-30 минут работают на холостом ходу. Это период приработки, когда покрытие вступает в контакт с парной деталью и их поверхности взаимно приспосабливаются. Без этой приработки покрытие может потерять адгезию или неравномерно износиться.
Практические ограничения и когда восстановления недостаточно
Твердосмазочные покрытия - мощный инструмент, но не панацея.
Главное ограничение: они работают только с поверхностными дефектами.
Трещины в теле материала. Если трещина уже пошла в глубину, покрытие ее не остановит. Деталь продолжит разрушаться, и вскоре покрытие отслоится вместе с отломившимся куском.
Деформация и потеря геометрии. Если вал погнулся, вал на центрах не центрируется, или пара скольжения потеряла соосность, покрытие это не исправит. Сначала нужна механическая правка.
Критический износ с большой потерей материала. Если потеря размеров превышает 1-2 мм, что выводит деталь за допуски чертежа, покрытие это не восполнит. Нужна наплавка.
Экстремальные условия после ремонта. Если после восстановления деталь будет работать в условиях, более жестких, чем раньше (выше температура, выше нагрузка, агрессивнее среда), тонкое покрытие может не выдержать. Нужно рассчитывать несущую способность: для твердосмазочных покрытий она достигает 3000 МПа, но при превышении этого предела пленка разрушается.
На практике инженер, прежде чем отправить деталь на восстановление покрытием, должен ответить на три вопроса:
Есть ли трещины или деформация? Если да - сначала механический ремонт.
Находится ли потеря размеров в пределах микронов? Если потеря 0,5 мм и более - пробуй наплавку или замену.
Совместимы ли условия будущей работы с тонкой пленкой толщиной несколько микронов? Если условия жестче, чем раньше - рискованно.
Если ответ на все три вопроса - нет, восстановление покрытием имеет шанс на успех. Если хотя бы один ответ - да, надо рассматривать альтернативы.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить замену детали?
Нет. Покрытие восстанавливает рабочие свойства поверхности (снижение трения, защита от задиров), а не геометрию детали. Если деталь вышла за допуски чертежа по размерам или имеет трещины, покрытие это не исправит. Метод продлевает жизнь детали, но в рамках ее текущего состояния.
Как долго держится восстановленная деталь?
При правильной подготовке, нанесении и условиях работы твердосмазочное покрытие сохраняет свойства 3-5 лет в зависимости от интенсивности эксплуатации. Если условия становятся жестче (выше температура, выше нагрузка), срок может сократиться. Мониторинг износа помогает спланировать следующий цикл восстановления.
Нужна ли специальная подготовка перед нанесением?
Да, это критично. Поверхность должна быть очищена от загрязнений, ржавчины и старых слоев, затем обезжирена. Плохая подготовка - главная причина отслоения покрытия. На очищенной, сухой и обезжиренной поверхности адгезия составляет 100%, на грязной или мокрой - покрытие может отвалиться через несколько часов.
Какова минимальная потеря размеров, при которой восстановление имеет смысл?
Восстановление покрытием имеет смысл, если потеря материала находится в диапазоне 50-100 микронов и фактически препятствует нормальной работе пары (повышенное трение, люфт). Если потеря менее 50 микронов, покрытие может быть профилактической защитой. Если потеря более 500 микронов (0,5 мм), нужно рассматривать наплавку.
Совместимы ли антифрикционные покрытия с условиями влажности и кислотности?
Да. Твердосмазочные покрытия отверждаются при комнатной температуре, дают влагостойкую пленку и устойчивы к воздействию воды, щелочных и кислотных сред в том объеме, в котором они обычно встречаются в промышленности. Температурный диапазон от -210 до +730 °C позволяет использовать покрытие в холодильных и теплотехнических узлах.
Заключение
Восстановление изношенных деталей твердосмазочными покрытиями - это не универсальная замена полному ремонту, а специализированный инструмент для деталей с поверхностным износом. За 13 лет эксплуатации узел накапливает микропотери материала, фреттинг-дефекты и задиры, которые резко повышают трение и ускоряют дальнейшее разрушение. На этом этапе нанесение тонкой сухой пленки толщиной 1-5 мкм восстанавливает контактные свойства пары, снижает коэффициент трения до 0,03-0,05 и препятствует дальнейшему износу на 3-5 лет.
Успех метода зависит от трех факторов: правильной диагностики (поверхностный износ, а не глубокие трещины), тщательной подготовки поверхности (удаление ржавчины, загрязнений, обезжиривание) и соблюдения технологии нанесения (тонкие слои, полное отверждение, приработка). Экономически это дает выигрыш в 3-8 раз по числу операций и в 20-30 раз по расходу металла по сравнению с заменой. Следующий шаг: оценить состояние деталей на вашем оборудовании, определить характер износа и рассчитать, какие узлы выиграют от восстановления покрытием, а какие требуют механического ремонта или замены.