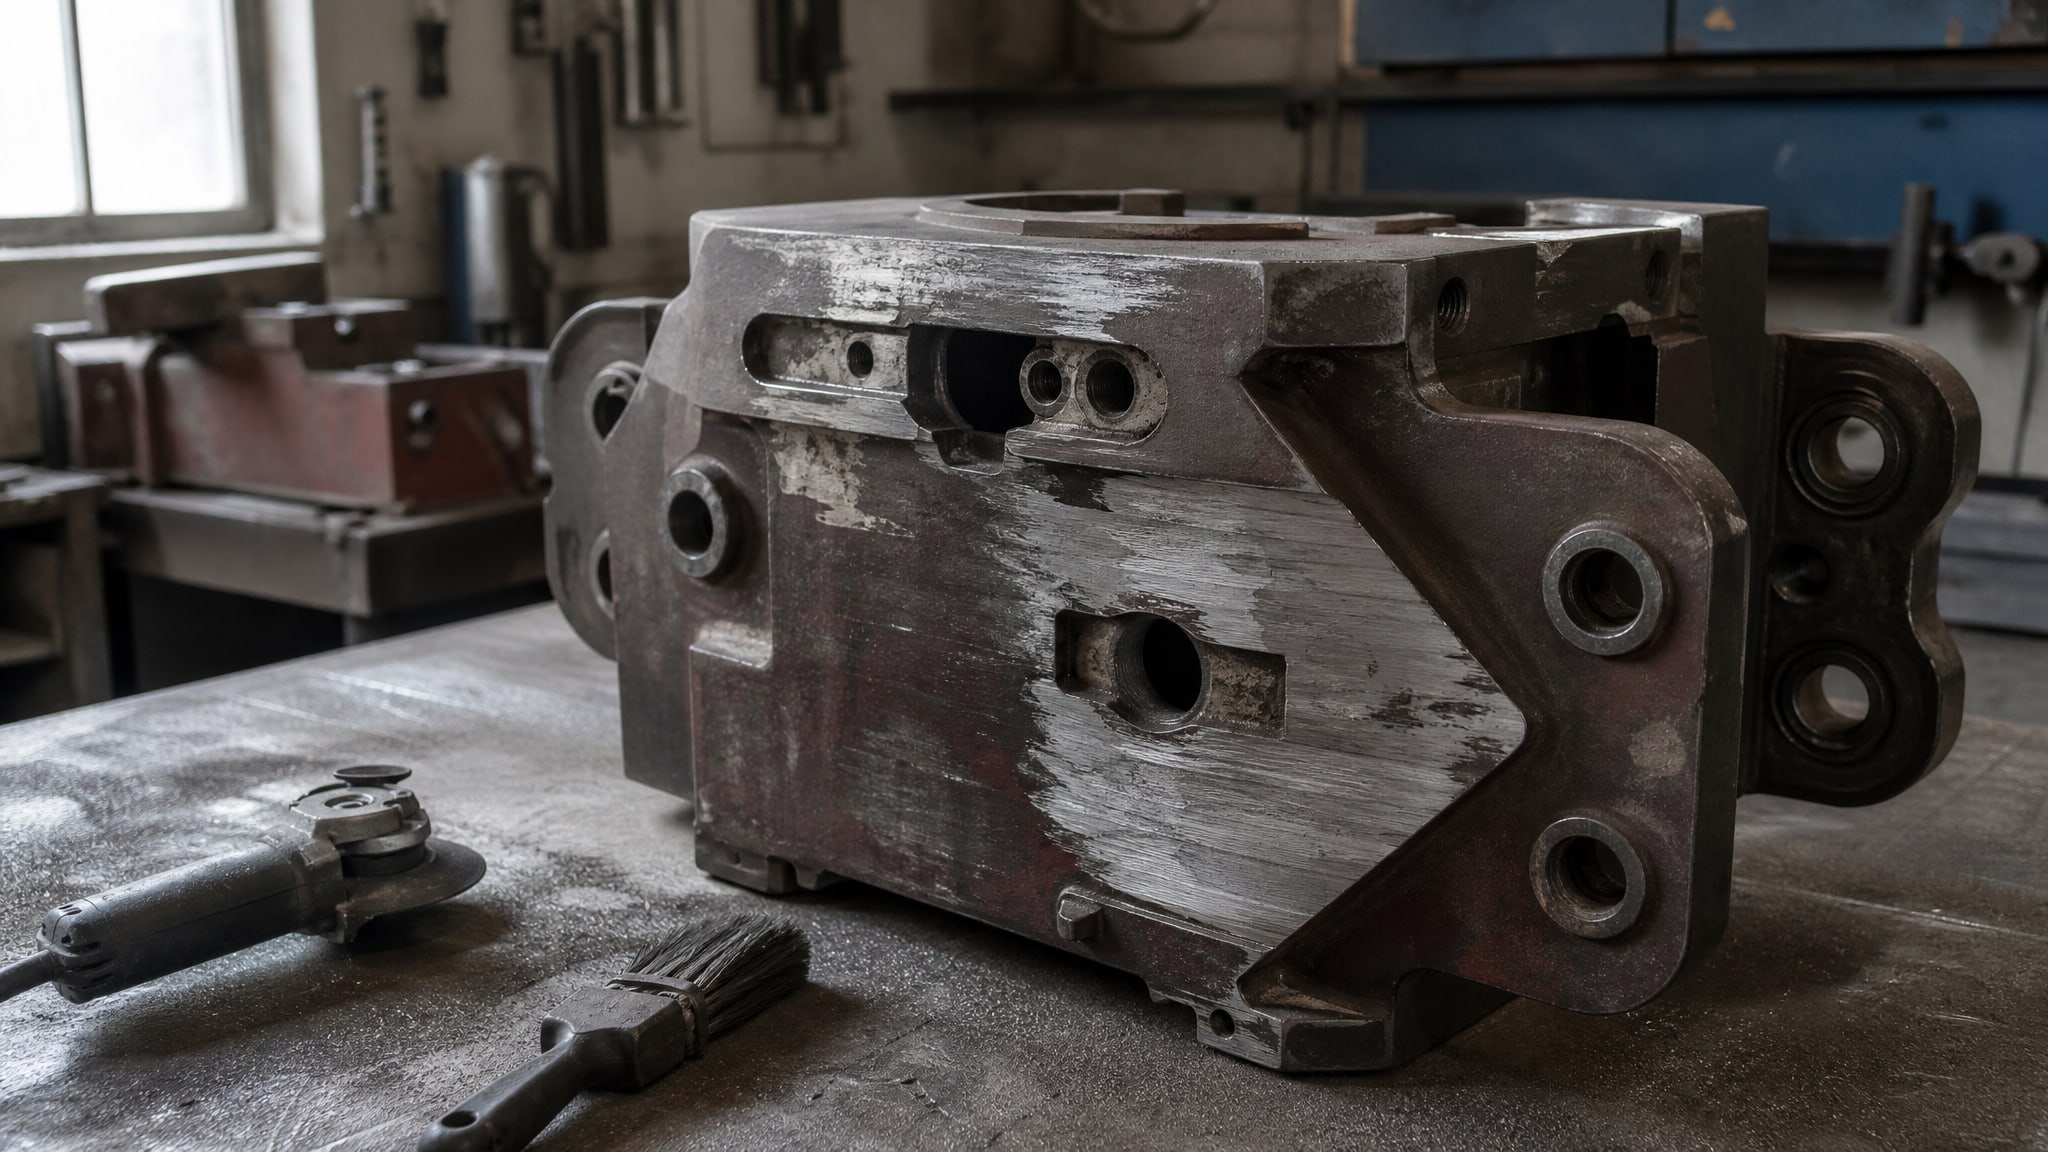
Плашки превентора - узел высокого риска, где отказ защитного слоя часто ведет к срывам сроков и дорогостоящему ремонту. Импортные покрытия уходят с рынка, и российские инженеры ищут надежную замену. Но замена - это не просто нанести новый состав на поверхность. От качества подготовки основания зависит, справится ли покрытие с фреттингом, гидравлическим ударом и окислением в условиях скважины. Статья разбирает, как правильно подготовить плашку к восстановлению защитного слоя, какие ошибки ведут к браку, и как контролировать результат по отечественным стандартам.
Материал адресован техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования и хотят избежать типичных ошибок при восстановлении плашек превентора.
Почему качество подготовки поверхности критично для плашек превентора
Плашка работает в среде с постоянной циркуляцией жидкости, перепадами давления и механическими нагрузками.
Старые импортные покрытия держались отчасти благодаря особой геометрии нанесения и характеру сцепления с основанием. Когда вы наносите новое покрытие, вы должны обеспечить адгезию не менее надежную. ГОСТ 9.402-2004 и ГОСТ Р ИСО 8501-1-2014 задают критерии подготовки металла перед покрытием - это не эстетический стандарт, а технологический.
Адгезия покрытия зависит от:
Чистоты поверхности от ржавчины, окалины и оксидов;
Удаления жировых и масляных загрязнений;
Отсутствия влаги и пыли перед нанесением;
Контролируемой степени микрошероховатости (которую задает абразивная среда).
Именно поэтому стандарты существуют не как рекомендация, а как обязательный норматив. На скважинных объектах, где отказ плашки может остановить добычу, эта подготовка - не формальность.
Степени очистки по международным и отечественным стандартам
Российский ГОСТ 9.402 и международный ГОСТ Р ИСО 8501-1-2014 описывают пять основных степеней очистки.
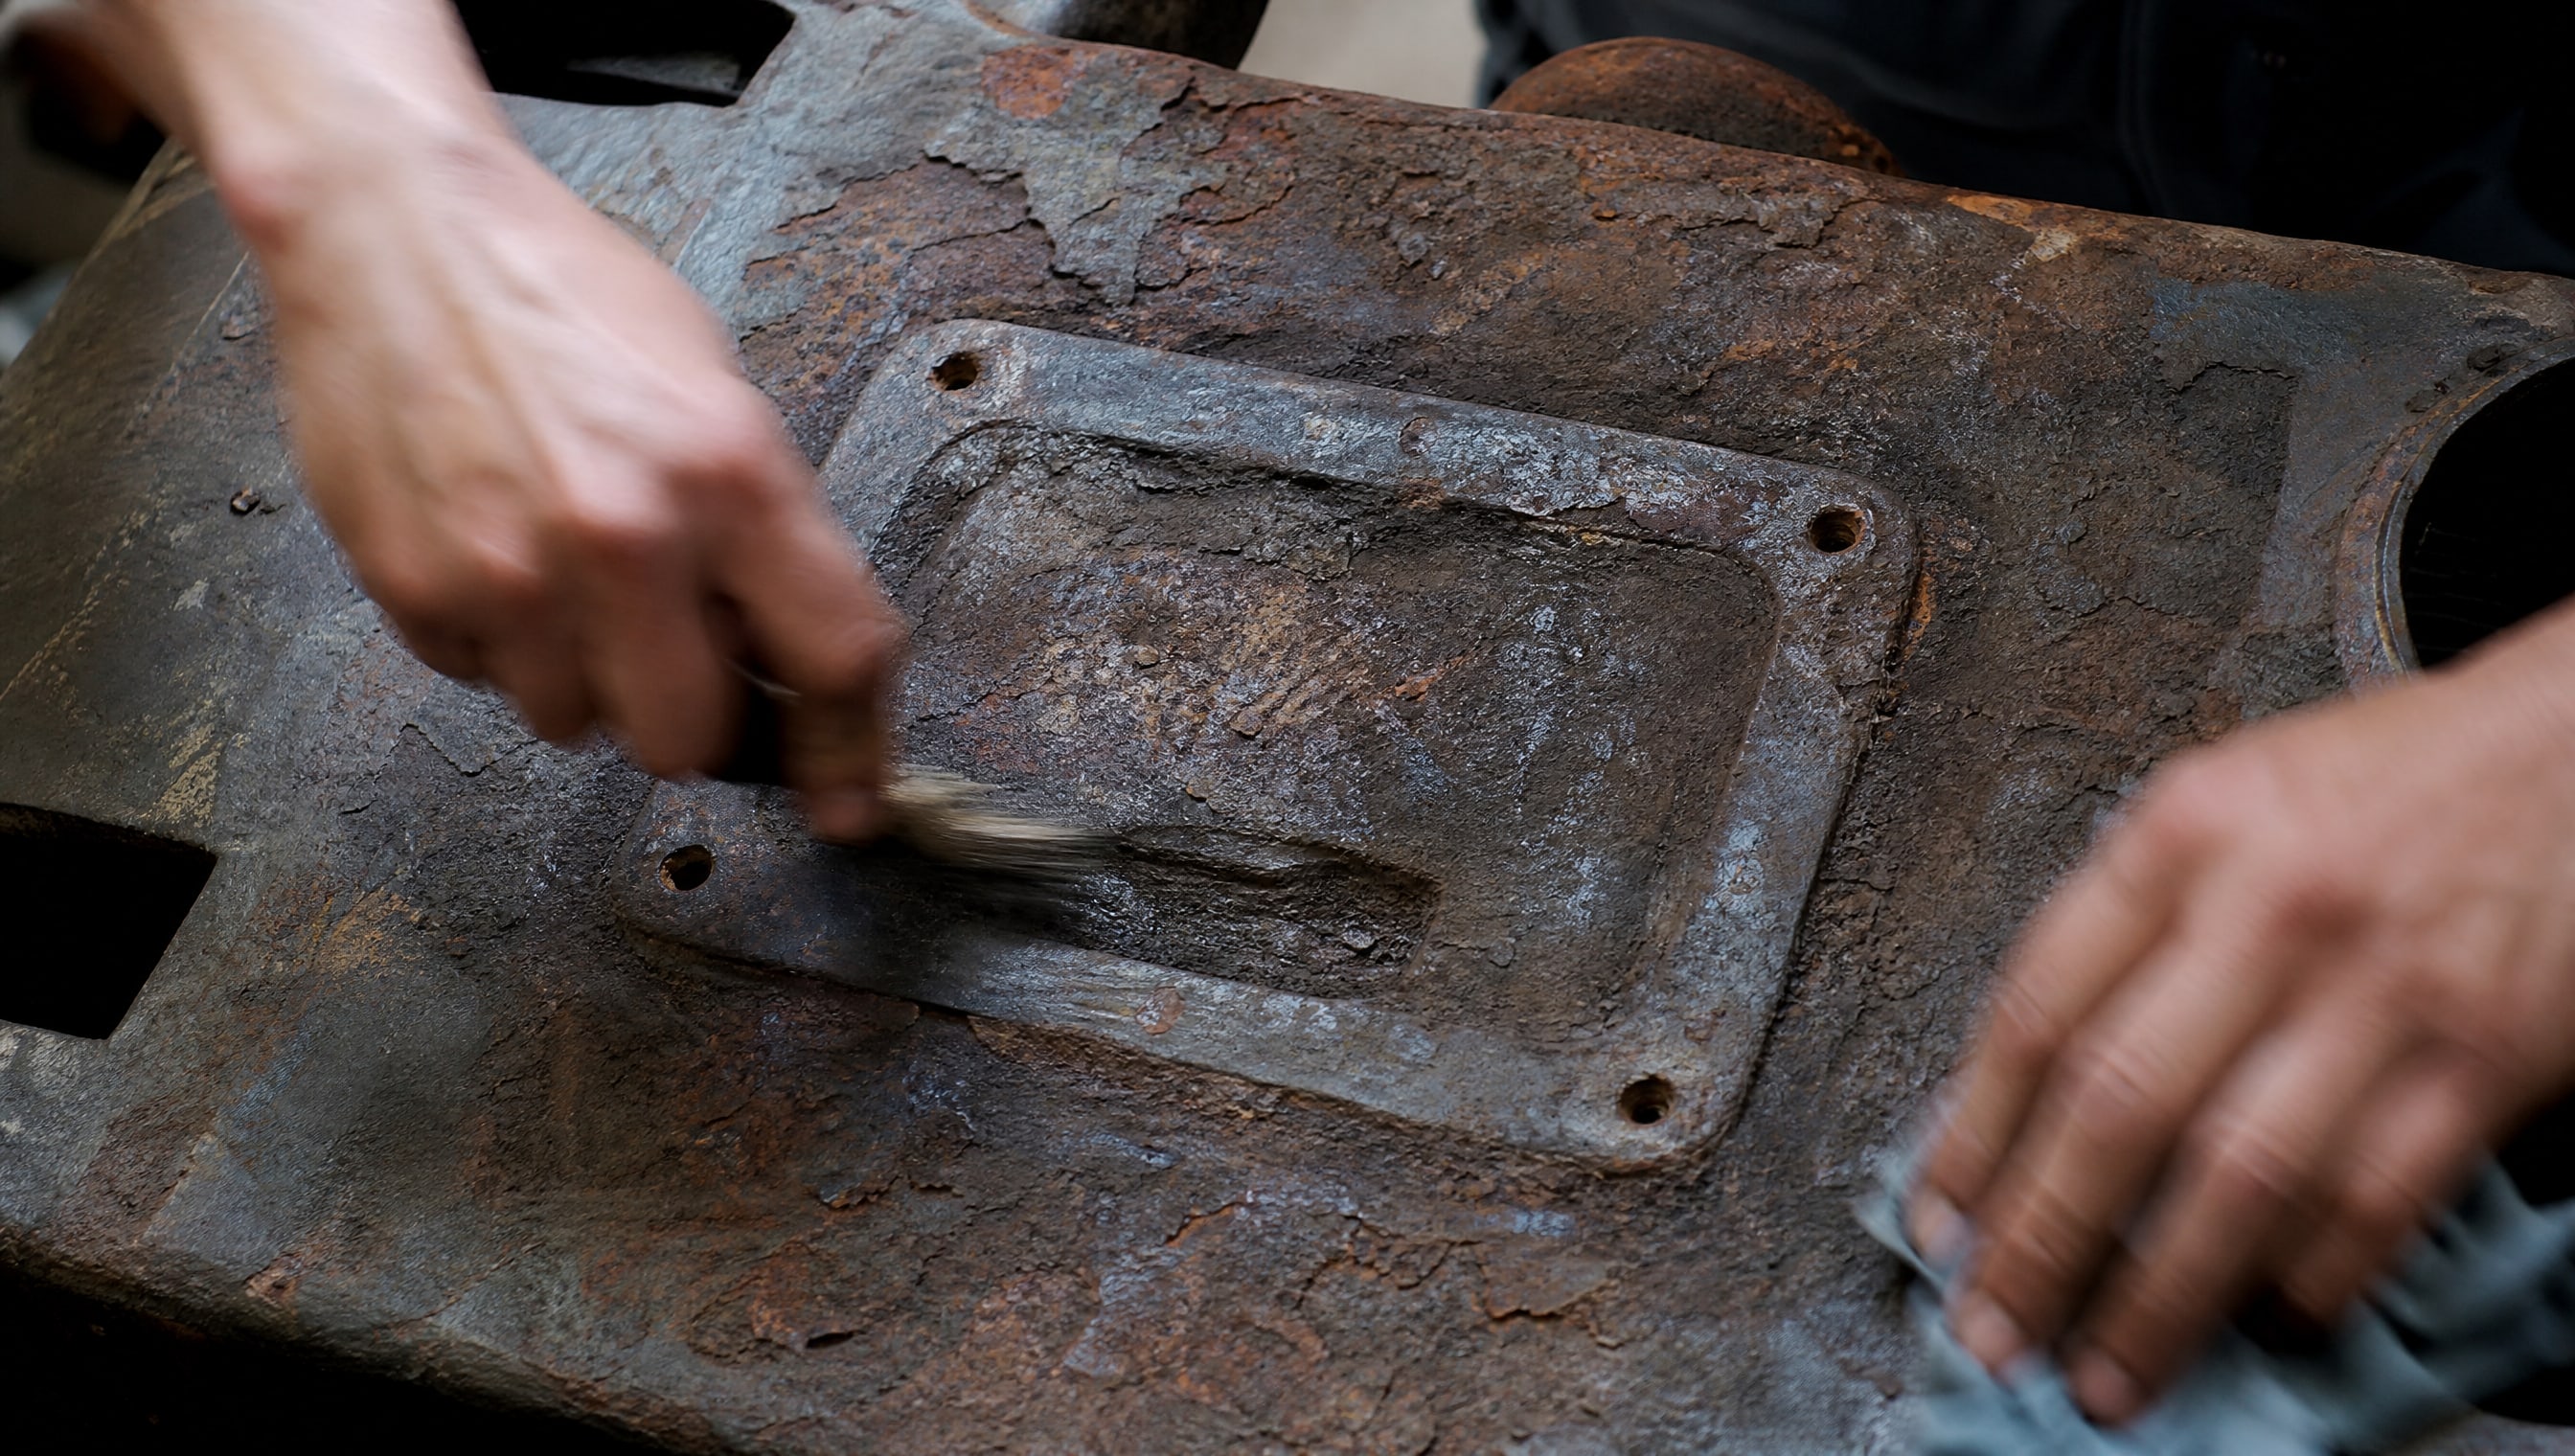
Для восстановления плашек превентора чаще всего используют три из них.
Соответствие степеней ГОСТ и ISO
| Степень по ГОСТ 9.402 | Эквивалент ISO 8501-1 | Описание |
|---|
| 1 степень (03) | Sa 3 | Почти полностью очищена, видны отдельные участки следов ржавчины и покрытия |
| 2 степень (02) | Sa 2½ | Тщательно очищена, виден металл с отдельными темными пятнами окисла |
| 3 степень (01) | Sa 2 | Поверхность очищена, видны следы ржавчины и полос прокатки |
| 4 степень (0/01) | Sa 1 | Рыхлая ржавчина удалена, но плотная ржавчина и окалина остаются |
Sa 3 - очищенный до визуально чистого металла уровень - используют, когда требуется максимальная долговечность покрытия и когда речь идет об особо ответственных узлах. Для плашек превентора, где срок службы покрытия должен быть не менее 3-5 лет, Sa 2½ считается оптимальным компромиссом: почти полное удаление ржавчины и старого слоя, достаточная микрошероховатость для адгезии, разумные сроки обработки.
Как не ошибиться с выбором степени очистки
Многие покупатели думают, что "чистить до белого металла" (Sa 3) нужно всегда. Это неверно. Степень выбирают по требуемому сроку службы покрытия, характеру загрязнений и типу последующего защитного состава. Если вы наносите атмосферо-стойкое покрытие на внутренней поверхности плашки, работающей в закрытой среде скважины, Sa 2½ даст вам надежный результат без перерасхода абразива. Если же это критично важная деталь, контактирующая с агрессивной средой, выбирайте Sa 3.
Визуальная оценка должна производиться не "на глаз", а путем сравнения обработанной поверхности со стандартной картой степеней, приложенной к ГОСТ Р ИСО 8501-1-2014. Таких карт существуют несколько вариантов (панели Абраметалл, образцы сравнения), и их нужно держать при себе на месте работ.
Подготовка перед пескоструйной обработкой
Типичная ошибка: положили деталь в пескоструйный аппарат, включили - и начали обрабатывать.
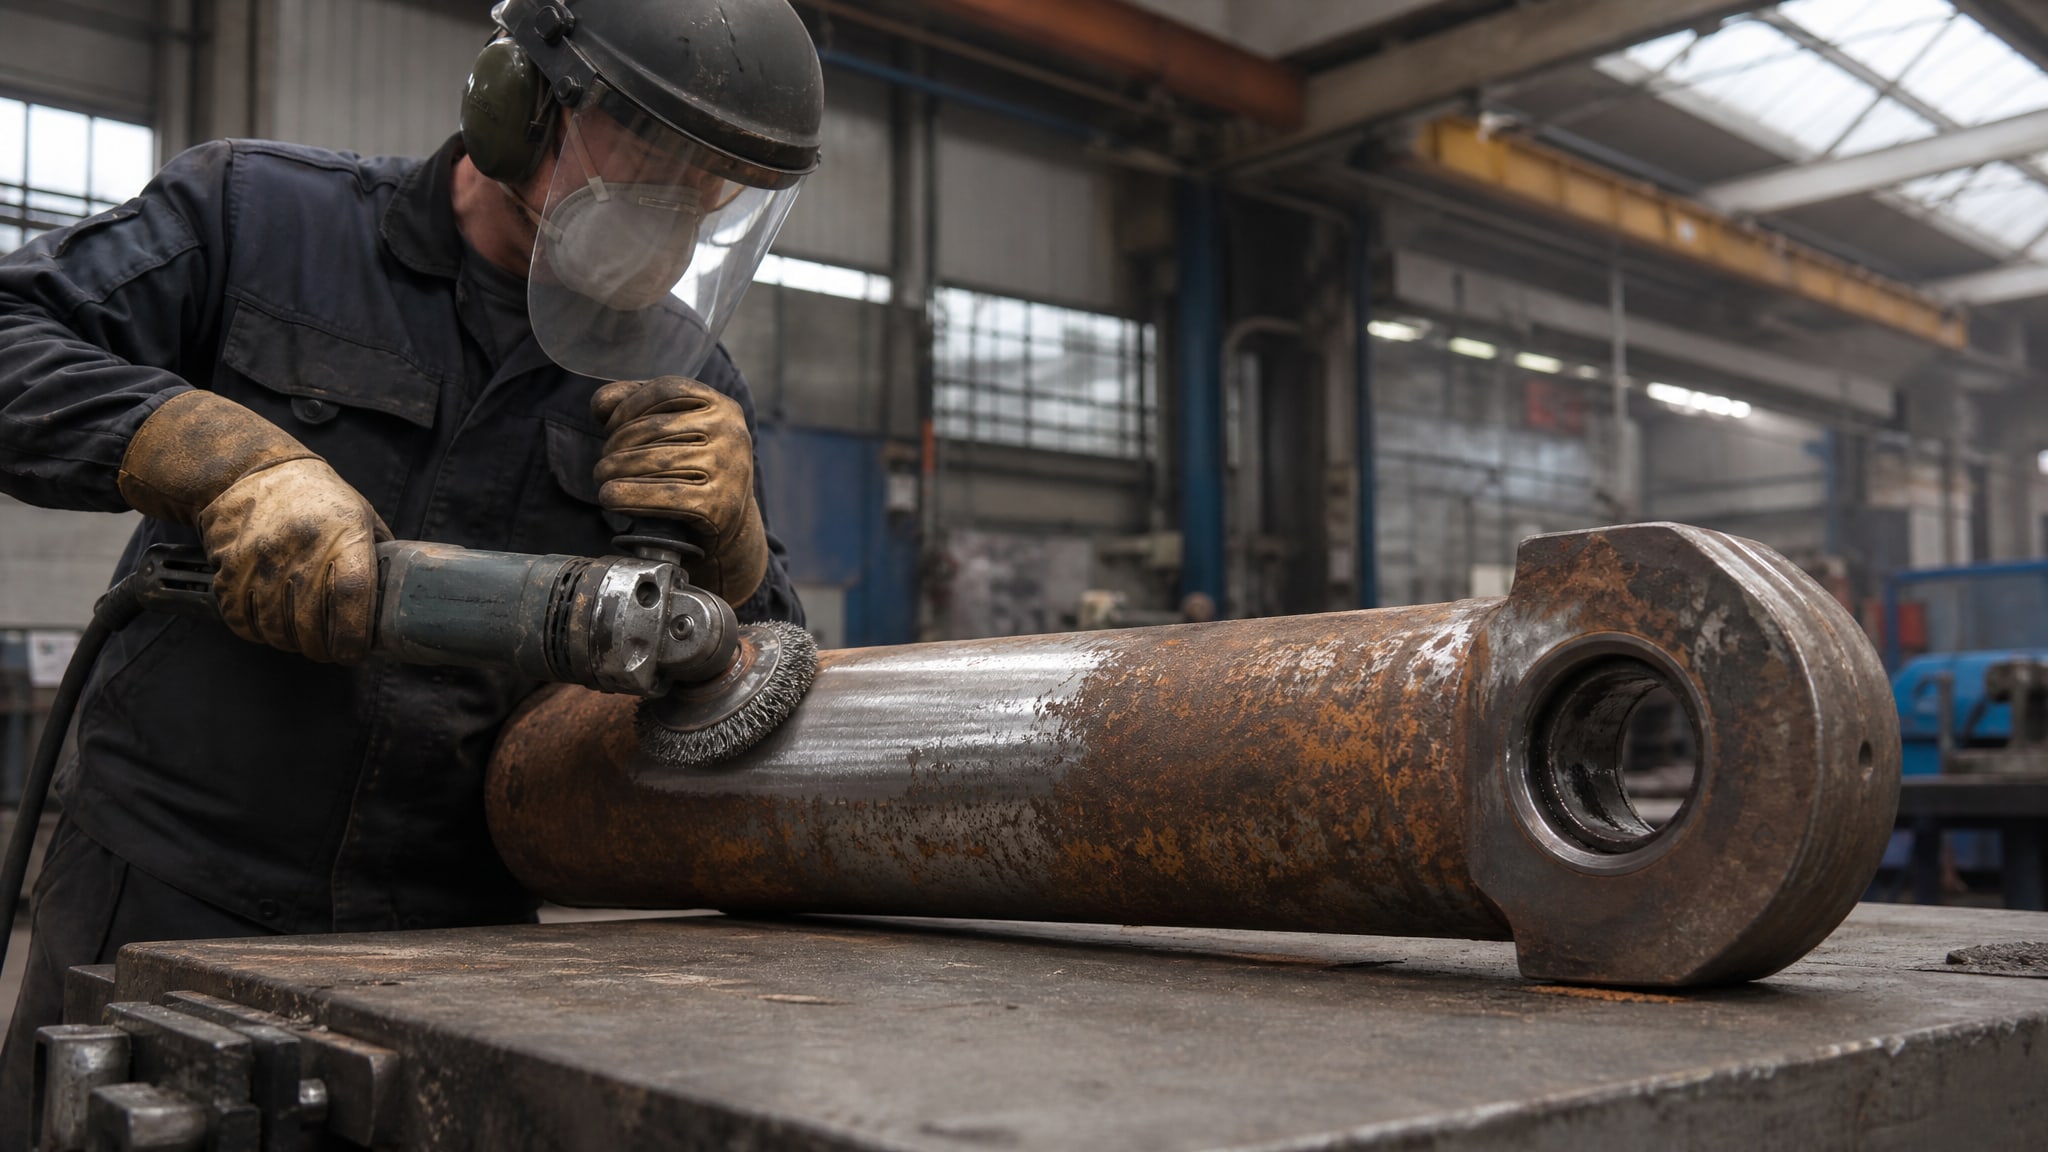
На самом деле предварительные шаги определяют 50% успеха.
Удаление толстых слоев ржавчины
Если на плашке слой ржавчины толще 0,5 мм, его нужно удалить механически - стальной щеткой, механическим инструментом или тонким абразивом на предварительном этапе. Пескоструйный аппарат рассчитан на шлифовку и финишную очистку, а не на "разделку" толстого слоя окисла. При попытке "пробить" толстую ржавчину пескоструем вы получаете:
Неравномерный результат (где-то очистка глубже, где-то поверхностнее);
Излишний расход абразива;
Недостаточное время контакта абразива с основным металлом;
Риск скрытых дефектов основания.
Поэтому порядок действий: 1) осмотр и оценка толщины коррозии; 2) механическая очистка толстых участков; 3) обезжиривание; 4) пескоструйная обработка до требуемой степени; 5) удаление пыли.
Обезжиривание
Жир и масло мешают адгезии. Если на поверхности плашки остались остатки гидравлического масла, технических жиров или консервирующих составов, никакое новое покрытие не будет держаться надежно. Обезжиривание проводят перед пескоструйной обработкой, используя щелочные растворы или углеводородные растворители (в зависимости от типа загрязнения). После обезжиривания поверхность ополаскивают чистой водой и дают высохнуть.
Процесс пескоструйной обработки и контроль качества
После предварительной подготовки плашку отправляют в пескоструйный аппарат.
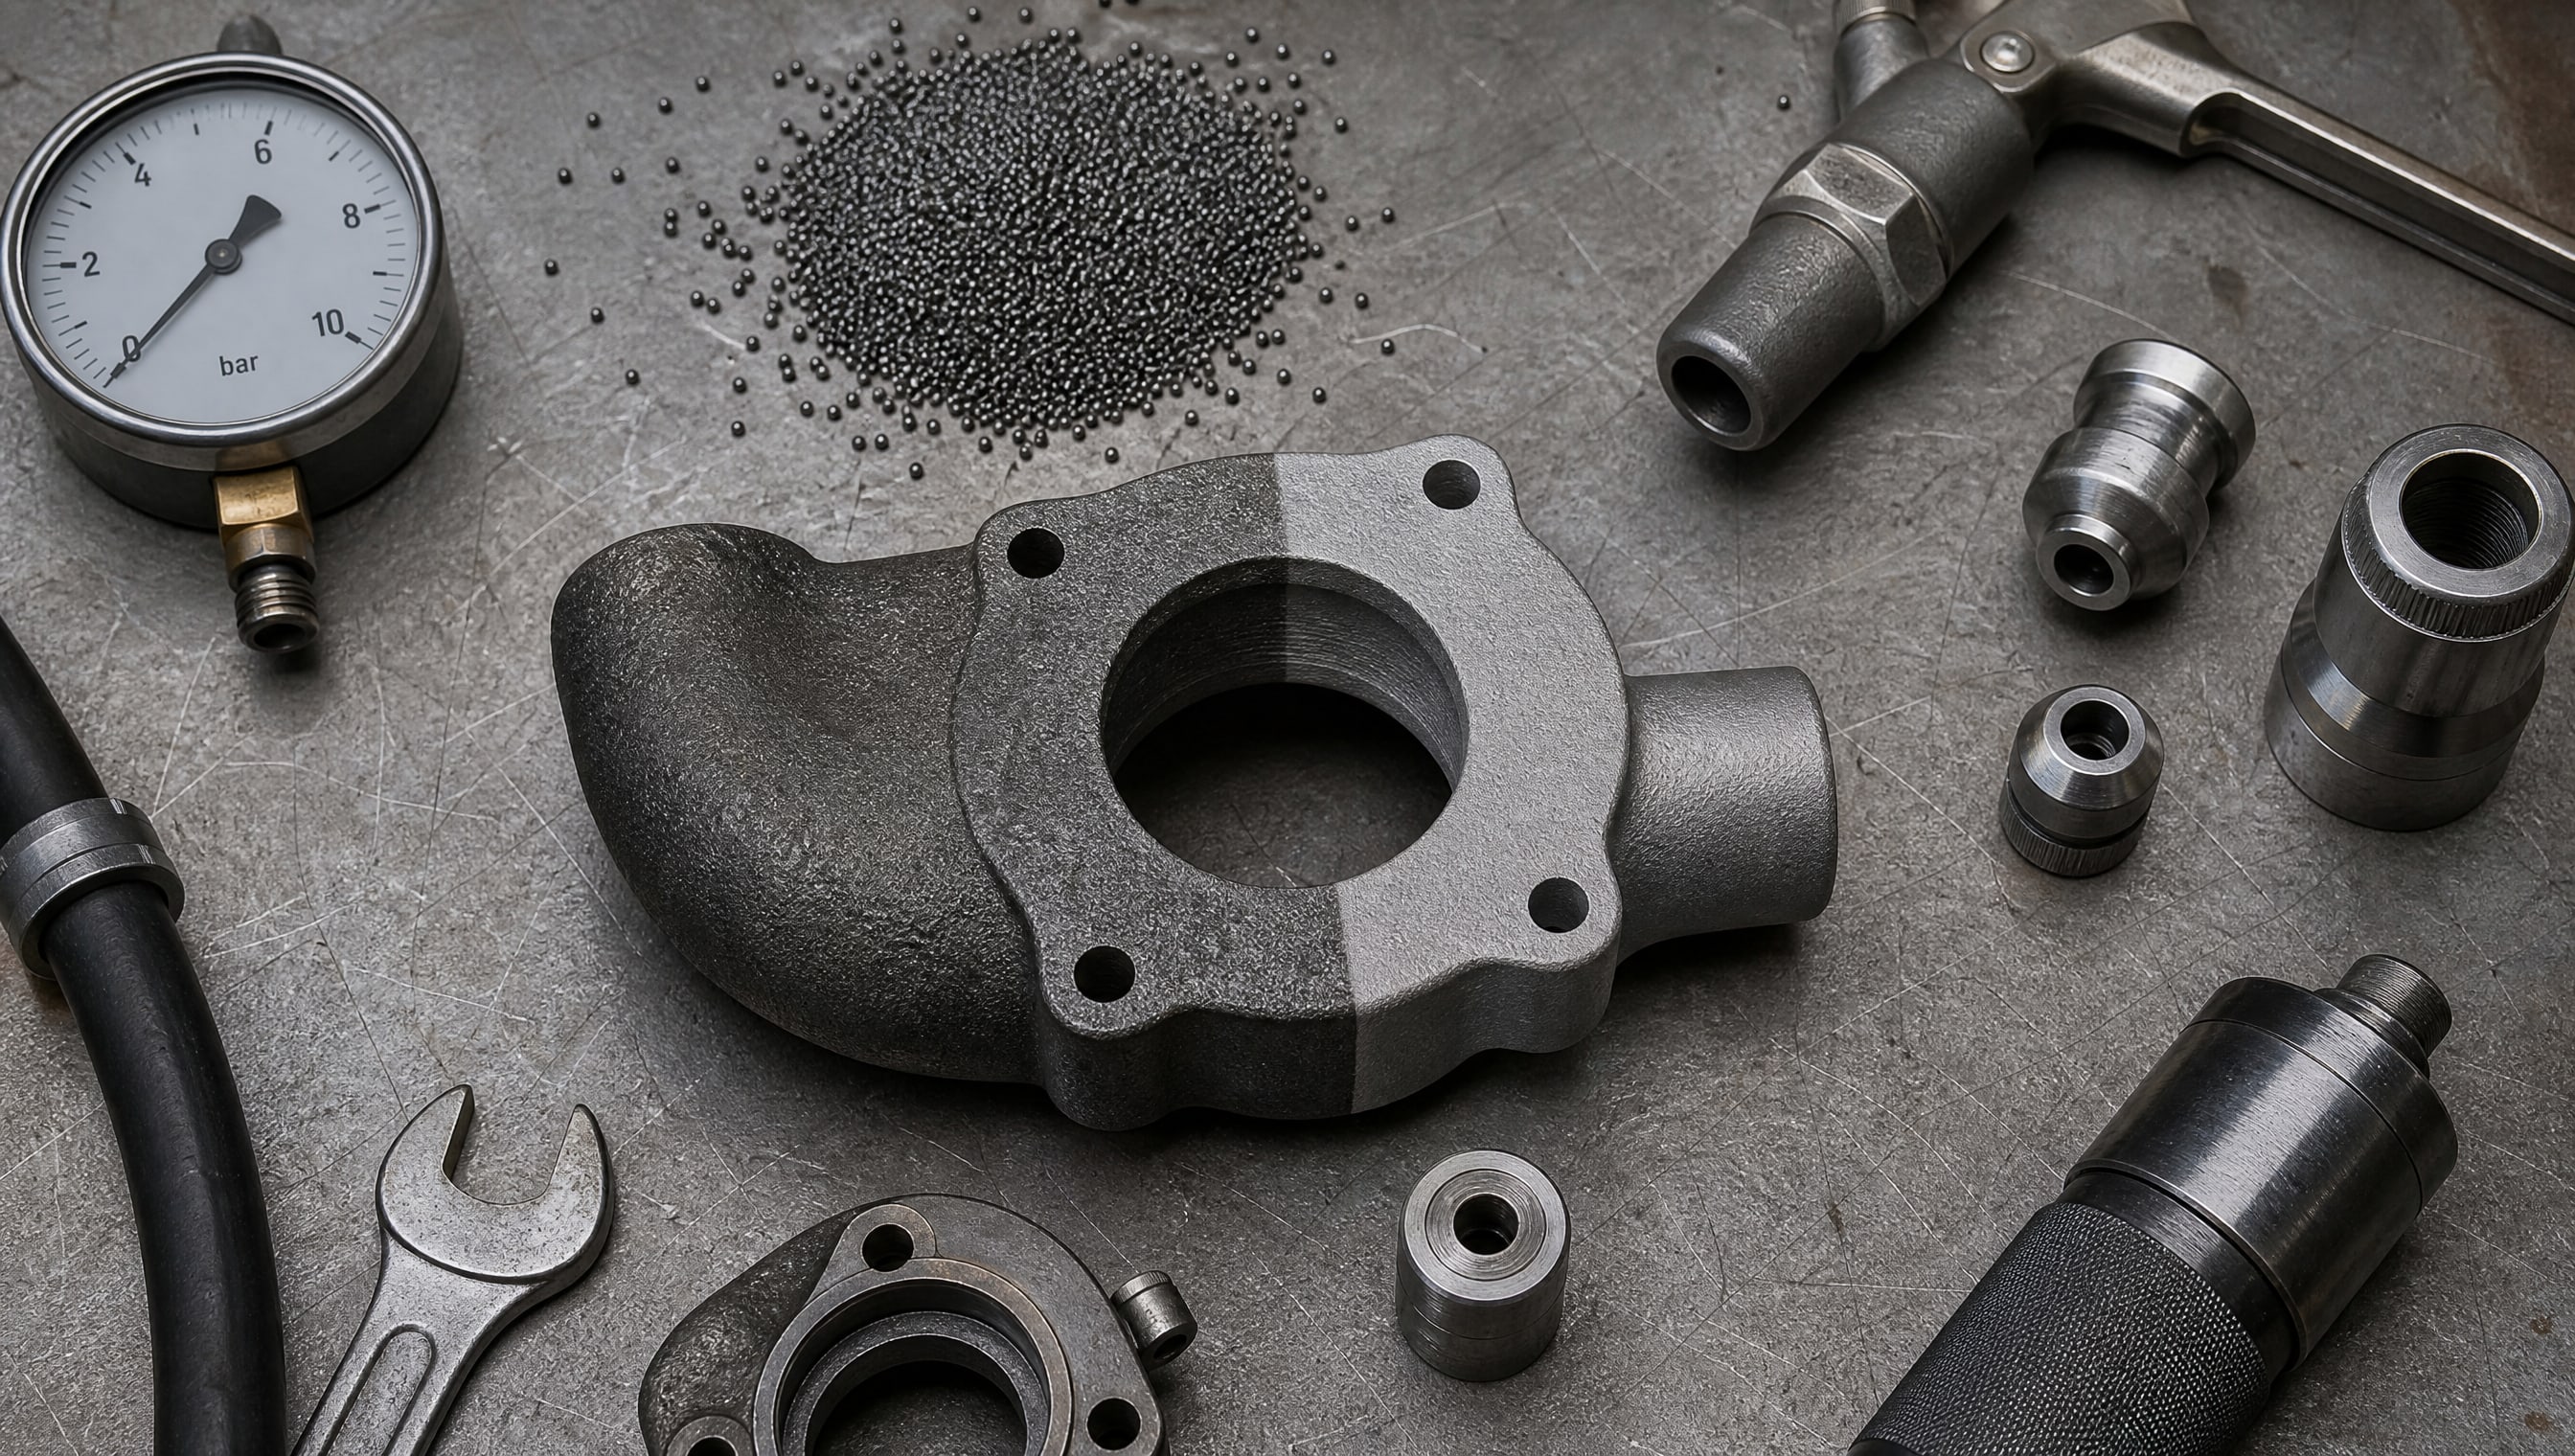
На этом этапе важно:
Убедиться, что абразив соответствует требуемой степени очистки (обычно используют стальную дробь, купершлак или электрокорунд среднего размера);
Проверить давление воздуха (обычно 5-7 атм для большинства установок);
Контролировать время обработки и равномерность нанесения абразива;
Проверить результат по стандартной карте степеней.
Важный момент: после пескоструя на поверхности остается абразивная пыль, мелкие частицы и влага от сжатого воздуха. Эту пыль нужно удалить перед нанесением новой защиты. Обычно используют:
Сжатый воздух (при условии, что абразив полностью вынесен);
Щеткую из мягкого материала (не проволоки, которая оставит царапины);
Сухую тряпку или ветошь.
Некоторые предприятия добавляют промывку чистой водой с последующей сушкой - этот подход оправдан, если план предусматривает задержку между пескоструем и нанесением покрытия, и нужно предотвратить образование поверхностной коррозии.
Восстановление плашек и выбор новой защиты
Когда поверхность подготовлена, наступает этап нанесения новой защиты.
Здесь критичны три фактора: выбор состава, технология нанесения и соблюдение регламента отверждения.
Типичные ошибки при нанесении покрытия
Ошибка 1: Спешка. Многие опасаются, что между пескоструем и нанесением прошло слишком много времени, и начинают красить, не убедившись, что пыль полностью удалена. Результат - покрытие с "мусором" внутри, которое через месяц начнет отслаиваться.
Ошибка 2: Неправильная толщина слоя. Тонкий слой дает ненадежную защиту, толстый слой создает остаточное напряжение и может отслоиться при тепловых циклах. Рекомендуемая толщина обычно указана в техдокументации покрытия.
Ошибка 3: Игнорирование условий окружающей среды. Если вы наносите покрытие в условиях высокой влажности или низкой температуры, процесс отверждения замедляется, и покрытие может "промерзнуть" в неправильном состоянии.
Ошибка 4: Отсутствие грунтовки. Если выбранное покрытие требует грунтовки (особенно это касается двухкомпонентных эпоксидных составов), нанесение без грунтовки сильно снижает адгезию и долговечность. На практике это означает, что грунтовка - не опция, а обязательный этап.
Как контролировать качество нанесенного покрытия
После отверждения проверяют:
Визуальный осмотр (отсутствие трещин, пузырей, неровностей);
Толщину слоя (если требуется по регламенту);
Адгезию (проверка скотчем или специальным тестом согласно ГОСТ или ISO);
Твердость поверхности (если это предусмотрено нормативом);
Стойкость к циклическому воздействию (опционально, для ответственных узлов).
В условиях скважины рекомендуется проводить повторный контроль через 500-1000 часов работы, чтобы убедиться, что покрытие не деламинируется и не теряет толщину.
Контроль плашек превентора в эксплуатации
Вернувшись в скважину, плашка начинает работать в среде постоянной циркуляции жидкости и перепадов нагрузок.
Из-за фреттинга (микроскольжения между плашкой и ее посадочным местом), гидравлических ударов и попаданий на нее абразивных примесей покрытие постепенно изнашивается.
Контроль в эксплуатации включает:
Регулярный визуальный осмотр состояния плашек (один раз в 200-300 часов работы или при каждом техническом обслуживании);
Запись дефектов (облупливание, вздутие, трещины, участки раскрытия основания);
Измерение остаточной толщины покрытия специальным прибором (толщинометром);
Сопоставление износа с планом замены.
Если вы заметили, что покрытие теряет толщину быстрее, чем предполагалось, это может означать, что:
Поверхность была подготовлена неправильно (недостаточная степень очистки);
Покрытие нанесено с нарушением регламента;
Выбран неправильный состав для условий эксплуатации;
Появились новые источники абразивного износа (отколы в соседних узлах, примеси в жидкости).
Поиск причины требует анализа каждого из факторов, но начинать нужно с проверки документации по подготовке и нанесению покрытия.
Восстановление поверхностей плашек с учетом фреттинга и механического износа
Фреттинг - это микроскольжение между двумя поверхностями под нагрузкой, приводящее к образованию микротрещин и окисления основания.
На плашках превентора фреттинг возникает из-за циклических нагрузок, действующих на узел. Защитное покрытие помогает, но не полностью решает проблему.
При восстановлении плашки с признаками фреттинга нужно:
Оценить глубину дефектов (если микротрещины глубокие, они могут привести к расслаиванию металла);
Механически удалить все участки окисления в зоне фреттинга;
Обработать поверхность по степени Sa 2½ или выше, в зависимости от глубины поражения;
Нанести покрытие с хорошей упругостью и адгезией (на практике это означает выбор составов, которые не создают хрупких пленок и способны поглощать микросмещения).
В некоторых случаях, когда фреттинг сопровождается холодным пуском и вибрацией, применяют составы с повышенной демпфирующей способностью. MODENGY 1001 - антифрикционное покрытие, которое часто используют в условиях, где требуется защита от фреттинга и одновременно гладкая поверхность для скольжения, обеспечивает комбинацию защиты от коррозии и снижения трения в узлах превентора.
Часто задаваемые вопросы
Какая степень очистки нужна для восстановления плашки превентора?
Для большинства случаев рекомендуется Sa 2½ по ГОСТ Р ИСО 8501-1-2014. Эта степень обеспечивает почти полное удаление ржавчины и слабодержащихся слоев, подходит для адгезии большинства промышленных покрытий и не требует избыточных затрат на абразив. Если плашка работает в особо агрессивной среде, переходите на Sa 3.
Сколько стоит пескоструйная обработка плашки?
Цена зависит от размера плашки, толщины коррозии, требуемой степени очистки и сложности геометрии. Толстая ржавчина потребует предварительной механической чистки, что увеличивает время. Обычно стоимость привязана к часам работы оборудования и расходу абразива, а не к фиксированной ставке за килограмм или единицу. Запрашивайте расценки с указанием степени очистки и сроков.
Можно ли наносить новое покрытие сразу после пескоструя, без перерыва?
Технически можно, но только если пыль полностью удалена сжатым воздухом и сухой щеткой. Рекомендуется провести осмотр под источником света, чтобы убедиться в отсутствии видимых загрязнений. Если между пескоструем и нанесением покрытия прошло больше 4 часов, проведите повторную очистку, чтобы исключить образование поверхностной коррозии.
Как узнать, что пескоструйная обработка выполнена на нужном уровне качества?
Используйте стандартную карту степеней из ГОСТ Р ИСО 8501-1-2014. Положите карту рядом с обработанной поверхностью в одинаковых условиях освещения и сравните. Карта показывает, как выглядит каждая степень очистки. Визуальное сравнение - это основной метод контроля на производстве. Если оборудование позволяет, можно дополнительно проверить шероховатость поверхности прибором.
Почему импортные покрытия держались дольше, если мы используем те же стандарты подготовки?
Импортные составы часто содержали более стойкие к окислению и механическому износу полимерные основы, а также добавки, повышающие гибкость слоя. Это не означает, что отечественные покрытия хуже - они требуют более внимательного соблюдения технологии нанесения и условий эксплуатации. При правильной подготовке поверхности и выборе состава под конкретные условия российские покрытия показывают сопоставимый со своими предшественниками результат.
Заключение
Замена импортных покрытий на плашках превентора - это не просто выбор нового производителя. Это пересмотр всей цепи: от подготовки поверхности по ГОСТ Р ИСО 8501-1-2014 до контроля качества в эксплуатации. Большинство преждевременных отказов покрытий происходит не из-за плохого состава, а из-за ошибок в подготовке или нарушения регламента нанесения. Степень очистки Sa 2½, удаление пыли и влаги после пескоструя, соблюдение температурных условий при нанесении, грунтовка перед финишным слоем - это не рекомендации, а обязательные шаги.
Ваш следующий шаг: 1) если вы самостоятельно готовите плашки, заведите образцы сравнения степеней очистки и вложитесь в карты ГОСТ Р ИСО 8501-1; 2) если отправляете детали на пескоструй, указывайте в техзадании не просто "очистить до чистоты", а конкретную степень (Sa 2½) и прилагайте карту; 3) перед нанесением покрытия требуйте от подрядчика документ о проведенном контроле качества подготовки и результаты адгезионных испытаний готового слоя.