Выбор метода защиты крепежа от коррозии определяет долговечность конструкции и стойкость соединения в эксплуатации. На практике инженеры и закупщики часто сталкиваются с дилеммой: цинкование обеспечивает надежную базовую защиту, фосфатирование работает как подложка под краску и масла, а антифрикционные покрытия добавляют еще одно измерение - стабильность резьбового соединения и снижение трения. Статья разбирает не противостояние этих методов, а их конкретные роли, граничные условия применения и возможности комбинирования. Материал будет полезен инженерам, техническим специалистам и снабженцам, которые подбирают крепеж под конкретные условия и средства бюджета.
Роль цинкования в защите крепежа
Цинкование остается одним из наиболее распространенных и проверенных способов защиты металлического крепежа от коррозии.
Слой цинка создает физический барьер, препятствующий контакту стали с кислородом и влагой, и одновременно действует электрохимически: цинк окисляется предпочтительнее основного металла, защищая его даже при нарушениях целостности покрытия.
Стандартное цинковое покрытие обеспечивает хорошую защиту в обычных атмосферных условиях. Однако при высоких температурах и в агрессивных средах его защитные свойства снижаются. Для критичных применений, особенно в морской атмосфере, промышленной среде с повышенной влажностью и солевой нагрузкой, используют цинк-ламельные системы, которые по результатам испытаний в солевом тумане показывают стойкость свыше 2000 часов. Ламельные структуры состоят из микроскопических чешуек цинка и алюминия, которые ориентированы параллельно поверхности, создавая дополнительный барьер против проникновения влаги.
При выборе цинкования важно учитывать, что оно хорошо сочетается с последующей окраской, но требует подготовки поверхности перед нанесением. Основные категории цинковых покрытий стандартизированы, и в спецификациях крепежа часто встречаются обозначения вроде «Ц.хр» (цинковое, хроматированное), что указывает на наличие дополнительного хроматного слоя для повышения стойкости.
Фосфатирование: основа и ограничения
Фосфатирование - это химический процесс образования на поверхности металла нерастворимой пленки фосфатов.
Слой толщиной 2–50 мкм, в зависимости от типа фосфатирования (цинковое, марганцевое или железное фосфатирование), служит двум целям: защиты от коррозии и улучшения адгезии последующих слоев краски, масла или другого покрытия.
Коррозионная стойкость фосфатного слоя, по разным методикам испытаний, составляет от 48 до 240 часов в нейтральном соляном тумане. Эта вариативность объясняется различиями в составе покрытия, толщине слоя и подготовке поверхности. Фосфатный слой чувствителен к механическим воздействиям и требует качественной подготовки основы. Если на поверхности остаются следы ржавчины, загрязнения или масла, адгезия фосфатной пленки снижается, и защитные свойства не реализуются полностью.
Важно помнить, что фосфатирование не предназначено для самостоятельной долговременной защиты в агрессивных условиях. Оно отлично работает как промежуточный слой в системе многоуровневой защиты. Для влажной, солеватой или химически активной среды фосфатированный крепеж должен быть дополнительно пропитан маслом, покрыт краской или гидрофобным составом. В сочетании с маслом фосфатированный слой обеспечивает более предсказуемую защиту.
Антифрикционные покрытия как дополнение к коррозионной защите
Антифрикционные покрытия - это твердосмазочные системы, которые наносят поверх основного покрытия крепежа для снижения коэффициента трения и обеспечения контролируемого момента затяжки резьбового соединения.
В отличие от цинкования и фосфатирования, их первичная задача не защита от коррозии, а механические свойства соединения.
Рабочий диапазон температур антифрикционных покрытий может составлять от −75 до +255 °C, что позволяет применять их в условиях значительных термических нагрузок. По результатам испытаний в соляном тумане по DIN EN ISO 9227 антифрикционные покрытия показывают стойкость до 672 часов. Однако эти цифры не следует рассматривать как полноценную коррозионную защиту в абсолютном выражении: такие покрытия работают эффективнее всего в системе, где под ними находится базовое антикоррозионное решение.
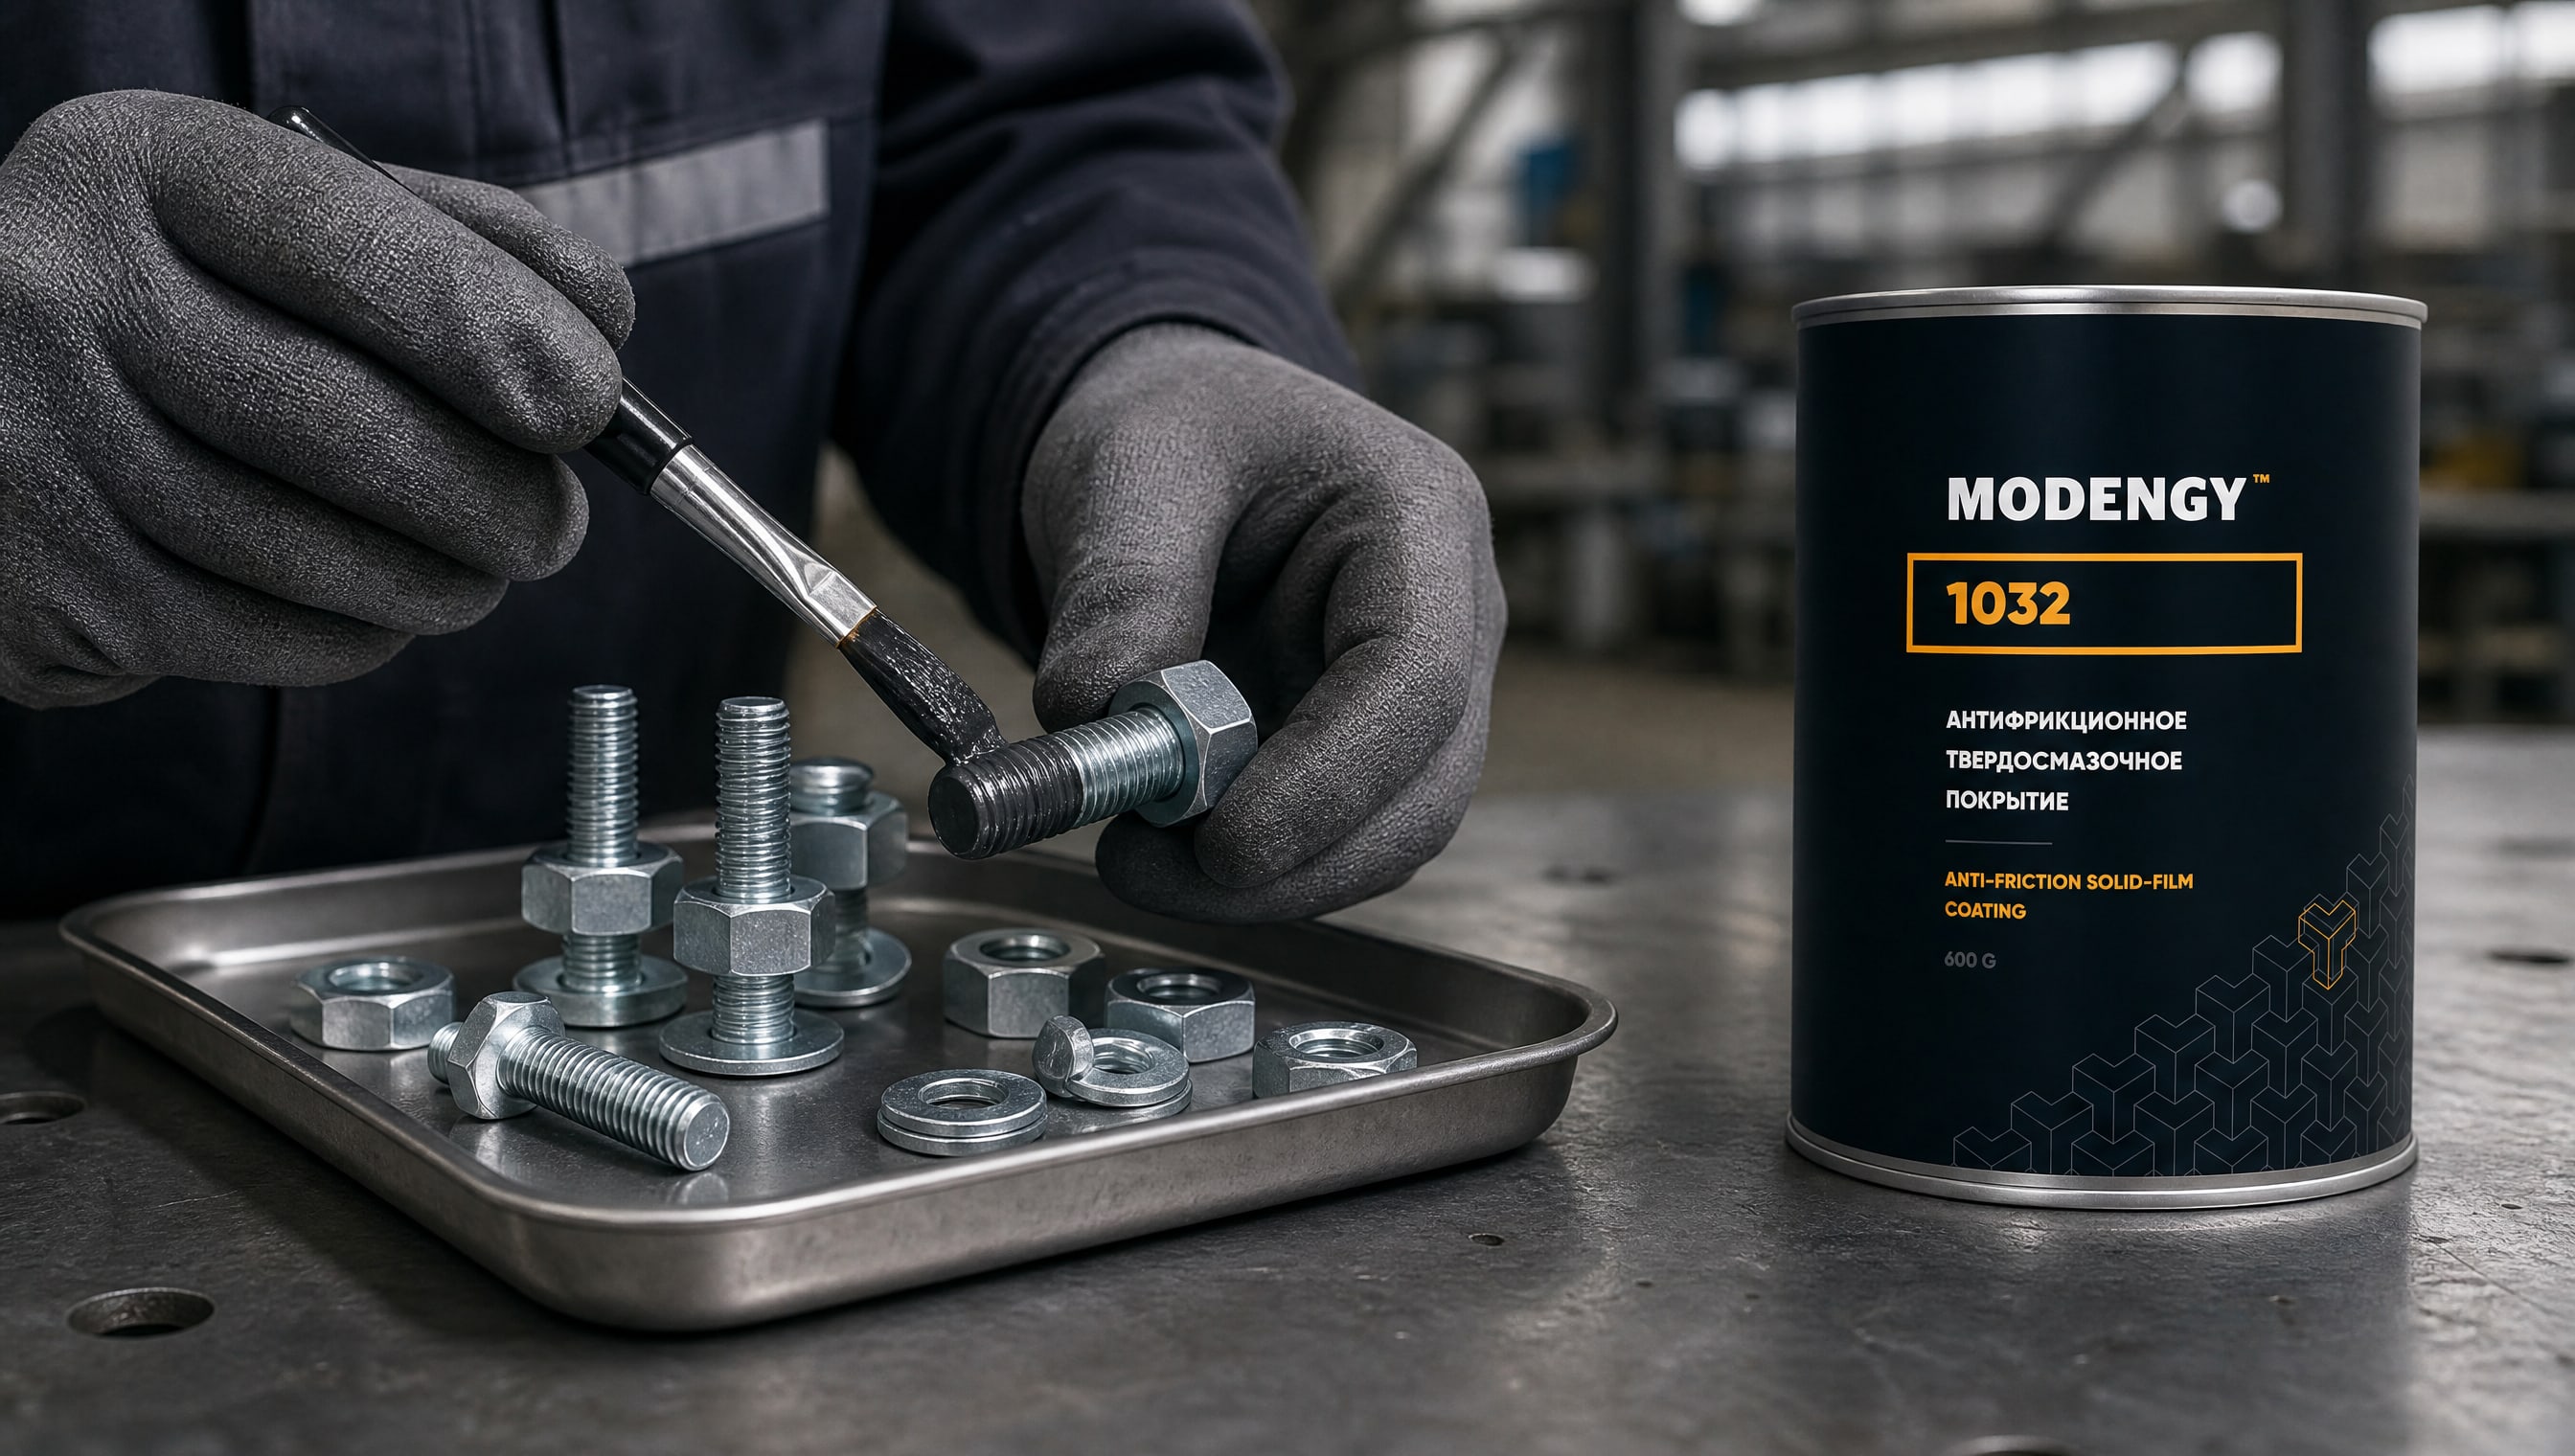
На практике антифрикционные покрытия часто наносят поверх цинк-ламельного слоя. Такая комбинация обеспечивает одновременно надежную долговечную защиту от коррозии и стабильные фрикционные характеристики соединения. MODENGY 1032, например, разработано специально для этой схемы: антифрикционное покрытие на основе ПТФЭ, которое наносят на уже защищенный цинк-ламельным слоем крепеж, дополнительно снижая коэффициент трения и создавая буферный слой против влаги.
Сравнение методов: таблица ключевых параметров
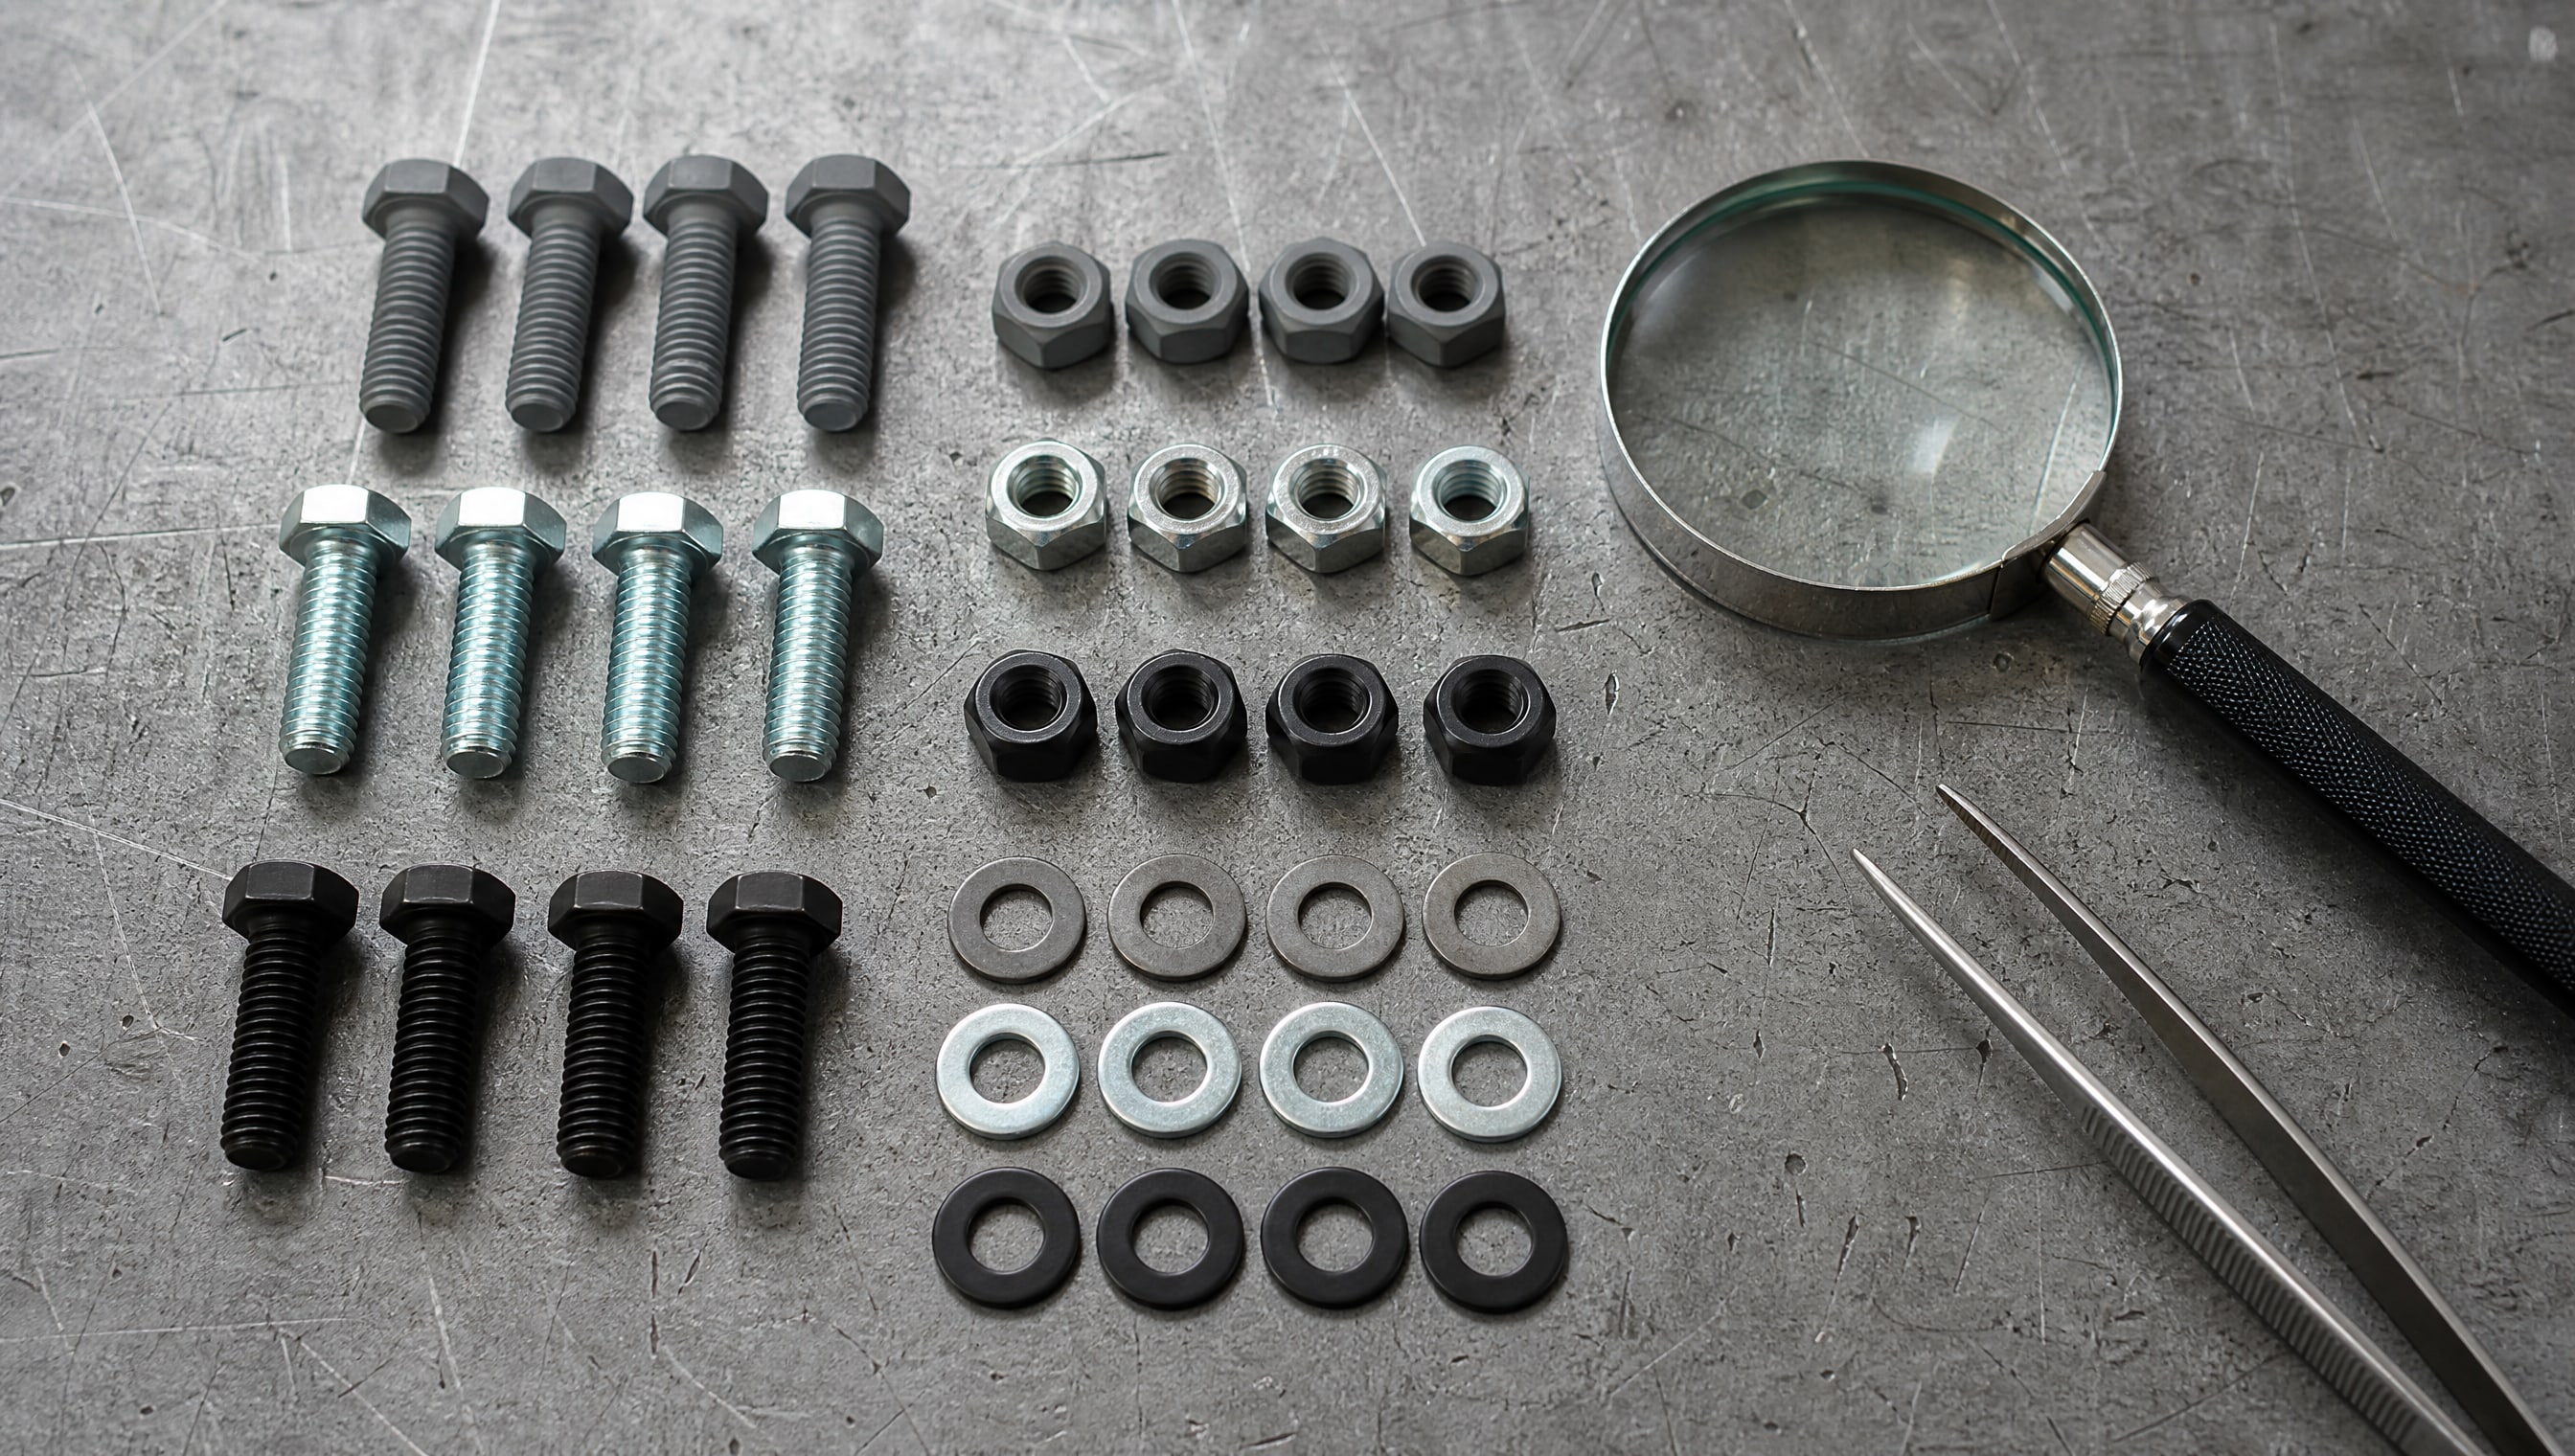
| Параметр | Цинкование (обычное) | Цинк-ламельное покрытие | Фосфатирование | Антифрикционные покрытия |
|---|
| Толщина слоя | 5–25 мкм | 10–50 мкм | 2–50 мкм | 5–30 мкм |
| Стойкость в соляном тумане | 240–500 ч | Свыше 2000 ч | 48–240 ч | До 672 ч |
| Первичная задача | Коррозионная защита | Коррозионная защита | Основа под краску, масло | Снижение трения, стабильность соединения |
| Адгезия к краске | Хорошая | Хорошая | Отличная | Требует специальной подготовки |
| Рабочая температура | До 80–100 °C | До 100–120 °C | До 60–80 °C | −75 до +255 °C |
| Применение в агрессивной среде | Ограниченное | Рекомендуется | Недостаточно (требует доп. защиты) | Только в системе с базовым покрытием |
| Способность снизить трение | Нет | Нет | Нет | Да, коэфф. трения 0,05–0,15 |
Испытания и стандартизация: как не ошибиться с выбором
Результаты испытаний на коррозийную стойкость, особенно в соляном тумане, часто становятся основой для выбора покрытия.
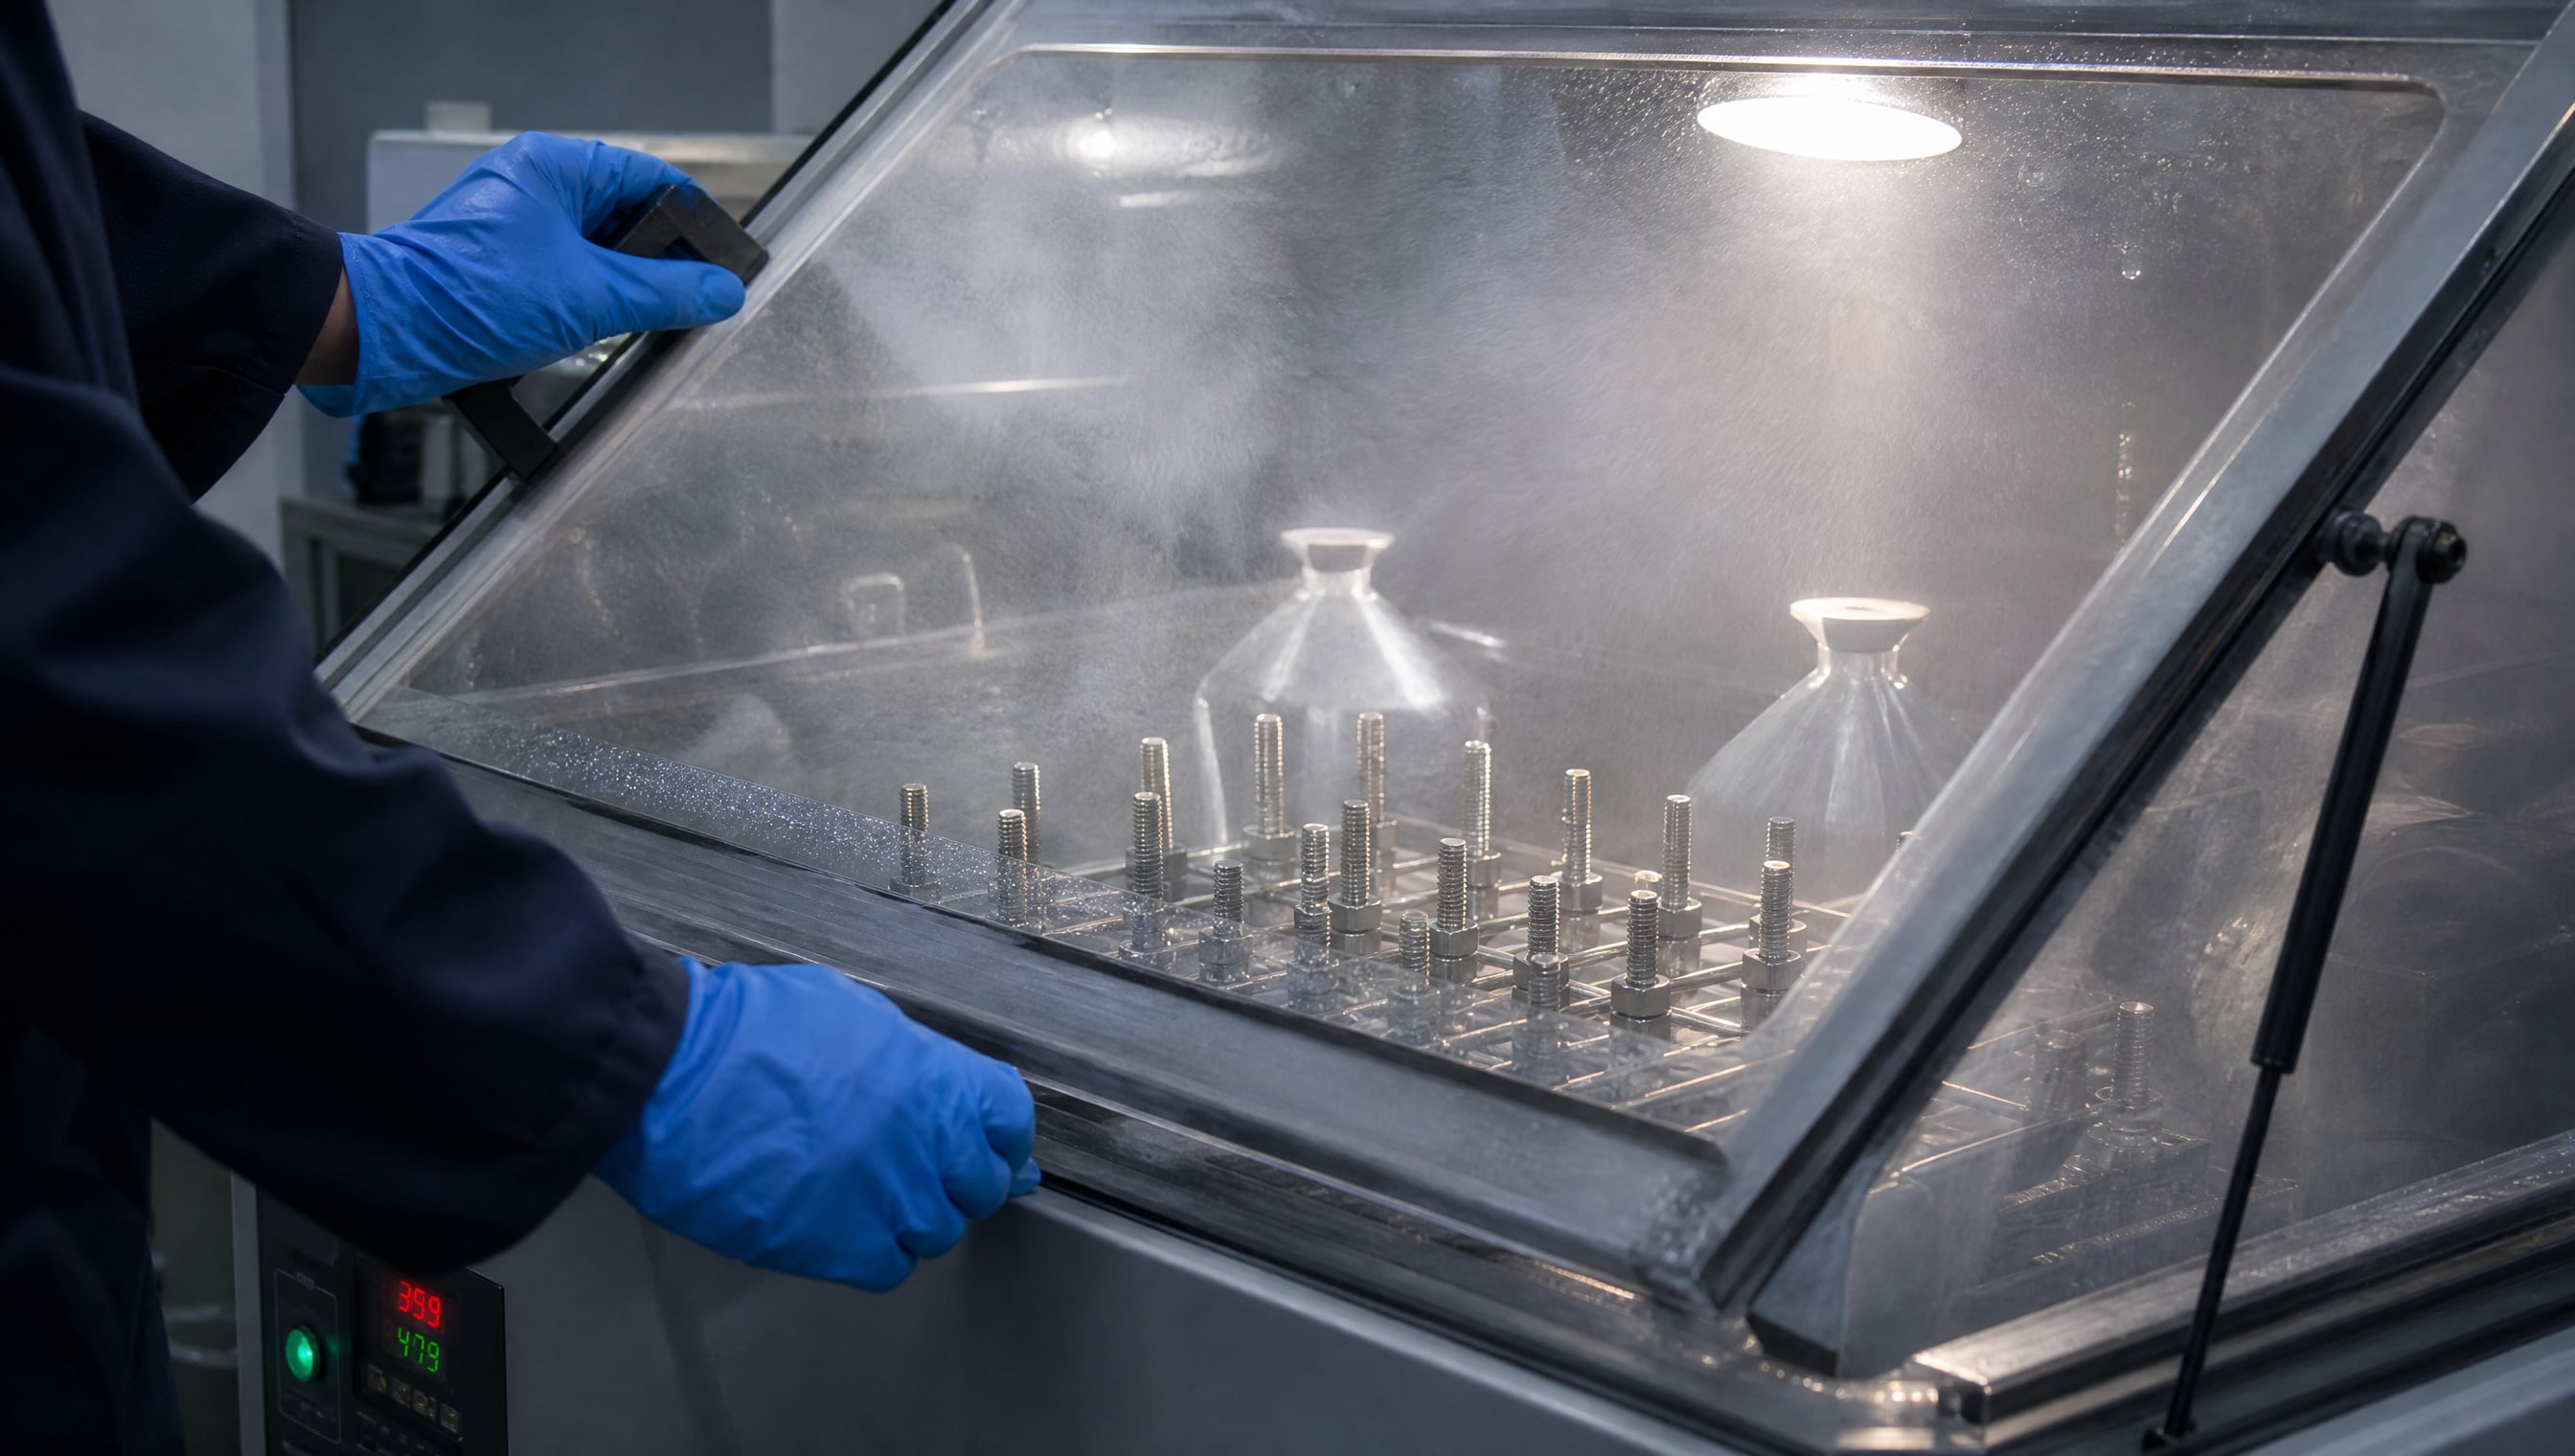
Однако прямое сравнение цифр вроде «48 часов» или «672 часов» без контекста вводит в заблуждение. Одна и та же методика, например испытание по ISO 9227 (нейтральный солевой туман), может дать разные результаты в зависимости от:
состава покрытия (легирование, добавки, степень кристалличности);
толщины нанесенного слоя;
подготовки поверхности (очистка, удаление окислов, обезжиривание);
типа металлической основы и ее чистоты;
наличия дополнительных слоев (масло, гидрофобизация, хроматирование).
Для корректного сравнения в техническом задании и в спецификации крепежа нужно ясно указать:
конкретный метод испытания (ISO 9227 NSS, ASTM B117, DIN 50021 и т.д.);
критерий оценки результата (количество часов до появления первого пятна коррозии, до потери адгезии, до определенного процента пораженной площади);
требуемую толщину слоя или диапазон;
условия подготовки образцов и предварительной обработки.
В ГОСТ 9.306 установлены условные обозначения защитных покрытий металлов и крепежа. Например, обозначение «Хим.Фос.прм» (химическое фосфатирование, пропитанное маслом) сразу говорит специалисту о типе защиты и наличии дополнительной масляной пропитки. Использование стандартных обозначений в спецификации предотвращает путаницу и ошибки при закупке.
Система многоуровневой защиты: когда нужна комбинация
На практике редко применяют один метод защиты в изоляции.
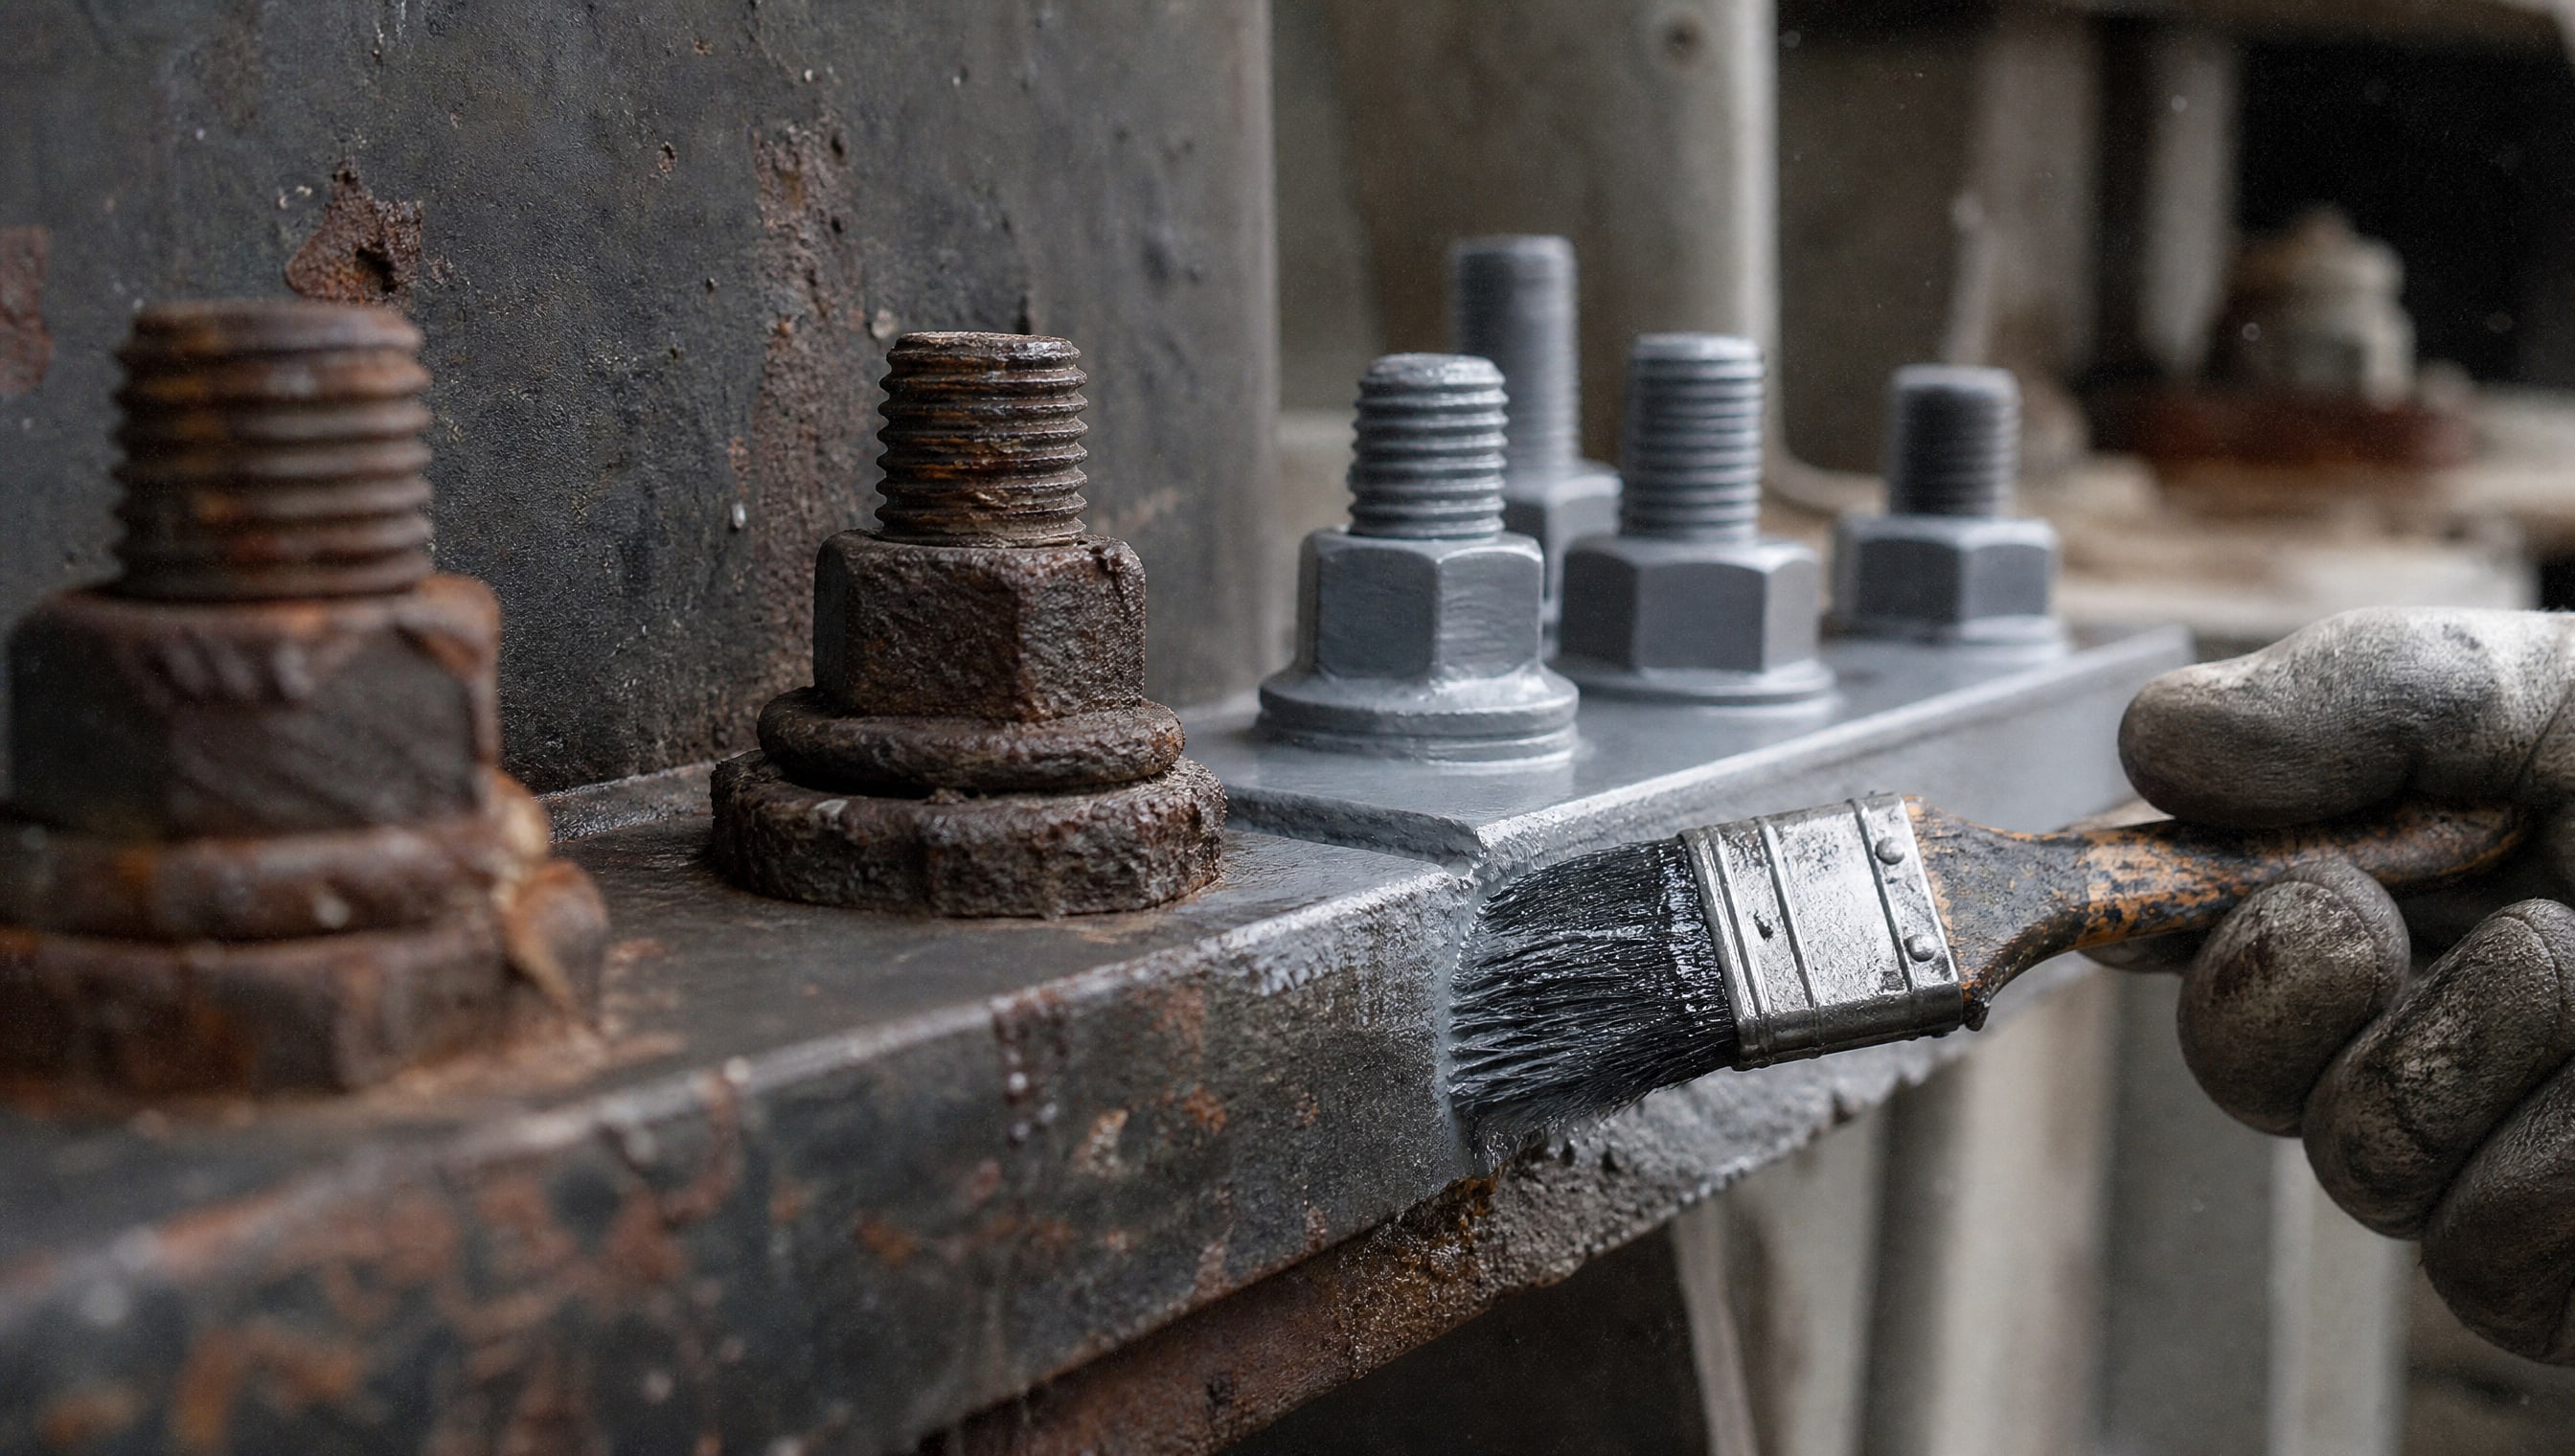
Для крепежа, работающего в неблагоприятных условиях (высокая влажность, соль, агрессивные химикаты, вибрация, циклические нагрузки), строят многоуровневую систему защиты.
Типичная схема для критичного крепежа в суровых условиях выглядит так:
1. Базовое антикоррозионное покрытие - цинк или цинк-ламельная система. Она обеспечивает долгосрочный барьер.
2. Промежуточный слой - фосфатирование или оксидирование. Улучшает адгезию, повышает микротвердость поверхности, подготавливает к следующему слою.
3. Заключительная защита - масло, воск, гидрофобный состав или антифрикционное покрытие. Предотвращает капиллярную влагу в зазорах и добавляет специальные свойства (смазываемость, контроль момента затяжки).
Антифрикционные покрытия MODENGY, например, встраиваются в эту схему как финальный, четвертый слой: они наносятся поверх уже защищенного цинк-ламельным слоем крепежа и добавляют антифрикционные свойства без ущерба коррозионной защите. Такой подход применяют в автомобильной промышленности, авиации и тяжелом машиностроении, где надежность соединения и предсказуемость параметров затяжки критичны.
Практические рекомендации при выборе и закупке
Выбор метода защиты крепежа начинается с четкого определения условий эксплуатации.
Инженеры и закупщики должны ответить на несколько вопросов:
Какова агрессивность среды? В обычных закрытых условиях помещения с нормальной влажностью достаточно стандартного цинкования. Для морской атмосферы, химических производств или постоянной влажности нужны цинк-ламельные системы или комбинированная защита.
Какие требования к трению и моменту затяжки? Если соединение требует контролируемого момента, стабильности в циклических нагрузках или работает при высоких температурах, антифрикционное покрытие становится не роскошью, а необходимостью.
Какой бюджет? Цинкование - наиболее экономичный вариант. Цинк-ламельные системы дороже, но служат дольше. Фосфатирование дешево, но требует дополнительной защиты. Антифрикционные покрытия добавляют стоимость, но дают специальные свойства.
Требуется ли последующая окраска? Если да, фосфатирование как подложка - отличный выбор, так как пленка фосфатов обеспечивает превосходную адгезию к лакокрасочным материалам.
При оформлении спецификации в закупочное задание включите:
- тип и метод нанесения покрытия с конкретным стандартом или обозначением (например, ГОСТ 9.306);
- требуемую толщину слоя;
- метод испытания стойкости и критерий приемки;
- допустимый диапазон коэффициента трения, если это критично;
- наличие требований к адгезии или пропитке маслом.
Четкие требования в ТЗ исключают недоразумения с поставщиком и гарантируют, что крепеж придет с нужными свойствами.
Часто задаваемые вопросы
Достаточно ли только фосфатирования для защиты крепежа во влажной среде?
Нет, фосфатный слой толщиной 2–50 мкм дает ограниченную самостоятельную защиту - примерно 48–240 часов в соляном тумане в зависимости от состава. Во влажной среде фосфатированный крепеж нужно дополнительно покрыть маслом, краской или гидрофобным составом. Фосфатирование работает лучше всего как подложка под эти слои.
Почему цинк-ламельные покрытия держат солевой туман 2000+ часов?
Ламельная структура образуется микроскопическими чешуйками цинка и алюминия, ориентированными параллельно поверхности. Эта геометрия создает лабиринт для проникновения влаги и ионов, значительно замедляя коррозионный процесс. Кроме того, алюминий в составе дополнительно защищает цинк электрохимически.
Можно ли наносить антифрикционное покрытие поверх цинкования?
Да, это практикуется. Антифрикционные покрытия часто наносят поверх цинк-ламельного слоя для добавления смазывающих свойств без ущерба коррозионной защите. Такая комбинация обеспечивает одновременно долговечность и контролируемый момент затяжки резьбового соединения.
Какой метод выбрать для крепежа в пищевой промышленности?
Для пищевой промышленности требуется не только коррозионная защита, но и гигиеничность. Цинк-ламельные покрытия или специальные пищевые антифрикционные системы предпочтительнее. Фосфатирование плюс пищевое масло - допустимый вариант, но надо уточнить стандарты по миграции в продукт.
На что влияет толщина защитного слоя при испытании в соляном тумане?
Толще не всегда лучше. Более толстый слой замедляет коррозию, но может отслаиваться при неправильной адгезии или наносить механические напряжения на основу. Результаты испытаний в соляном тумане зависят от толщины в сочетании с составом, структурой, подготовкой поверхности и условиями испытания.
Заключение
Защита крепежа от коррозии - задача, которая не имеет универсального решения. Цинкование и цинк-ламельные системы обеспечивают надежный и предсказуемый барьер, стойкий к многолетней эксплуатации даже в суровых условиях. Фосфатирование служит экономичной основой под масла и краски, но не может быть основной защитой во влажной среде. Антифрикционные покрытия добавляют новое измерение - контроль трения и стабильность соединения - и работают эффективнее всего в сочетании с базовым антикоррозионным слоем.
Правильный выбор требует четкого понимания условий работы, требований к механическим свойствам соединения и допустимого бюджета. При оформлении спецификации следует точно описать метод испытания, требуемую толщину слоя и критерии приемки, чтобы поставщик и закупщик говорили об одном и том же. В сложных случаях обратитесь к техническому специалисту производителя крепежа - детальная консультация сэкономит средства и предотвратит ошибки в выборе.