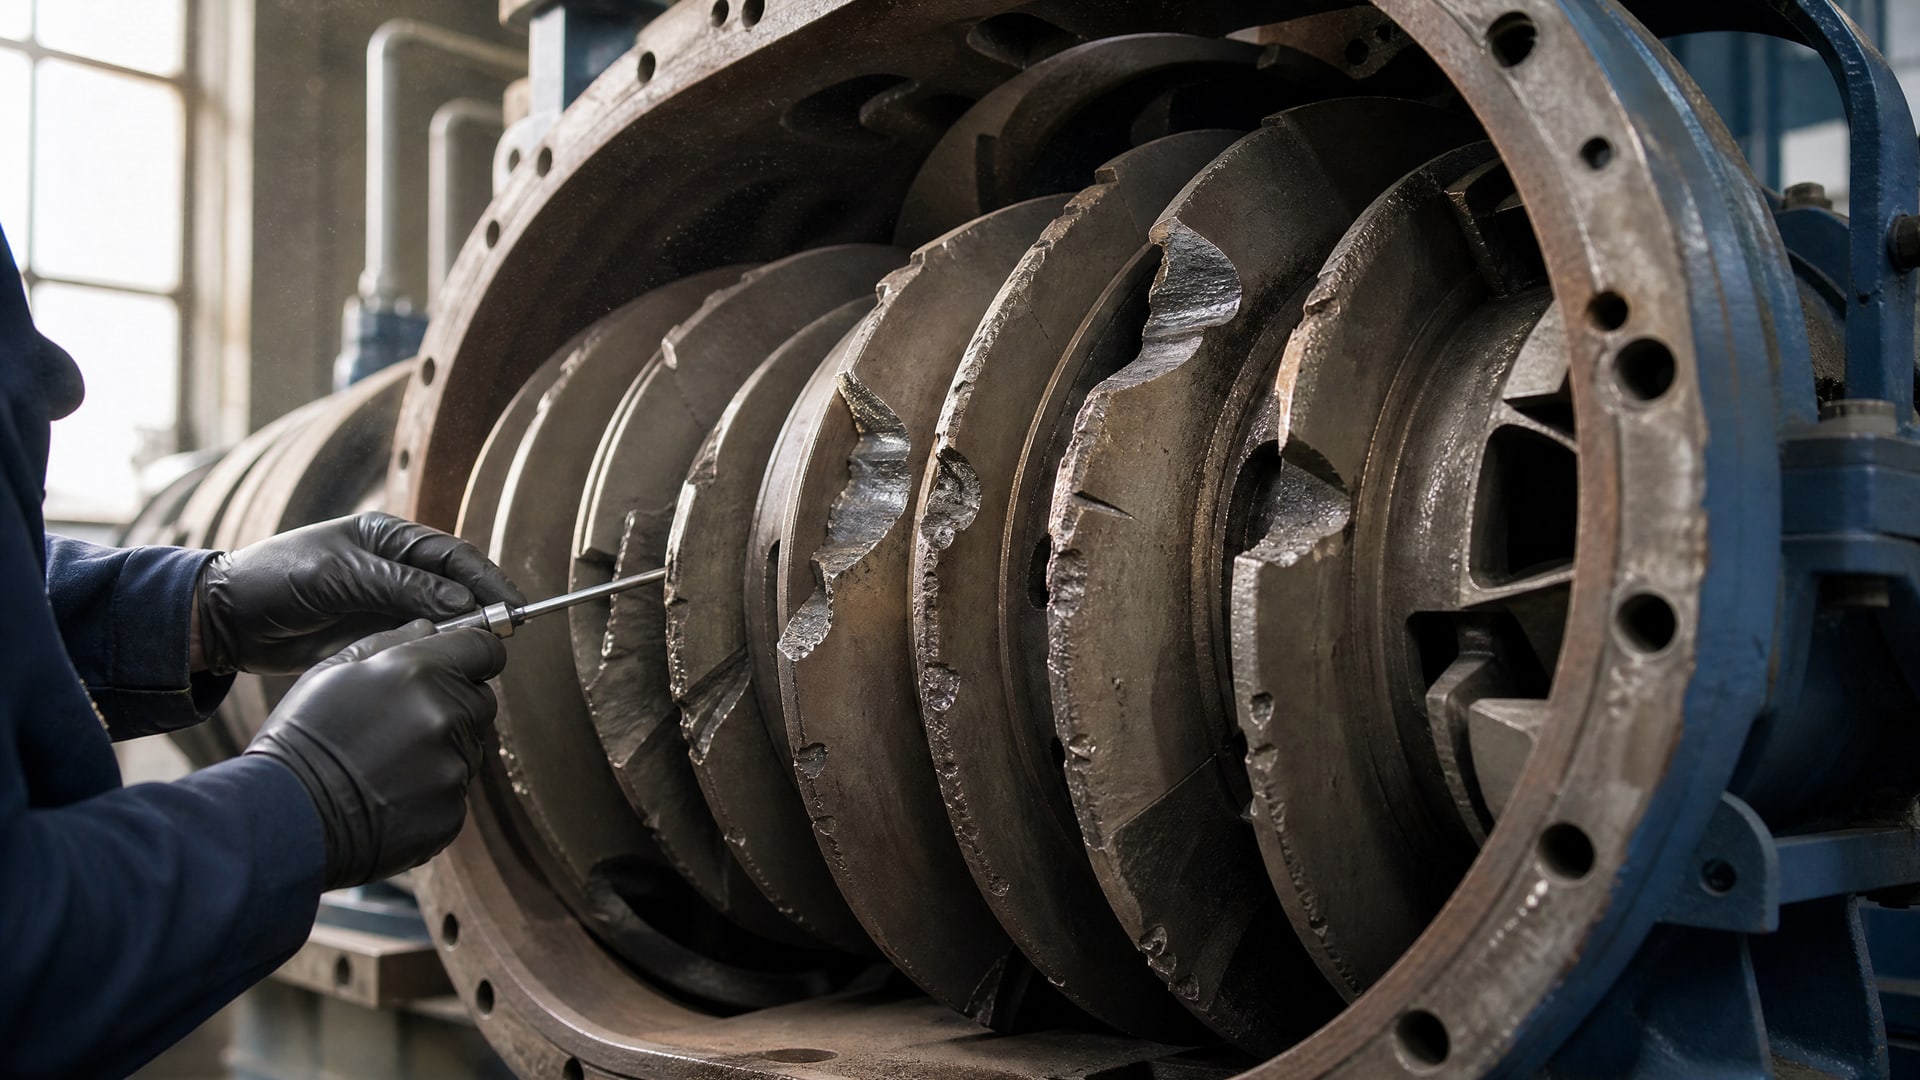
Абразивный и эрозионный износ лопастей насосов - одна из самых дорогостоящих проблем в промышленности, особенно при перекачивании жидкостей с взвешенными твердыми частицами, рудных пульп или агрессивных сред. Лопатки, wear rings и внутренние поверхности корпуса подвергаются одновременному воздействию скользящего контакта, ударных нагрузок и эрозионного разрушения потоком. Традиционные материалы корпуса насоса быстро теряют прочность в таких условиях, что приводит к снижению КПД, перекосу ротора и преждевременному выходу оборудования из строя.
Твердосмазочные покрытия, напыляемые на критические поверхности, позволяют многократно продлить ресурс насоса, снизить энергопотребление и избежать аварийных простоев. Статья раскроет, как выбрать и применить правильное покрытие в зависимости от типа износа, какие стандарты и испытания использовать для сравнения материалов, и на какие зоны насоса обращать внимание в первую очередь.
Механизмы износа лопастей и их различия
Лопатки насоса подвергаются одновременному воздействию нескольких видов деструкции, каждый из которых требует собственной тактики защиты.
Абразивный износ возникает, когда твердые частицы (песок, руда, шлак) скользят по поверхности лопатки, оставляя микробороздки и постепенно снижая толщину стенки. Эрозионный износ - это результат ударного воздействия частиц или кавитационных пузырей, которые создают локальные очаги разрушения на фронтальных кромках и входных кромках лопаток.
Кавитационное разрушение происходит в зонах низкого давления, где жидкость вскипает, образуя пузыри, которые затем схлопываются и откалывают материал. Скользящий контакт между лопаткой и корпусом (фреттинг) добавляет к этому микровибрации, которые изнашивают даже стойкие материалы, если коэффициент трения остается высоким. В большинстве реальных условий эти механизмы действуют одновременно, и выбор покрытия нужно делать по реальному механизму износа, а не "по названию".
Для объективного сравнения материалов применяют стандартизированные испытания. ASTM G75-15(2021) определяет Miller Number и SAR Number - величины, позволяющие оценить абразивность пульп и сравнить стойкость разных материалов на одной методической базе. ASTM G73-10(2017) моделирует эрозию от жидкостной струи с вращающимся образцом, а ASTM G76-13 и ASTM G77-17 охватывают эрозию от твердых частиц в газовом потоке и скользящий износ соответственно.
Оценка абразивности среды и выбор типа покрытия
Прежде чем выбирать покрытие, необходимо характеризовать среду работы насоса: концентрация твердых частиц, их размер и твердость, скорость потока, углы атаки к лопаткам, температура и агрессивность жидкости.
Если содержание твердых частиц высокое, классификация по IEC 62364:2019 рекомендует рассматривать hard coatings с высокой твердостью (выше 1000 HV0.3) и стойкостью к микроцарапанию. При умеренной абразивности приемлемы материалы меньшей твердости, если обеспечена хорошая адгезия.
Ошибка многих закупщиков - убеждение, что низкий коэффициент трения автоматически защищает от абразива. На самом деле, для сильно нагруженных узлов первостепенны твердость, прочность сцепления и стойкость к микроцарапанию. Низкий коэффициент трения полезен как дополнительный параметр, снижающий энергопотребление и нагрев, но не как основная защита от абразива. В руководствах по насосным покрытиям подчеркивается, что высокоскоростные и многоступенчатые насосы требуют более жестких требований к стойкости, чем умеренно нагруженные узлы.
Типовые решения для насосов с сильной абразивной нагрузкой включают термически напыленные hard coatings и HVOF-системы (высокоскоростное газопламенное напыление). Такие покрытия обеспечивают твердость в диапазоне 1000–1400 HV0.3, толщину слоя 200–600 мкм и относительную стойкость к абразивному износу существенно выше, чем у duplex-материалов. Однако это - ориентиры, а не универсальные нормы; итоговый выбор зависит от специфики среды, скорости потока и геометрии детали.
Критические зоны защиты и место нанесения покрытия
На лопатках рабочего колеса наиболее уязвимы входная кромка (где частицы первыми ударяют по поверхности), боковые грани (где происходит скольжение и эрозия) и выходная кромка.
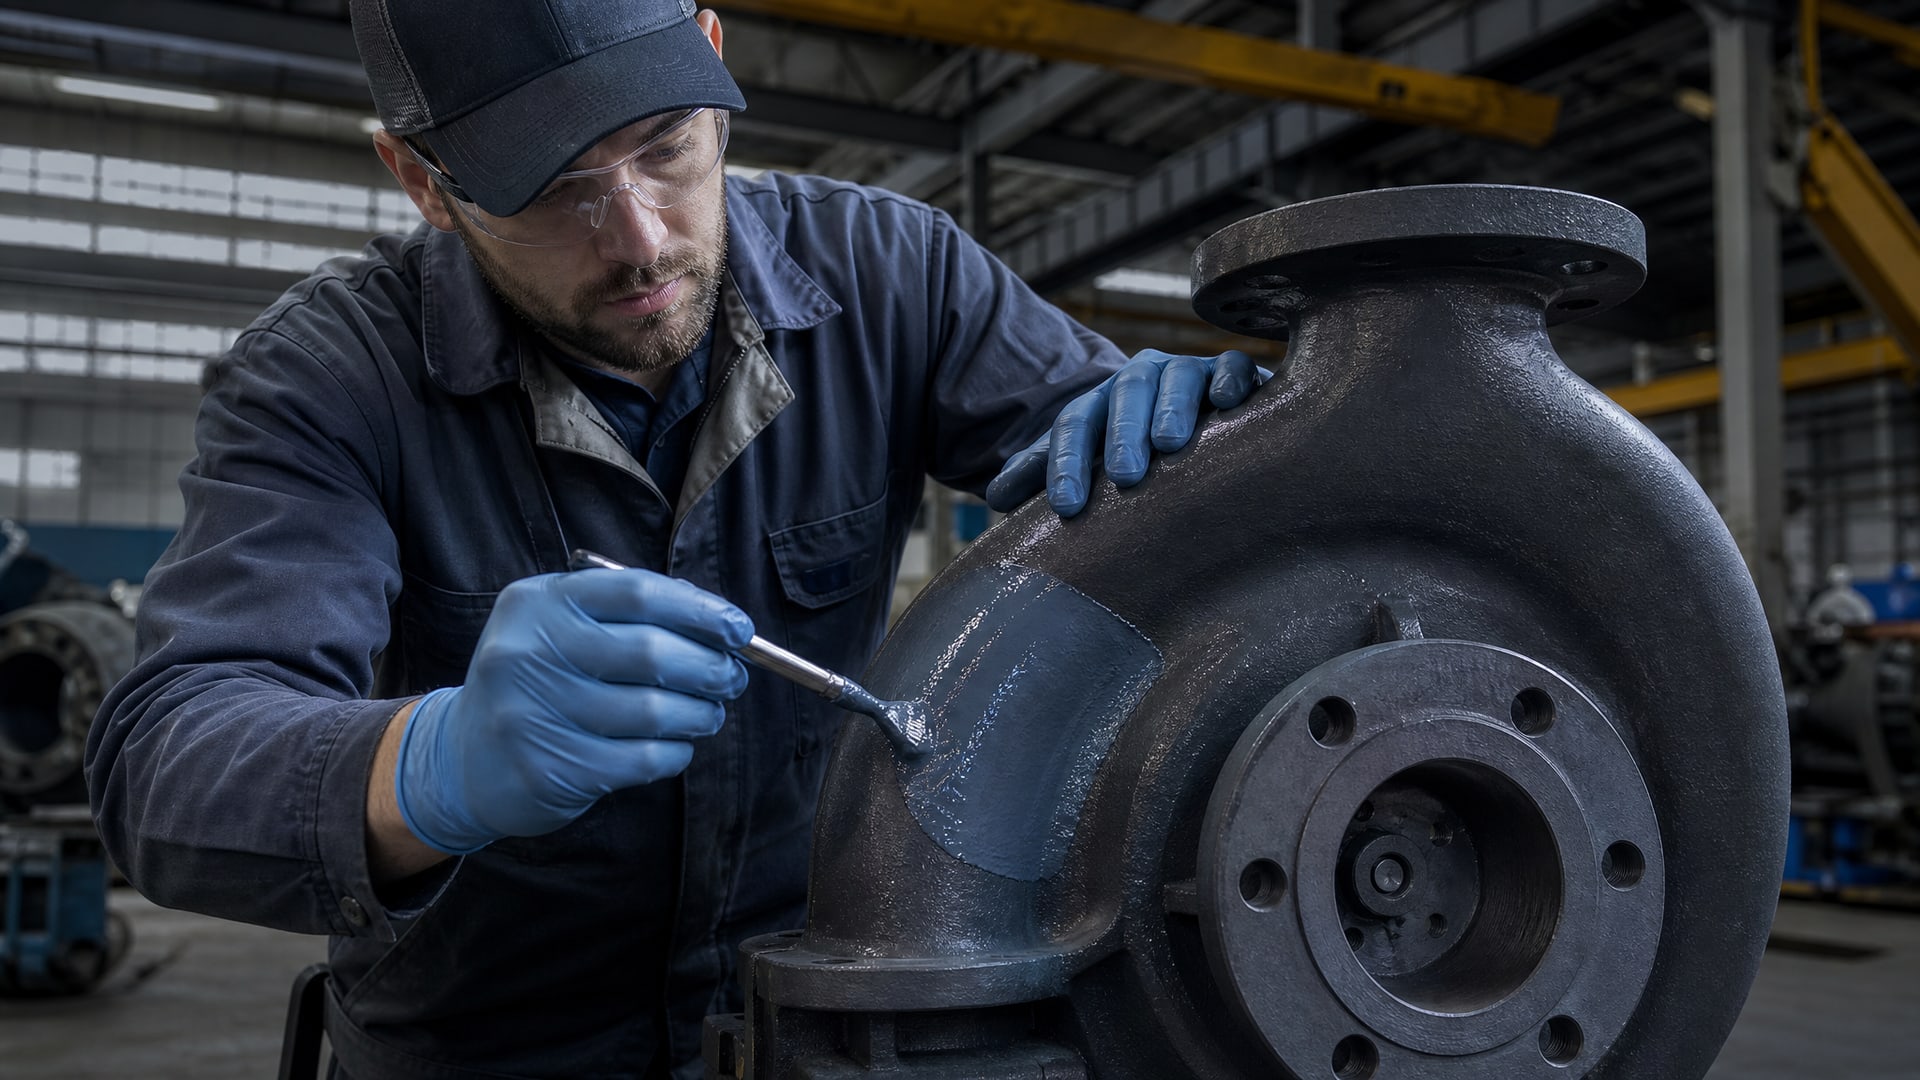
В центробежных насосах для перекачивания рудных пульп основные очаги износа сосредоточены в cutwater - зоне стенки корпуса, расположенной напротив выхода рабочего колеса, где поток резко меняет направление и происходит интенсивное истирание.
Wear ring seats (посадочные места уплотнительных колец) часто становятся источником протечек, если их не защитить заранее, так как именно на них приходятся основные нагрузки при возможном контакте лопатки с корпусом. Внутренняя поверхность улитки (спирального кожуха) изнашивается неравномерно: участки с наибольшей турбулентностью и завихрением разрушаются первыми. Закупщики, которые решают закрыть проблему защиты, обычно начинают с лопаток, но опытные инженеры рекомендуют одновременно защитить кромки и посадочные места, чтобы избежать вторичного абразивного износа.
Подготовка поверхности и технология нанесения
Адгезия покрытия - фундамент его долговечности.
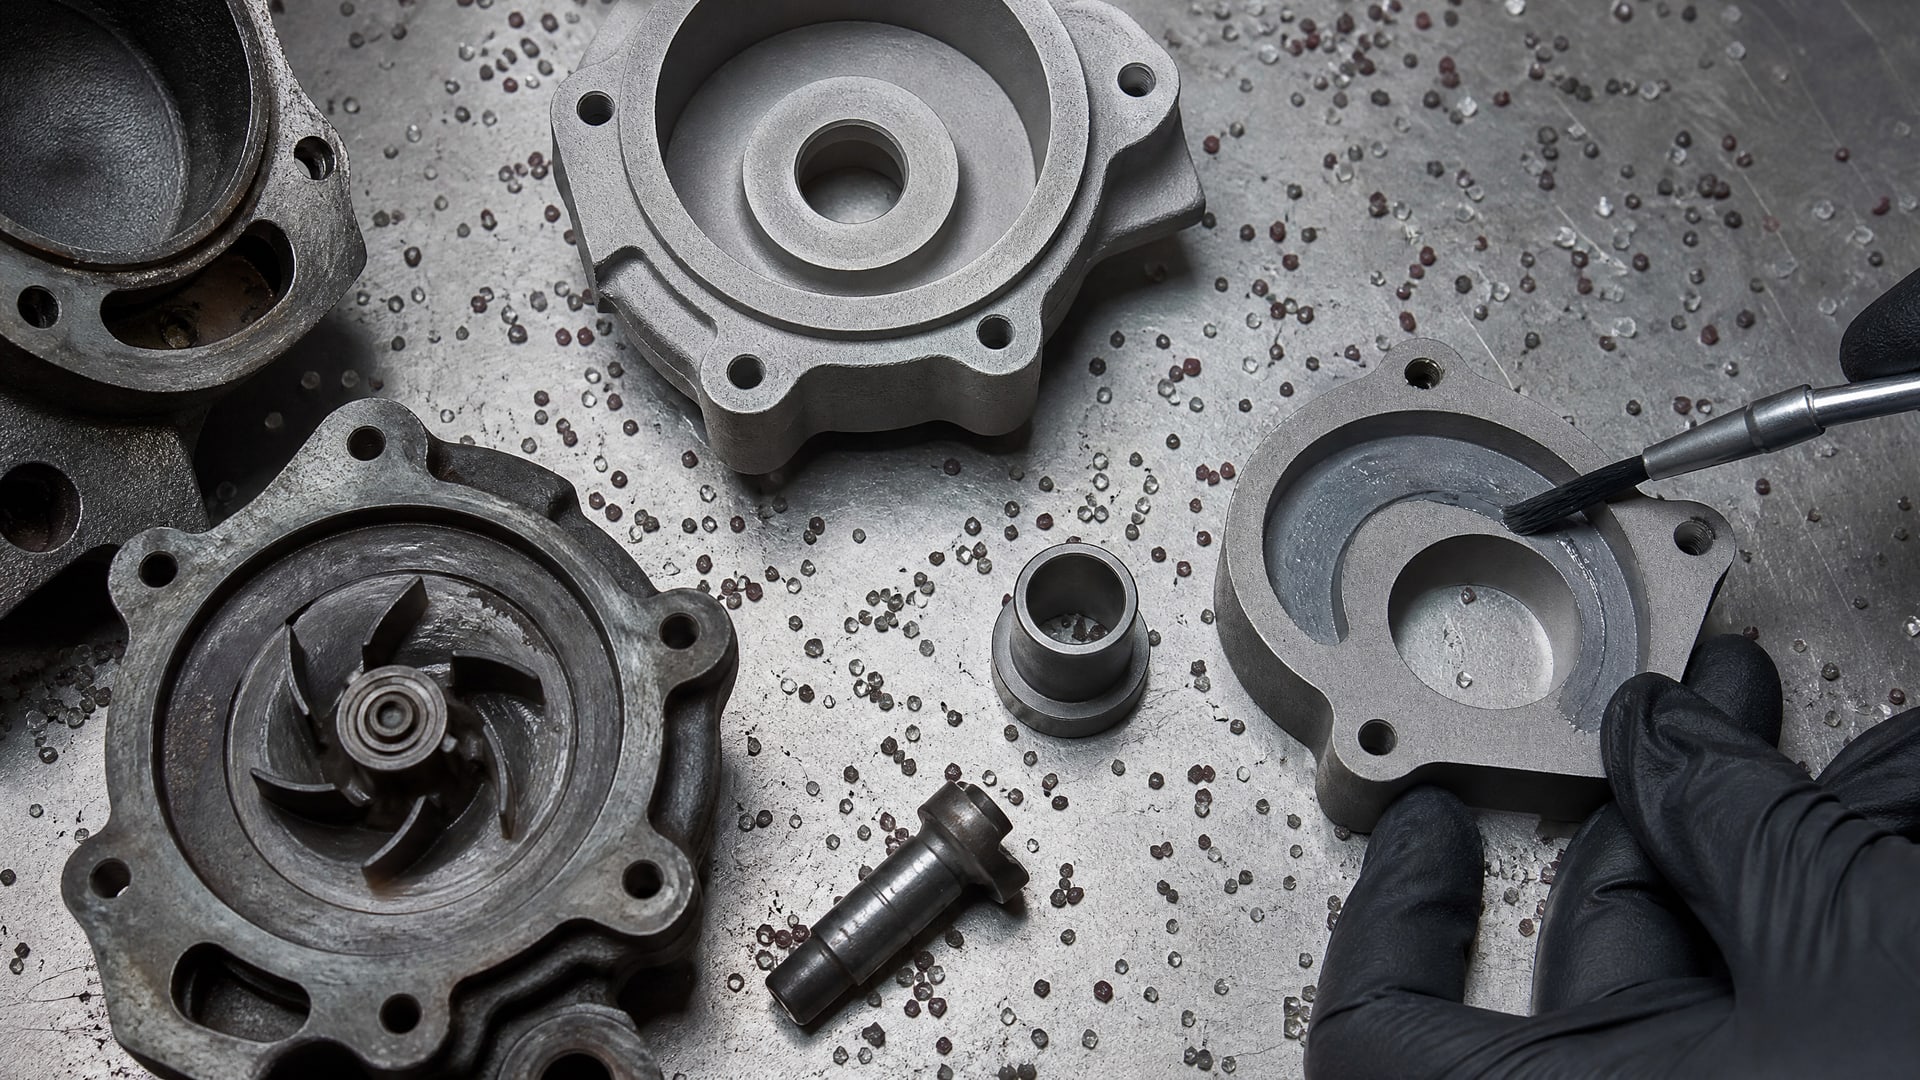
Даже самый качественный материал не сможет защитить деталь, если он плохо держится на поверхности. Для подготовки применяется абразивоструйная обработка с угловатым абразивом (не округлыми дробинками); целевой профиль поверхности, согласно руководствам по ремонту насосных компонентов, составляет 75–125 мкм. Этот профиль обеспечивает достаточное зацепление между слоем покрытия и материалом детали, но при этом не создает неконтролируемых впадин, которые могут привести к его отслаиванию.
После абразивоструйной обработки нужна тщательная очистка от пыли (предпочтительно сжатым воздухом с масловодоотделителем, чтобы избежать пленки масла на поверхности). Затем проверяют угол смачивания и при необходимости наносят праймер, который улучшит адгезию. Сама напыление (или распыление) выполняется в соответствии с техническим регламентом покрытия: температура наносимого материала, толщина слоя, время высыхания и отверждения строго контролируются. Неправильная толщина - слишком тонкий слой не защитит, слишком толстый может потрескаться и отслоиться, - означает повторный ремонт в кратчайшие сроки.
На линиях фасовки и восстановления деталей в ремонтных службах часто применяют двухкомпонентные покрытия, которые наносятся из баллона-распылителя и отверждаются при комнатной температуре. Это упрощает логистику и сокращает время простоя оборудования, однако требует точного подбора системы под конкретный материал лопатки и условия работы. Специалист по ремонту должен убедиться, что профиль адгезии достигнут, толщина слоя равномерна (измеряется толщиномером) и время отверждения соблюдено перед пуском насоса.
Стандарты испытаний и методология выбора покрытия
Выбор материала должен опираться не на маркетинговые утверждения, а на воспроизводимые результаты испытаний.
IEC 62364:2019 - это руководство по управлению гидроабразивной эрозией в гидромашинах, которое включает методологию сбора данных по эрозии, прогнозирование износа, выбор стойких материалов и покрытий, а также конструктивные и эксплуатационные меры снижения эрозии. В этом документе четко разделены типы износа и предложены способы их оценки.
Для скользящего трения применяют метод block-on-ring (ASTM G77-17), где образец материала под контролируемой нагрузкой трется о вращающееся кольцо; результат - объем удаленного материала за определенное время, из которого вычисляется коэффициент износа. Для оценки влияния угла атаки струи на эрозионный износ используют water jet erosion тесты (ASTM G73-10(2017)), где образец подвергается ударам водяной струи под разными углами, а потеря массы или глубина кратера показывают стойкость материала.
При подборе покрытия инженер должен проверить, прошел ли кандидат испытания по тем стандартам, которые соответствуют реальному механизму износа в его насосе. Если в пульпе много абразива крупной фракции и большая скорость, нужны результаты ASTM G75; если опасна кавитация, проверяют стойкость к impingement erosion. Сравнивать материалы можно только на одной методической базе; цифра "твердость 1200 HV0.3", заявленная без указания испытания, мало говорит о реальной стойкости в конкретной среде.
Адгезия и стойкость покрытия на практике
Адгезия - это прочность сцепления между слоем покрытия и основным материалом детали.
Она определяется не только качеством напыления, но и предварительной подготовкой: чистотой поверхности, углом профиля шероховатости, отсутствием окислов и загрязнений. В справочнике STLE по твердым смазочным материалам отмечено, что в ряде узлов (например, в посадочных местах) лопатки могут контактировать с корпусом под высокими нагрузками; для предотвращения холодного сваривания и фреттинга применяют жертвенные покрытия - слои, которые намеренно изнашиваются первыми, защищая критические поверхности.
Для насосов, работающих с абразивными средами, часто используют многослойные системы: первый слой - адгезионный промежуточный слой (праймер), второй слой - твердосмазочное покрытие с низким коэффициентом трения, третий слой - верхний защитный слой повышенной твердости. Такая структура обеспечивает надежное удержание покрытия даже при экстремальных нагрузках и агрессивных средах. Толщина каждого слоя контролируется толщиномером, и в документации должны быть указаны точные величины.
Контроль качества адгезии на производстве выполняется методом кросс-хатч (перекрестная сетка царапин) или методом отслаивания скотчем, когда к поверхности приклеивают специальный скотч, а затем резко отдирают и проверяют, не отошло ли покрытие. Если адгезия недостаточна, деталь направляют на повторную подготовку; если хороша - деталь готова к монтажу.
Часто задаваемые вопросы
Что такое антифрикционное твердосмазочное покрытие и чем оно отличается от обычной смазки?
Твердосмазочное покрытие - это тонкий слой (обычно 50–600 мкм) твердого материала с низким коэффициентом трения, наносимый на поверхность детали путем распыления, напыления или кисти. В отличие от жидкой смазки, которая течет и требует периодического пополнения, твердосмазочное покрытие остается на месте и не требует обслуживания. Антифрикционное покрытие соединяет низкий коэффициент трения (что уменьшает нагрев и энергопотребление) со стойкостью к абразивному и эрозионному износу, защищая детали в агрессивных средах.
На какие зоны насоса наносят твердосмазочное покрытие в первую очередь?
Приоритет - это лопатки рабочего колеса (особенно входная кромка), wear ring seats, cutwater и внутренняя поверхность корпуса в зонах максимального потока. Именно эти участки подвергаются интенсивному абразивному и эрозионному износу. Защита лопаток замедляет их деградацию и предотвращает вырывание материала, что минимизирует вторичное загрязнение жидкости обломками.
Насколько критична подготовка поверхности перед нанесением покрытия?
Критически важна. Профиль адгезии должен составлять 75–125 мкм, достигаемый абразивоструйной обработкой угловатым абразивом. Если поверхность загрязнена маслом, окислами или имеет гладкий профиль, адгезия покрытия будет слабой, и оно отслоится в течение нескольких недель работы. Подготовка - это 40–50 % успеха долгоживущего покрытия.
Какие стандарты использовать для сравнения разных покрытий?
Для абразивного износа применяют ASTM G75-15(2021), для эрозии жидкостной струей - ASTM G73-10(2017), для скользящего контакта - ASTM G77-17. Для общего управления эрозией в гидромашинах - IEC 62364:2019. Материалы, протестированные по этим стандартам, можно объективно сравнивать по данным испытаний; маркетинговые заявления без ссылки на стандарт игнорируйте.
Может ли одно покрытие защитить от всех видов износа - абразива, эрозии и кавитации одновременно?
Нет. Каждый механизм износа требует своего подхода. Высокая твердость хороша против абразива, но может быть хрупкой при ударной эрозии. Низкий коэффициент трения полезен при фреттинге, но не спасает от эрозионного разрушения. Выбирайте покрытие по преобладающему механизму износа в вашем насосе; если действуют сразу несколько, рассмотрите многослойную систему.
Заключение
Твердосмазочные покрытия - это проверенный и эффективный способ защиты лопастей насосов от абразивного и эрозионного износа, позволяющий многократно продлить ресурс оборудования и избежать аварийных простоев. Успех зависит от трех факторов: правильного выбора материала на основе механизма износа и стандартов испытаний (ASTM G75, G73, G77 и IEC 62364), качественной подготовки поверхности (профиль адгезии 75–125 мкм) и контроля толщины слоя во время нанесения.
Начните с детальной характеристики среды работы вашего насоса: концентрацию твердых частиц, их размер и твердость, скорость потока и температуру. Затем обратитесь к технической документации поставщика покрытий, проверьте, есть ли результаты испытаний по нужным вам стандартам, и проконсультируйтесь со специалистом по ремонту о подготовке поверхности. При соблюдении этих шагов твердосмазочное покрытие станет надежной инвестицией в стабильность и экономичность вашего производства.