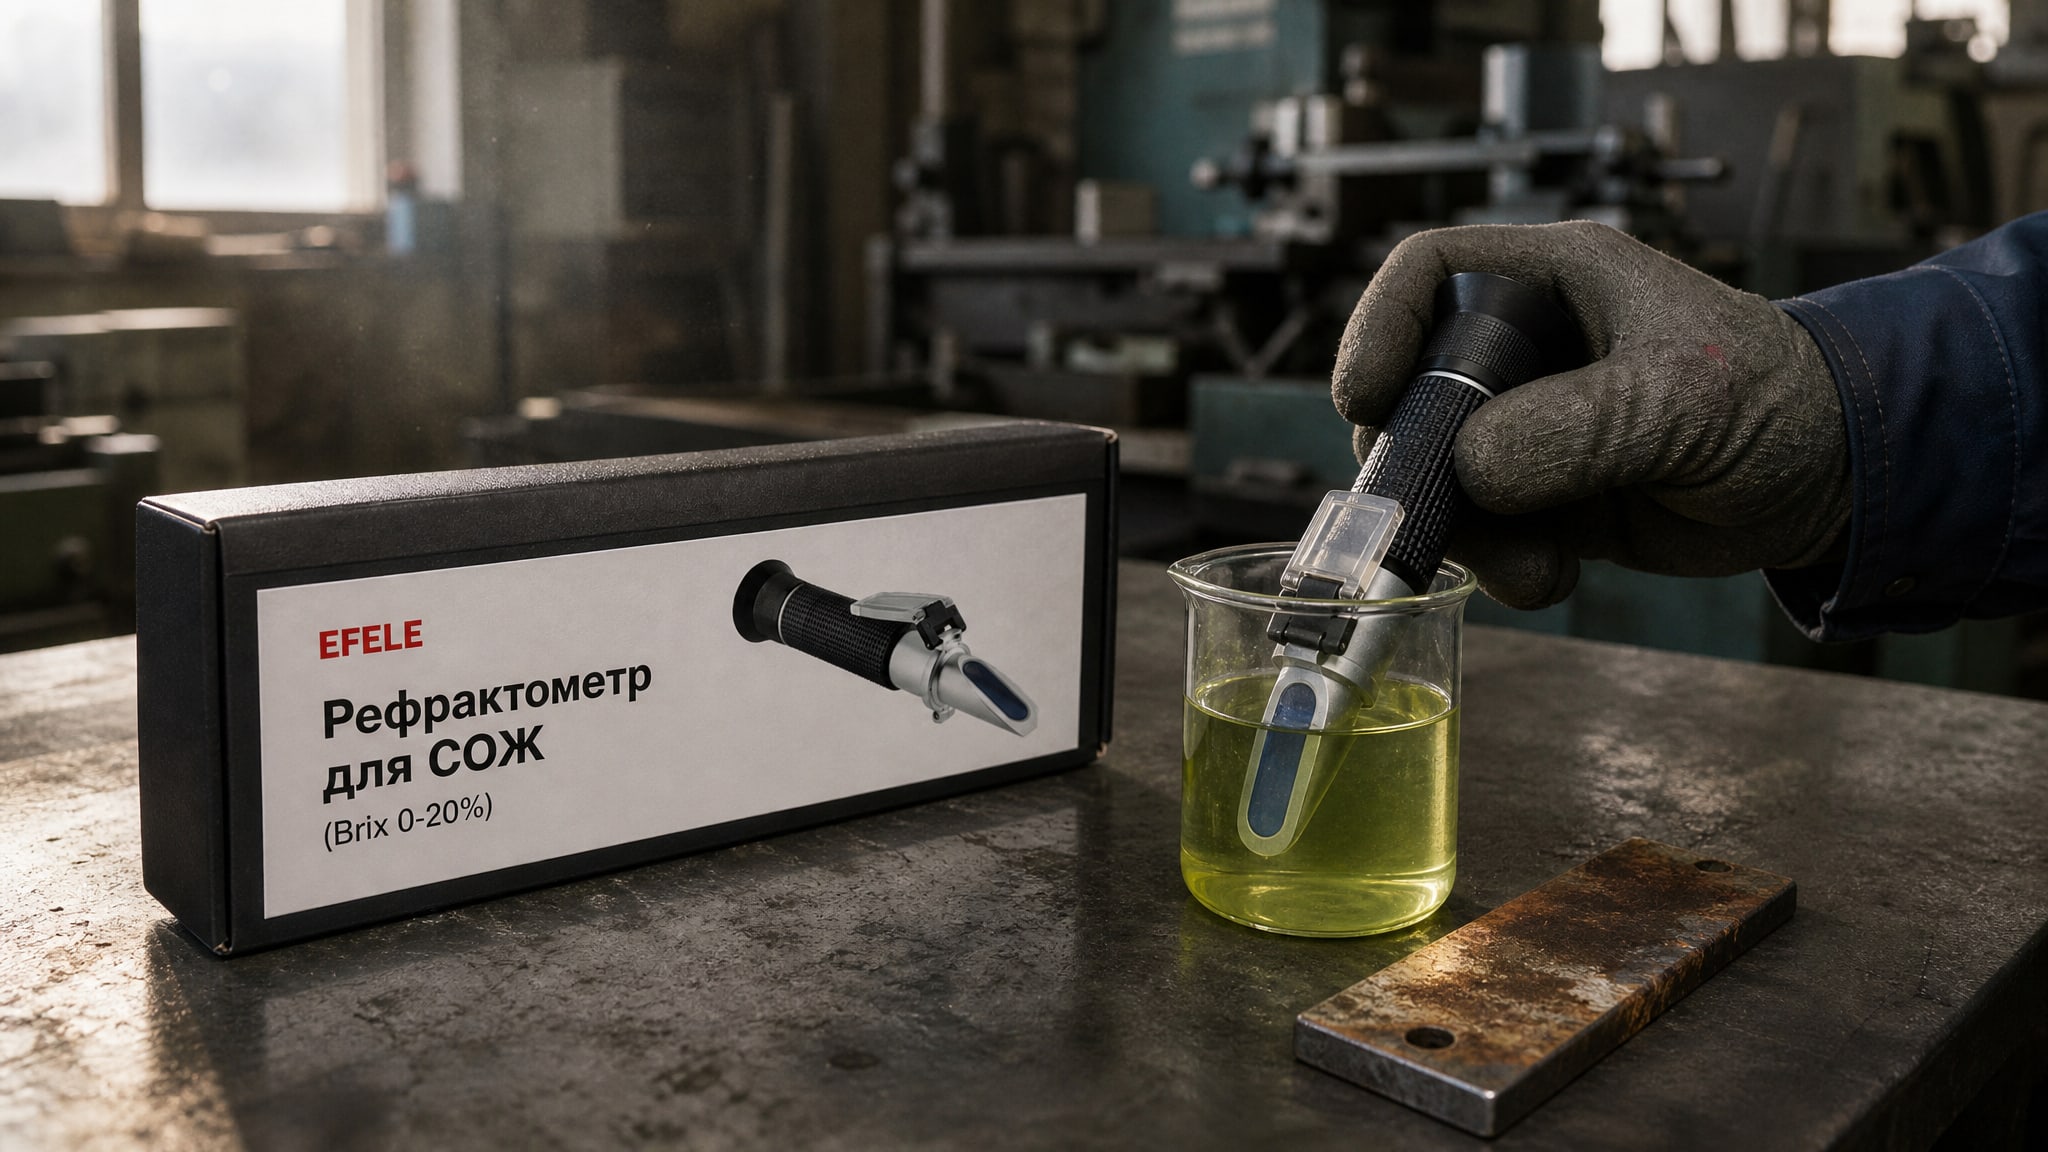
Коррозионное испытание металлов - один из ключевых параметров оценки защитных свойств масел и смазочно-охлаждающих жидкостей (СОЖ). Однако результаты таких испытаний часто показывают разброс, даже при кажущемся соблюдении методики. Одна из главных причин - нестабильная или неправильно контролируемая концентрация рабочей жидкости. Показатель преломления (коэффициент рефракции) позволяет оперативно отслеживать концентрацию и, благодаря этому, обеспечивать сходимость результатов испытаний от партии к партии.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за качество контроля масел и СОЖ на производстве и в лаборатории. Вы узнаете, как физическая связь между концентрацией и показателем преломления влияет на воспроизводимость испытаний, и какие практические ошибки чаще всего приводят к разбросу данных.
Физическая основа зависимости показателя преломления от концентрации
Показатель преломления - это отношение скорости света в вакууме к скорости света в веществе.
При растворении одного компонента в другом показатель преломления рабочей жидкости изменяется предсказуемо. Для большинства промышленных эмульсолов и полусинтетических СОЖ в практическом диапазоне концентраций (от 2 до 15% по объему) эта зависимость близка к линейной.
Математически связь выражается формулой: концентрация = (показатель преломления образца минус показатель преломления растворителя) разделить на рефрактометрический коэффициент. Рефрактометрический коэффициент - это тангенс угла наклона кривой «показатель преломления от концентрации» и зависит от природы растворенных масел, эмульгаторов и присадок.
На практике эта зависимость используется в обратном направлении: оператор измеряет показатель преломления на приборе и пересчитывает его в концентрацию через известный коэффициент. Если коэффициент подобран неправильно или применен к совсем другому типу СОЖ, даже точное измерение преломления приводит к систематической ошибке в определении концентрации.
Температура влияет на показатель преломления: при нагреве на 1 °C показатель обычно уменьшается на 0,0005–0,0006 единиц. Это означает, что горячая проба и холодная проба одного и того же материала могут дать результаты, различающиеся на 1–2% концентрации. Для воспроизводимости испытаний коррозии это критично, поскольку коррозионная активность сама по себе зависит от температуры и от концентрации ингибиторов ржавчины.
Коэффициенты рефракции для разных групп смазочных материалов
Один из главных источников ошибок - применение единого «универсального» коэффициента рефракции ко всем эмульсолам и маслам.
На деле коэффициент отличается в зависимости от базовой жидкости, содержания минерального масла и типа эмульгаторов.
| Группа продукта | Типичный диапазон коэффициента рефракции | Область применения |
|---|
| Минеральные эмульсолы, высокое содержание масла | 2,0 | Тяжелая механическая обработка |
| Полусинтетические СОЖ | 1,4–1,1 | Среднетяжелая обработка, общего назначения |
| Синтетические СОЖ, малое содержание масла | 1,0–1,1 | Легкие операции, станки с ЧПУ |
Во всех случаях коэффициент должен быть указан производителем в технической документации или паспорте качества. Попытка угадать или взять «средний» коэффициент 1,4–1,5 при работе с малооснащенным эмульсолом приводит к недооценке концентрации на 20–30%, что ослабляет антикоррозионную защиту и смазывающие свойства.
Влияние правильной концентрации на воспроизводимость испытаний коррозии
Испытания коррозии проводят по стандартным методикам (например, ГОСТ или ISO), которые требуют определенной концентрации тестовой жидкости.
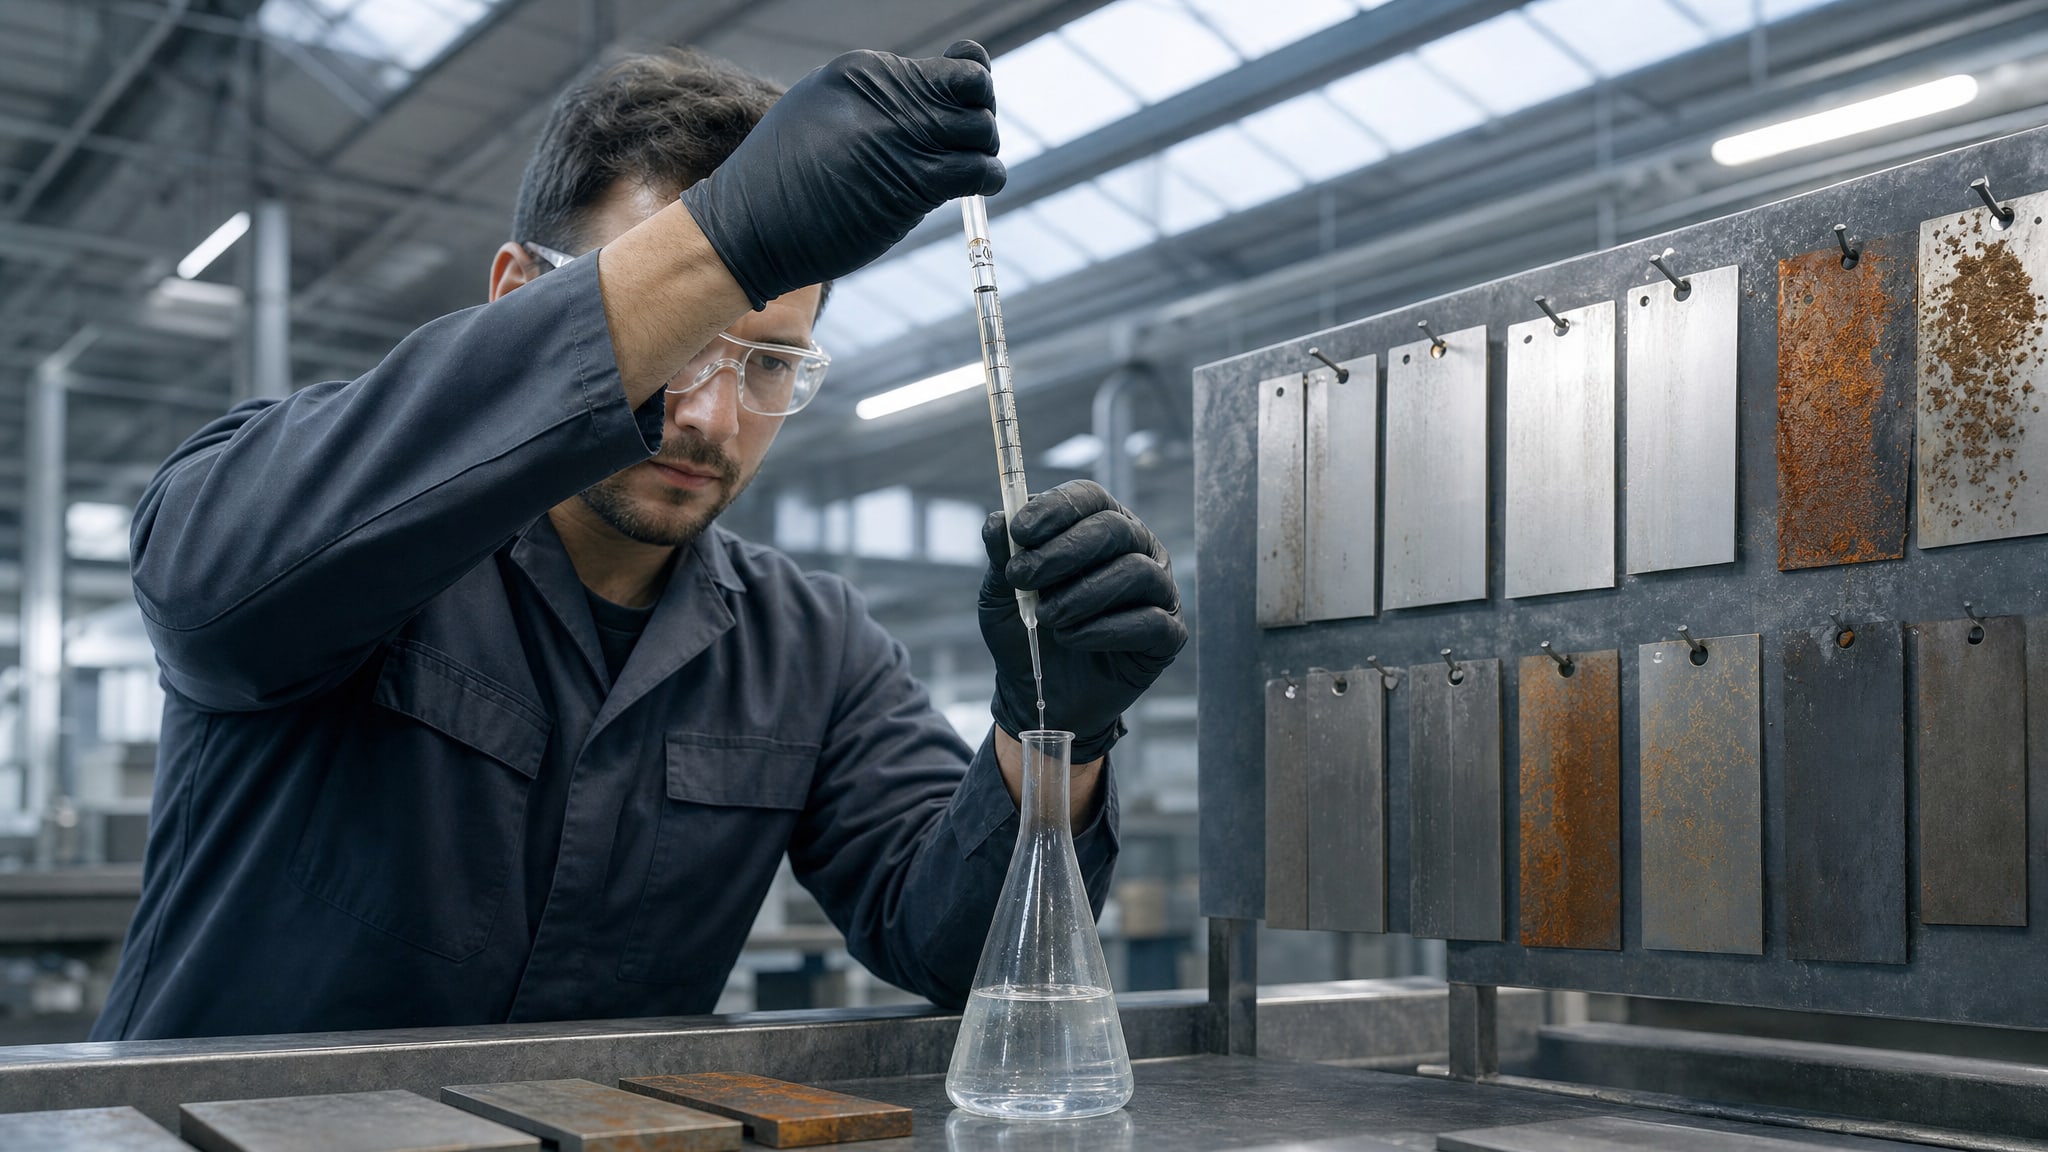
Если жидкость разбавлена ниже нормы, ингибиторы ржавчины распределяются реже, и защитная пленка на металле становится тоньше. При избыточной концентрации эмульсия может расслаиваться, выпадают осадки, и вода не проникает туда, где нужна защита.
Рекомендуемые концентрации для стандартных групп: минеральные эмульсолы работают при 5–10%, полусинтетические СОЖ - при 3–8%. Эти диапазоны выверены многолетней практикой и заложены в формулировки испытательных методов. Даже отклонение на 2–3% приводит к заметному изменению защитных свойств на срок хранения и в условиях ускоренного испытания.
Когда два-три оператора в разных сменах готовят пробы «на глаз» или с использованием неправильного коэффициента рефракции, их результаты испытаний коррозии расходятся. Одна партия показывает точечную коррозию, другая - локальное окисление, третья - чистый металл. На самом деле разница в концентрации, а не в качестве самой жидкости. Контроль концентрации через показатель преломления исключает этот источник разброса.
Температура пробы и калибровка рефрактометра
Показатель преломления чувствителен к температуре.
Большинство рефрактометров откалиброваны на 20 °C; при работе в холодных цехах или, напротив, при измерении теплых проб результаты смещаются.
Практическое правило: пробу СОЖ или масла перед измерением нужно выдержать при комнатной температуре (18–22 °C) не менее 5 минут. Если рефрактометр оснащен встроенным термокомпенсатором, это облегчает работу, однако требует периодической проверки калибровки по дистиллированной воде или стандартному раствору.
Температурная поправка при неконтролируемом нагреве-охлаждении может исказить концентрацию на 0,5–1,5%, что уже достаточно, чтобы испортить сходимость результатов испытания. На крупных предприятиях с контролем качества для этого выделяют охлажденную ячейку или термостат, где пробы приводят к стандартной температуре перед измерением.
Загрязнение образца и его влияние на читаемость результатов
Посторонние масла и смазки в образце СОЖ заметно влияют на показатель преломления.
Минеральные масла, попавшие с детали, гидравлическое масло, синтетическая смазка изменяют показатель в непредсказуемом направлении, поскольку их собственные коэффициенты рефракции отличаются от коэффициента целевой жидкости.
На рефрактометре загрязнение часто проявляется размытой граничной линией между светлой и темной зонами вместо четкого разделения. Размытость указывает на наличие мелкодисперсных примесей или несовместимых масел. При сильном загрязнении граница может исчезнуть совсем, и результат невозможно считать надежным.
Когда вы видите размытую границу, нужно пересмотреть подготовку пробы: промыть пипетку и призму рефрактометра спиртом и высушить, взять свежую пробу из другого места емкости с жидкостью. Если размытость остается, это сигнал о необходимости замены СОЖ или дополнительной очистки рабочей системы. На практике загрязнение образцов - один из главных источников ошибок оперативного контроля концентрации.
Связь концентрации с защитными свойствами: косвенное влияние на результаты испытания коррозии
Рефрактометр напрямую не измеряет коррозионную активность; это отдельная испытательная задача.
Однако взаимосвязь концентрации и защиты металла очень тесная. Ингибиторы коррозии, присадки, эмульгаторы и другие действующие компоненты распределены в жидкости в расчете на номинальную концентрацию. Отклонение от нее нарушает баланс защитного слоя на поверхности металла.
При недостаточной концентрации ингибиторы разбавлены, их адсорбция на металле ослабляется, и начинается точечная коррозия. При избыточной концентрации эмульсия теряет стабильность, может расслоиться, и вода не проникает равномерно. Кроме того, избыток может привести к пенообразованию и накоплению осадков в системе смазки, что косвенно ухудшает условия хранения изделий, прошедших механическую обработку.
Для контроля концентрации в цехах и лабораториях рефрактометры для СОЖ (диапазон 0–20% по шкале Brix) остаются доступным и быстрым методом скрининга. Они позволяют выявить дрейф концентрации до ее критического падения, что, в свою очередь, предотвращает сбои в испытаниях коррозии и обеспечивает воспроизводимость результатов партия за партией.
Методика контроля концентрации для обеспечения сходимости испытаний
На производстве, где критична сходимость результатов испытаний от партии к партии, рекомендуется следующий алгоритм:
Подготовка пробы. Отобрать 2–3 капли рабочей жидкости в стеклянный сосуд, убедиться, что нет видимого загрязнения. Если жидкость была в использовании, отстоять пробу 10–15 минут, чтобы осели крупные частицы.
Стабилизация температуры. Поместить пробу в помещение с температурой 18–22 °C на 5 минут, пока образец не достигнет комнатной температуры.
Калибровка прибора. Перед сеансом измерений проверить рефрактометр по дистиллированной воде (показатель преломления ≈ 1,333 при 20 °C). Если результат отличается на 0,001 единицы и больше, прибор требует регулировки.
Измерение. Нанести каплю на призму, закрыть защитную крышку, дождаться установления изображения (15–30 секунд), считать значение по шкале, соответствующей типу жидкости (обычно Brix).
Пересчет в концентрацию. Из паспорта качества СОЖ или из документации рефрактометра взять поправочный коэффициент, применить формулу: концентрация, % = (показатель преломления образца минус показатель преломления воды) умноженное на 100 и разделенное на рефрактометрический коэффициент.
Документирование. Записать дату, время, показание, рассчитанную концентрацию, ФИО оператора. При обнаружении отклонения от нормы более чем на 1–2% от номинальной - выяснить причину, повторить измерение или заменить жидкость.
На практике эта методика реализуется в виде журнала контроля СОЖ. На крупных предприятиях используют также электронные регистры с автоматическим расчетом и подачей сигнала тревоги при выходе концентрации за пределы допуска.
Часто задаваемые вопросы
Почему рефрактометр показывает разные концентрации при повторных измерениях одной пробы?
Основные причины: температура пробы изменилась между измерениями, загрязнение призмы прибора (след от предыдущей пробы, пыль, конденсат), неправильный поправочный коэффициент. Повторите измерение после очистки прибора спиртом, термостабилизации пробы на 5 минут и проверки калибровки по воде. Если разброс остается более 0,5%, возможна неисправность рефрактометра.
Может ли рефрактометр заменить лабораторный анализ коррозионной активности?
Нет. Рефрактометр контролирует только концентрацию, а не саму защиту металла. Концентрация - необходимое, но недостаточное условие для воспроизводимого испытания коррозии. Полный анализ должен включать испытание по стандартам (ГОСТ, ISO), определение pH, содержание воды, окисленность и другие параметры.
Верно ли, что коэффициент рефракции 1,4 подходит для всех эмульсолов?
Нет. Коэффициент зависит от конкретного состава СОЖ: содержания минерального масла, типа эмульгаторов, наличия синтетических компонентов. Для одного эмульсола он может быть 1,4, для другого -2,0. Всегда уточняйте у производителя в паспорте качества или используйте рефрактометр с градуировочными таблицами для нужного типа жидкости.
Как часто нужно проверять калибровку рефрактометра?
Рекомендуется проверка перед сеансом измерений (ежедневно или перед началом рабочей смены) по дистиллированной воде. Полная метрологическая поверка - один раз в год в аккредитованной лаборатории. На производстве с частым использованием прибора проверку делают чаще, если обслуживающий персонал заметил дрейф результатов.
Размытая граница на рефрактометре - это всегда признак загрязнения?
В большинстве случаев - да. Размытость указывает на наличие мелкодисперсных примесей, несовместимых масел или сильной эмульгации. Однако она может также указывать на загрязнение самой призмы прибора. Сначала очистите прибор, используя спирт и мягкую ткань, затем переизмерьте пробу. Если размытость остается, проблема в самом образце, и СОЖ требует замены или доочистки.
Заключение
Показатель преломления жидкости и ее концентрация связаны физической зависимостью, которая позволяет рефрактометру служить быстрым и надежным методом оперативного контроля. Для обеспечения сходимости результатов испытаний коррозии металлов необходимо соблюдать три условия: использовать правильный поправочный коэффициент для конкретной группы СОЖ, стабилизировать температуру пробы и избегать загрязнения образца посторонними маслами.
Главное практическое действие: уточните у производителя или в документации рефрактометра точный коэффициент рефракции для каждого типа закупляемой вами жидкости, введите его в рабочую методику подготовки проб и обучите персонал правильному нанесению пробы, калибровке прибора и интерпретации результатов. Это исключит систематические ошибки в определении концентрации и обеспечит воспроизводимость испытаний от партии к партии, а значит, и предсказуемость результатов испытания коррозионной активности защитных свойств ваших смазочных материалов.