Бытовое антипригарное покрытие и промышленное покрытие алюминиевого сплава решают разные задачи. В механизме важны не только низкое трение, но и сцепление с поверхностью, стойкость к износу, толщина слоя и совместимость с алюминиевой деталью. Поэтому для узлов скольжения обычно рассматривают инженерную систему: подготовленную основу, твердое анодирование и, если это предусмотрено технологией, PTFE-импрегнацию.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают тефлон для промышленных деталей или оценивают восстановление поврежденной поверхности. Разберем, чем отличаются бытовые и промышленные решения, как подобрать покрытие алюминиевых сплавов под рабочий режим и почему ремонт анодированного слоя не всегда сводится к локальной подкраске.
Почему бытовое антипригарное покрытие не равно промышленному PTFE
Бытовое покрытие посуды рассчитано прежде всего на антипригарность.
В промышленном узле поверхность должна выдерживать заданное скольжение и контактный износ, сохранять сцепление с основанием и соответствовать допускам детали. Поэтому одинаковое название полимера не означает одинаковую технологию, структуру или пригодность к работе в механизме.
Для алюминиевых деталей PTFE часто используют в составе системы с твердым анодированием. Анодированный слой формирует защитную оксидную структуру, а PTFE-импрегнация помогает снизить трение. Такой подход позволяет рассматривать не только свойства верхнего слоя, но и состояние основы, подготовку поверхности и толщину всей системы. В технической спецификации AMS 2482 описано твердое анодное покрытие алюминиевых сплавов с пропиткой или совместным осаждением политетрафторэтилена.
Коэффициент трения промышленных PTFE-покрытий в отраслевых материалах приводится в диапазоне от 0,02 до 0,11. Для чистого PTFE в исследовательском обзоре указан диапазон от 0,05 до 0,10. Эти значения помогают оценить потенциал снижения трения скольжения, но не предсказывают ресурс детали без сведений о нагрузке, скорости, геометрии сопряжения и состоянии поверхности.
У чистых PTFE-пленок при жестком скольжении может ухудшаться износостойкость. Поэтому промышленное покрытие нельзя выбирать только по обещанию низкого трения или по сходству с антипригарным слоем на посуде. Для узла важны адгезия покрытия, его толщина, условия нанесения и соответствие подложке. Если эти параметры не учтены, тонкая пленка может не обеспечить требуемую работу детали, даже если сам PTFE подходит по своим фрикционным свойствам.
Как выбирают покрытие алюминиевых сплавов для узла скольжения
Подбор начинают с условий работы, а не с названия материала.
Нужно определить, какие поверхности контактируют, как движется деталь, есть ли циклы запуска и остановки, насколько высоки нагрузка и скорость скольжения. Дополнительно учитывают геометрию узла, допуски по толщине и требования к сроку службы. Без этих данных невозможно корректно оценить, подойдет ли покрытие алюминиевого сплава для конкретного механизма.
Промышленный PTFE применяют на алюминии и алюминиевых сплавах, но это не универсальная краска для любой детали. Совместимость зависит от типа сплава, состояния поверхности и технологии подготовки. Для алюминия особенно важно состояние анодированного слоя: PTFE-импрегнация применяется поверх твердого анодирования, а не заменяет его. Поэтому при выборе следует уточнить, какое покрытие уже нанесено и рассчитана ли новая система на работу с этой подложкой.
Рабочая температура PTFE-материала в справочных материалах указана до 260 °C. Это значение не следует считать автоматическим пределом эксплуатации конкретного узла: покрытие подбирают также по нагрузке, скорости скольжения и типу основы. Температурный параметр нужно сверять с документацией на выбранную технологию и сопоставлять с фактическим режимом детали.
При сравнении вариантов запросите у исполнителя сведения о нескольких характеристиках:
совместимость системы с алюминиевым сплавом и подготовленным основанием;
допустимая толщина покрытия и ее влияние на посадочные размеры;
адгезия и стойкость к истиранию;
работа в цикле «запуск–останов»;
применимость покрытия к фактическим нагрузке и скорости скольжения.
Для восстановления и защиты промышленных механизмов, где требуется снижение трения и защита от износа, в подборе рассматривают антифрикционные покрытия MODENGY. Решение оценивают по режиму узла и требованиям к подложке, а не только по общему обозначению PTFE.
Защитные покрытия алюминиевых сплавов: роль анодированного слоя
Анодирование формирует на алюминиевой детали оксидный слой, который служит основой для дальнейшей защиты поверхности.
В системе с PTFE-импрегнацией твердое анодирование помогает контролировать твердость поверхности, трение и износ. Именно поэтому промышленное покрытие алюминиевых сплавов может включать несколько функциональных слоев, а не одну полимерную пленку.
Разница между такой системой и бытовым покрытием заключается не только в способе нанесения. В механизме результат зависит от подготовки поверхности и связи слоев между собой. Если PTFE нанесен на неподходящую или поврежденную основу, его низкий коэффициент трения не устраняет дефекты подложки и не восстанавливает ее целостность. Для детали, работающей в скользящем контакте, необходимо оценивать состояние всего покрытия, включая анодированный слой.
В материалах по промышленным PTFE-покрытиям приводятся коэффициенты трения от 0,02 до 0,11, а для чистого PTFE - от 0,05 до 0,10. При этом эти диапазоны не являются универсальной гарантией для любого алюминиевого сплава. На результат влияют адгезия, износостойкость и режим нагружения. Поэтому для ответственного узла одного значения коэффициента трения в описании покрытия недостаточно.
Состав защитной системы выбирают с учетом функции детали. Если поверхность должна одновременно сопротивляться износу и снижать трение, уточняют, предусматривает ли технология твердое анодирование и PTFE-импрегнацию. Для деталей с другими требованиями могут потребоваться иные решения. Инженеру важно сверить технологию покрытия с чертежом, допусками и условиями эксплуатации, а закупщику - запросить полное описание процесса, а не только формулировку «тефлоновое покрытие».
Восстановление тефлонового покрытия и ремонт анодированного слоя
Перед ремонтом нужно установить, что именно повреждено: верхний PTFE-слой, анодированный слой или сам алюминиевый сплав.
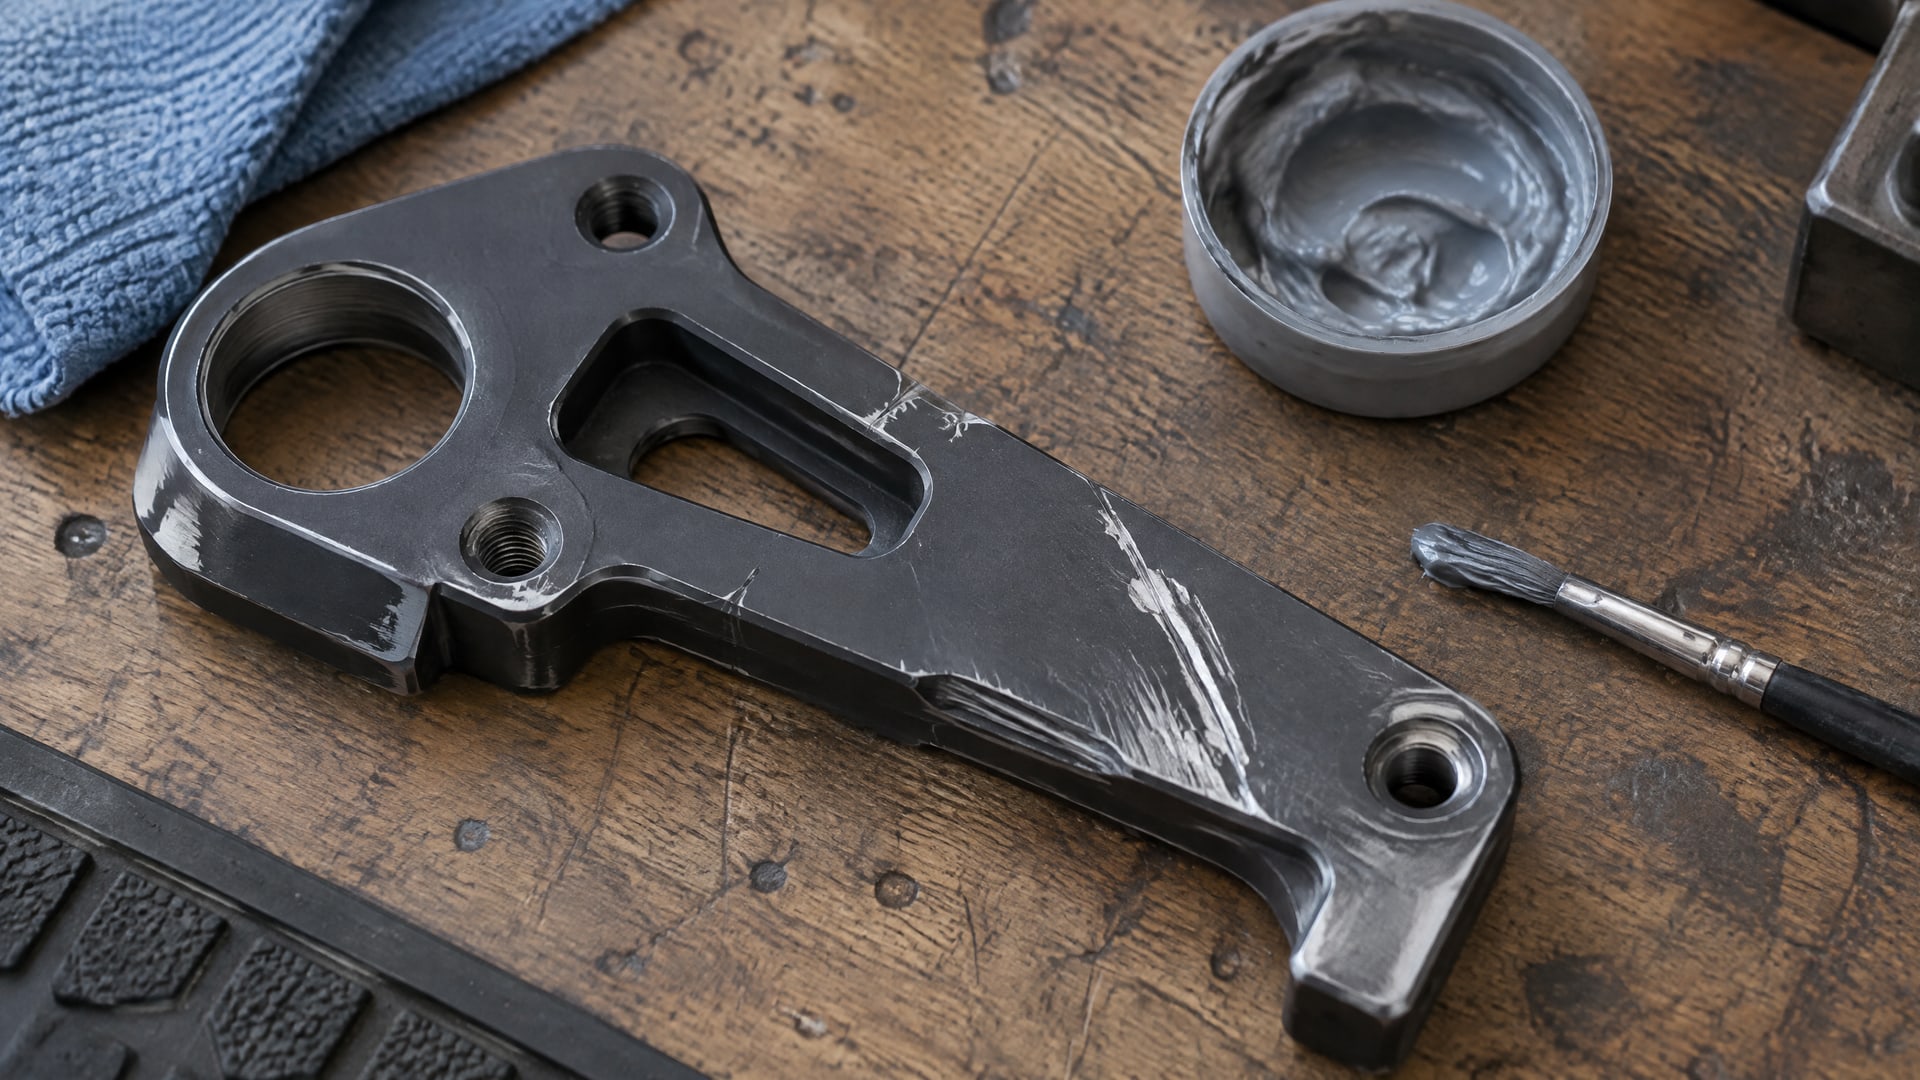
Царапина на поверхности не всегда означает, что достаточно нанести покрытие локально. Если затронуты анодированный слой или основа, локальная подкраска не восстанавливает исходную систему и может не обеспечить требуемых свойств.
При повреждении только оксидного слоя для некоторых случаев рассматривают локальное анодирование щеточным методом. Если поврежден базовый металл, обычно требуется механический ремонт основания и снятие поврежденного анодного слоя с последующим повторным анодированием. При глубоких дефектах или задирах восстановление начинается с оценки и ремонта основы, а не с нанесения нового PTFE поверх поврежденного участка.
Практическая последовательность работ выглядит так:
оценить глубину и площадь повреждения;
определить, затронуты ли только покрытие, анодированный слой или алюминиевая основа;
принять решение о ремонте основания и удалении поврежденных слоев;
восстановить анодирование;
при необходимости выполнить PTFE-импрегнацию;
проверить соответствие восстановленной детали допускам и требованиям узла.
Такой порядок особенно важен для деталей, где покрытие влияет на посадку и геометрию сопряжения. Толщина покрытия и допуски могут изменить размеры рабочей поверхности, поэтому способ ремонта согласуют с технической документацией детали. Если установить глубину повреждения без разборки или осмотра невозможно, решение о локальном ремонте нельзя принимать только по внешнему виду царапины.
Покрытие алюминиевого сплава по ГОСТ: что проверить в документации
Фраза «покрытие алюминиевого сплава по ГОСТ» сама по себе не определяет нужную технологию.
В имеющихся данных для твердого анодирования алюминия с PTFE-импрегнацией указан стандарт AMS 2482. Это обозначение относится к конкретной системе обработки и не заменяет проверку требований чертежа, договора или технической спецификации.
При закупке покрытия запросите документы, в которых описаны материал подложки, подготовка поверхности, последовательность нанесения слоев и контролируемые характеристики. Для механизма также важны допустимая толщина, состояние посадочных поверхностей и требования к сцеплению покрытия. Если спецификация ссылается на конкретный стандарт, нужно сверить его область применения и редакцию с требованиями заказа. Нельзя подменять этот шаг общим обозначением «тефлон».
Технический специалист может проверить, соответствует ли система рабочему режиму, а закупщик - достаточно ли полно сформулированы требования для сопоставления предложений. В запросе поставщику стоит указать сплав, назначение детали, вид контакта, предполагаемые нагрузки, скорость, температуру и допуски. Если часть параметров неизвестна, это нужно обозначить, а не заменять предположениями.
Запросы «алюминиевый сплав для антипригарного покрытия» и «защитные покрытия алюминиевых сплавов» объединяет один практический вопрос: какие свойства должны быть у готовой поверхности. Ответ зависит не только от состава сплава или PTFE, но и от технологии подготовки, структуры слоев и условий эксплуатации. Поэтому сравнивайте варианты по документации на покрытие и по соответствию детали, а не по бытовому сходству с антипригарной посудой.
Часто задаваемые вопросы
Подойдет ли обычное тефлоновое покрытие для алюминиевой детали механизма?
Не обязательно. Бытовая антипригарная поверхность и промышленная система PTFE решают разные задачи. Для механизма нужно проверить адгезию, износостойкость, толщину, допуски и совместимость с алюминиевым сплавом. Для деталей скольжения PTFE может применяться поверх твердого анодированного слоя, но пригодность системы зависит от режима работы.
Можно ли выполнить восстановление тефлонового покрытия локально?
Это зависит от глубины дефекта. Если поврежден только верхний слой, локальный способ может рассматриваться после оценки технологии и требований к детали. При повреждении анодированного слоя или алюминиевой основы часто требуется ремонт основания и повторное анодирование. Простая подкраска не равнозначна восстановлению всей системы покрытия.
Какой стандарт указан для покрытия алюминиевых сплавов с PTFE?
Для твердого анодного покрытия алюминиевых сплавов с пропиткой или совместным осаждением PTFE указан AMS 2482. Он не означает, что любой алюминиевой детали подходит такая система. Требования заказа, чертежа и технической документации нужно сверять отдельно, включая материал основы, допуски и условия эксплуатации.
Что важнее при выборе покрытия: коэффициент трения или износостойкость?
Оценивать нужно оба свойства вместе с адгезией и режимом нагрузки. Для PTFE-покрытий приводится коэффициент трения от 0,02 до 0,11, но низкое значение не гарантирует длительный ресурс. При жестком скольжении износостойкость чистых PTFE-пленок может ухудшаться, поэтому покрытие выбирают под реальные условия работы узла.
Заключение
Обычное бытовое антипригарное покрытие нельзя автоматически считать решением для промышленного механизма. Для алюминиевого сплава важны состояние анодированного слоя, совместимость покрытия с подложкой, адгезия, износостойкость, толщина и режим скольжения. Промышленная система может включать твердое анодирование и PTFE-импрегнацию, но ее пригодность подтверждают требованиями к конкретной детали.
Следующий шаг - зафиксировать материал и состояние детали, характер повреждений, нагрузку, скорость скольжения, температуру и допуски, затем передать эти данные исполнителю покрытия. При ремонте сначала установите, поврежден ли только верхний слой или также анодирование и основа: от этого зависит, достаточно ли локальной обработки или требуется восстановление всей системы.