Алюминий и его сплавы требуют особого подхода при выборе смазочно-охлаждающей жидкости. В отличие от стали, алюминий чувствителен к щелочной среде и агрессивным присадкам - даже при соблюдении технологии обработки неподходящая СОЖ может оставить на поверхности светло-желтые или золотистые пятна, которые испортят внешний вид детали и скомпрометируют качество. Эти дефекты не всегда означают сквозную коррозию, но они устранить сложнее, чем предотвратить правильным выбором с самого начала.
В этой статье разберем, какие параметры СОЖ решающие для алюминия, почему универсальные составы часто не подходят, и как проверить жидкость перед внедрением в производство. Информация полезна закупщикам, технологам и инженерам, которые хотят избежать переделки партии и браков на финишных операциях.
Почему рН - главный фактор для алюминия
Защитная оксидная пленка на поверхности алюминия растворяется в щелочной среде быстрее, чем в нейтральной.
Исследования показывают, что при pH выше 9,0 алюминиевые сплавы начинают темнеть и менять окраску, а при pH выше 9,5 процесс ускоряется. Напротив, при pH ниже 9,5 скорость коррозии алюминия в контактных водных средах остается на приемлемом уровне.
Многие производства ориентируются на более консервативный диапазон: 7,0–8,5. Это требование появилось не случайно - при таких значениях оксидная пленка остается целой, и даже длительная выдержка детали в ванне не вызовет окрашивания. Для отдельных сплавов (например, серии 7xxx) рекомендуют держать pH даже ниже 8,5, чтобы минимизировать любую агрессивность среды.
Проблема в том, что pH свежезамешанной эмульсии и pH рабочего раствора через месяц-два могут сильно отличаться. Ингибиторы коррозии, которые буферируют щелочность, расходуются по мере окисления и взаимодействия с металлом. Если измерительный прибор не используется регулярно, pH может вырасти выше допустимого, и только тогда закупщик обнаружит пятна уже на готовых деталях.
Состав СОЖ: non-staining формулы против универсальных
Универсальные СОЖ, разработанные для обработки стали и цветных металлов одновременно, часто содержат активную серу и агрессивные EP-присадки.
Эти компоненты защищают сталь при высоких давлениях и температурах, но на алюминии они работают в другом направлении: окрашивают поверхность и вызывают коррозию.
Напротив, non-staining составы специально разработаны без активной серы и с мягким ингибиторным пакетом. Такие жидкости обычно относятся к полусинтетическим или синтетическим типам - они содержат минеральное масло или его заменители, неионные ПАВы и ингибиторы, подобранные именно для алюминия. При правильной концентрации (обычно 3–5% в воде) они защищают от коррозии, обеспечивают хорошую смазывающую способность и не оставляют видимых дефектов на поверхности.
Если в цехе обрабатывают и сталь, и алюминий, компромиссное решение - выбрать мягкую по химии СОЖ без избыточной щелочности. Однако качество обработки стали при этом может немного снизиться, особенно при высоконагруженных операциях. Поэтому многие производства предпочитают иметь две ванны: одну для алюминия, одну для стали.
Полусинтетические жидкости как стандарт для алюминия
На линиях фасовки, конвейерной обработки и при шлифовании алюминия часто применяют полусинтетические водорастворимые СОЖ. Они удачно сочетают хорошую смазывающую способность минерального масла с антивспениванием и охлаждением воды. EFELE CF-621 - пример такого состава, который десятки производств используют при обработке алюминия и его сплавов, где требуется одновременно избежать пятен и получить чистоту поверхности на шлифовке. Универсальность и предсказуемый результат - вот почему закупщики возвращаются к полусинтетике второй год подряд.
Концентрация и контроль ванны
Слишком высокая концентрация эмульсии не защищает от пятен, а часто усиливает риск.
При 7–8% вместо рекомендуемых 3–5% увеличивается содержание ингибиторных и щелочных компонентов, что приводит к повышению pH и агрессивности среды. Кроме того, избыток присадок может оставлять липкую пленку на деталях, которая притягивает пыль и стружку, ухудшая визуальное качество.
Обратная ошибка - слишком низкая концентрация. При 1–2% ванна теряет смазывающие и ингибирующие свойства, детали начинают ржаветь или окрашиваться уже внутри ванны. Оптимальный диапазон для большинства non-staining жидкостей -3–5%, и его нужно удерживать в течение всего времени работы.
Чтобы концентрация не дрейфовала, нужен простой способ проверки. Рефрактометр показывает содержание растворенных веществ (обычно в % Brix или условных единицах) и при регулярном использовании позволяет держать ванну на одном уровне. Если рефрактометр показал падение, доливают концентрат; если рост - добавляют воду.
Периодический контроль pH как предупреждение
Срок жизни ванны зависит не только от концентрации, но и от того, насколько быстро меняется pH. Хороший практический ориентир: если pH вырос с 8,2 до 8,9 за месяц, это сигнал к переборке (фильтрация, частичная замена) или полной смене ванны. Если первый месяц работы pH остается стабильным, ванна еще живет.
Измерение pH проводят 1–2 раза в неделю, опуская электрод в свежую пробу эмульсии при комнатной температуре. Некоторые производства используют портативные pH-метры, другие отправляют пробу в лабораторию. Оба варианта работают, главное - не полагаться на «опыт» и «привычку», потому что скрытые изменения обнаружить так не получится.
Испытание СОЖ перед внедрением: купонные тесты
Проверка новой СОЖ перед внедрением на весь объем производства - практический способ избежать брака.
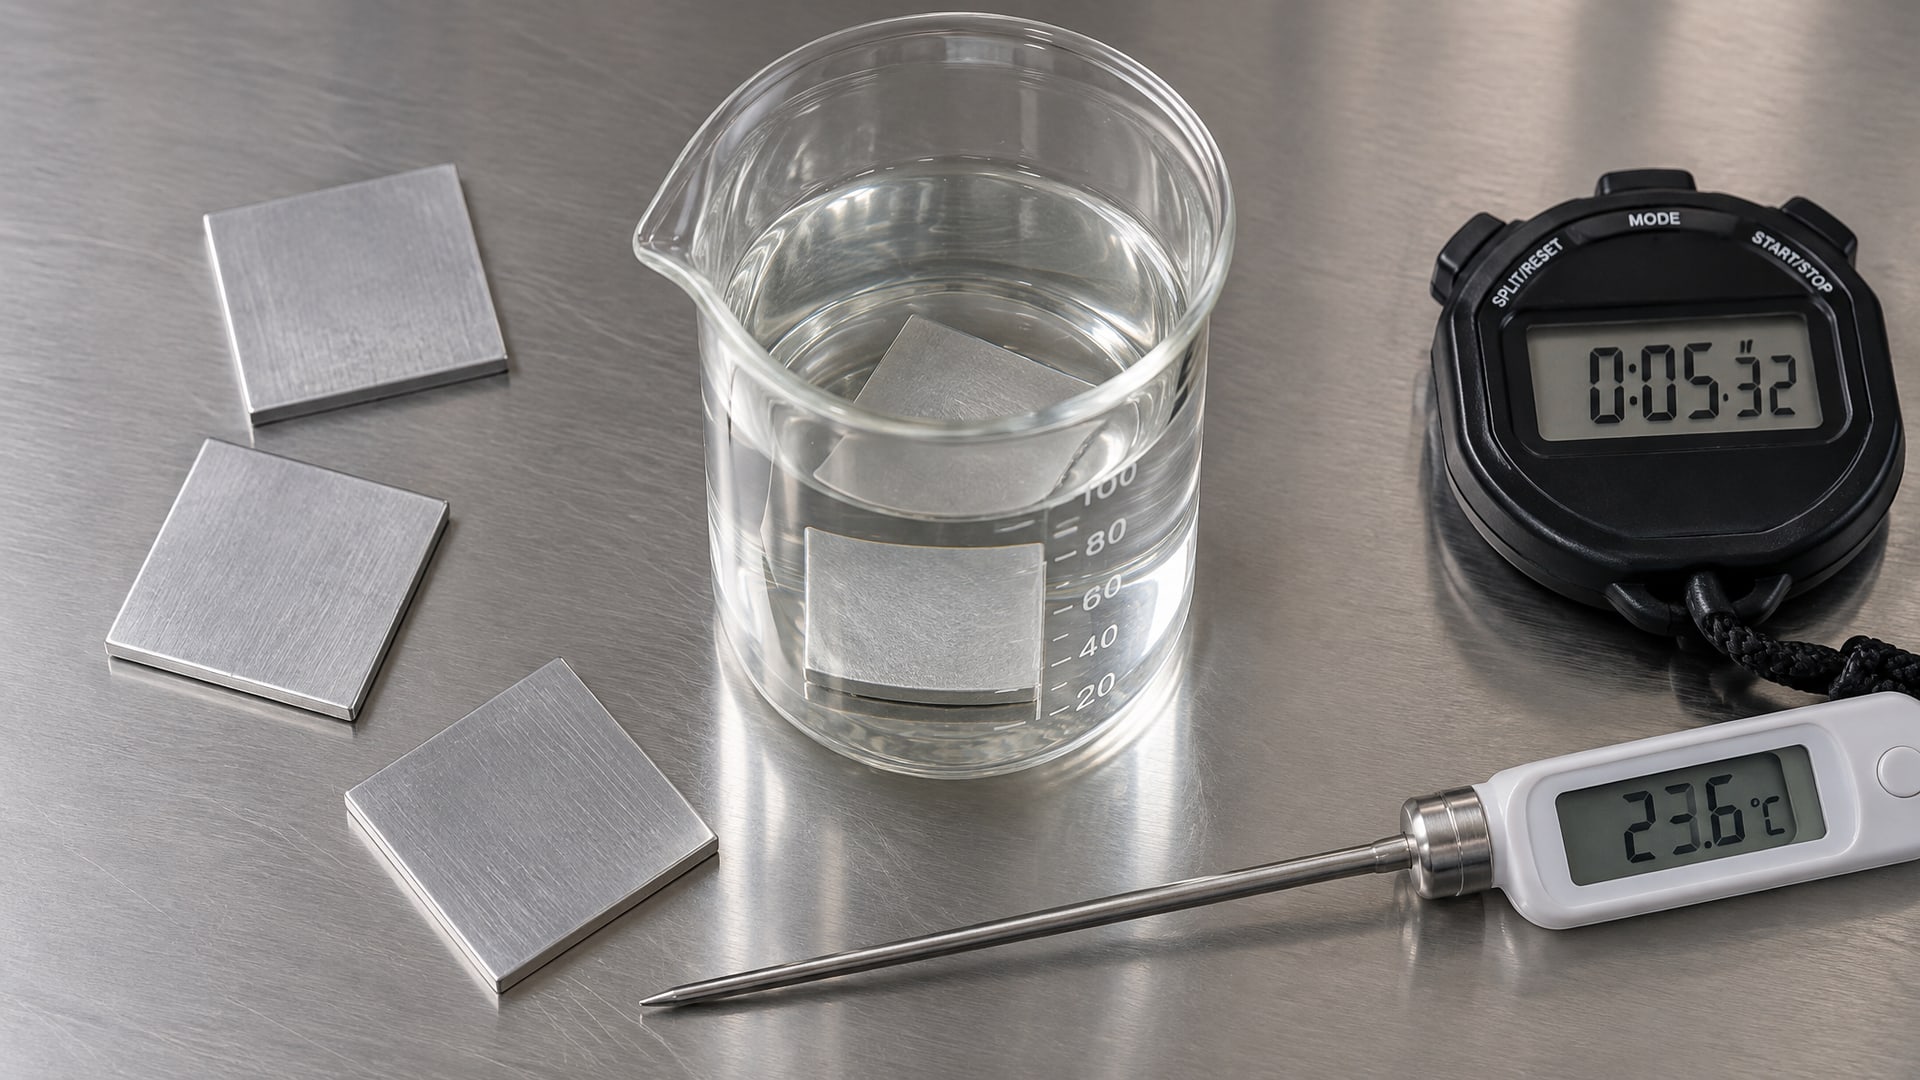
Стандартный подход: алюминиевый образец (купон) погружают в 3–5% раствор жидкости, выдерживают 18–24 часа при повышенной температуре (например, 50 °C), затем оценивают визуально.
Если на образце появились светло-желтые или золотистые пятна, окрашивание - это признак несовместимости. Если поверхность осталась чистой и блестящей, жидкость подходит. Еще лучше - провести такой тест не на чистом алюминии, а на том сплаве, который используется в цехе (2024, 6061, 7075 и т.д.), потому что чувствительность разных сплавов немного отличается.
Некоторые производства дополняют испытание проверкой под повышенной влажностью (паровая фаза над образцом), что ускоряет коррозионные процессы. Это более жесткий тест, но он ближе к реальности, если детали хранятся во влажном помещении или отправляются на экспорт.
Резка и шлифование алюминия: особенности СОЖ
При резке алюминия на станках с ЧПУ или при шлифовании высокооборотными кругами требования к СОЖ становятся жестче.
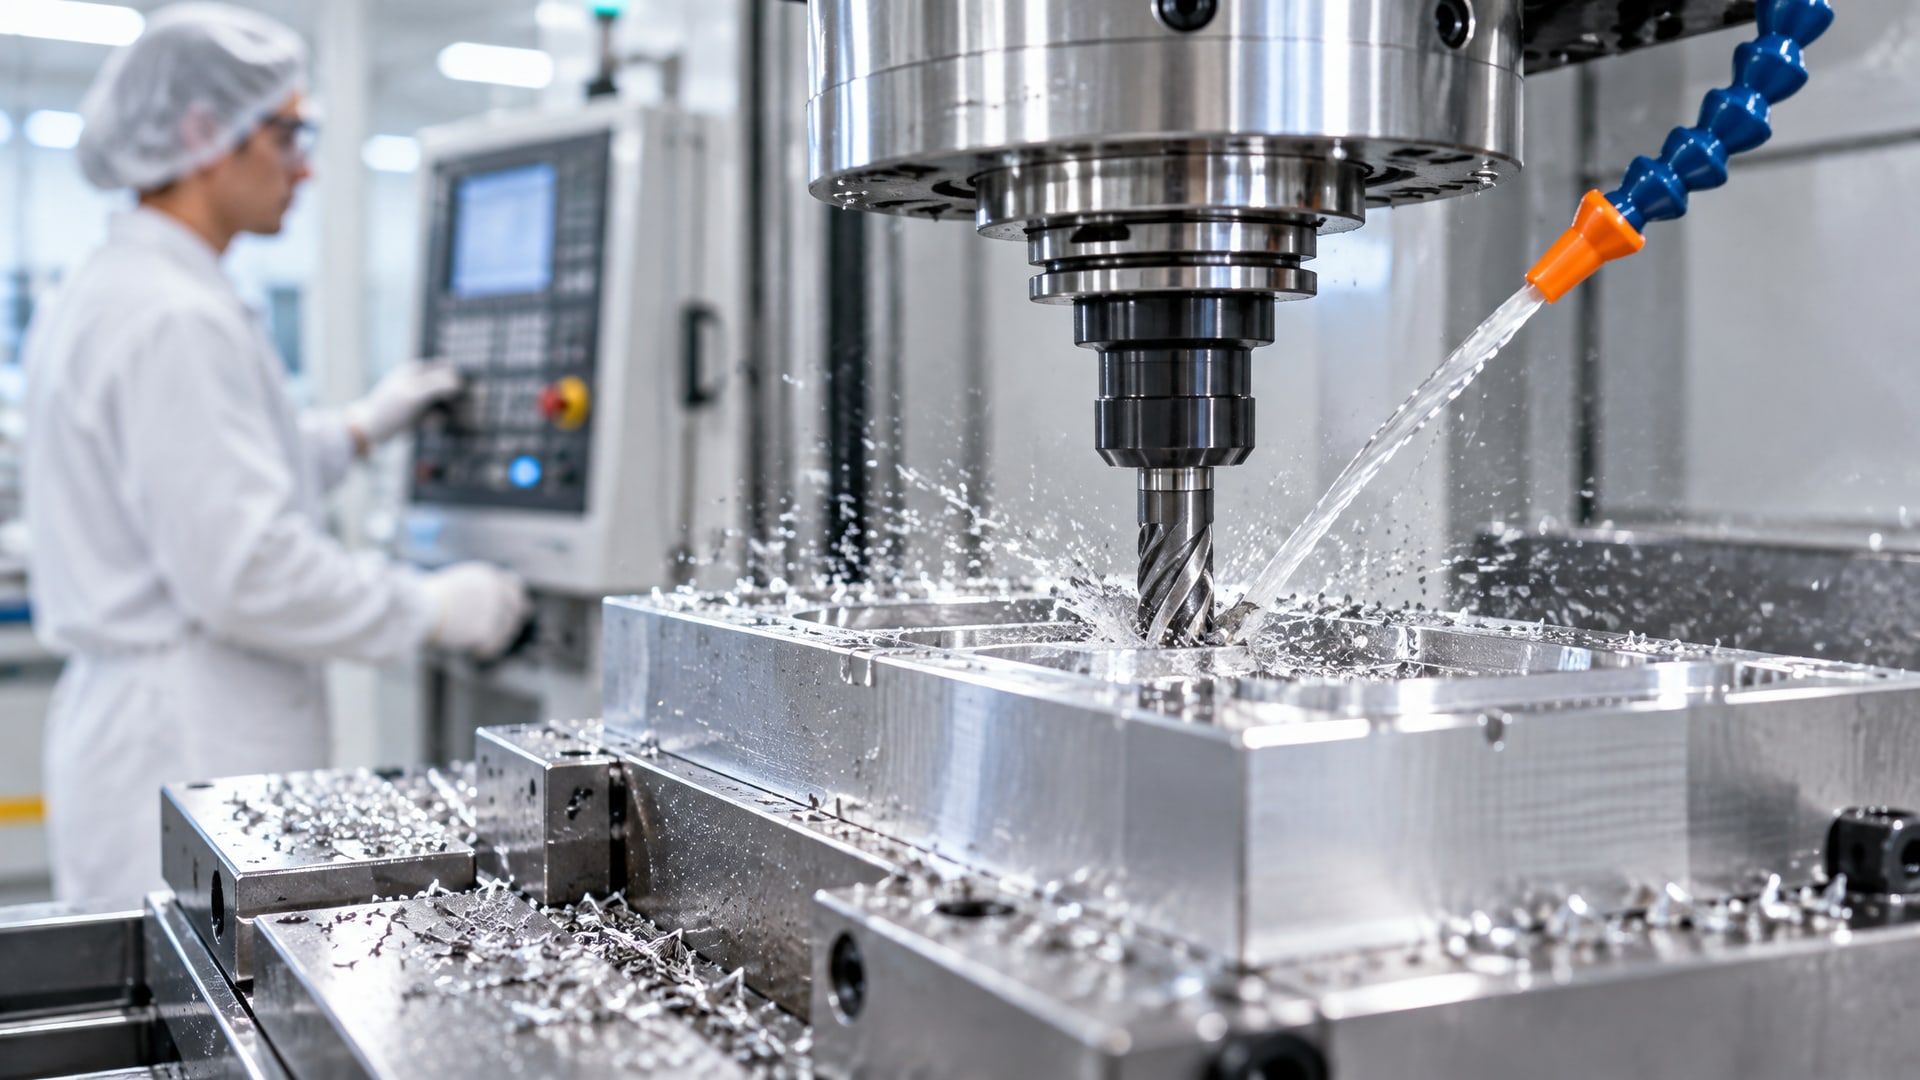
Алюминиевая стружка горячая и склонна к налипанию на инструмент и деталь, если смазка оставляет толстую пленку или не смывается полностью. Жидкость должна быть низкопенной, хорошо отводить тепло и легко удаляться после обработки.
Для шлифования алюминия используют СОЖ с нейтральным pH и отсутствием агрессивных присадок. Поверхность после шлифовки особенно чувствительна к дефектам, так что любой признак окрашивания будет виден сразу. Обработка алюминия при шлифовке требует частой смены или фильтрации ванны, потому что мелкие частицы абразива (собственно, оксид алюминия из круга) быстро загрязняют жидкость и повышают ее агрессивность.
При резке алюминия также важна хорошая смазываемость, чтобы инструмент не схватывался и не происходило наваривания стружки. Это требует достаточного содержания масла в эмульсии и правильно подобранного пакета присадок, без активной серы.
Обработка алюминия в пищевой и санитарной промышленности
Если деталь может контактировать с пищевыми продуктами (например, детали упаковочного оборудования), требуется СОЖ с пищевым допуском.
В России и за рубежом используют стандарт NSF - категория H1 разрешает только СЛУЧАЙНЫЙ контакт с пищей, H2 запрещает контакт вообще (это для зон без риска), а 3H подразумевает прямой контакт (применяется редко).
Важное уточнение: пищевой допуск - это свойство самой смазки, а не оборудования или ванны. Если в цехе используют H1-жидкость, она подходит для обработки любых деталей на любом оборудовании без дополнительных проверок. Тяжелые условия обработки (высокие скорости, большие давления) сами по себе не требуют пищевого допуска - это нужно только если есть риск попадания жидкости на пищу.
Часто задаваемые вопросы
Подходит ли универсальная СОЖ для алюминия?
Универсальные жидкости часто содержат активную серу и EP-пакеты, разработанные для стали. На алюминии эти присадки вызывают окрашивание и коррозию. Правильный выбор - non-staining состав, специально отформулированный для алюминия или одобренный производителем для обработки цветных металлов без пятен.
Если на деталях уже появились пятна, может помочь повышение концентрации СОЖ?
Нет. Повышение концентрации часто усиливает проблему, так как увеличивает содержание щелочных компонентов и ингибиторов, повышая pH. Сначала нужно измерить pH и концентрацию, затем переборку или частичную замену ванны. После этого провести купонное испытание на конкретном сплаве.
Можно ли использовать одну ванну для стали и алюминия одновременно?
Теоретически да, но с компромиссом в качестве. СОЖ должна быть мягче, без активной серы, с pH 8,0–8,5. Однако большинство производств предпочитают две отдельные ванны: это дороже, но гарантирует лучший результат для обоих материалов.
Как часто нужно менять ванну с СОЖ для алюминия?
При правильном контроле концентрации и pH ванна работает 2–6 месяцев. Если pH начал расти выше 8,9 и не восстанавливается коррекцией, проводят переборку (фильтрация, восстановление буфера) или полную смену. Регулярный контроль продлевает жизнь ванны.
Подходит ли синтетическая или полусинтетическая СОЖ для всех операций обработки алюминия?
Синтетические и полусинтетические non-staining жидкости - правильный выбор для большинства операций: резания, шлифования, полирования. Они хорошо держат pH, не оставляют пятен и обеспечивают чистоту поверхности. Выбор между ними зависит от требований к охлаждению (синтетика лучше) и экономики (полусинтетика дешевле).
Заключение
Выбор СОЖ для алюминия - не просто выбор жидкости по названию, а решение, основанное на понимании химии процесса. Главное правило: для алюминия нужны non-staining составы с контролем pH в диапазоне 7,0–8,5, без активной серы и с надежным ингибиторным пакетом. Универсальные для всех металлов смеси в большинстве случаев не подходят.
Практические шаги: проведите купонное испытание на вашем сплаве, установите регулярный контроль pH и концентрации, выберите полусинтетическую или синтетическую жидкость известного производителя с документацией и техподдержкой. Если в цехе есть брак или пятна, измеряйте pH перед тем, как менять весь состав - часто проблема решается простой коррекцией ванны. Инвестиция в правильное управление ванной окупается снижением переделок и улучшением репутации.