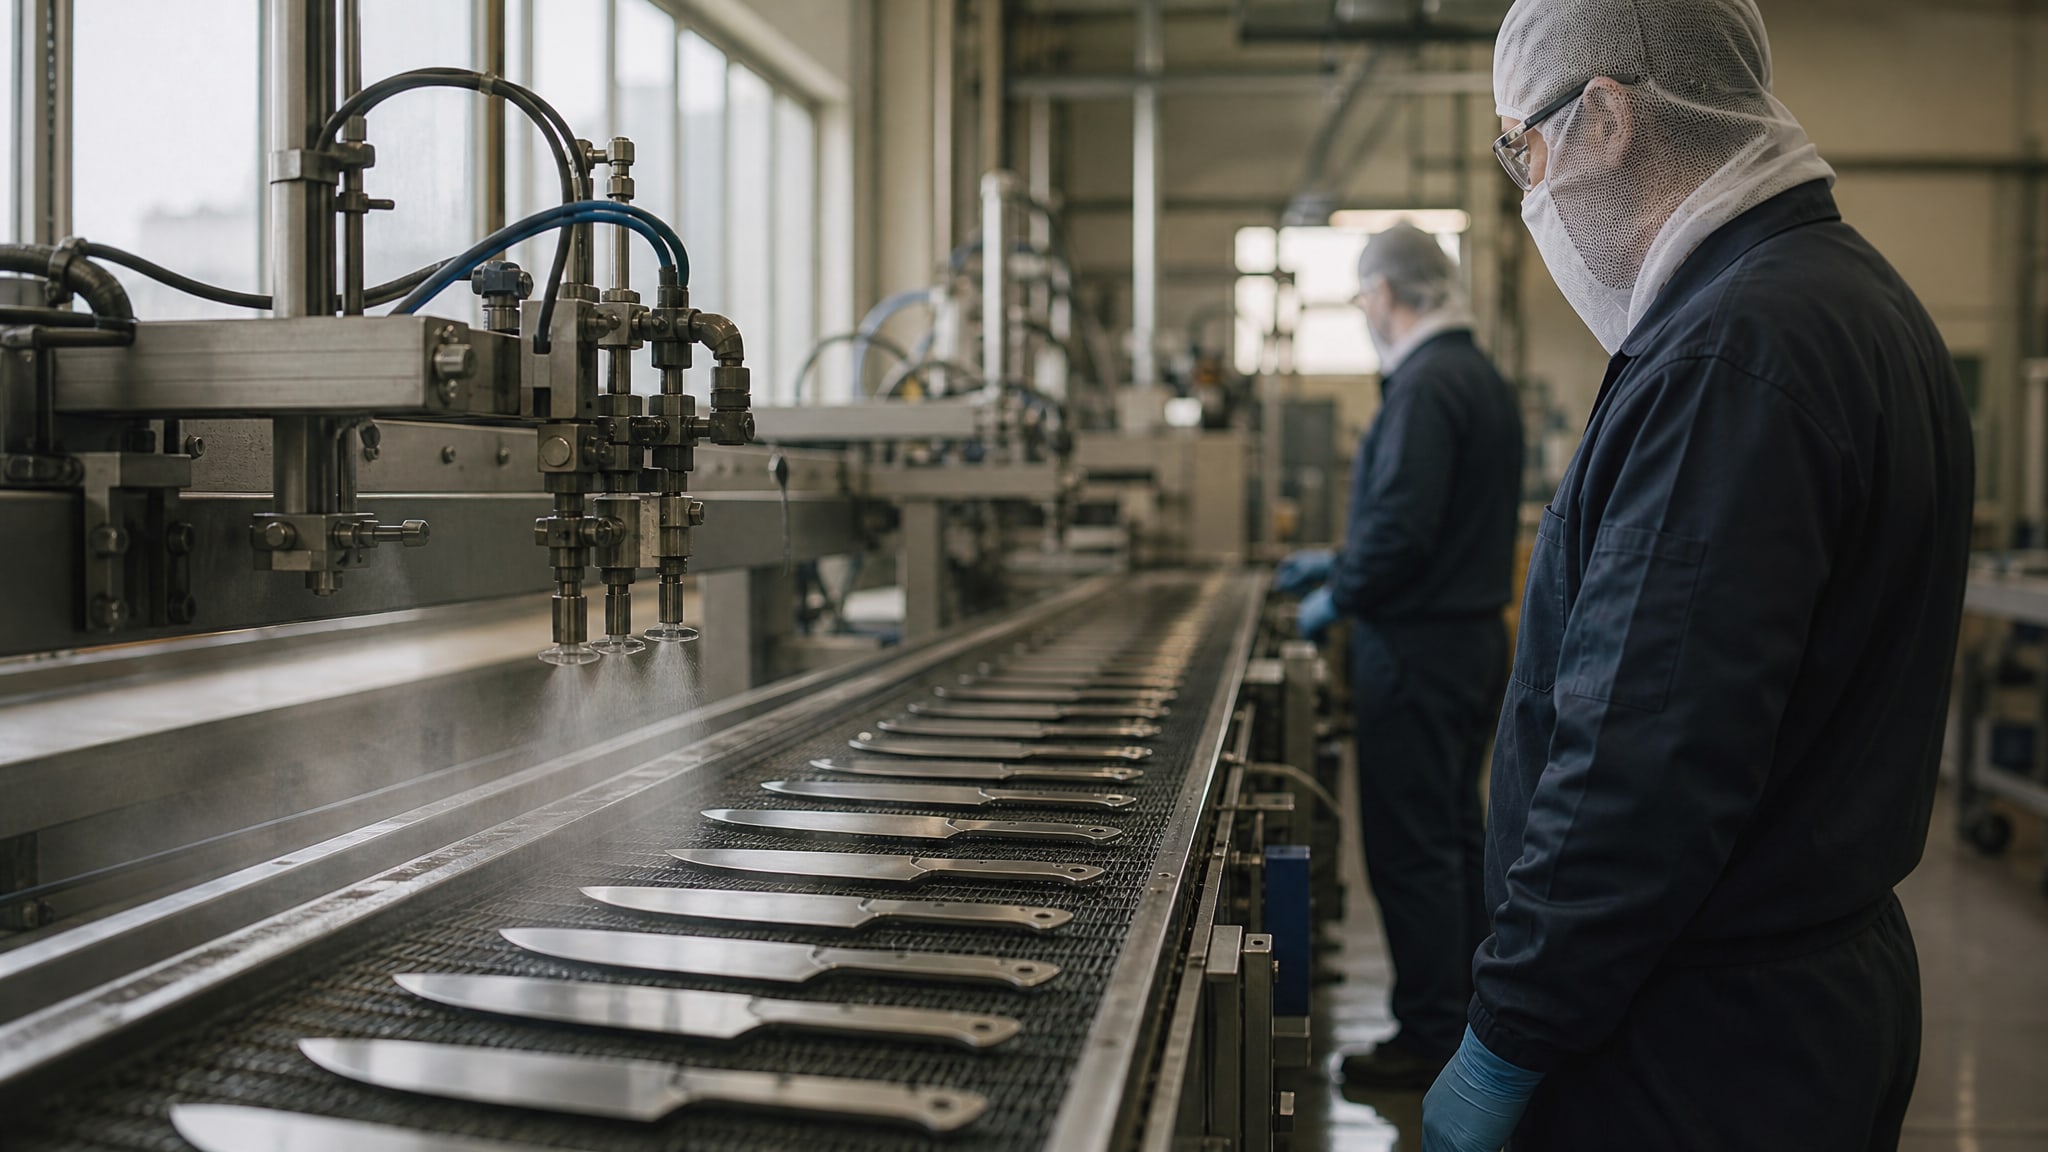
Покрытие ножей из стали - это не эстетический выбор, а инженерное решение для защиты режущего края и поверхности инструмента от коррозии, абразивного износа и сил трения. Тонкие антифрикционные и износостойкие системы толщиной 1–5 мкм способны увеличить ресурс ножа в 1,5–10 раз в зависимости от режима работы и типа обрабатываемого материала. Для промышленных и бытовых ножей, работающих в агрессивных средах, с повышенными нагрузками на кромку или при контакте с материалом, требующим минимального трения, правильно подобранное покрытие становится критически важным компонентом конструкции инструмента.
Статья рассчитана на инженеров, снабженцев и технических специалистов, которые занимаются подбором ножей для промышленных процессов или восстановлением режущего инструмента. Вы узнаете, какие типы покрытий существуют, какие параметры они имеют, почему они работают и как выбрать оптимальное решение для конкретных условий эксплуатации.
Основные типы покрытий для ножей из инструментальной стали
Пластичные и износостойкие покрытия режущего инструмента образуют несколько ключевых семейств, каждое из которых оптимизировано под определенные условия работы.
На сегодняшний день в производстве режущих ножей и инструмента применяются покрытия на основе нитридов переходных металлов, углеродных соединений и твердосмазочных материалов.
TiAlN (титан-алюминий-нитрид) - одна из самых распространенных систем для высокотемпературной обработки. Твердость материала достигает 2900–3400 HV, коэффициент трения находится в диапазоне 0,3–0,4, толщина нанесения составляет 1–5 мкм. Критически важный параметр - стойкость к окислению до 800 °C, что позволяет использовать TiAlN для резания с высокой скоростью и большим выделением тепла. На практике покрытия на основе TiAlN увеличивают производительность обработки на 50–100% и продлевают ресурс инструмента в 3–4 раза при работе с жаропрочными и коррозионностойкими сталями.
TiN (титан-нитрид) - классическое покрытие с немного более низкими параметрами, чем TiAlN: твердость 2000–2500 HV, трение 0,4–0,6, толщина 1–6 мкм. Окисляется при 500 °C, что делает его менее подходящим для высокотемпературных режимов, но вполне достаточным для резания при умеренных скоростях и температурах. TiN дешевле и надежнее для универсального инструмента.
DLC (diamond-like carbon, алмазоподобное углеродное покрытие) - система с самыми низкими коэффициентами трения: 0,02–0,1 при твердости 4000–7000 HV. Толщина нанесения минимальна (1–2 мкм), а термостойкость ограничена 250–350 °C. DLC оптимален для применений, где приоритет - снижение трения, минимизация прилипания продукта и улучшение скольжения по поверхности. Для ножей, работающих с вязкими материалами или при низких температурах, DLC показывает выраженный эффект.
MoS₂ (дисульфид молибдена) - классический твердосмазочный материал, твердость которого составляет 30–40 HV, но коэффициент трения исключительно низок (0,05–0,1). Толщина слоя может быть 1–10 мкм, стойкость к окислению - до 400 °C. MoS₂ часто используется не как основное покрытие, а как финишный слой поверх более твердого покрытия, чтобы усилить антифрикционные свойства. Для ножей, которые работают с материалами, требующими минимального трения и прилипания, слой MoS₂ толщиной 2–3 мкм может дать существенный практический результат.
Защита от коррозии и окисления
Для ножей из инструментальной стали, которые работают во влажной среде, при контакте с агрессивными или щелочными материалами, коррозийная защита - одна из главных функций покрытия.
Голая углеродистая инструментальная сталь окисляется быстро, если нет защитного слоя масла или смазки. Нержавеющие стали изначально имеют лучшую коррозионную стойкость благодаря хрому в составе, но даже они могут корродировать в очень агрессивных средах, и дополнительный слой покрытия добавляет надежность.
Покрытие из нитридов металла или углеродного материала действует как физический барьер между сталью и окружающей средой. Толщина 3–5 мкм уже обеспечивает заметную защиту, если слой целостен и полностью перекрывает поверхность. При микротрещинах или местном повреждении покрытия возможно проникновение влаги к основе, поэтому целостность нанесения - важный контрольный параметр.
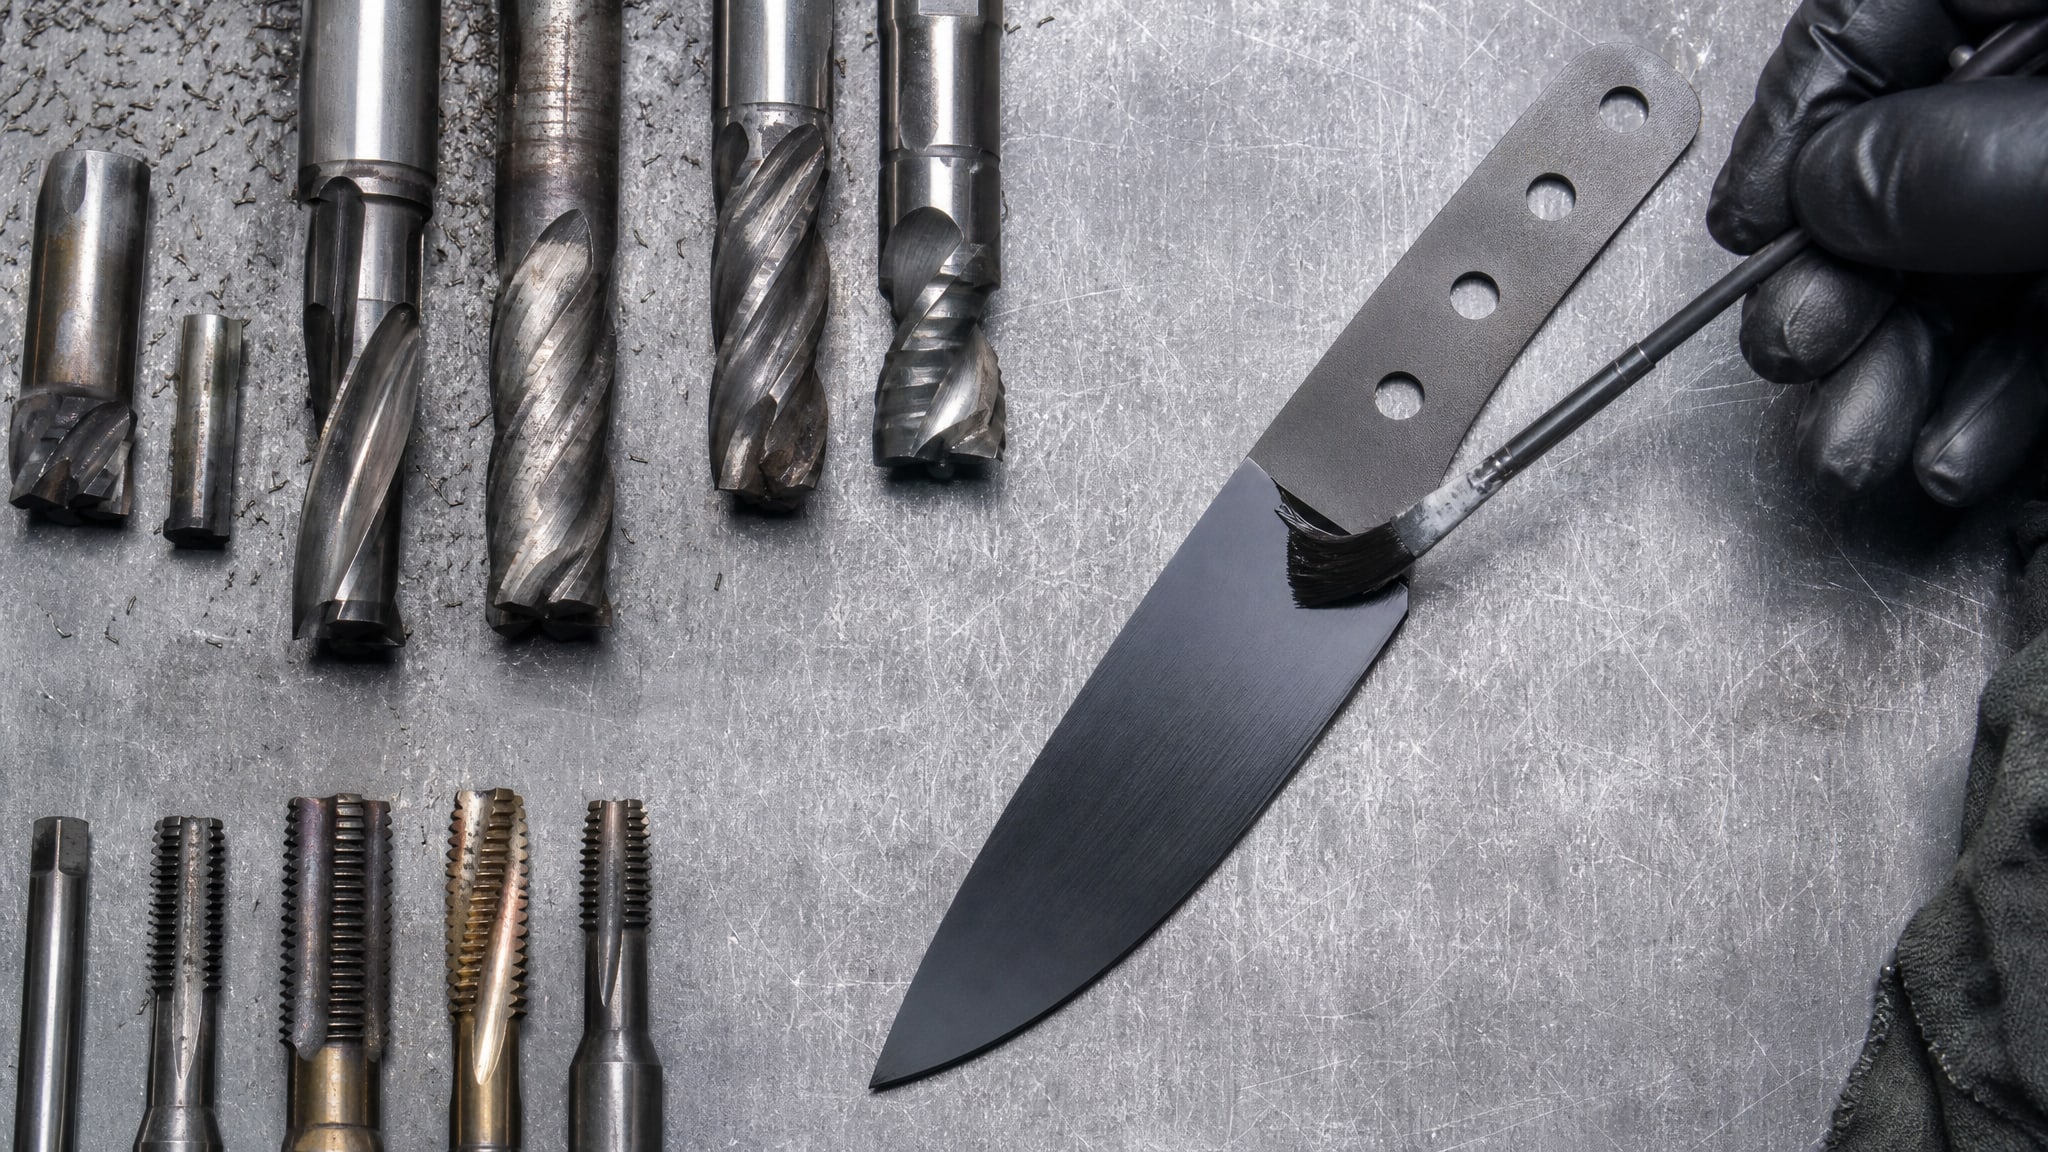
Кроме того, темная окраска покрытия (черная, близка к черной) помогает визуально контролировать износ ножа: с острого черного края видно, как по мере износа проступает блеск стали под ним. Это практический плюс для оператора, работающего с инструментом.
Антифрикционные свойства и снижение трения при резе
Когда нож движется сквозь материал, возникает трение между кромкой и обрабатываемой поверхностью.
Высокое трение приводит к нескольким проблемам: нагреву инструмента, ускоренному выкрашиванию кромки, прилипанию продукта (особенно при работе с мясом, рыбой, колбасными изделиями, резиной), необходимости приложить большее усилие на рез.
Низкофрикционные покрытия DLC и MoS₂ существенно снижают коэффициент трения - с типичных 0,4–0,6 для голой стали до 0,02–0,1. На практике это означает, что нож движется легче, меньше прилипает продукт, режущая кромка остается острее дольше. Для промышленных установок, где ножи работают на высокой скорости или в условиях, когда прилипание критично (например, фасовка мяса или обработка резины), снижение трения напрямую влияет на производительность и качество реза.
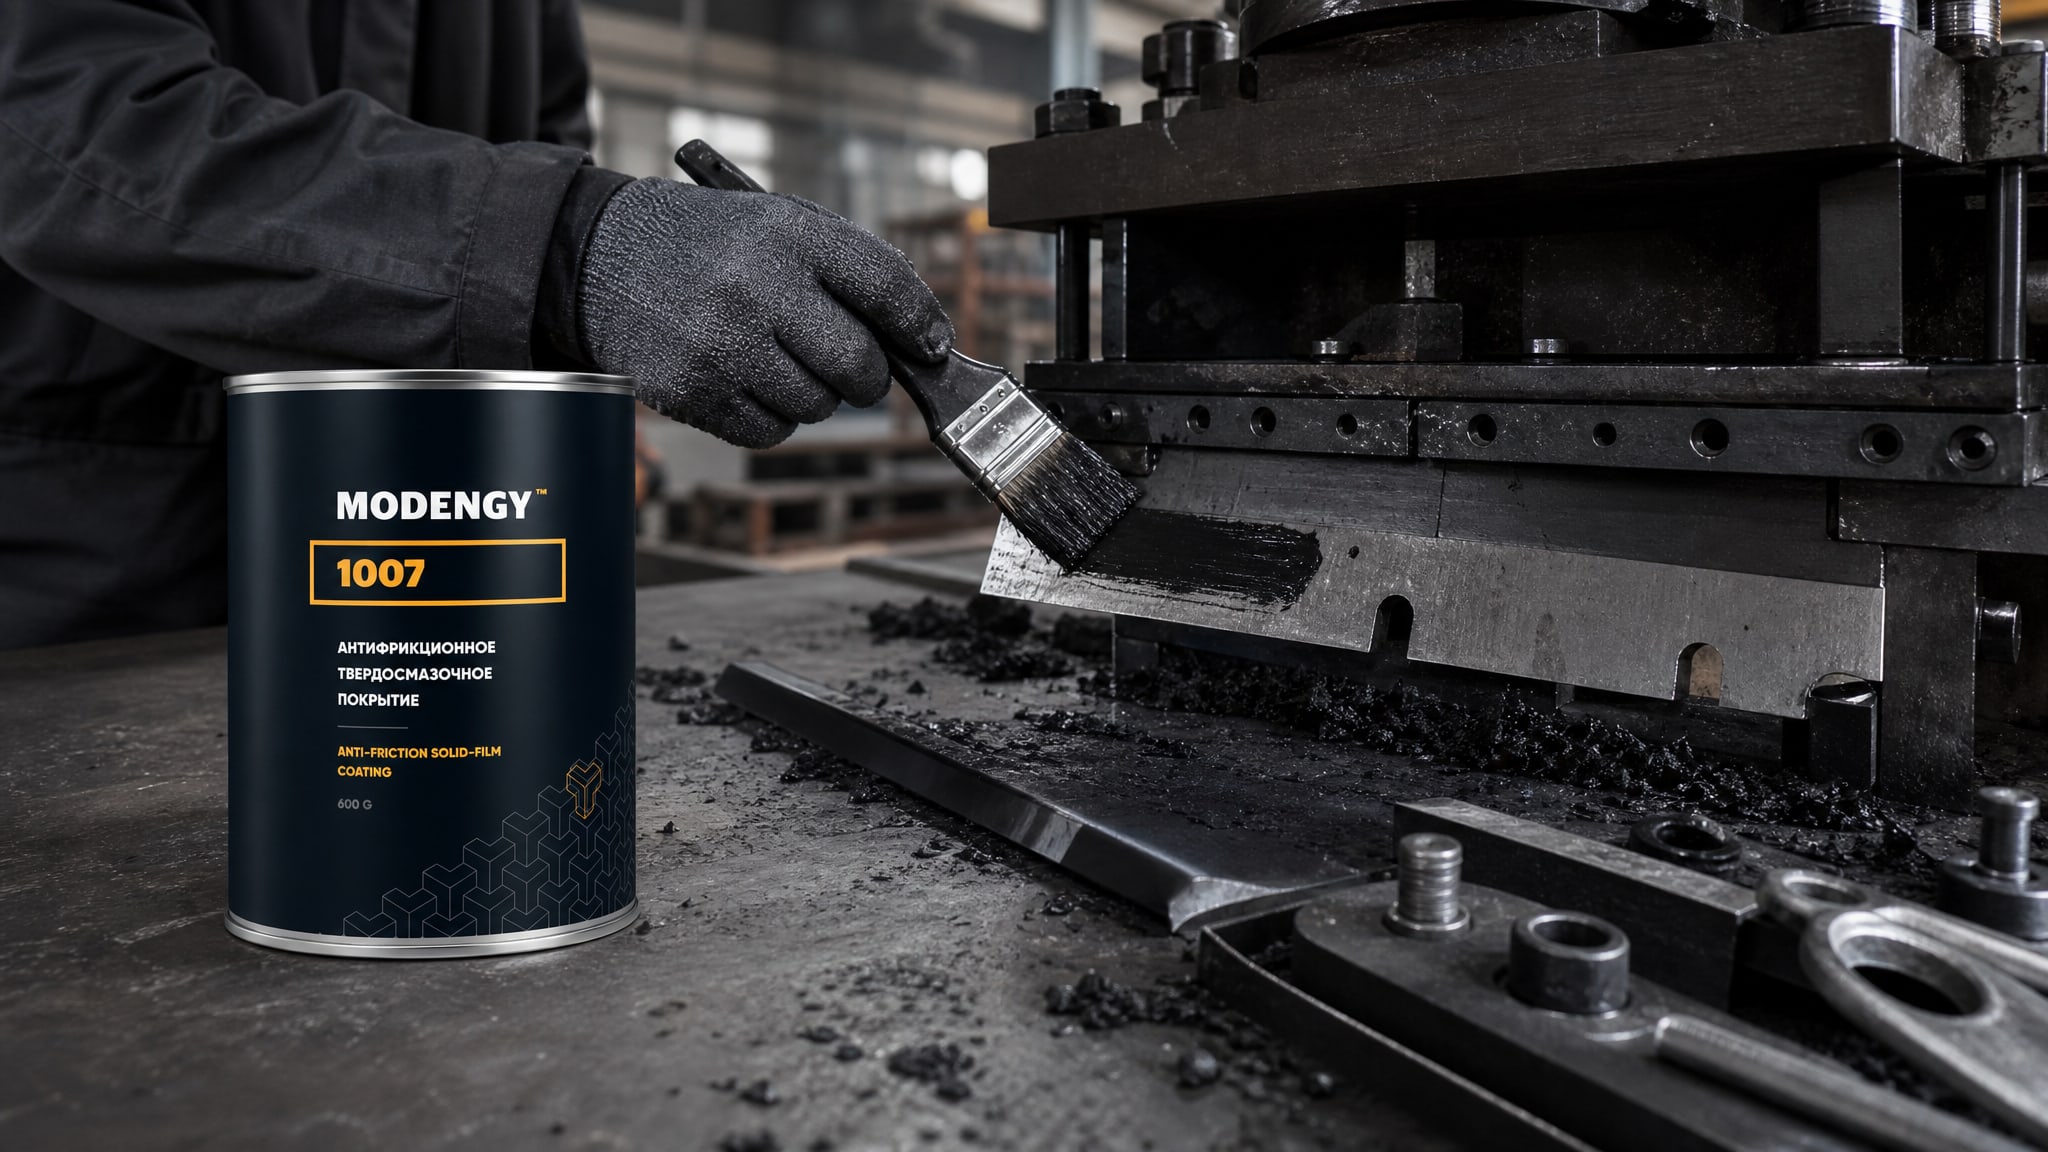
При нанесении на ножи твердосмазочных покрытий важно понимать: это не то же самое, что смазка. Смазка - жидкая или пластичная субстанция, которую нужно периодически добавлять. Твердосмазочное покрытие - это твердый, неподвижный слой, встроенный в саму поверхность инструмента. Для промышленных ножей из инструментальной стали, работающих в контакте с резиной или требующих минимального трения на холодном пуске, антифрикционное твердосмазочное покрытие MODENGY 1007 на основе графита обеспечивает стабильное снижение трения и минимизацию холодного прилипания, особенно при циклических нагрузках.
Увеличение срока службы и ресурса инструмента
Практический эффект покрытия измеряется в увеличении срока службы инструмента.
По данным из практики режущего инструмента, применение износостойких покрытий для резания конструкционных сталей дает рост производительности на 20–200% и увеличение ресурса инструмента в 1,5–10 раз в зависимости от типа материала и условий обработки. Для работы с жаропрочными и коррозионностойкими сталями ресурс может возрасти в 4 раза, для большинства других условий - в 1,5–2,5 раза.
Такой разброс объясняется различиями в режиме обработки, абразивности материала и совместимостью выбранного покрытия с конкретными условиями. Например, TiAlN будет очень эффективен на высокой скорости с высокой температурой, а DLC лучше проявит себя при низких температурах и высоких требованиях к скольжению.
Увеличение срока службы - это не просто комфорт. В промышленном производстве переточка и смена инструмента - затратные операции, требующие времени простоя оборудования. Если покрытие позволит ножу работать в 2–3 раза дольше, это окупит стоимость нанесения покрытия уже за первый-второй цикл работы.
Подбор покрытия под режим эксплуатации
Выбор типа и толщины покрытия - не универсальная задача, а инженерный подбор.
Для этого нужно знать несколько параметров вашего процесса:
Материал, который режется: разные материалы имеют разную абразивность и требуют разных систем покрытий. Мягкие материалы (пластик, мясо) требуют антифрикционности, а твердые и абразивные материалы (керамика, композиты) требуют максимальной твердости покрытия.
Правильно подобранное покрытие работает эффективнее, чем универсальное; оптимальная толщина находится в узком диапазоне 1–5 мкм, и попытка нанести покрытие толще не улучшает результат - напротив, может нарушить поведение кромки и привести к хрупкости инструмента.
Заблуждения и реальность
Существует несколько распространенных мифов о покрытиях на ножах, которые стоит развеять.
Миф 1: покрытие делает нож «вечным». Реальность: любое покрытие имеет конечный ресурс. Даже самые эффективные системы нитридов и углеродных соединений вырабатываются при правильной работе за определенное время. Покрытие замедляет износ, но не останавливает его. После истечения ресурса покрытия ножи либо переточивают заново, либо нанимают покрытие повторно.
Миф 2: чем толще покрытие, тем лучше. Реальность: для режущего инструмента справедливо обратное. Оптимальная толщина для большинства систем составляет 1–5 мкм; некоторые системы работают на 1–2 мкм. Слишком толстое покрытие увеличивает вероятность отслоения, может исказить геометрию кромки и ухудшить режущие свойства инструмента.
Миф 3: графитовое покрытие = универсальное решение. Реальность: под словом «графит» часто имеют в виду черный цвет и низкое трение. На деле в современных индустриальных системах используются DLC (алмазоподобный углерод) и MoS₂ (дисульфид молибдена) - это не графит в классическом смысле, а высокотехнологичные материалы с измеряемыми параметрами твердости, трения и термостойкости.
Миф 4: покрытие заменяет хорошую сталь. Реальность: покрытие улучшает поверхность, но базовые свойства ножа определены сталью. Если основа - низкокачественная или неправильно термообработанная сталь, покрытие не спасет ситуацию. Нож из инструментальной стали с правильной закалкой (обычно 58–64 HRC) и без покрытия прослужит дольше, чем плохо обработанный нож с любым покрытием.
Миф 5: все черные покрытия одинаковые. Реальность: TiN, TiAlN, DLC и MoS₂ выглядят черными или темными, но по физическим свойствам различаются кардинально. TiAlN в 10 раз тверже MoS₂, но MoS₂ имеет в 5 раз более низкое трение. Выбор между ними - это выбор приоритета, а не просто выбор цвета.
Часто задаваемые вопросы
Можно ли нанести покрытие на нож в домашних условиях?
Нанесение износостойких и антифрикционных покрытий требует специального оборудования: вакуумных установок для физического осаждения паров (PVD) или химического осаждения (CVD), точного контроля температуры, давления и состава газовой атмосферы. Это не делается в домашних условиях. Для восстановления или нанесения покрытия обратитесь в специализированные мастерские или производства, имеющие сертификацию на работу с такими технологиями.
Как определить, что покрытие износилось?
При правильном нанесении покрытия видны визуальные признаки износа: на острой кромке начинает проступать блеск стали под черным слоем покрытия, появляются микротрещины или матовые участки. Если ножи работают под микроскопом, можно зафиксировать момент, когда толщина слоя упадет ниже рабочего значения. На практике оператор замечает, что нож начинает прилипать продукт или быстрее теплеет - это признак того, что защитный слой частично потерян.
Влияет ли покрытие на остроту ножа?
Тонкое качественное покрытие (1–3 мкм) практически не влияет на остроту. Напротив, низкофрикционное покрытие может немного улучшить режущие ощущения, так как трение снижается. Однако если покрытие нанесено неправильно или слишком толстое, оно может скруглить микронеровности кромки и сделать нож субъективно менее острым до первой переточки.
Совместимо ли покрытие с любой маркой стали?
Покрытия подходят для любой инструментальной и ножевой стали, которая уже прошла закалку и отпуск до требуемой твердости. Покрытие наносят на готовый, термообработанный инструмент. Перед нанесением поверхность должна быть чистой и обезжиренной. Если сталь имеет мягкость ниже 45–50 HRC, покрытие может не держаться надежно, поэтому для критичного применения нужна уже закаленная основа.
Нужно ли ухаживать за покрытым ножом по-особому?
Нет. Покрытые ножи ухаживаются как обычные: после работы протирают чистой тряпкой, хранят в сухом месте. Если нож прошел влажную обработку, его вытирают насухо. Специальных масел или смазок не требуется - покрытие само по себе защищает от коррозии и трения. Избегайте ударов, сильных перегибов и контакта с абразивными материалами, которые могут повредить слой.
Заключение
Покрытие ножей из инструментальной стали - это инженерное решение, а не декоративный прием. Правильно подобранное покрытие защищает инструмент от коррозии и окисления, снижает трение при резе, уменьшает прилипание продукта и продлевает ресурс ножа в 1,5–10 раз. Ключ к эффективности - точный подбор типа покрытия (TiAlN, TiN, DLC или MoS₂) и оптимальной толщины (1–5 мкм) под конкретный режим эксплуатации.
Перед тем как заказать нанесение покрытия, ясно определите режим работы вашего ножа: материалы, которые режутся, температуры, требования к трению и ресурсу. Если это высокотемпературная обработка - выбирайте TiAlN; если нужно минимизировать прилипание - DLC или MoS₂; если нужна универсальность - TiN. Обратитесь к специалистам, которые занимаются нанесением покрытий на режущий инструмент; они помогут подобрать оптимальное решение и гарантируют качество нанесения.