Успех работы антифрикционного твердосмазочного покрытия на 70 процентов зависит не от самого материала, а от качества подготовки поверхности перед его нанесением. Деталь, поступающая на участок покрытия, должна пройти многоэтапную очистку, механическую обработку и химическую обработку, каждый из которых имеет точные технологические требования, закрепленные в ГОСТ. Инженеры и закупщики часто недооценивают эту подготовку, считая ее формальностью, однако именно пропуск или неправильное выполнение одного из этапов приводит к отслаиванию покрытия, низкой адгезии и преждевременному износу узлов трения. В этой статье разберем полную технологическую цепочку: от первичной механической очистки через фосфатирование до контроля параметров перед нанесением слоя.
Знание этих этапов критично для специалистов, ответственных за качество деталей в производстве, ремонте и сервисе. Вы узнаете, какие стандарты регулируют каждый шаг, как контролировать соответствие и что искать в технической документации поставщика.
Пескоструйная обработка как основа подготовки поверхности
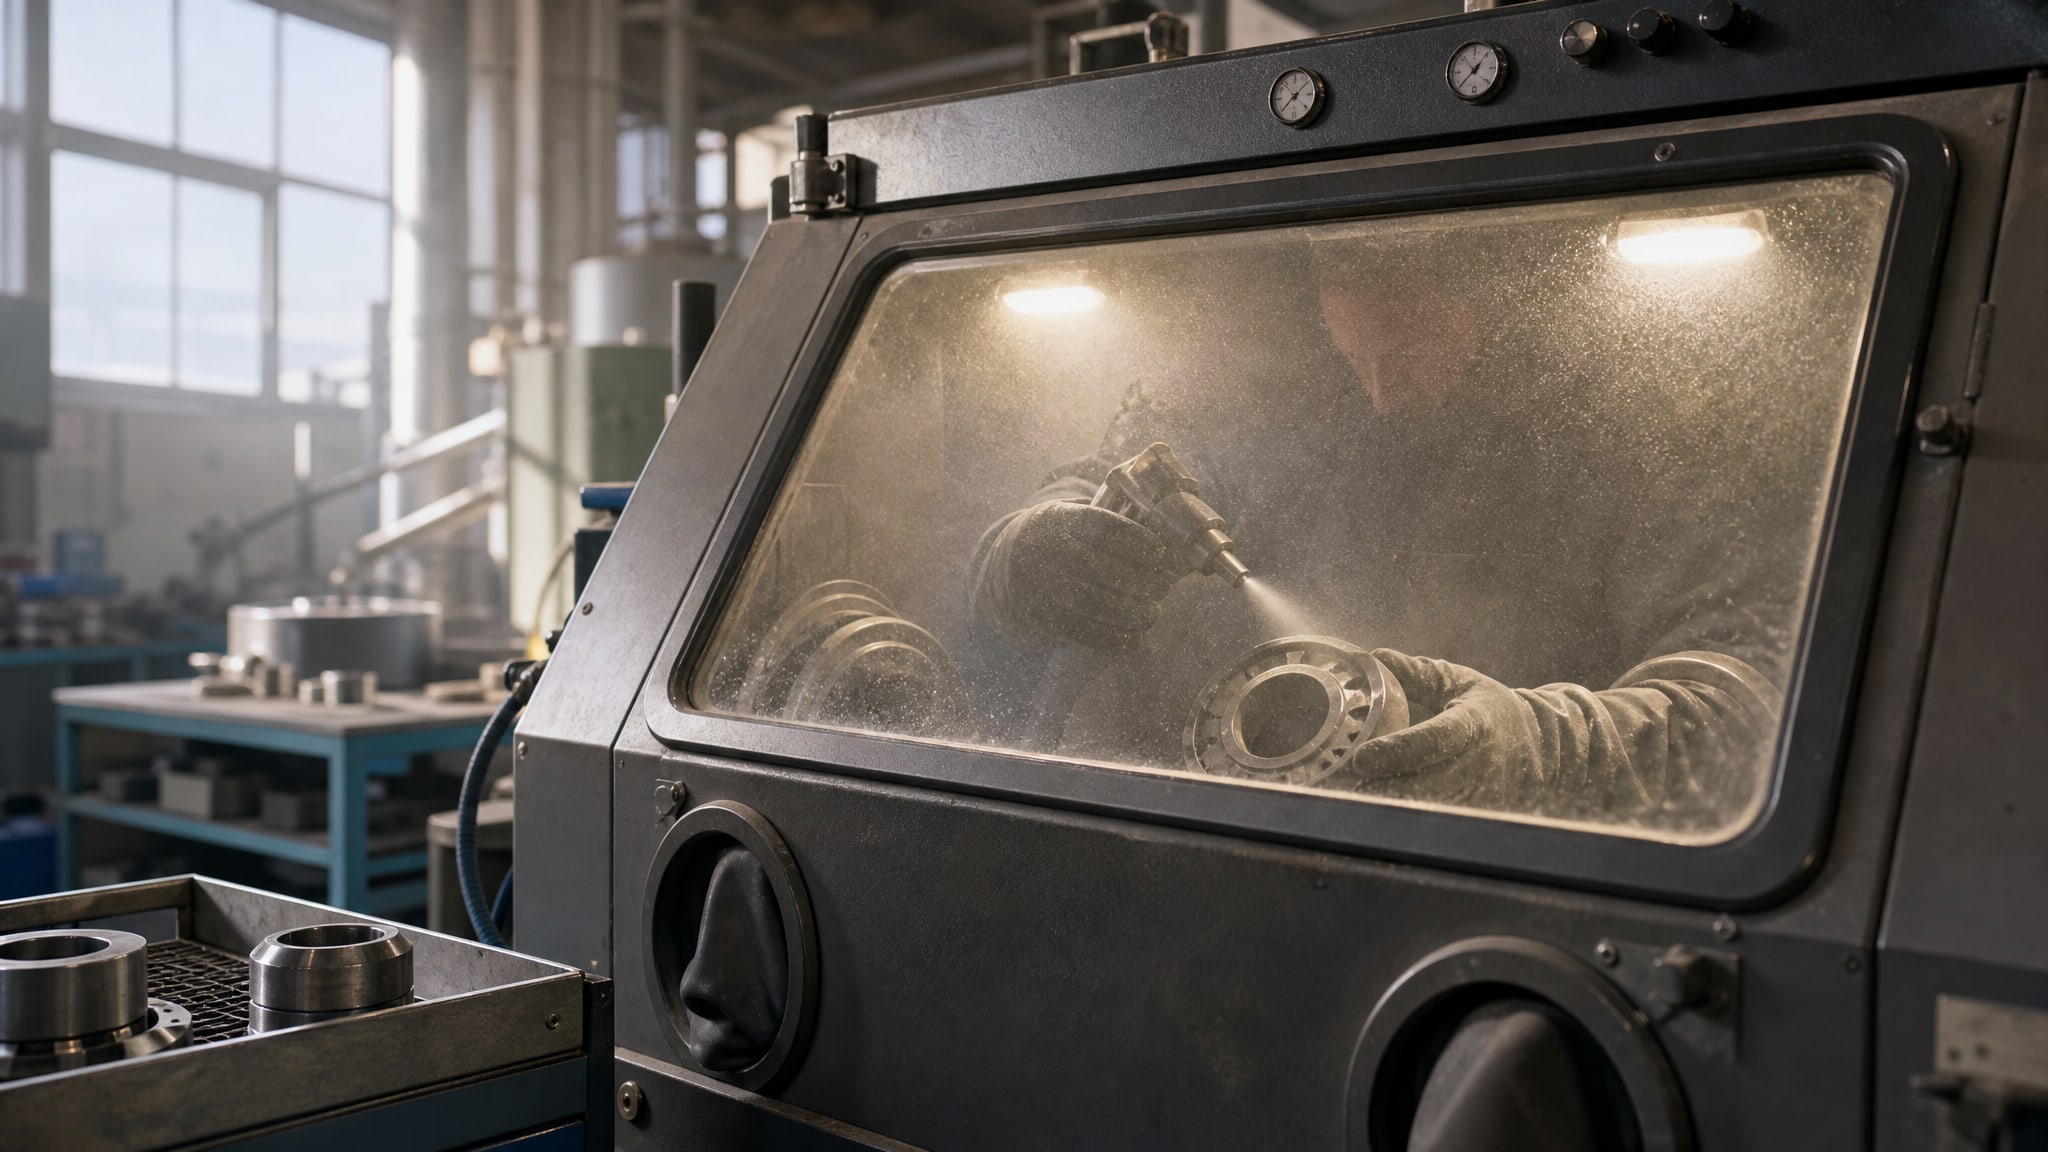
Пескоструйная (абразивоструйная) обработка - первый критический этап после демонтажа и первичной очистки детали.
Ее задача не только удалить ржавчину, масло и загрязнения, но и создать на металле микрошероховатость, которая обеспечит механическое сцепление последующих слоев. ГОСТ 9.301-86 четко устанавливает для твердых покрытий предельное значение шероховатости поверхности: Ra не более 1,25 мкм, Rz не более 6,3 мкм. Для защитных (некритичных) покрытий допускается Ra до 10 мкм, но для функциональных слоев, в том числе антифрикционных, требование строже.
Режимы пескоструйной обработки подбирают в зависимости от исходного состояния детали: если на ней коррозия, используют более крупный абразив (номер 80-120 по ГОСТ); для финишной подготовки переходят на абразив номер 160-220. Давление воздуха при пескоструйной обработке держат в диапазоне 5-7 атм для мягких деталей и 8-10 атм для закаленных. Слишком высокое давление деформирует маленькие детали, слишком низкое не обеспечивает требуемую шероховатость. После пескоструйной обработки деталь нельзя трогать голыми руками - отпечатки пальцев оставляют тонкий слой жира, который помешает адгезии последующих слоев.
Контроль шероховатости проводят профилографом или портативным профилометром (класс точности не ниже 3-4 по ГОСТ 9.032-74). Минимум три измерения на каждой детали или площадке сборки. Если значение Rz превышает 6,3 мкм, деталь либо перестраивают на пескоструйной установке, либо направляют на механическое шлифование с последующей проверкой.
Обезжиривание и химическая подготовка
После механической очистки деталь поступает на участок химического обезжиривания.
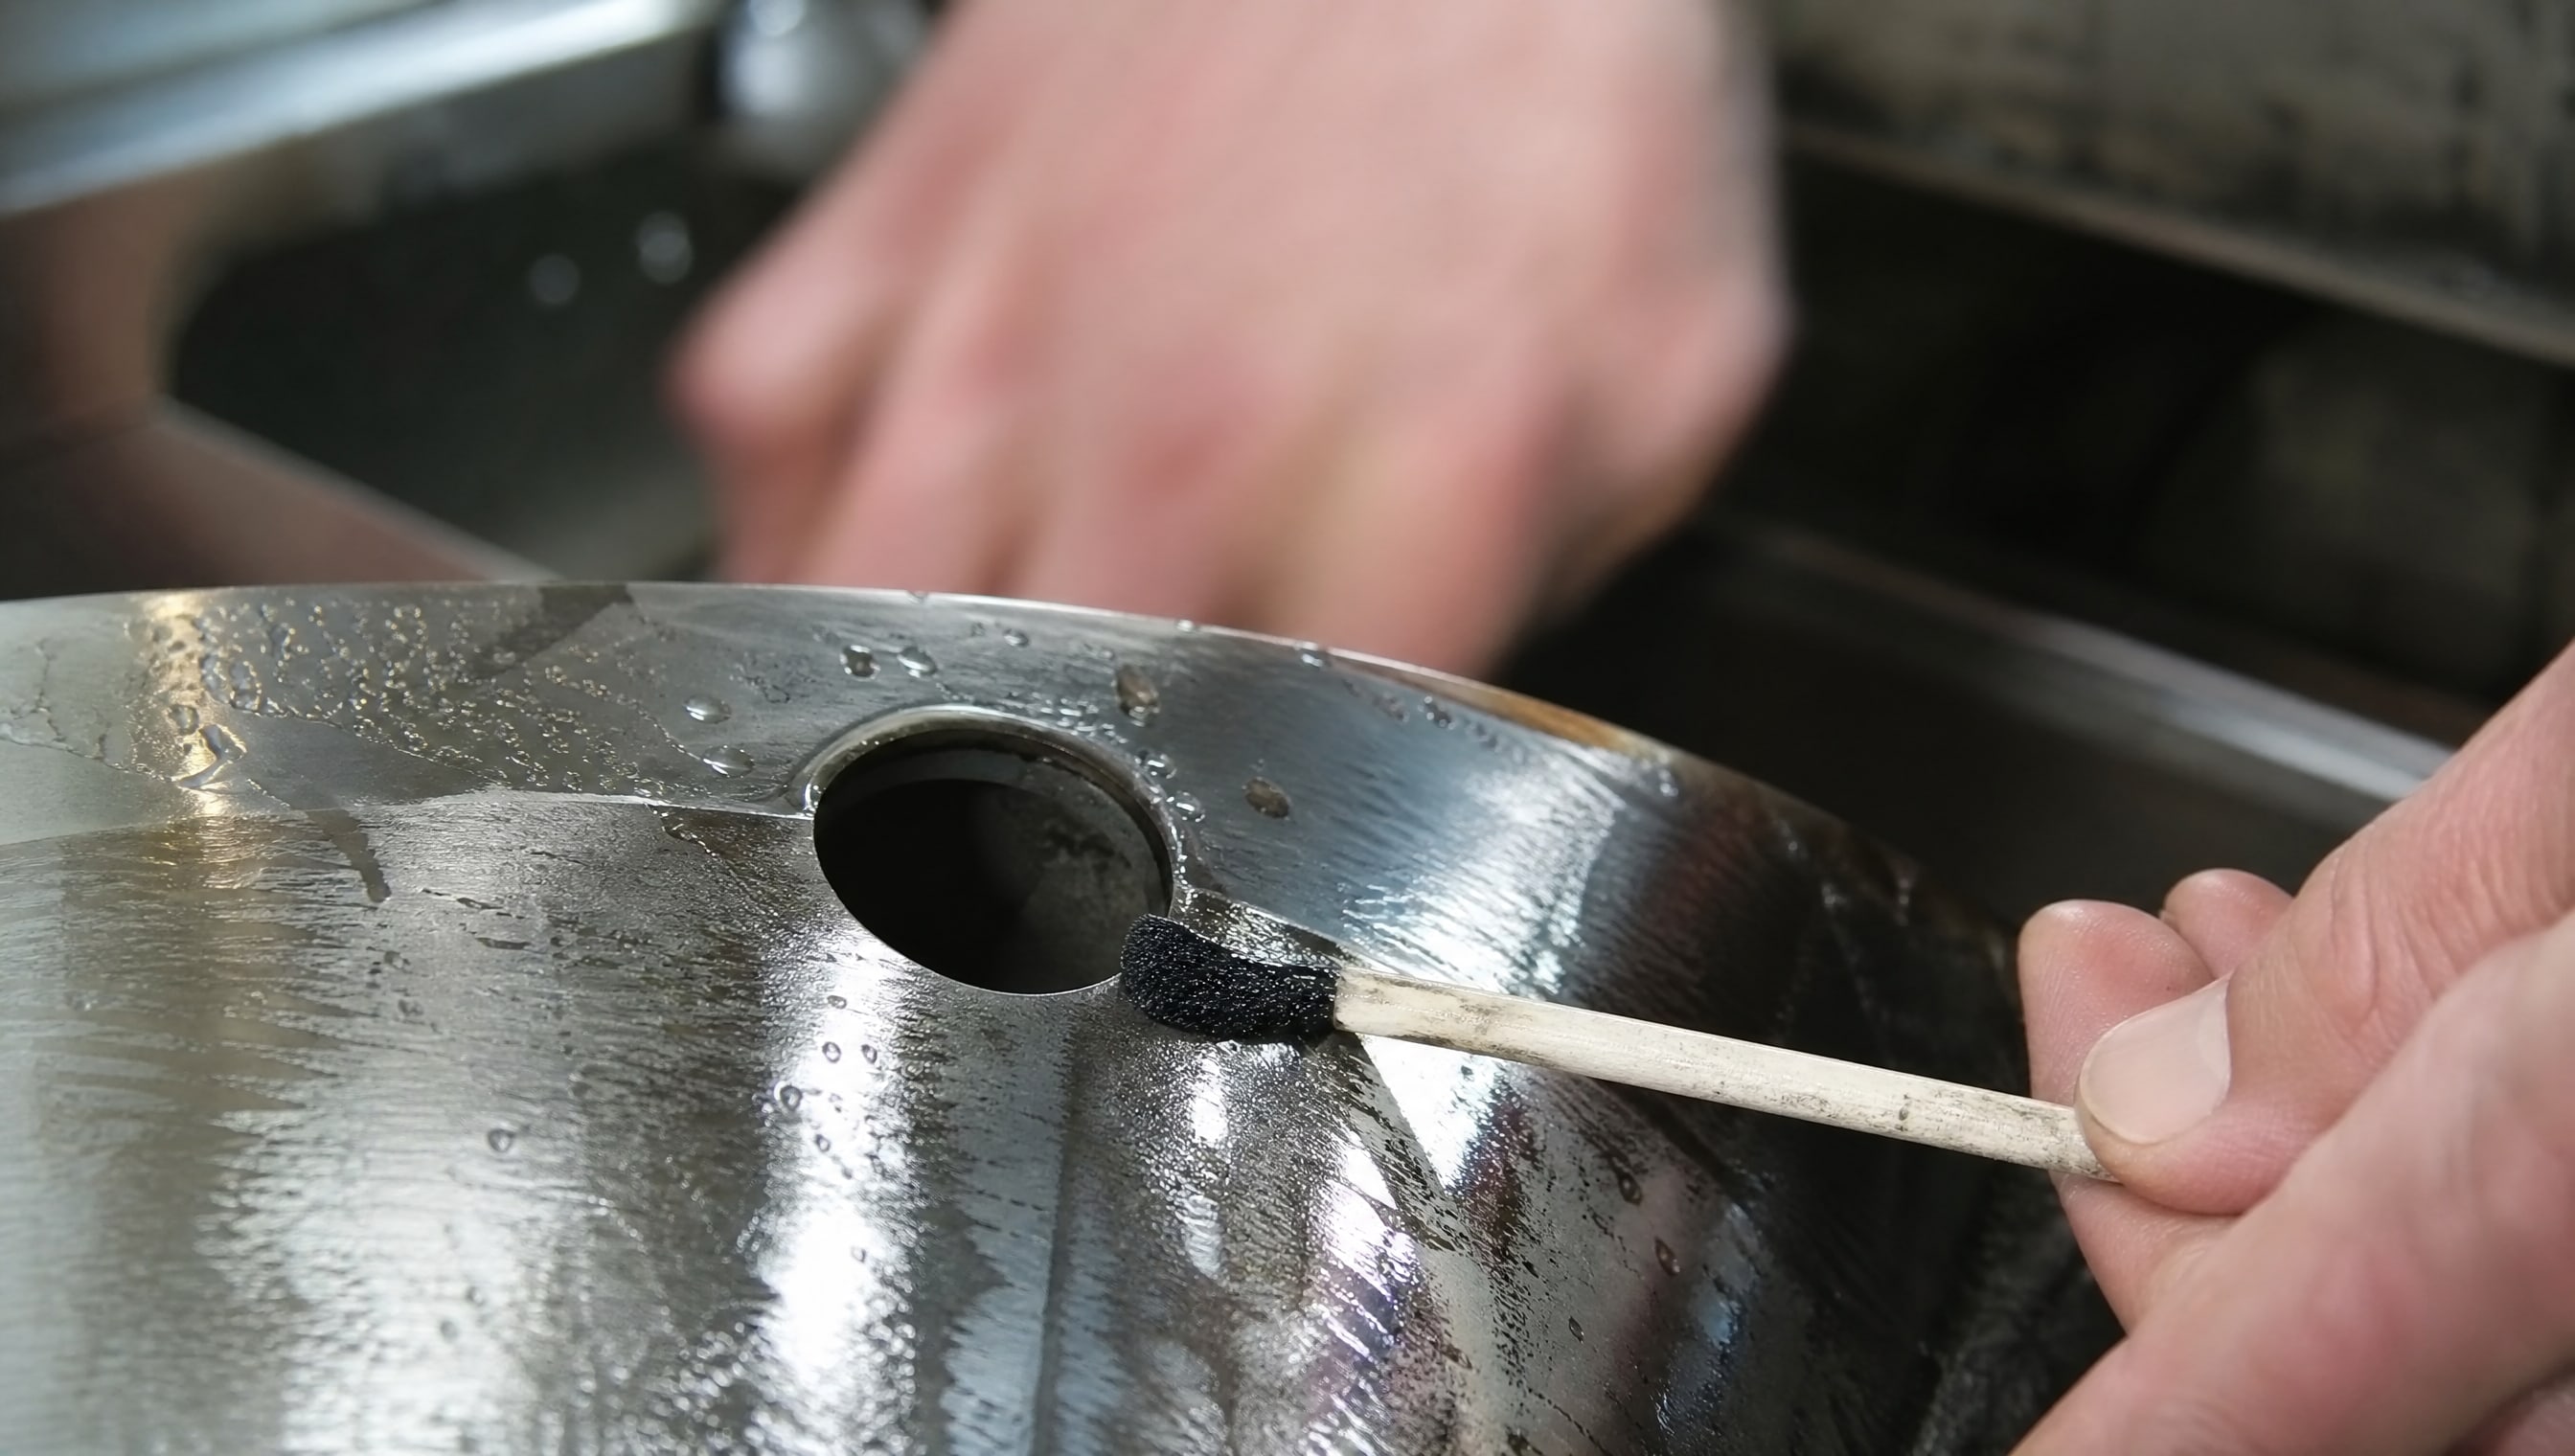
Это не просто промывка в воде - требуется щелочное обезжиривание в горячих щелочных растворах (50-70 °C) с последующей промывкой дистиллированной водой. ГОСТ 9.301-86 не регламентирует состав обезжиривающих растворов, но требует полного удаления органических загрязнений перед нанесением функциональных слоев.
Проверка качества обезжиривания - простой лабораторный тест: капля воды на поверхность должна растекаться, а не скатываться в шарик. Если вода скатывается, деталь отправляют на повторное обезжиривание. Время нахождения в щелочной ванне -10-15 минут при перемешивании; слишком долгое воздействие ощелачивает верхний слой металла и способствует питтинговой коррозии.
После обезжиривания деталь должна быть высушена в течение 5-10 минут при комнатной температуре или в сушильной камере при 40-50 °C. Влага на поверхности - враг последующих слоев, особенно при фосфатировании.
Фосфатирование перед нанесением антифрикционного слоя
Фосфатирование - ключевой этап технологической цепочки подготовки деталей к нанесению твердосмазочных покрытий.
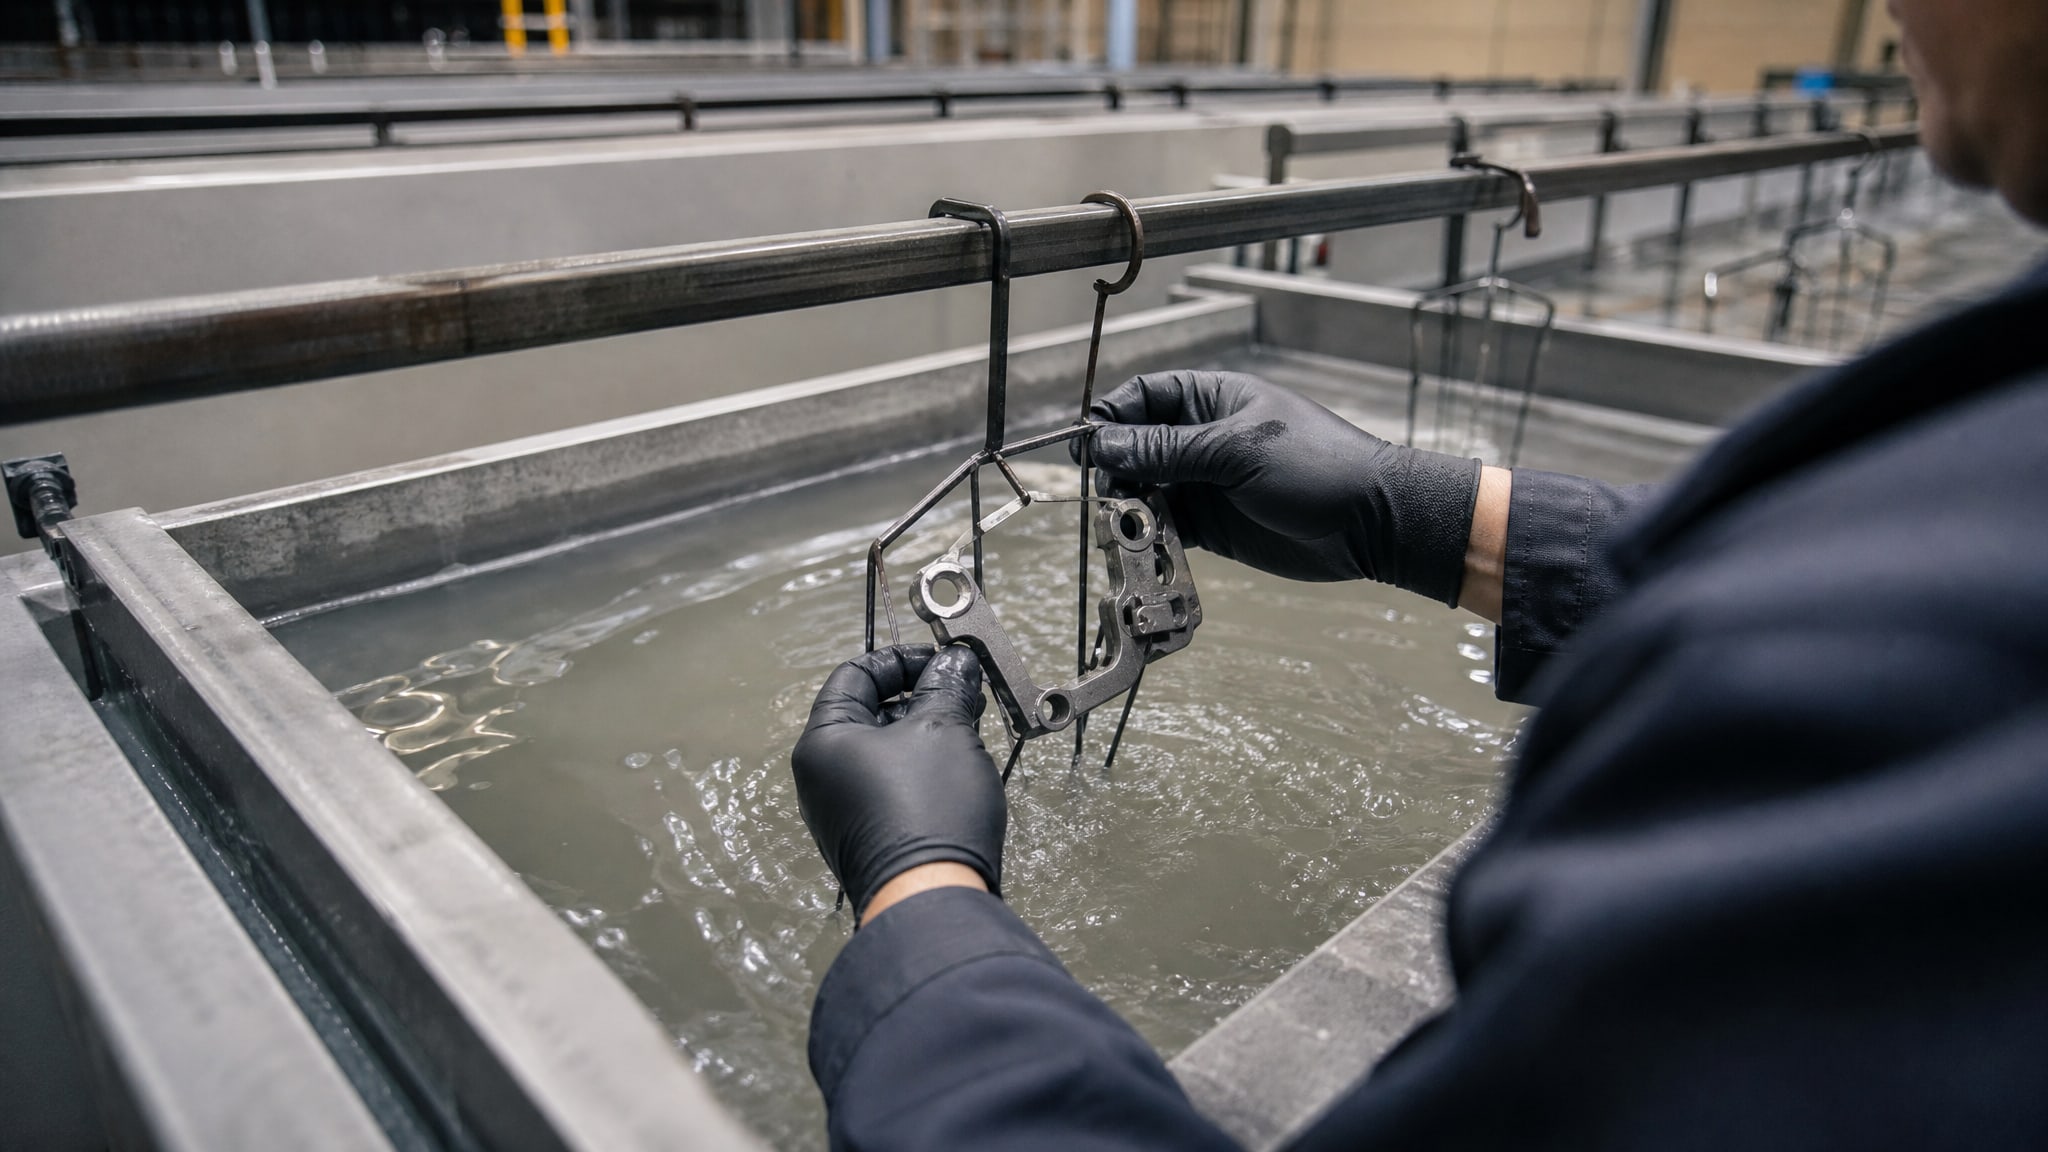
На поверхности металла образуется микротолстый слой (1-5 мкм) нерастворимых фосфатных соединений, который выполняет сразу несколько функций: повышает адгезию, увеличивает маслоемкость и препятствует коррозии основного металла под функциональным слоем.
ГОСТ 9.301-86 нормирует параметры фосфатного покрытия:
маслоемкость - не менее 2,0 г/м² (это способность удерживать минеральное масло на поверхности);
пористость - не более трех сквозных пор на 1 см² площади и на 1 см длины кромки;
однородность - отсутствие выпадающих осадков и видимых дефектов при осмотре под увеличением 10×.
Фосфатирование проводят в ваннах с фосфатными растворами при температуре 40-50 °C с временем выдержки 3-5 минут. После фосфатирования деталь дважды промывают: сначала в горячей воде (первая ванна удаляет остатки фосфатного раствора), затем в холодной дистиллированной воде для полной промывки. Сушка после фосфатирования - при 30-40 °C в течение 10-15 минут; деталь должна быть абсолютно сухой.
Контроль качества фосфатного слоя проводят визуально (однородный серо-желтый цвет без пятен) и лабораторно (определение маслоемкости, пористости по микросрезам). Если маслоемкость меньше 2,0 г/м², слой считается дефектным и деталь отправляют на повторное фосфатирование.
Гидравлические испытания деталей перед нанесением покрытия
Гидравлические испытания - часть контроля качества, которая часто проводится перед нанесением антифрикционного твердосмазочного покрытия на детали, входящие в герметичные системы (гидроцилиндры, насосы, распределители).
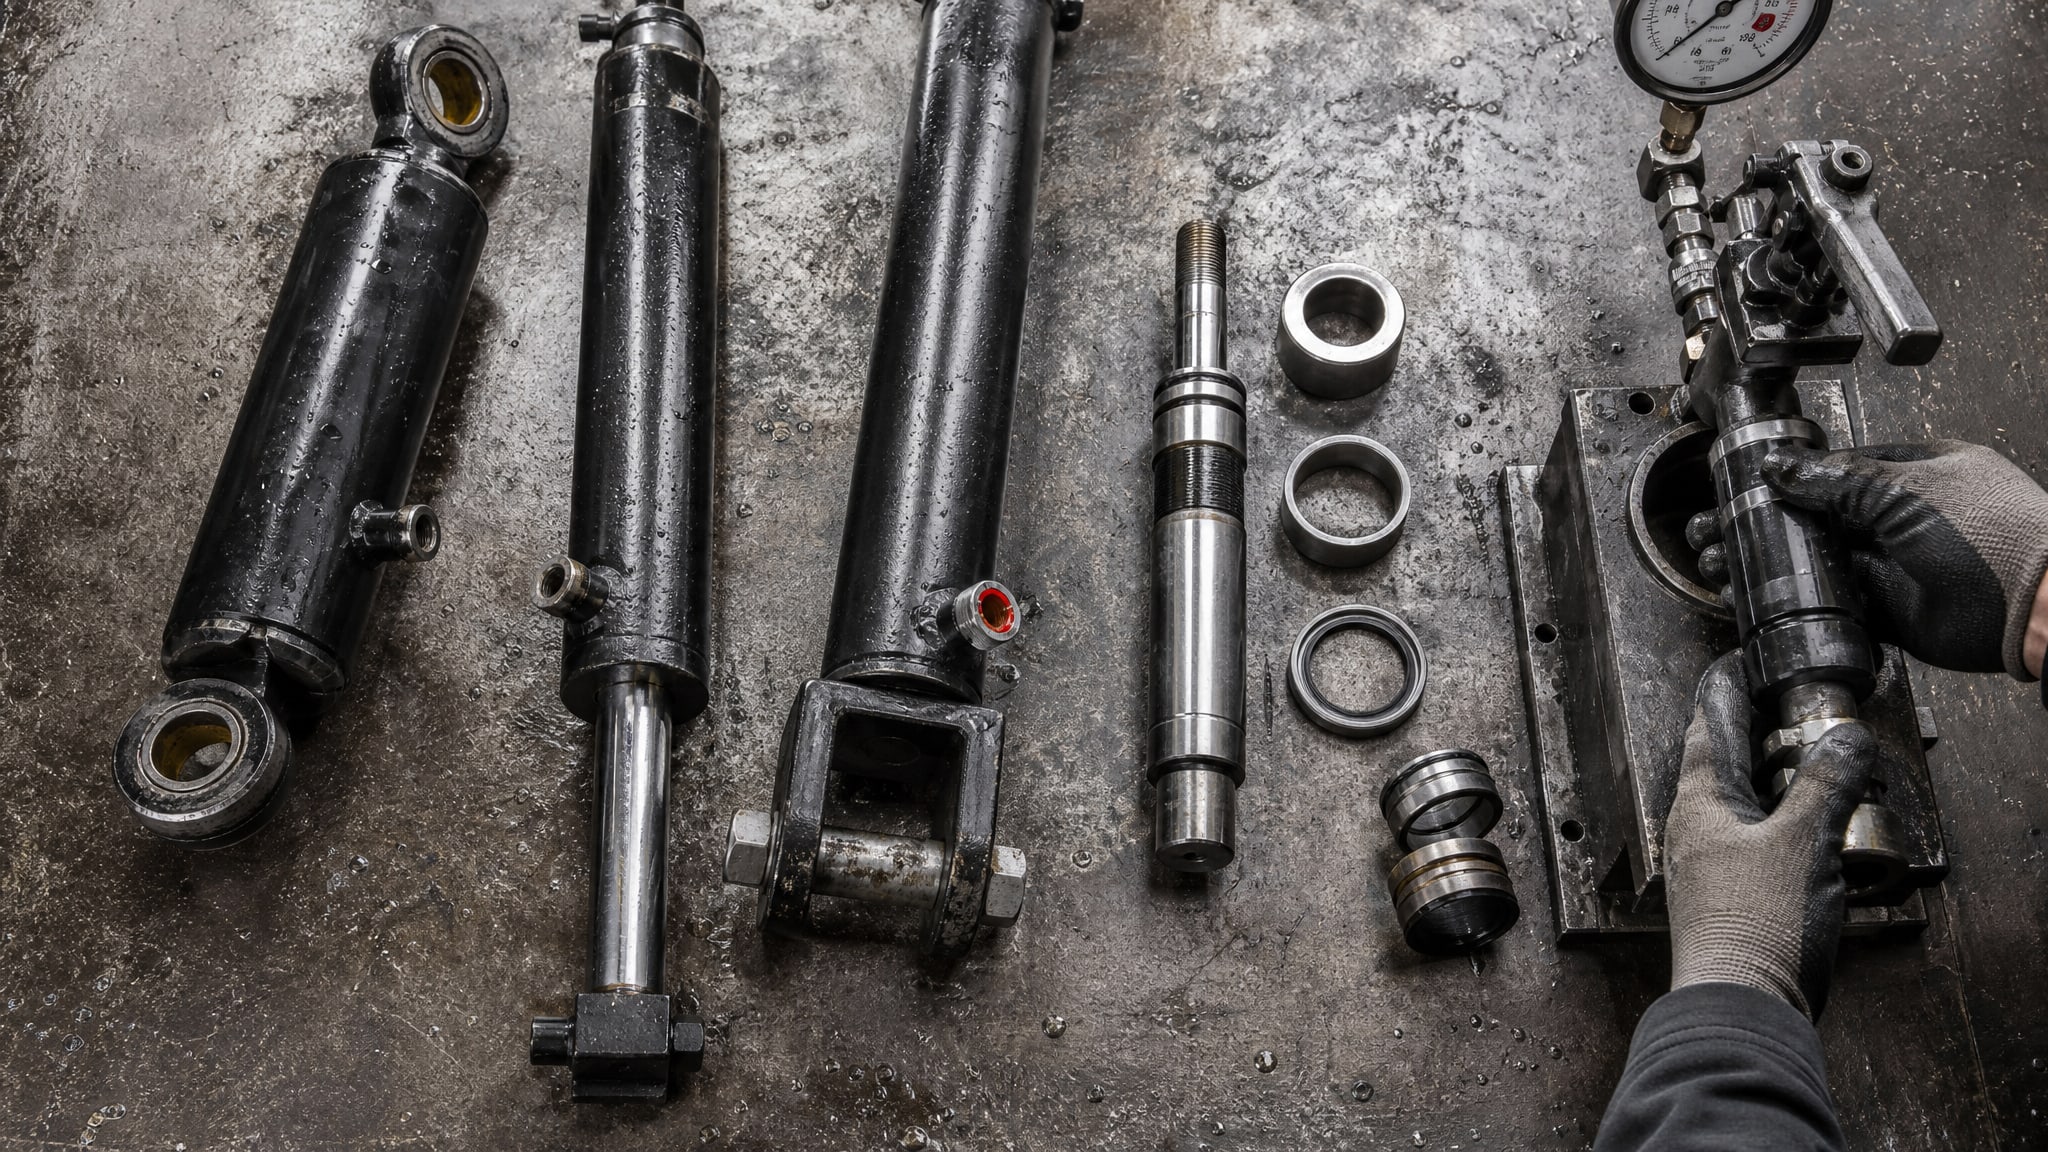
Испытание проводят на герметичность и прочность при давлении, на 1,5 раза превышающем номинальное рабочее давление системы, но не менее 5 МПа.
После гидравлического испытания деталь вновь требует сушки и подготовки: остаточная влага внутри полостей может привести к коррозии или к образованию пор в покрытии. Если между гидравлическим испытанием и нанесением покрытия прошло более 12 часов, рекомендуется провести повторное обезжиривание и сушку (сокращенный цикл, 2-3 минуты).
Качество суспензии и контроль готовности к нанесению
Твердосмазочное покрытие наносится из суспензии - жидкого материала, содержащего твердые частицы смазочного компонента и связующее.
ГОСТ 25287-82, регулирующий суспензию для твердого смазочного покрытия ВНИИ НП-209, устанавливает точные требования к составу и состоянию:
массовая доля антифрикционного компонента - не менее 10,0 %;
массовая доля сухого вещества - не менее 19,0 %;
внешний вид - черная жидкость, однородная при взбалтывании, без слипшихся комков;
вязкость по вискозиметру - в пределах, установленных в техническом описании.
Перед нанесением суспензию обязательно тщательно взбалтывают в течение 3-5 минут. Твердый компонент оседает на дно за счет гравитации, и если не перемешать, наносимый слой будет неоднородным - сверху жидкое связующее, снизу комки твердого вещества. Многие закупщики недооценивают этот момент и получают покрытие с низкой антифрикционностью.
Контроль вязкости суспензии проводят воронкой (вискозиметр В-3 или аналогичный) при 20 °C. Время истечения 50 мл суспензии не должно отличаться более чем на 10 процентов от калибровочного значения. Если суспензия загустела или расслоилась, ее возвращают поставщику как брак.
Непосредственная подготовка к нанесению и контроль параметров
Непосредственно перед нанесением антифрикционного твердосмазочного покрытия деталь проходит финишный осмотр и подготовку рабочей области.
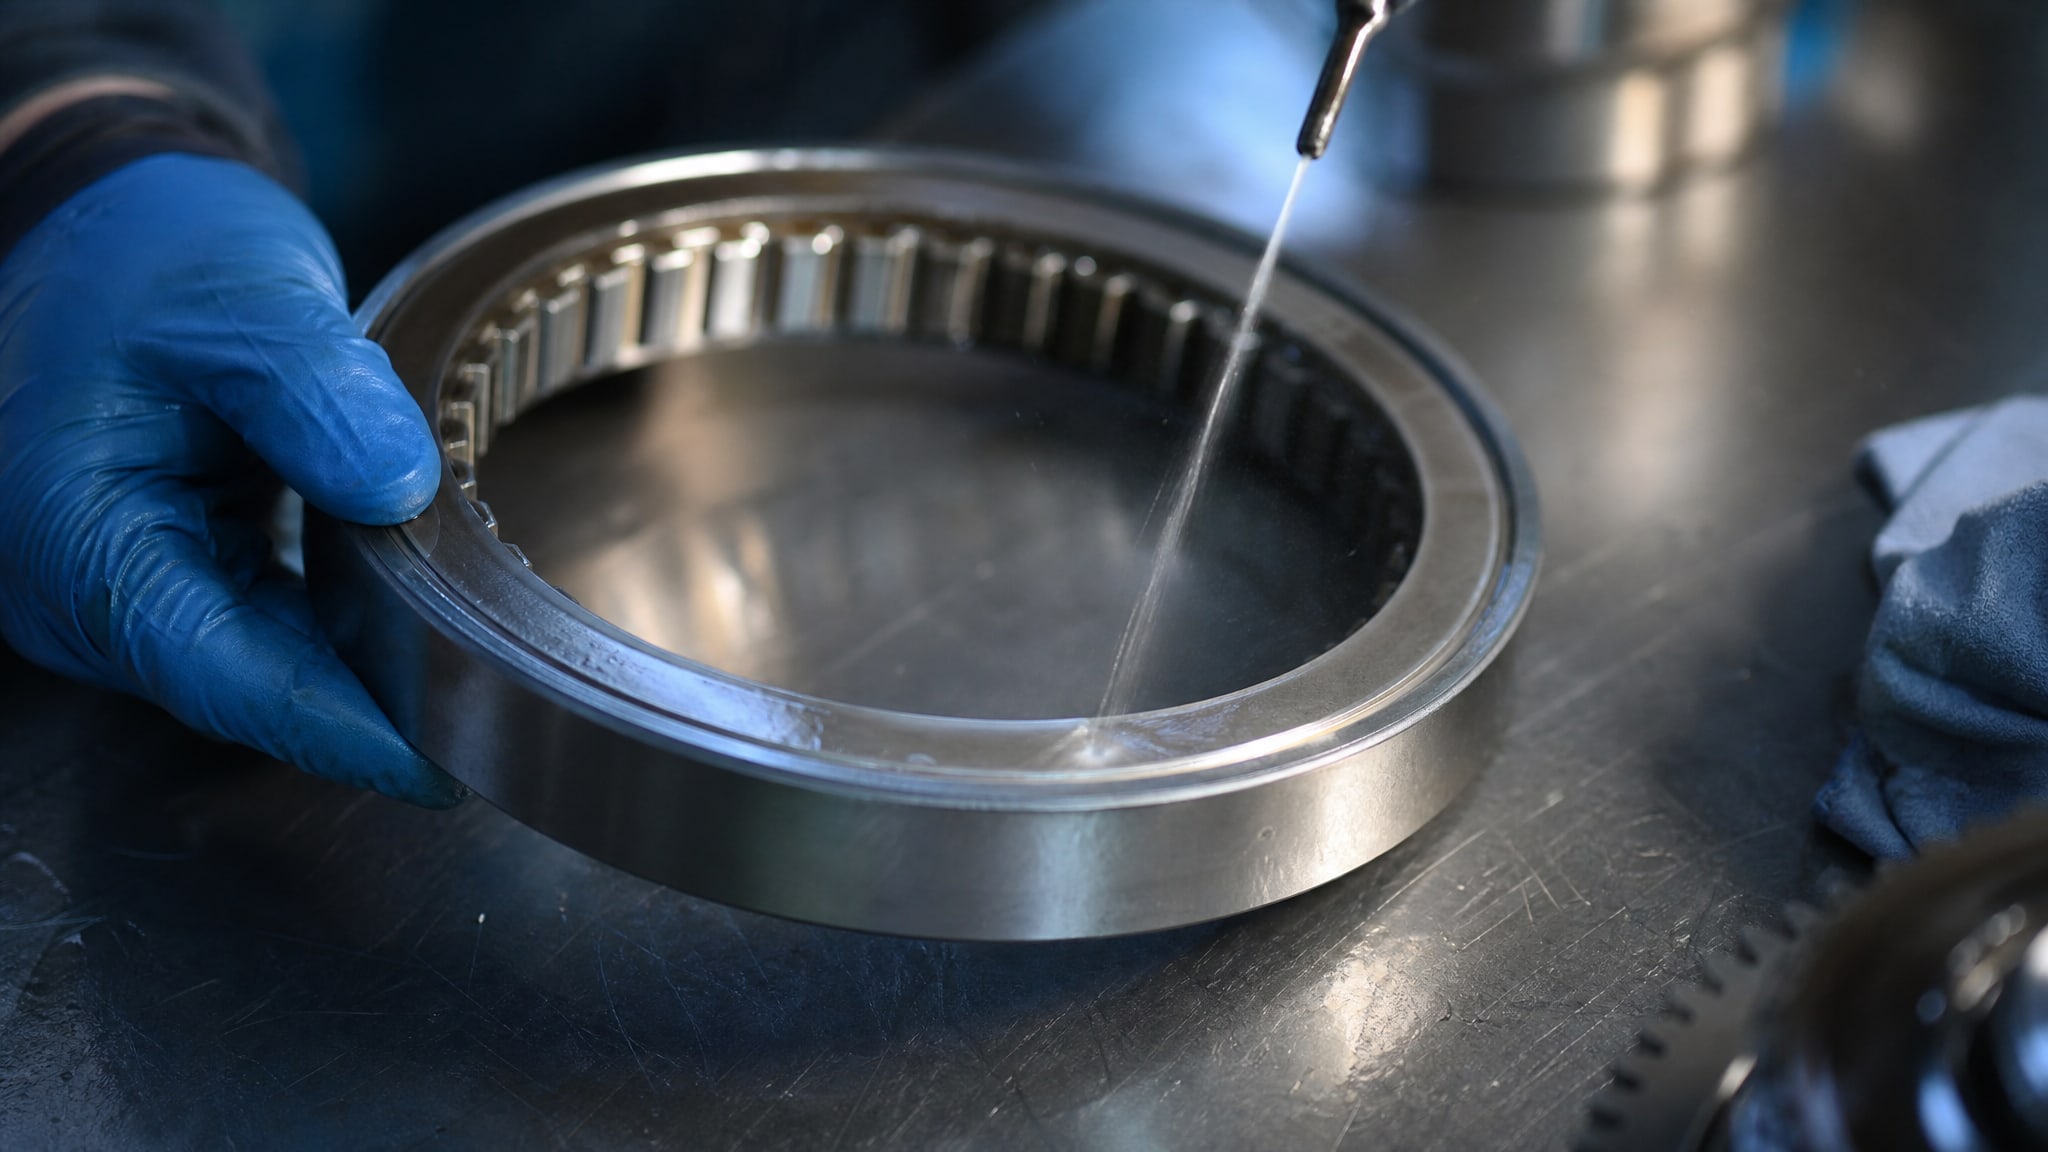
Поверхность протирают мягкой безворсовой тряпкой, смоченной в растворителе (уайт-спирит, изопропиловый спирт), чтобы удалить пыль и конденсат. Растворитель должен быть чистым; если он содержит следы масла или воды, его заменяют. После протирки деталь сушат естественным способом в течение 2-3 минут.
Деталь размещают на подвеске или зажиме для нанесения: ни при каких условиях нельзя наносить покрытие на деталь, лежащую на загрязненной поверхности - опять заведется грязь. Температура помещения должна быть 18-25 °C с влажностью 40-60 процентов. При температуре ниже 15 °C вязкость суспензии повышается, адгезия падает; выше 30 °C растворитель испаряется слишком быстро, что приводит к неравномерному высыханию.
Суспензию наносят кистью, окунаниванием, распылением или центрифугированием в зависимости от конструкции детали и производительности участка. После нанесения деталь остается в подвеске на 20-30 минут для первичного высыхания, затем переходит на участок полимеризации (при необходимости). Толщину покрытия контролируют электромагнитным толщиномером (тип МИП-10 с погрешностью не более 2 мкм) в пяти точках на каждой детали. Рекомендуемая толщина по ГОСТ 25287-82-20 ± 5 мкм. Если толщина меньше 15 мкм, деталь возвращают на донанесение; если больше 25 мкм, излишний слой осторожно удаляют мягкой щеткой после полного высыхания.
Адгезия покрытия проверяется по методу сетки (ГОСТ 15140) через 24 часа после нанесения. Допустимая оценка -2 балла (т.е. отслаивание затрагивает не более 15 процентов площади в ячейках сетки). Если адгезия хуже, деталь направляют на переработку.
Для повышения адгезии и долговечности антифрикционных твердосмазочных покрытий MODENGY, перед их нанесением рекомендуется проводить тщательную подготовку поверхности, включающую пескоструйную обработку и фосфатирование. Эти материалы показывают оптимальное сцепление именно при соблюдении описанной выше технологической цепочки.
Испытания и приемка покрытия: температурный диапазон и ресурс
После нанесения и высыхания покрытие подлежит комплексным испытаниям.
Для твердосмазочного покрытия на основе суспензии ВНИИ НП-209 (ГОСТ 25287-82) предусмотрены испытания:
адгезия -2 балла по ГОСТ 15140 (через 24 часа после нанесения);
толщина -20 ± 5 мкм, контроль толщиномером МИП-10;
ресурс до истирания - не менее 60 минут на машине трения и износа при номинальной нагрузке;
температурный диапазон эксплуатации - от −60 °C до +250 °C (по материалу суспензии ВНИИ НП-209).
Помимо этих базовых параметров, часто проводят дополнительные испытания: на стойкость к коррозии в камере с соленым туманом (ГОСТ 9.401), на водостойкость (ГОСТ 9.402) и на устойчивость к химическим средам (щелочам, кислотам, органическим растворителям), если деталь работает в соответствующей среде. Ресурс до истирания измеряется на трибологической машине: деталь с покрытием трется о контрпару при определенной нагрузке (обычно 4-10 кгс/см²), и фиксируется время, за которое покрытие полностью сотрется. По ГОСТ 25287-82 минимум -60 минут.
Обязательно контролируется и состав суспензии перед нанесением: массовая доля сухого вещества не менее 19,0 процентов, антифрикционного компонента не менее 10,0 процентов. Если суспензия хранилась более 6 месяцев без использования, перед применением проводят анализ на содержание летучих компонентов и при необходимости коррегируют состав растворителем.
Часто задаваемые вопросы
Какие требования ГОСТ установлены для шероховатости поверхности перед нанесением антифрикционного твердосмазочного покрытия?
По ГОСТ 9.301-86 для твердых и функциональных покрытий предельная шероховатость составляет Ra не более 1,25 мкм (Rz не более 6,3 мкм). Это значительно более строгое требование, чем для защитных покрытий (Ra 10 мкм), что объясняется необходимостью обеспечить надежное механическое сцепление тонкого функционального слоя с основой.
Зачем нужно фосфатирование, если уже идет пескоструйная обработка и обезжиривание?
Фосфатирование создает на поверхности микрослой (1-5 мкм) с маслоемкостью не менее 2,0 г/м² и пористостью не более 3 пор/см² (ГОСТ 9.301-86). Этот слой значительно улучшает адгезию антифрикционного покрытия, предотвращает коррозию основного металла под слоем и повышает ресурс узла в целом.
Какая толщина твердосмазочного покрытия считается нормальной?
По ГОСТ 25287-82 рекомендуемая толщина составляет 20 ± 5 мкм. Это означает допустимый диапазон от 15 до 25 мкм. Слой тоньше 15 мкм быстро изнашивается; толще 25 мкм может привести к избыточному трению и перегреву в некоторых узлах. Контроль проводят электромагнитным толщиномером (МИП-10) не позднее чем через 24 часа после нанесения.
Как проверить, что суспензия готова к нанесению?
Перед использованием суспензию взбалтывают 3-5 минут, затем проверяют вязкость воронкой В-3 при 20 °C: время истечения 50 мл не должно отличаться более чем на 10 процентов от эталона. Также проверяется внешний вид: однородная черная жидкость, без расслоений, без затвердевших комков на дне. Если суспензия расслоилась или загустела, она не пригодна к применению.
Почему деталь может быть отклонена при приемке покрытия?
Деталь может быть отклонена при низкой адгезии (хуже 2 баллов по ГОСТ 15140), отклонении толщины от 20 ± 5 мкм, видимых дефектах (трещинах, сколах, пропусках), при наличии под слоем остатков окисла или грязи, а также если ресурс до истирания при испытании оказался ниже 60 минут. В каждом случае деталь либо переделывается, либо отправляется на утилизацию в зависимости от критичности дефекта.
Заключение
Технологическая цепочка подготовки деталей к нанесению антифрикционных твердосмазочных покрытий - это не набор необязательных операций, а строго регламентированная последовательность этапов, каждый из которых проверен стандартами ГОСТ и определяет финальное качество. От пескоструйной обработки, задающей микрошероховатость Ra 1,25 мкм, через фосфатирование с маслоемкостью не менее 2,0 г/м², до финишного контроля адгезии и толщины (20 ± 5 мкм) - все эти операции работают на один результат: надежное сцепление покрытия с основой и стабильный ресурс узла.
Для технических специалистов, инженеров и закупщиков вывод простой: при выборе поставщика или партии деталей с твердосмазочным покрытием проверьте наличие в документации ссылок на ГОСТ 25287-82, ГОСТ 9.301-86 и результатов контроля адгезии, толщины и ресурса до истирания. Если поставщик не может предоставить эти данные или указывает нестандартные параметры, качество покрытия под сомнением. Следующий шаг при разработке собственной технологии или закупке деталей - потребовать в техдокументации точного описания всех этапов подготовки (по ГОСТ 9.306-85) и образцы для испытания на адгезию и истирание.